





Lógica de diseño y límites de precisión de accesorios de ensamblaje térmico para kits de aviación
En el mecanizado de piezas de manguito de precisión aeroespacial (como asientos de rodamiento, manguitos de guía, cilindros de paredes delgadas), la sujeción con mandril en frío convencional a menudo causa deformación radial de la pieza de trabajo debido a la fuerza de sujeción y el rebote después del procesamiento, lo que resulta en una redondez excesiva o una desviación de coaxialidad. El accesorio termorretráctil utiliza el principio de "expansión por contracción por calor y enfriamiento" para utilizar la tensión térmica en lugar de la fuerza de sujeción mecánica para lograr un centrado sin deformaciones. Este artículo analizará suKits de precisión para aviaciónLa selección, los parámetros del proceso y los planes para evitar fallas durante el procesamiento ayudan a los ingenieros y compradores a establecer un sistema de evaluación técnica verificable.
Principio de funcionamiento y mecanismo de combinación de materiales del dispositivo de carga en caliente.
El núcleo del accesorio de instalación térmica es utilizar la diferencia en el coeficiente de expansión y contracción térmica (CTE) del metal para generar fuerza de sujeción. Durante la operación, el cuerpo de la abrazadera se calienta a 200°C-400°C y su diámetro interior se expande para insertar la pieza de trabajo de menor temperatura. A medida que la abrazadera se enfría y se contrae, el diámetro interior se vuelve más pequeño, formando una fuerza envolvente radial uniforme en el círculo exterior de la pieza de trabajo. Esta fuerza de sujeción suele alcanzar varios megapascales (MPa) y se distribuye uniformemente, evitando la concentración de tensión de contacto local generada por el mandril frío.
Para garantizar una fuerza de sujeción suficiente sin dañar la pieza de trabajo, el coeficiente de expansión térmica del material del accesorio debe ser ligeramente superior o igual al material de la pieza de trabajo, y ambos no deben producir una tensión residual excesiva después de que baje la temperatura. Las combinaciones comunes incluyen:
- Accesorio Al6061-T6 + pieza de trabajo Al7075: Combinación aluminio-aluminio, el coeficiente de expansión térmica es cercano (aproximadamente 23,6 frente a 23,4 μm/m·K) y se puede lograr una interferencia de 0,05-0,1 mm con una diferencia de temperatura de 300 °C. Es adecuado para piezas de paredes finas y rigidez media.
- Fijación Invar36 + pieza de acero/titanio: La aleación Invar tiene un CTE extremadamente bajo (1,2 μm/m·K) y debe calentarse a más de 300 °C para envolver las piezas de acero (CTE ~12 μm/m·K). Es adecuado para kits resistentes de gran diámetro y alta rigidez.
- Accesorio de acero + pieza de trabajo de aluminio: Acero CTE ~12 μm/m·K, aluminio ~24 μm/m·K. Las piezas de acero se expanden después del calentamiento y se insertan en las piezas de aluminio enfriadas. Las piezas de acero se encogen y se envuelven firmemente alrededor de las piezas de aluminio a medida que se enfrían. Es adecuado para manguitos de aluminio de gran diámetro, pero tenga en cuenta que el aumento de temperatura de las piezas de aluminio no debe ser demasiado alto para evitar el recocido.
Los indicadores clave de diseño sonInterferencia mínima(δ_mín). Una interferencia insuficiente provocará que se afloje cuando fluctúe el coeficiente de fricción; una interferencia excesiva puede provocar que la pieza de trabajo blanda se agriete. La ingeniería generalmente requiere δ_min ≥ (μ·τ_w·d)/ΔT_eff, donde τ_w es el límite de resistencia al corte de la pieza de trabajo.
Accesorios de fijación en caliente frente a mandriles de sujeción en frío: precisión frente a facilidad de servicio
Para los kits de precisión, la precisión de los diferentes métodos de centrado varía significativamente. La siguiente tabla compara el rendimiento de los accesorios de carga en caliente y los mandriles tradicionales de tres o cuatro mordazas en indicadores clave. Los datos se basan en la experiencia real del proceso medido de manguitos de aluminio de paredes delgadas típicos de aviación (grosor de pared de 3 a 5 mm, diámetro de 80 a 150 mm):
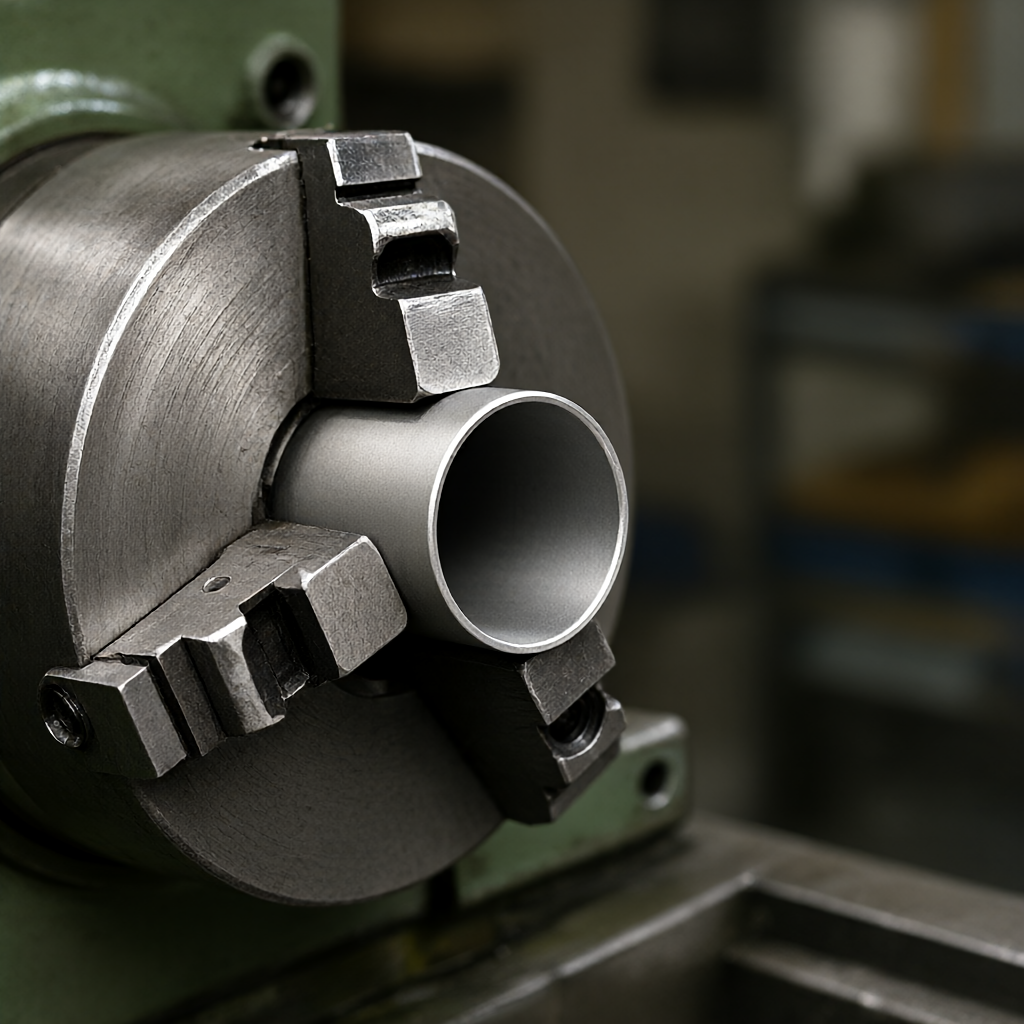
| Comparar dimensiones | Termocontraíble | Portabrocas en frío (portabrocas de 3 mordazas) | Pinza de resorte |
|---|---|---|---|
| redondez mantenida | Ra 0,4-0,8 μm, desviación de redondez< 0.005 mm | Fácil de deformar, desviación de redondez 0,01-0,02 mm | Rigidez mejor, pero insuficiente para diámetros grandes |
| coaxialidad | Mejor que 0,005 mm (autocentrado) | Depende de la precisión del mandril, normalmente 0,01 mm | 0,01-0,02 milímetros |
| tiempo de sujeción | Largo (ciclo de calentamiento + enfriamiento 10-20 min) | Corto (segundos) | medio |
| Relación espesor/diámetro de pared aplicable | Pared extremadamente delgada (t/D< 0.05) | Piezas rígidas (t/D > 0,15) | eje corto de pequeño diámetro |
| Principales modos de falla | Grietas por tracción de piezas de trabajo y grietas por fatiga térmica. | Deformación, rebote, rayones. | Atenuación y rebote de la fuerza de sujeción |
en conclusión:Como un conjunto de piezasEspesor de pared inferior a 3 mm.oRelación altura-diámetro (L/D) superior a 5Cuando la deformación de la sujeción en frío a menudo excede el 30% del límite de tolerancia, en este momento el dispositivo de sujeción en caliente debe garantizar±0,01 mmTolerancia de longitud total yRa0.4μmLa solución confiable y confiable para un acabado suave. Para casquillos macizos con mayor rigidez, la sujeción en frío combinada con un acabado de garra suave sigue siendo una opción eficaz.
Parámetros clave del proceso: temperatura de calentamiento, interferencia y velocidad de enfriamiento
En la producción real, tres parámetros determinan directamente la tasa de éxito:
- Control de temperatura de calefacción: Utilice un calentador de inducción o un horno de resistencia tipo caja. El gradiente de temperatura debe ser uniforme. El sobrecalentamiento local (puntos calientes) provocará una deformación local del dispositivo y una distribución desigual de la interferencia después del enfriamiento. Velocidad de calentamiento recomendada ≤ 50 ℃/min para evitar choque térmico.
- Margen de diseño de interferencia: La interferencia de diseño debe considerar el coeficiente de fricción (μ=0,15-0,25 para metal-metal) y el factor de seguridad K=1,5. Por ejemplo, es necesario generar una tensión de contacto de 5 MPa, μ=0,2 y una fuerza de empaquetamiento apretado F = μ·σ_c·A. La cantidad de interferencia es demasiado pequeña (< 0.02mm)在机床振动下易松脱;过大(>0,15 mm), es difícil de instalar y desmontar y las piezas de aluminio se rompen fácilmente.
- Método y velocidad de enfriamiento:
- enfriamiento natural: La mejor uniformidad, pero el ciclo es largo (30-60 min), adecuado para lotes pequeños de piezas de alto valor.
- Refrigeración por aire/refrigeración por aire: El ciclo es de 10 a 20 minutos y se debe garantizar que el flujo de aire sea simétrico para evitar la desviación causada por el enfriamiento rápido en un lado.
- Baño de agua helada: Extremadamente rápido, pero fácilmente propenso a sufrir grietas por tensión térmica local.estrictamente prohibidoÚselo directamente sobre piezas de trabajo de aleación de aluminio (puede causar microfisuras o deformaciones).
regla general: Para combinaciones de aluminio y aluminio, la diferencia de temperatura teórica calculada ΔT = (δ·E)/(α·d) generalmente requiere agregar un margen de seguridad del 20-30% para compensar la reducción en el área de contacto real debido a la rugosidad de la superficie.
Modos de falla comunes y soluciones de ingeniería para evitarlas
Aunque las ventajas de los accesorios de montaje en caliente son obvias, la producción en masa real aún enfrenta los siguientes riesgos de falla, que deben evitarse en la etapa de diseño:
- Estrías/descamación en la superficie de la pieza de trabajo
razón: La rugosidad de la pared interior Ra del dispositivo es demasiado grande o se produce una fricción de deslizamiento relativa durante la carga y descarga.
evitar: Pula la pared interior del accesorio paraRa0,2-0,4μm; Utilice un cono guía (manguito cónico) al cargar y descargar para evitar el atornillado directo; aplique previamente una capa de grasa de bajo coeficiente de fricción (solo en la interfaz de carga y descarga, mantenga limpia el área de procesamiento). - Una fuerza de sujeción insuficiente hace que la pieza de trabajo se salga
razón: El cálculo de la interferencia no tiene en cuenta las fluctuaciones de temperatura ni la reducción del coeficiente de fricción.
evitar: Hecho antes de la producción en masaPrueba de fricción del primer artículo., el par requerido real medido se deduce de la cantidad mínima de interferencia; se establece una base de datos de interferencias de temperatura; para piezas de alto valor, se adopta un diseño de "doble interferencia" (carga interna en caliente + doble centrado de la tarjeta de enfriamiento externa). - Grietas por fatiga térmica del accesorio.
razón: Enfriamiento rápido repetido y calentamiento rápido, especialmente en el rango superior a 300 ℃.
evitar: Controla la velocidad de enfriamiento; utilice acero resistente al calor de alta resistencia o Invar36 como material de sujeción; detectar periódicamente cambios en el diámetro de la pared interior de la abrazadera (monitoreados por un sensor de desplazamiento láser o un instrumento de estanqueidad) y reparar si excede la tolerancia.
Puntos clave en la aceptación y prueba de calidad.
La aceptación de accesorios de ajuste en caliente no se basa únicamente en la apariencia, sino que también requiere atención a la tensión interna y la precisión del centrado. Se recomienda realizar el siguiente proceso de inspección:
- Detección de precisión de centrado estático: Utilice un autocolimador láser o un medidor de descentramiento de alta precisión para colocar el accesorio en la pieza estándar y medir el descentramiento de la cara del extremo y el costado. Criterios de elegibilidad:Desviación final ≤ 0,005 mm,Desviación lateral ≤ 0,003 mm。
- Revisión de interferencia: Utilice un sensor de desplazamiento láser para medir el espacio entre la pared interior del accesorio y el diámetro exterior de la pieza de trabajo. A temperatura ambiente, la brecha debe ser negativa (interferencia). Registre los datos de 3 secciones transversales con una distribución de 90°, calcule la cantidad de interferencia máxima δ_max y la cantidad de interferencia mínima δ_min, y asegúrese de que δ_min > 0.
- Prueba de ciclo de vida: Simule 50-100 ciclos de calefacción y refrigeración y controle la tasa de atenuación de interferencias. Si la atenuación δ_min excede el 10% del valor inicial, es necesario reparar o desechar el dispositivo.
- Integridad de la superficie de la pieza de trabajo:Inspección completa de tamaño completo (CMM) después del procesamientomedidor de rugosidad, confirme que no haya asperezas ni deformaciones en el área de sujeción y en el área sin sujeción. Para piezas de aviación, también es necesarioCorrientes de FoucaultoInspección de partículas magnéticas, eliminar las microfisuras.
Estos datos de inspección deben archivarse con el lote y enviarse al final de I+D como DFM (Diseño para la Manufacturabilidad) para optimizar el margen excedente de los diseños posteriores.
Preguntas frecuentes: Preguntas frecuentes sobre el procesamiento de ensamblaje en caliente de kits de precisión
¿Cuál es el espesor mínimo de pared para casquillos de aluminio de paredes delgadas procesados mediante dispositivos de montaje en caliente?
No existe un límite inferior en teoría, pero se recomienda en ingeniería.Espesor mínimo de pared ≥ 2 mm. Cuando el espesor de la pared es inferior a 2 mm, la pieza de trabajo es propensa a sufrir una deformación plástica instantánea durante el proceso de carga y descarga, lo que resulta en una coaxialidad excesiva. Si el espesor de la pared es de 1,5 a 2 mm, es necesario utilizar ventosas de vacío para ayudar a soportar o aumentar la longitud del manguito guía para dispersar la tensión.
¿Cómo calcular la interferencia mínima entre la pieza de trabajo de aluminio y el accesorio de aluminio?
La fórmula básica es δ_min = (d·μ·τ_w)/(E·ΔT_eff). Entre ellos, d es el diámetro nominal, μ es el coeficiente de fricción (tomado como 0,2), τ_w es la resistencia al corte de la pieza de trabajo (como 7075-T6 aproximadamente 250 MPa), E es el módulo elástico y ΔT_eff es la diferencia de temperatura efectiva. En el diseño real, se recomienda aumentar el factor de seguridad entre un 20 y un 30 % según este valor teórico y verificarlo mediante un montaje de prueba de muestra.
¿El dispositivo de ajuste en caliente es adecuado para kits de aleación de titanio?
Aplicable, pero con precaución. La aleación de titanio tiene un módulo elástico bajo (~100 GPa frente al aluminio ~69 GPa, acero ~200 GPa) y el estado de tensión es diferente bajo la misma interferencia. RecomendadoAccesorio Invar36 + pieza de aleación de titanioLa combinación se debe a que el CTE extremadamente bajo de Invar requiere altas temperaturas para encogerse y envolverse, mientras que las aleaciones de titanio tienen menos pérdida de resistencia a altas temperaturas y no se agrietan fácilmente. La temperatura de calentamiento normalmente se controla dentro del rango de 250-300°C para evitar la oxidación de la aleación de titanio.
¿Cómo garantizar la coherencia y la eficiencia de rotación de los accesorios de montaje en caliente en la producción en masa?
usarProceso paralelo de doble estación: Cuando los accesorios del Grupo A están en ciclo de calefacción/enfriamiento, los accesorios del Grupo B se sujetan/mecanizan para reducir el tiempo de espera. Equipado con un calentador de inducción automático para lograr un control preciso de la temperatura y un calentamiento rápido. Establezca un libro de contabilidad de accesorios, monitoree la desviación dimensional después de cada ciclo y realice reparaciones de revestimiento con láser o reafilado de accesorios fuera de tolerancia para garantizar la consistencia del lote.
¿La superficie del dispositivo hot-fit necesita un revestimiento especial?
Generalmente no se requieren recubrimientos resistentes al desgaste porque las tensiones de contacto se distribuyen uniformemente y no hay deslizamiento relativo (ideal). Sin embargo, si las condiciones de trabajo son complejas, puedes considerar aplicarCarbono tipo diamante (DLC)Revestimiento, reduciendo el coeficiente de fricción y mejorando la resistencia a la corrosión. Sin embargo, cabe señalar que el espesor del recubrimiento (~1-2 μm) afectará el cálculo de la interferencia y debe deducirse de la tolerancia.
Conclusiones y recomendaciones de acción.
El accesorio de ajuste en caliente es un método de ingeniería para resolver el problema de "deformación-rebote" de las piezas de precisión de paredes delgadas de la aviación. Su valor fundamental reside en laegocéntricoIntercambio de funciones±0,01 mmLa tolerancia de longitud total deRa0.4μmacabado superficial. Sin embargo, su éxito depende de cálculos térmicos precisos y un estricto control dimensional. Se recomienda a los compradores e ingenieros intervenir en la revisión del DFM en la etapa inicial del proyecto para aclarar el espesor de la pared, el lote de material y la zona de tolerancia, y especificar el proceso de verificación de interferencias para el primer lote de instalaciones de prueba.
Si tiene problemas de procesamiento de deformación o coaxialidad fuera de tolerancia de kits de paredes delgadas, proporcione dibujos (CAD/PDF) y grados de materiales. Basándonos en la experiencia en la línea de producción de 72 equipos CNC, podemos evaluar la viabilidad de los accesorios de montaje en caliente, los márgenes de diseño de interferencia y los tiempos de entrega de lotes (15 a 25 días) para usted, y proporcionarle un informe de aceptación completo que incluye una inspección de tres coordenadas. Envíe dibujos para obtener planos preliminares del proceso.



