





Lógica de ingeniería del control del espesor de la película anodizada en el procesamiento de piezas aeroespaciales.
En la fabricación de piezas estructurales de precisión aeroespacial,Procesamiento de piezas de aviación.El tratamiento superficial final a menudo determina directamente la vida útil del componente. La anodización es el principal método anticorrosión del aluminio y sus aleaciones. La calidad de su película no sólo está relacionada con la consistencia de la apariencia, sino que también implica estrictos indicadores de rendimiento de resistencia a la corrosión. Para ingenieros y compradores, comprender los parámetros completos, desde el preprocesamiento hasta el control del espesor de la película, es la clave para evitar el rechazo de lotes en las etapas posteriores. Basado en la experiencia real en mecanizado CNC y tratamiento de superficies, este artículo desglosa los detalles técnicos del control de uniformidad del espesor de la película y aclara los límites de juicio de las pruebas de resistencia a la niebla salina, lo que ayuda al equipo técnico a establecer expectativas precisas en el proceso de aprobación y firma del dibujo.
Variables del proceso central que afectan el espesor de la película de óxido.
El crecimiento de una película anodizada no es un simple proceso lineal, sino el resultado de la interacción de la densidad de corriente, la temperatura del electrolito y la forma de onda del voltaje. En un entorno de producción en masa, las fluctuaciones en cualquier variable pueden provocar una distribución desigual del espesor de la película, afectando así el rendimiento posterior de la prueba de niebla salina.
- Densidad actual: Normalmente controlado dentro del rango de 1,0–2,0 A/dm². Si la densidad es demasiado baja, la película se aflojará y la porosidad será grande; si la densidad es demasiado alta, se producirá un sobrecalentamiento local que provocará que la película se queme o se vuelva quebradiza. Para piezas de paredes gruesas y láminas de paredes delgadas, es necesario lograr la uniformidad mediante un blindaje catódico.
- Temperatura del electrolito: La anodización tipo ácido sulfúrico generalmente se realiza entre 15 y 25 °C. Por cada aumento de 5°C en la temperatura, la dureza de la capa de película disminuye aproximadamente entre un 10% y un 15%, la cristalinidad aumenta y la resistencia a la corrosión disminuye significativamente. Se requiere un sistema de circulación de agua fría en verano y se debe mantener una temperatura constante en invierno.
- Formas de onda y pulsos de voltaje.: La rectificación de voltaje constante convencional es adecuada para la mayoría de las piezas estándar. Si es necesario aumentar la densidad de la capa de película, se puede utilizar el proceso de anodización por impulsos o CA para eliminar la fijación del gas en la capa de película a través del semiciclo negativo, haciendo que la estructura de la capa de película sea más compacta, aumentando así las horas de resistencia a la niebla salina.
Después del mecanizado de precisión CNC, el valor Ra de rugosidad de la superficie de la pieza afectará la distribución actual. Si el patrón de cuchilla residual del mecanizado es demasiado profundo (Ra>1,6 μm), el campo eléctrico se concentrará en el pico, lo que puede formar fácilmente una película local o sobrequemar. Por lo tanto, se recomienda agregar un ligero proceso de pulido o laminado en la etapa de pretratamiento para controlar la superficie Ra entre 0,8 y 1,2 μm, lo que ayuda a obtener una distribución uniforme del espesor de la película.
Métodos de detección del espesor de la película y estándares de interpretación de datos.
Los datos precisos sobre el espesor de la película son la base para la aceptación. La industria utiliza principalmente el método de medición eléctrica (medidor de espesor) y el método de corte. Cada uno tiene sus escenarios aplicables y el comprador debe elegir según los requisitos de precisión y el costo.
| Método de detección | Breve descripción del principio. | Precisión/error típico | Escenarios aplicables y ventajas y desventajas. |
|---|---|---|---|
| Método de medición eléctrica (corrientes de Foucault/rayos beta) | Medición del espesor del recubrimiento sobre sustratos no magnéticos mediante inducción electromagnética o atenuación de rayos beta | ±0,5–2,0 µm | Rápido, no destructivo, apto para inspección completa en fábrica. Sin embargo, puede haber puntos ciegos en la medición de piezas pequeñas o superficies curvas complejas, y se requieren múltiples mediciones para promediar los resultados. |
| Método del microtomo (observación metalográfica) | Monte la muestra y mida directamente el espesor de la sección transversal de la capa de película bajo un microscopio después de esmerilar y pulir. | ±0,1–0,5 µm | Pruebas destructivas con alta precisión, utilizadas para arbitraje de disputas o confirmación del primer artículo. La porosidad de la película y la profundidad de la corrosión se pueden observar simultáneamente. |
| Método de pérdida de peso (solución ácida) | Sumergir las partes oxidadas en ácido diluido y convertir el volumen y espesor de la película mediante cambios de peso. | ±1,0–3,0 µm | Bajo costo y adecuado para inspección de muestreo de gran volumen. Sin embargo, no puede proporcionar información sobre la distribución local del espesor de la película y se ve fácilmente afectado por los rellenos de poros. |
En la aceptación real, recomendamos una combinación de: usar el método de corte para confirmar los parámetros del proceso para la primera pieza y usar el método de medición eléctrica para lotes de producción en masa para inspeccionar cada 5 piezas y registrar los valores máximo, mínimo y promedio. Si el espesor de la película marcado en el dibujo es 10 ± 2 μm, los datos de inspección aleatoria deben cumplir con el índice de capacidad del proceso Cp≥1,33 para garantizar que la distribución del espesor de la película se concentre en el rango objetivo y evitar fallas por niebla salina debido a una película de borde demasiado delgada.
Correspondencia entre el espesor de la película y la resistencia a la niebla salina
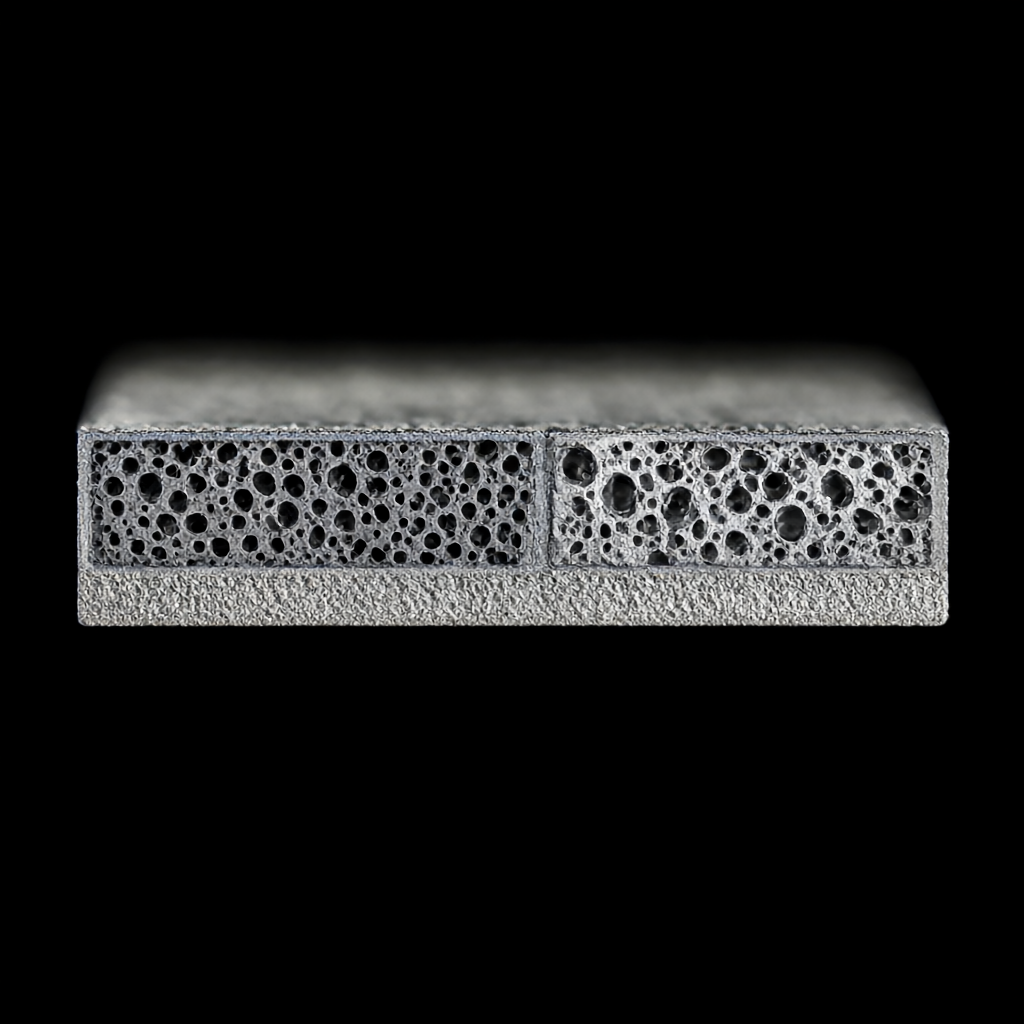
El espesor de la película no siempre es mejor. Una capa de película que es demasiado gruesa (como >30 μm) tiene una porosidad relativamente alta. Si no se sella adecuadamente, se convertirá en un canal para la penetración de medios corrosivos. Para las piezas de aluminio de aviación, el espesor de la película de óxido duro convencional es de 25 a 35 μm, y el espesor de la película de óxido ordinaria resistente a la corrosión es de 8 a 15 μm. La resistencia a la niebla salina depende del valor integral de "espesor de la película × porosidad × calidad del sellado" en lugar de un único indicador del espesor de la película. Por lo tanto, la tasa de cierre de poros debe confirmarse antes de la prueba de niebla salina, que normalmente requiere que el número de poros sea inferior a 10/cm².
Especificaciones de prueba de resistencia a la niebla salina y análisis del modo de falla
La prueba de niebla salina (NSS) es una prueba acelerada estándar para simular la corrosión atmosférica marina. Los estándares comúnmente utilizados incluyen ASTM B117, ISO 9227 y MIL-STD-810. Para piezas aeroespaciales, la duración de la prueba suele oscilar entre 96 y 500 horas, según el entorno de la aplicación. El núcleo del criterio de prueba no es "ausencia de óxido blanco", sino "diámetro del punto de corrosión" y "distancia de difusión".
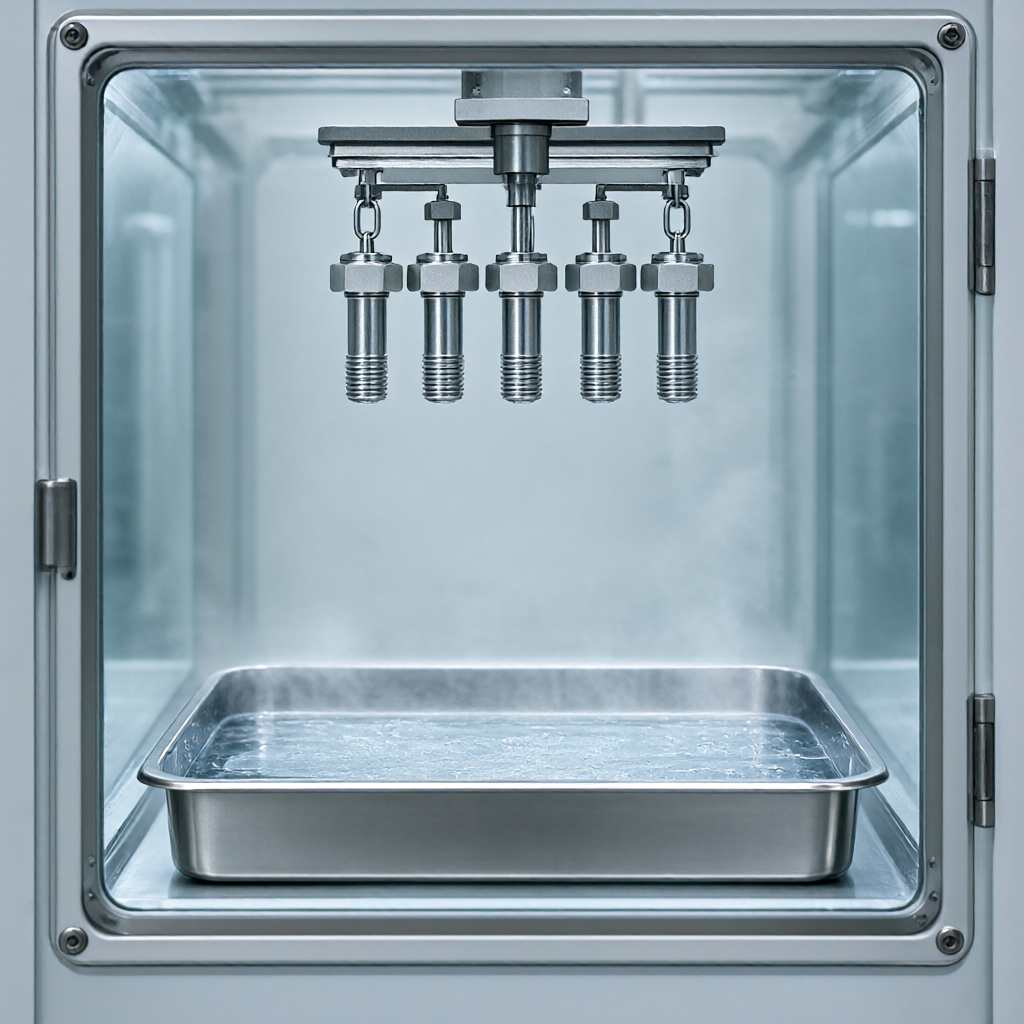
Modos de falla comunes:
- corrosión por efecto de borde: La capa de película es más fina en los bordes y esquinas de las piezas, y la niebla salina burbujea preferentemente en las esquinas afiladas y penetra en el interior a lo largo de los huecos.
- picaduras: Hay defectos microscópicos en la película o sellado incompleto. Los iones cloruro penetran para formar un área catódica local, provocando la deposición de escarcha de sal blanca (Al(OH)Cl).
- Pelado de película: El desengrasado previo al tratamiento no está limpio o la capa de película tiene una fuerza de unión insuficiente. La capa de película burbujea y se cae en la niebla salina, exponiendo la matriz.
Para evitar las fallas anteriores, a menudo se toman dos medidas en ingeniería: una es agregar un tratamiento previo a la película (recubrimiento de conversión química) para formar una capa de pasivación densa antes de la anodización para bloquear el contacto directo entre el sustrato y la capa de película; la otra es optimizar el proceso de sellado, utilizando sellado con agua caliente (90–100 °C) o sellado con vapor (>100 °C) para llenar los poros con hidrato de aluminato de calcio y reducir la absorción de agua de la capa de película. Se debe secar con secador inmediatamente después del sellado para evitar que la película de agua permanezca debajo de la capa de película y forme una fuente de corrosión.
Estrategia de control de consistencia del espesor de la película en la producción en masa.
En escenarios de procesamiento de piezas CNC por lotes, la consistencia del espesor de la película es un problema de calidad. Las diferencias estructurales entre diferentes lotes de cristales de varilla de aluminio y las diferentes incrustaciones de óxido residual en la superficie mecanizada provocarán fluctuaciones en la eficiencia de la corriente de oxidación. ShowyMetal ha establecido un seguimiento de datos de circuito cerrado entre un grupo de 72 equipos CNC y el taller de tratamiento de superficies: antes de almacenar cada lote de piezas, se registra el estado de la superficie mecanizada (valor Ra, presencia o ausencia de marcas de cuchillo), el valor de referencia de densidad actual se ajusta por lote durante el tratamiento de la superficie, y se utilizan medidores de espesor para monitorear la deriva del espesor de la película en las etapas primera, media y última.
- aislamiento por lotes: Se prohíbe estrictamente la oxidación de diferentes marcas de materiales de aluminio (como 6061-T6 y 7075-T6) en el mismo tanque. Debido a las diferentes estructuras reticulares, la velocidad de formación de la película variará mucho.
- Mantenimiento del baño: Verifique periódicamente la concentración de ácido sulfúrico y la acidez libre, reponga agua desionizada cada 200 dm² de superficie producida y controle la concentración de iones de impurezas (especialmente cobre y hierro) por debajo de 50 ppm.
- Diseño colgante: Utilice soportes de aleación de titanio con buena conductividad y los puntos de contacto estén recubiertos con pegamento aislante resistente a altas temperaturas para evitar que los puntos de soporte se conviertan en áreas locales de baja corriente.
Mediante el control anterior, la desviación estándar del espesor de la película del mismo lote se puede controlar dentro de ±1,5 μm, lo que garantiza la estabilidad de los resultados de la prueba de resistencia a la niebla salina. Para proyectos con requisitos de alta consistencia, se recomienda aclarar los "requisitos de uniformidad de distribución del espesor de la película" en los dibujos, como "la diferencia de espesor de la película entre dos puntos cualesquiera en la misma parte no debe exceder los 5 μm" para facilitar la optimización específica al final de la producción.
Análisis de preguntas frecuentes
¿Por qué a veces es necesario pulir químicamente las piezas aeroespaciales y luego anodizarlas después del procesamiento?
Si la apariencia de la pieza requiere una superficie de alto brillo (como Ra



