Optimización de trayectorias de corte para el mecanizado CNC de orificios de formas especiales y ranuras de cavidades profundas en piezas aeroespaciales
Estrategia de optimización de la trayectoria de corte para orificios de formas especiales y ranuras de cavidades profundas en el mecanizado CNC de piezas aeroespaciales
En vista de los estrictos requisitos para las piezas CNC de precisión en el campo aeroespacial, optimizar las trayectorias de corte de orificios con formas especiales y ranuras de cavidades profundas es el vínculo principal para equilibrar la eficiencia del procesamiento, la vida útil de la herramienta y la precisión geométrica. La planificación eficaz del camino puede reducir significativamente la rugosidad de la superficie y mejorar la estabilidad dimensional de las estructuras de cavidades profundas. Para piezas que necesitan alcanzar una tolerancia de ±0,01 mm y un acabado superficial de Ra0,4μm, el diseño científico de la trayectoria de la herramienta determina directamente la tasa de aceptación del producto final.
Las estructuras geométricas complejas desafían el mecanizado tradicional
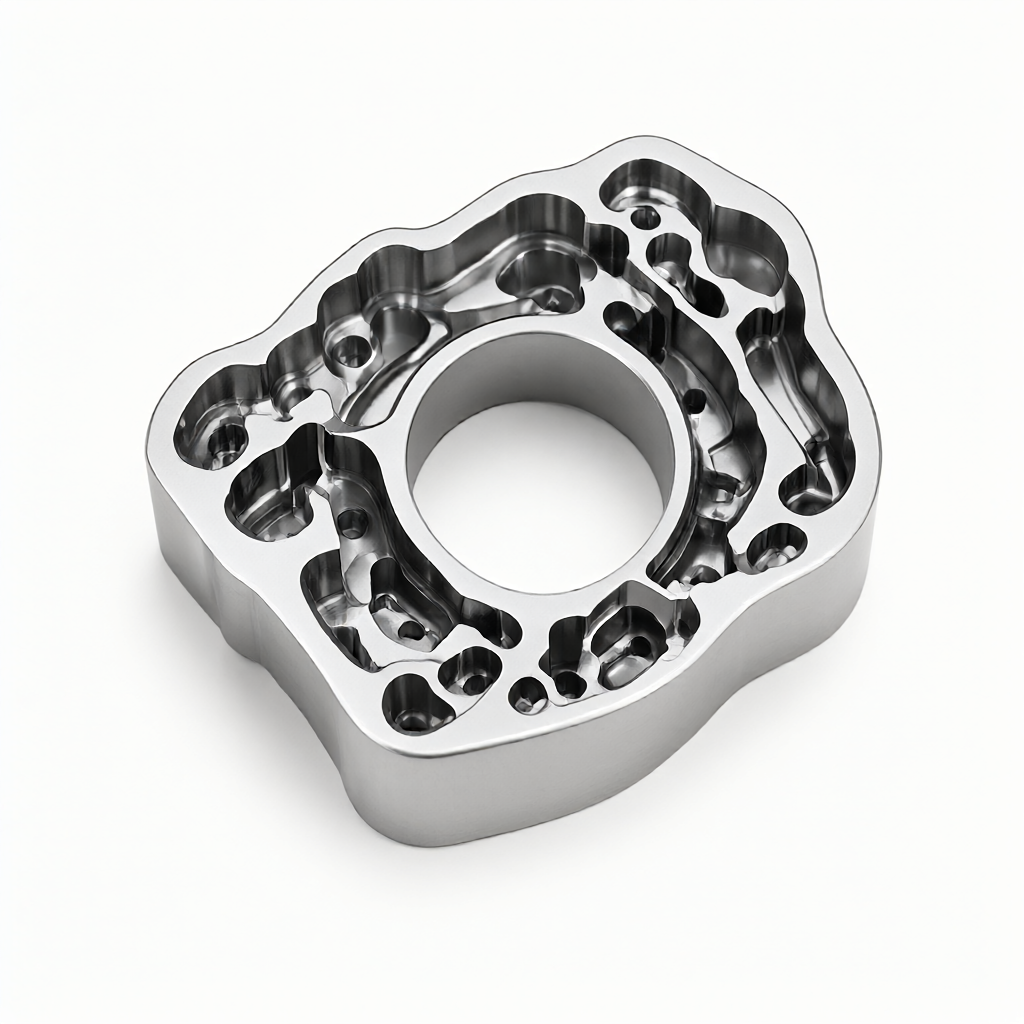
Los agujeros con formas especiales de grado aeroespacial suelen ir acompañados de contornos asimétricos, ranuras de ángulo estrecho y estructuras de agujeros ciegos extremadamente profundos. Cuando se utilizan estrategias tradicionales de fresado hacia abajo o hacia arriba para tratar tales estructuras, la fuerza lateral desigual sobre la herramienta a menudo hace que ésta ceda, afectando la verticalidad de la pared del agujero. Al mismo tiempo, en un entorno con eliminación de viruta limitada, las ranuras de cavidad profunda pueden causar fácilmente desgaste térmico o astillado de la herramienta si la velocidad de avance de la trayectoria no se ajusta paso a paso. Al evaluar a los proveedores, los compradores deben centrarse en si tienen capacidades de simulación de vínculos multieje para tales dificultades, en lugar de confiar únicamente en tablas de parámetros generales.
Efectos del varillaje multieje y la rigidez del portaherramientas en la eficiencia del corte
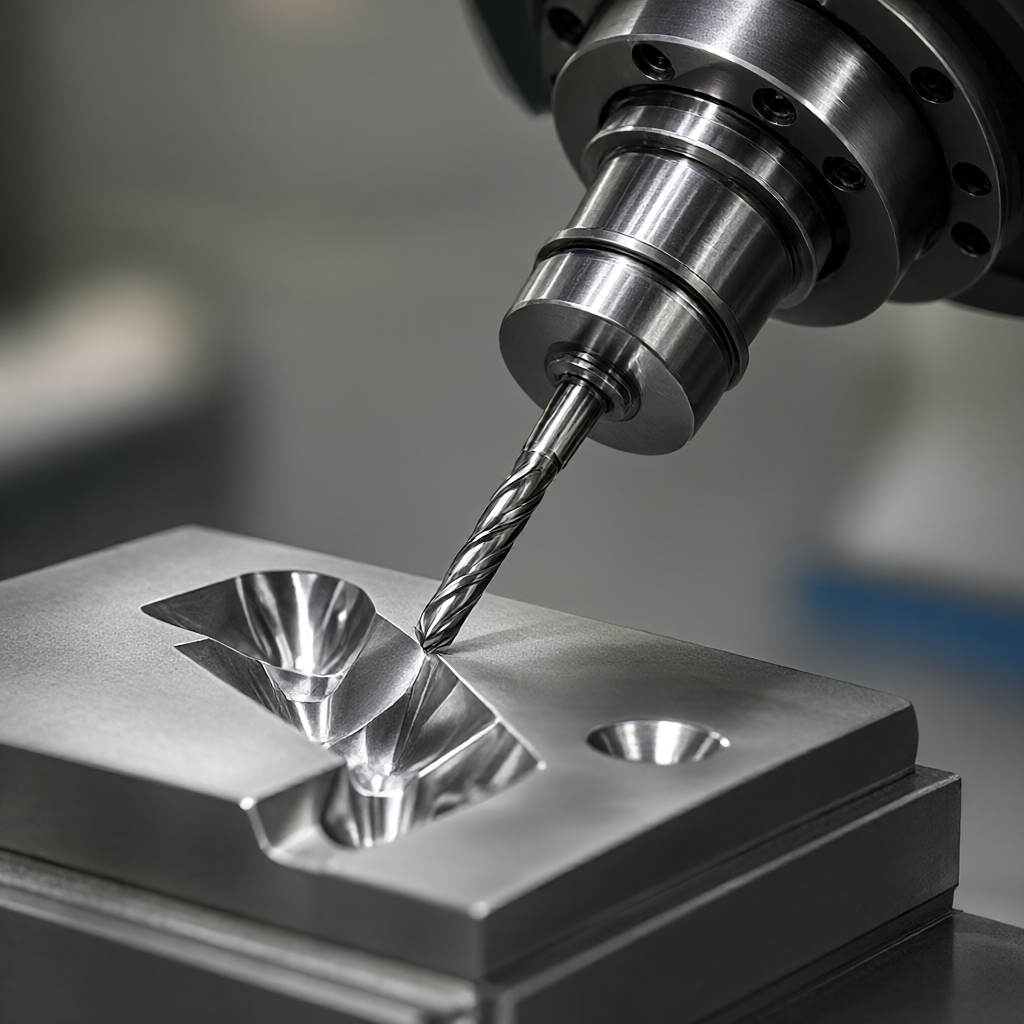
El uso de centros de mecanizado de 4 o 5 ejes es un requisito previo para una optimización eficiente. El varillaje multieje permite que la herramienta mantenga siempre un mejor ángulo de corte y reduzca el voladizo, mejorando así en gran medida la rigidez en el mecanizado de cavidades profundas. Por ejemplo, al mecanizar una cavidad profunda con una superficie inclinada, una máquina herramienta de 5 ejes inclina el husillo para minimizar el ángulo entre el eje de la herramienta y la línea normal de la superficie mecanizada, reduciendo efectivamente la vibración.El varillaje de cinco ejes mejora la rigidez de las ranuras de cavidades profundas
Parámetros clave para la selección de materiales y recubrimientos de herramientas
material de carburo: Adecuado para fresado de precisión de alta velocidad, fuerte resistencia al desgaste, adecuado para piezas de aluminio y aleación de aluminio.
Acero rápido que contiene cobalto: Buena tenacidad, resistencia al impacto, adecuado para mecanizado en desbaste de agujeros de formas especiales con contornos complejos.
tecnología de recubrimiento: El recubrimiento TiAlN puede mejorar la resistencia a altas temperaturas y es adecuado para materiales difíciles de mecanizar como el acero inoxidable; El recubrimiento DLC reduce el coeficiente de fricción y ayuda a mejorar el acabado de la superficie.
Gestión escalonada de alimentación y disipación de calor para rutas de corte profundas
En el procesamiento de ranuras de cavidades profundas (relación de aspecto superior a 10), el corte de profundidad total en una sola pasada provocará acumulación de calor. La estrategia optimizada es dividir la profundidad total en varios pasos y realizar un enfriamiento suficiente después de cortar cada capa.
Cuchillo espiral: En comparación con la penetración recta del eje Z, la trayectoria en espiral puede evitar la concentración de tensión en el punto inicial y proteger el ángulo ligeramente obtuso de la herramienta.
margen adaptativo: Ajuste dinámicamente la profundidad de corte del siguiente proceso de acuerdo con el área procesada para garantizar una cantidad de corte uniforme y evitar la sobrecarga local.
Diseño de canal de viruta y ángulo de pulverización del fluido de corte
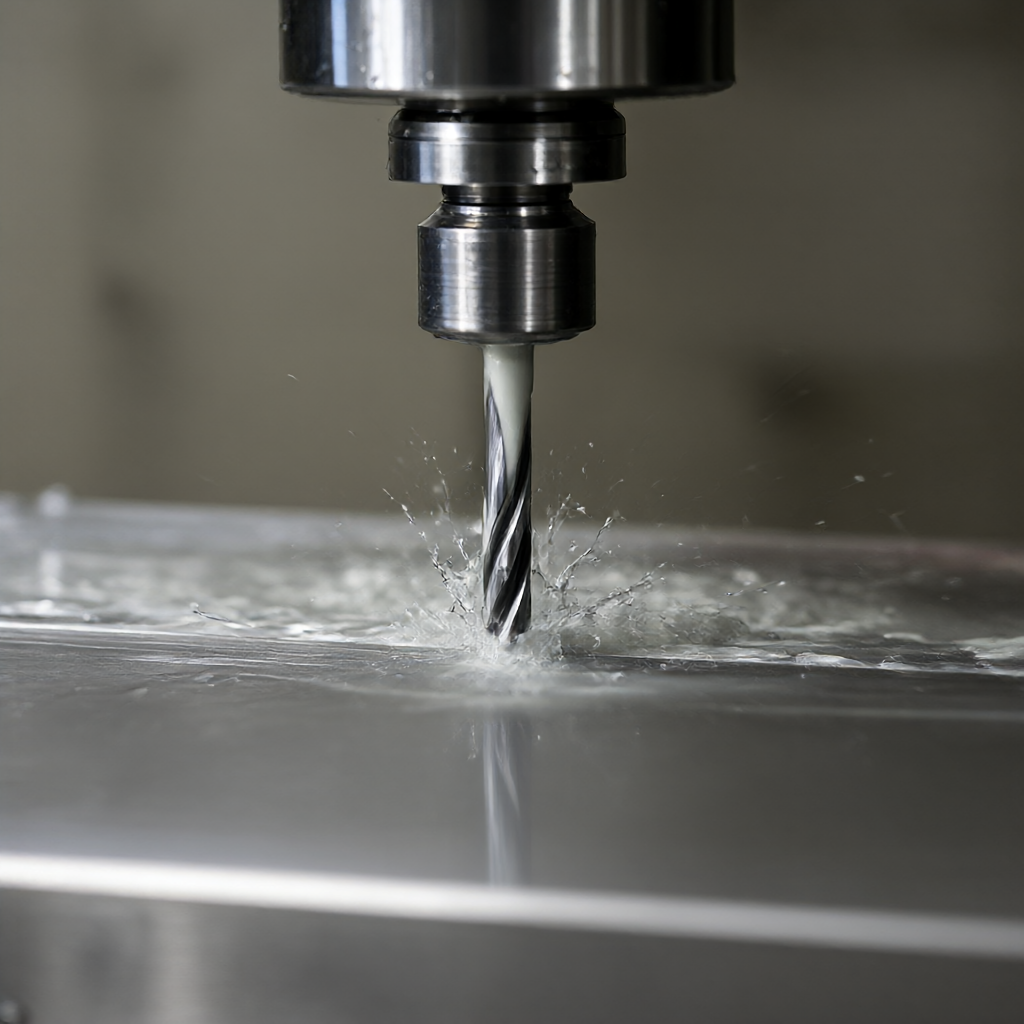
El diseño razonable del espacio de eliminación de virutas puede evitar que las virutas se enreden en la herramienta. Al escribir programas CNC, se debe reservar suficiente espacio para la retracción lateral. Al mismo tiempo, con la boquilla direccional de fluido de corte, el refrigerante se rocía directamente al punto de contacto entre el filo y la pieza de trabajo, eliminando las virutas y reduciendo el aumento de temperatura, lo cual es crucial para mantener el acabado Ra0,4μm.El rociado direccional optimiza la eliminación de virutas y el enfriamiento
Control de integridad de la superficie para el acabado de perfiles de agujeros de formas especiales
La etapa de acabado de los orificios con formas especiales se centra en la integridad de la superficie, incluida la tensión residual, las microfisuras y la suavidad. El uso de una estrategia de microcorte con una profundidad de corte pequeña (como 0,1-0,2 mm) y una velocidad de rotación alta (por encima de S12000) puede suprimir eficazmente el endurecimiento secundario causado por la deformación plástica.El microcorte logra un acabado Ra0.4μm
Trayectoria de oscilación de la herramienta y verificación de sobrecorte
Utilice la función de posprocesamiento de 5 ejes del software CAM para generar trayectorias de giro de herramientas. Al procesar la zona de transición del ángulo R, asegúrese de realizar una simulación de trayectoria de herramienta para eliminar trayectorias que puedan causar sobrecorte o interferencia. Para orificios de formas especiales con ranuras socavadas, se debe utilizar un cortador de bolas especial o un limpiador de raíces para garantizar que no quede material residual en el fondo de la ranura para cumplir con los requisitos de interferencia del ensamblaje.
Comparación de soluciones de mecanizado: el equilibrio entre fresado y electroerosión
Para piezas de aviación con estructuras específicas, la elección de la solución de procesamiento adecuada afecta directamente el costo y el tiempo de entrega. La siguiente tabla compara el rendimiento del fresado CNC y el corte por hilo lento/EDM en el procesamiento de orificios con formas especiales y ranuras de cavidades profundas:
Dimensiones de evaluación
Fresado CNC de 5 ejes
Cable de marcha lenta/chispa eléctrica
Materiales aplicables
Aluminio, aleación de titanio, aleación de alta temperatura a base de níquel
Materiales conductores (incluidos carburo cementado y acero endurecido)
calidad de la superficie
Ra0.4μm, ninguna zona afectada por el calor
Puede haber una capa refundida en la superficie microscópica, que requiere un procesamiento posterior.
Capacidades de cavidades complejas
Limitado por la accesibilidad y rigidez de la herramienta.
Puede procesar cualquier cavidad interior conductora con forma especial sin restricciones de eliminación de virutas
Eficiencia de procesamiento
Velocidad media a alta, adecuada para lotes
Inferior, adecuado para piezas pequeñas o prototipos de alta dureza.
En la producción real, para piezas complejas que contienen aleaciones de titanio, se suele utilizar el fresado de 5 ejes como solución principal. Para costuras estrechas extremadamente profundas que son difíciles de alcanzar con herramientas de fresado, se utiliza la perforación por electroerosión como medio de procesamiento de socavado. Esta estrategia de proceso híbrido maximiza la libertad de procesamiento al tiempo que garantiza la precisión.
Estándares de aceptación de calidad y métodos de prueba.
Para garantizar una entrega confiable de piezas de aviación, se debe establecer un sistema de inspección de proceso completo desde el primer artículo hasta el envío.
Precisión dimensional: Utilice una máquina de medición de coordenadas tridimensional (CMM) para realizar una inspección a gran escala de los orificios clave con formas especiales y las dimensiones de las ranuras de cavidades profundas para garantizar que la tolerancia esté dentro de ±0,01 mm.
rugosidad de la superficie: Utilice un medidor de rugosidad para detectar la superficie acabada y verificar si cumple con el requisito de Ra0,4μm.
Inspección de apariencia: Confirme mediante inspección visual y lupa que no haya rayones, rebabas ni decoloración térmica para garantizar la consistencia del acabado de alto brillo.
Conclusión y sugerencias de cooperación.
Un excelente mecanizado CNC no consiste solo en el apilamiento de equipos, sino también en la profunda integración de rutas de corte, gestión de herramientas y parámetros de proceso. En respuesta a los desafíos de los agujeros de formas especiales y las ranuras de cavidades profundas, la única manera de mejorar la calidad es adoptar estrategias de alimentación escalonada, varillaje multieje y eliminación de viruta fina. Si tiene un proyecto de componente aeroespacial que involucra cavidades internas complejas y orificios multifacéticos de formas especiales, se recomienda proporcionar dibujos para discutir con nosotros el plan de trayectoria de la herramienta específica y la selección de materiales. El acoplamiento de ingeniería profesional puede ayudarle a evitar posibles riesgos de procesamiento y garantizar una precisión estable y una apariencia uniforme durante la entrega del lote. Bienvenido a enviar dibujos para obtener una evaluación detallada del proceso y una cotización.
Envíe su plano STEP / DWG / PDF y nuestros ingenieros responderán en 2 horas con un presupuesto detallado que incluye análisis DFM gratuito y recomendaciones de proceso, sin compromiso.
Envíe su plano STEP / DWG / PDF y obtenga en 2 horas un presupuesto detallado con análisis DFM gratuito y recomendaciones de proceso. Sin cantidad mínima — desde 1 pieza.