





La lógica subyacente del mecanizado CNC de piezas aeroespaciales con dimensiones fuera de tolerancia
En el campo aeroespacial, la estabilidad dimensional del mecanizado CNC de precisión está directamente relacionada con la seguridad del vuelo y la confiabilidad del ensamblaje. Muchos ingenieros descubren que incluso si las tolerancias de dibujo están claramente marcadas, con frecuencia se producen desviaciones dimensionales en la producción en masa real. Por lo general, esto no es un error de un solo vínculo, sino el resultado de una combinación de características del material, estrategias de proceso y métodos de detección. Las aleaciones de aluminio de calidad aeronáutica (como 7075-T6) y las aleaciones de titanio (como Ti-6Al-4V) son muy rígidas pero fáciles de deformar. Si no se estima correctamente la recuperación elástica después de liberar el calor de corte y la tensión de apriete, las dimensiones finales pueden desviarse fácilmente del valor teórico. Por lo tanto, comprender las causas sistemáticas de las tolerancias dimensionales es más importante que simplemente ajustar los parámetros de la máquina herramienta. Para los fabricantes responsables de piezas estructurales clave, establecer un sistema de circuito cerrado desde la gestión de lotes de materiales hasta la inspección a gran escala es la piedra angular para garantizar que cada pieza aeroespacial cumpla con estrictos estándares de aceptación.
Mecanismo de liberación de tensión de corte y deformación del material.
Deformación no lineal causada por la liberación de tensiones residuales.
Las piezas estructurales aeroespaciales a menudo utilizan piezas en bruto forjadas o fundidas de paredes gruesas, y en su interior hay distribuciones complejas de tensiones residuales. Cuando el fresado CNC elimina el material de la superficie, destruye el estado de equilibrio de tensiones original. Cuando se retira la pieza del dispositivo, las tensiones residuales se redistribuyen, provocando que la pieza se doble o tuerza. Esta deformación suele ser no lineal y se acumula al aumentar la profundidad de mecanizado. Por ejemplo, al procesar costillas de ala grandes de aleación de aluminio, si se elimina demasiado exceso de una vez, la liberación de tensión en la parte inferior puede hacer que la raíz del ala se abulte, lo que hace que el tamaño de la punta del ala exceda el límite superior. Para evitar este riesgo se debe adoptar una estrategia de fresado por capas, dividiendo el excedente total en tres etapas: desbaste, semiacabado y fino. Se reserva una "capa amortiguadora de tensión" de 2 a 5 mm entre cada capa para permitir que la pieza de trabajo se estabilice completamente antes de pasar a la siguiente capa de corte.
Efectos de secuencia del tratamiento térmico y el mecanizado.
El grado del material determina su sensibilidad a la deformación. El estado 7075-T651 es anisotrópico. Si se requiere un recocido para aliviar tensiones después del mecanizado, los cambios dimensionales aumentarán significativamente. Generalmente se recomienda realizar el mecanizado de acabado después del tratamiento de alivio de tensiones para eliminar la desviación dimensional causada por el tratamiento térmico. Para las piezas de aleación de titanio, debido a su baja conductividad térmica, el calor generado por la fricción de corte es fácil de acumular, lo que resulta en una expansión térmica local. Si la velocidad de avance es demasiado alta o la profundidad de corte es demasiado grande, la magnitud de la deformación térmica puede alcanzar decenas de micras, superando con creces el rango de control a nivel de micras requerido para los moldes de precisión. Por lo tanto, la aplicación de herramientas de corte de alta temperatura y el diseño de grandes rompevirutas para aleaciones de titanio son los medios centrales del proceso para controlar los errores térmicos.
Análisis de interferencias de fijación y deformación de sujeción.
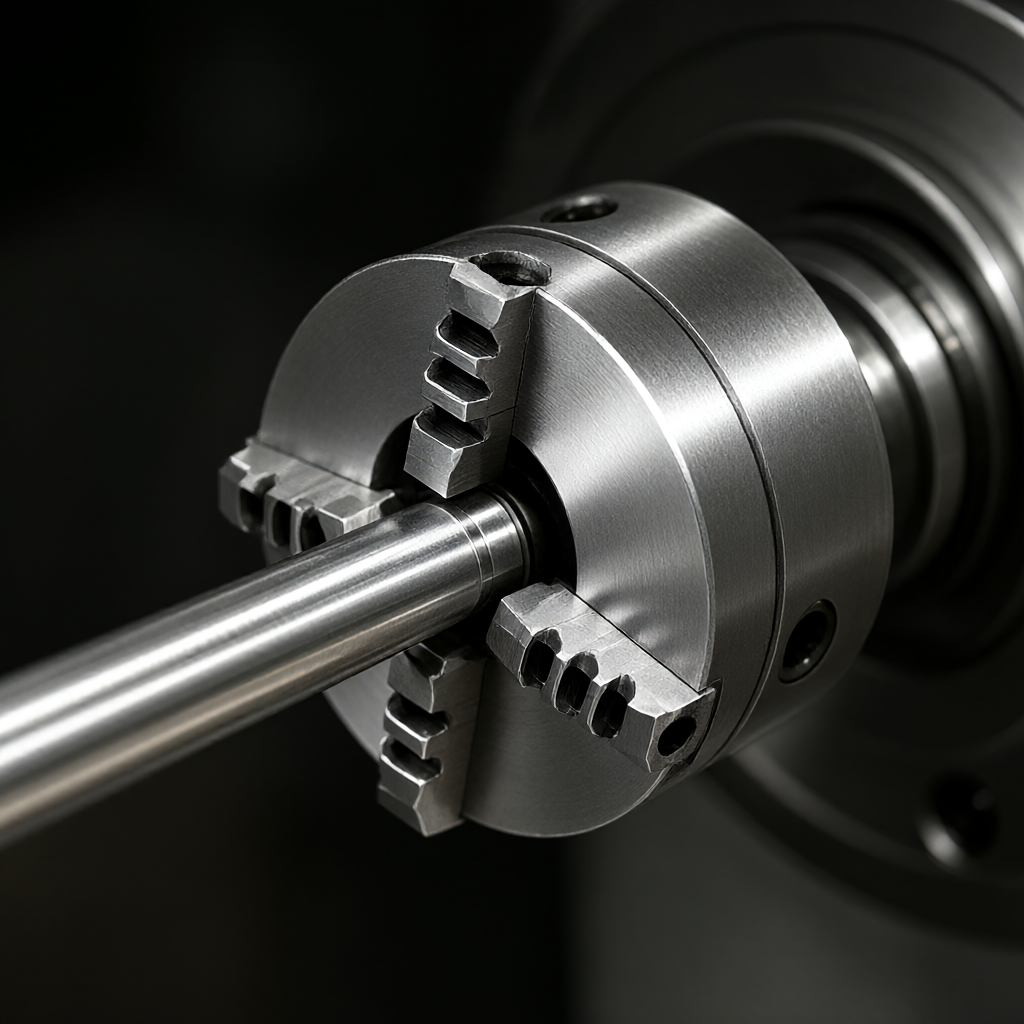
Las piezas aeroespaciales tienen formas complejas y a menudo requieren un procesamiento de torneado en varios lados. El diseño inadecuado de los accesorios es una causa común de desviaciones dimensionales. Las abrazaderas con rigidez insuficiente o superficies de contacto desiguales producirán deformación elástica bajo la acción de fuerzas de corte. Esta deformación no sólo afecta el proceso actual, sino que también se convierte en una fuente de error en el plano de referencia después de la vuelta, es decir, "error de conversión de referencia". Por ejemplo, se utiliza un mandril de tres garras para sujetar piezas de eje delgadas. Debido a la limitación de coaxialidad del propio mecanismo de tres garras y a los pocos puntos de contacto de las garras, la rectitud de las partes del eje se ve fácilmente afectada por una fuerza de sujeción desigual. Se recomienda utilizar abrazaderas hidráulicas o abrazaderas especiales personalizadas para controlar la deformación de la sujeción dentro de 0,005 mm mediante presión uniforme multipunto o retención de vacío. Al mismo tiempo, la superficie de contacto entre el dispositivo y la pieza de trabajo debe mantenerse limpia para evitar el desplazamiento del eje Z causado por un grosor inconsistente de la junta. Para piezas de caja de paredes delgadas, se utiliza un mandril de expansión de aire para soportar la pared del orificio interno, lo que puede compensar eficazmente la deformación por contracción causada por las fuerzas de corte externas y garantizar un espesor de pared uniforme.
Estrategia de compensación de parámetros de corte y desgaste de herramientas
Optimización de la trayectoria de la herramienta y compensación dinámica del desgaste.
Las herramientas seguirán desgastándose durante el corte a alta velocidad, especialmente desconchones microscópicos del filo y desprendimiento del revestimiento. Para las aleaciones de aluminio de aviación, un equilibrio dinámico deficiente del portaherramientas provocará vibraciones de alta frecuencia, acelerará el desgaste de la herramienta y dejará marcas de vibración en la superficie. En la etapa de programación, se debe adoptar una estrategia de fresado hacia abajo para reducir los cambios repentinos en el espesor de corte y evitar una fuerza excesiva sobre la herramienta. Los sistemas CNC modernos admiten funciones de compensación del radio de la herramienta y compensación del desgaste de la punta de la herramienta, pero el operador debe ajustar el valor de compensación en tiempo real en función de los resultados reales del corte de prueba. Si la vida útil de la herramienta es inestable en la producción en masa, se producirá una desviación del gradiente en el tamaño de las piezas del mismo lote. Se recomienda establecer un modelo de monitoreo de la vida útil de la herramienta, predecir la vida restante en función de la corriente del husillo o las señales de emisión acústica y forzar el reemplazo antes de que el desgaste de la herramienta alcance un valor crítico, en lugar de depender únicamente de recuentos fijos. Para el proceso de acabado se suele reservar un margen de 0,01-0,02 mm, y el límite inferior de tamaño se asegura mediante el acabado de la última herramienta nueva. Esta estrategia de "margen de seguro" puede proteger eficazmente contra las fluctuaciones dimensionales causadas por el desgaste de las herramientas.
Error del sistema CNC y tecnología de compensación térmica.
Los errores geométricos y térmicos de las máquinas herramienta CNC son los asesinos invisibles de las tolerancias dimensionales excesivas. Los errores térmicos se originan principalmente por el desplazamiento axial causado por el motor del husillo, la fricción del riel guía y los cambios de temperatura del aceite lubricante. Durante el mecanizado a largo plazo, la temperatura del husillo puede aumentar hasta 10-20°C, provocando un cambio sistemático en el error de posicionamiento del eje Z. El avanzado sistema de compensación térmica utiliza interferómetros láser o sensores de temperatura para monitorear la temperatura de cada riel guía de eje en tiempo real y corrige dinámicamente los valores de las coordenadas a través de algoritmos de software. Para equipos antiguos, la máquina herramienta puede entrar en un estado de equilibrio térmico estableciendo un programa de precalentamiento de inicio estable (como un funcionamiento continuo durante 30 minutos). Además, el error de seguimiento (Servo Lag) del sistema CNC provocará errores de contorno durante la aceleración y desaceleración. Al reducir el valor de configuración de aceleración u optimizar los parámetros de avance de velocidad, se puede reducir el impacto del error de seguimiento en la precisión de superficies curvas complejas. En el procesamiento de piezas aeroespaciales, especialmente cuando se trata de configuraciones pentaédricas complejas, se recomienda realizar pruebas de Rayleigh periódicas para evaluar la perpendicularidad entre ejes y garantizar que los errores geométricos estén dentro del rango permitido.
Comparación de motivos comunes para planes de corrección y fuera de tolerancia
Diferentes modos de falla corresponden a diferentes lógicas de corrección. La siguiente tabla resume el análisis de la causa raíz y las soluciones específicas para cuatro fenómenos dimensionales típicos fuera de tolerancia en el mecanizado CNC aeroespacial, como referencia para los ingenieros de procesos:
| Fenómeno del fracaso | causa principal | Características típicas | Plan de corrección y método de verificación. |
|---|---|---|---|
| Deformación del arco en estado libre. | Liberación desigual de tensiones residuales | Después de darle la vuelta, la planitud es extremadamente pobre y el centro es convexo. | Adoptando fresado paso a paso + envejecimiento natural; usar bloques en forma de V para apoyar el procesamiento; inspección de tamaño completo de tres coordenadas |
| Los tamaños de los lotes aumentan gradualmente | Acumulación de desgaste de herramientas | La primera parte del mismo lote está calificada, pero la última parte está fuera de tolerancia. | Implementar advertencia de vida útil de la herramienta; margen de reserva para acabado; Verifique aleatoriamente las dimensiones clave cada 10 piezas. |
| Las dimensiones son normales después de sujetar, pero están fuera de tolerancia después de soltar. | La fuerza de sujeción es demasiado grande o hay deformación elástica. | Diferencia de coaxialidad entre accesorio y pieza de trabajo. | Optimice la rigidez de la abrazadera; utilice abrazaderas hidráulicas/de vacío; calcular la deformación de sujeción y la compensación inversa |
| Error periódico específico de posición | Descentramiento radial del husillo o precarga del rodamiento | Aparecen ondas periódicas en la superficie. | El interferómetro láser detecta el error axial/radial del husillo; rectifica o reemplaza cojinetes; comprueba la limpieza de la superficie cónica del portaherramientas |
Sistema de detección de precisión y control de calidad de circuito cerrado.
Medición de coordenadas tridimensionales y confirmación del primer artículo.
La aceptación de piezas de aviación suele basarse en los requisitos del sistema AS9100, con una inspección del 100% de las características clave (KC). El uso de CMM (máquina de medición de coordenadas) de varillaje de cinco ejes es un medio más confiable para verificar las dimensiones de espacios complejos. Se requiere un control constante de la temperatura antes de la medición, y la diferencia de temperatura ambiente debe controlarse dentro de ±0,5°C para evitar errores adicionales causados por la expansión y contracción térmica. La primera inspección del artículo no es solo una verificación dimensional, sino que también incluye una evaluación integral de la corrección de la trayectoria de la herramienta, el riesgo de interferencia de los accesorios y la calidad de la superficie. Se recomienda solidificar los puntos de medición de dimensiones clave en el sistema de coordenadas de programación para lograr la detección automática y reducir los errores de lectura humanos. Para las características internas ocultas, se puede utilizar la tecnología de escaneo óptico para obtener datos de la nube de puntos, y el gráfico de la nube de desviación se puede comparar con el modelo CAD para mostrar visualmente áreas locales fuera de tolerancia y proporcionar soporte de datos para la mejora del proceso.
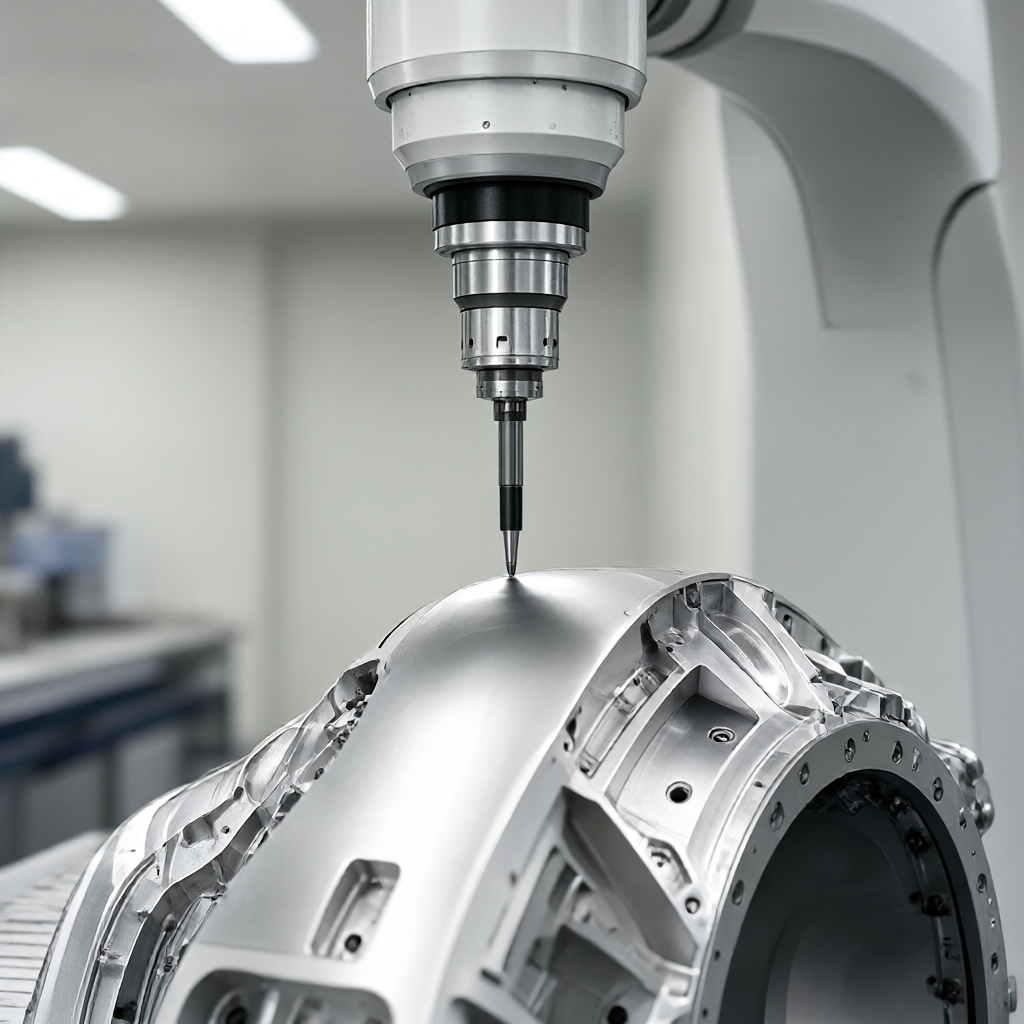
Índice de consistencia de lotes y capacidad de proceso
No basta con confiar únicamente en la inspección final, hay que prestar atención al índice de capacidad del proceso (Cpk). Para piezas críticas de aviación, generalmente se requiere Cpk≥1,33. Al analizar los gráficos SPC (control estadístico de procesos), es posible identificar si las fluctuaciones del proceso se deben a causas especiales (como diferencias en los lotes de herramientas, fluctuaciones en la dureza del material). En la producción en masa, ShowyMetal bloquea los parámetros de corte a través de instrucciones operativas estandarizadas (SOP) y establece una base de datos relacionada con la dureza del material y la vida útil de la herramienta. Cuando se detecta una desviación en la tendencia del proceso, el sistema activa automáticamente un mecanismo de revisión de apagado. Este control de calidad preventivo basado en datos puede interceptar eficazmente el riesgo de desviaciones dimensionales antes del envío, garantizando que cada lote de piezas aeroespaciales entregadas a los clientes tenga un alto grado de coherencia y trazabilidad.
Preguntas frecuentes sobre problemas comunes de tamaño de CNC de aviación
¿Cuál es el rango normal para el rebote de tamaño de las piezas de aluminio de aviación después del fresado?
La cantidad de recuperación elástica depende del margen en blanco, el espesor de la pared y el tiempo de enfriamiento. Por lo general, el tamaño será más estable después de haber sido colocado durante 24 horas después del fresado fino. Si no se realiza el recocido de alivio de tensión, la cantidad de recuperación elástica de las piezas de paredes delgadas puede alcanzar 0,02-0,05 mm. Se recomienda establecer el coeficiente de rebote de esta forma específica mediante corte de prueba de la primera pieza y realizar compensación inversa en procesos posteriores.
¿Cómo evitar el sobrecorte de los centros de mecanizado de cinco ejes en el complejo procesamiento de superficies aeroespaciales?
El sobrecorte suele deberse a una definición incorrecta de la longitud de la base de la herramienta o a una interferencia del ángulo libre. Es necesario utilizar el software CAM para realizar una simulación de colisión estricta y verificar el ángulo entre la esfera de la herramienta y la línea normal de la pieza de trabajo. Asegúrese de que el parámetro de longitud de la base sea mayor que el saliente de la herramienta en las condiciones de trabajo más desfavorables y realice una verificación del funcionamiento en seco antes del mecanizado real, especialmente la ruta de alimentación cerca de la esquina de la cavidad.
¿Cuáles son los principales factores que causan desviaciones dimensionales en el procesamiento de aleaciones de titanio?
Los principales problemas de las aleaciones de titanio son la deformación térmica y el desgaste de las herramientas. La baja conductividad térmica da como resultado altas temperaturas en la zona de corte y una expansión térmica local significativa de la pieza de trabajo. Al mismo tiempo, la herramienta se desgasta rápidamente y la estabilidad dimensional es mala. Es necesario utilizar un refrigerante fuerte (lubricación ligeramente soluble en agua o con trazas de agua), reducir la velocidad de corte y aumentar el número de operaciones de acabado para controlar los errores térmicos y la acumulación de desgaste.
¿Se pueden reparar las dimensiones del mecanizado CNC mediante reparación si las dimensiones están fuera de tolerancia?
Está estrictamente prohibido reparar piezas clave de aviación a voluntad. Una dimensión fuera de tolerancia generalmente significa una falla del proceso. Los sobrecortes leves (capa superficial) se pueden cubrir con pulido o chorro de arena, pero las dimensiones funcionales que afectan la resistencia o el ajuste se deben desechar y rehacer. La reparación a ciegas destruirá la distribución de tensiones original y la vida útil de las piezas, violando las normas de seguridad de la aviación.
¿Cómo garantizar la coherencia dimensional para pequeños lotes de piezas aeroespaciales?
Los lotes pequeños enfrentan desafíos en la gestión de la vida útil de las herramientas. Se recomienda adoptar la estrategia "una herramienta, una inspección", procesar una pieza de cada herramienta nueva e inspeccionarla en tamaño completo para registrar la tendencia de desgaste. O deje un margen grande y utilice la última herramienta de alta estabilidad para un acabado unificado. Al mismo tiempo, se fortalece la detección de la precisión de posicionamiento repetido del dispositivo para garantizar la consistencia de múltiples sujeciones.
Conclusión y apoyo profesional.
Resolver el problema de las tolerancias dimensionales en el mecanizado CNC de piezas aeroespaciales requiere la colaboración multidisciplinaria de ciencia de materiales, ingeniería de accesorios, sistemas CNC e inspección de precisión. No existen parámetros de proceso universales, solo soluciones personalizadas para características específicas del producto. Si enfrenta desafíos de estabilidad dimensional en la producción en masa de piezas estructurales aeroespaciales, le invitamos a enviar dibujos y especificaciones técnicas. Nuestro equipo de ingeniería combinará 72 grupos de equipos CNC de alto rendimiento y experiencia en control de calidad de procesos completos para desarrollar un plan de mecanizado de precisión para usted que incluya recomendaciones DFM, diseño de accesorios y prevención de riesgos para ayudar a que el proyecto se entregue a tiempo con alta calidad.



