





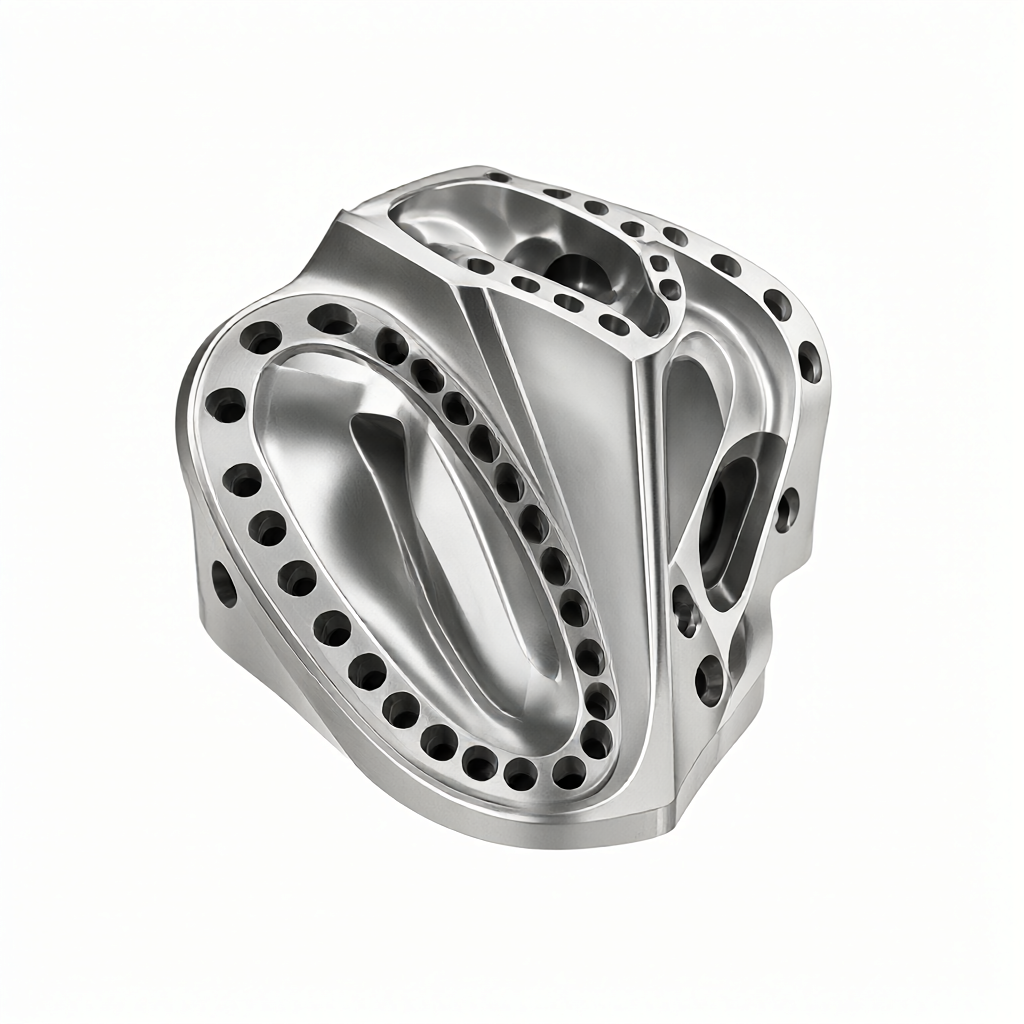
La estrategia de sujeción y vinculación de cinco ejes para el mecanizado CNC de piezas estructurales aeroespaciales complejas es la tecnología central para resolver la fabricación eficiente y precisa de piezas de paredes delgadas, formas especiales y cavidades profundas. Para materiales difíciles de mecanizar, como aleaciones de titanio y aleaciones de alta temperatura, el mecanizado tradicional de tres ejes a menudo enfrenta problemas dimensionales fuera de tolerancia causados por interferencia de herramientas, marcas de residuos de herramientas, deformación de sujeción y liberación de tensiones. El mecanizado simultáneo de cinco ejes puede mantener el mejor ángulo de corte entre la herramienta y la pieza de trabajo mediante el movimiento coordinado de la herramienta a lo largo de cinco grados de libertad, optimizando así significativamente las condiciones de corte, mejorando el acabado de la superficie y acortando el tiempo de cambio de herramienta. Este artículo proporciona un análisis en profundidad sobre cómo lograr una alta consistencia y confiabilidad en la producción en masa desde las cuatro dimensiones de la planificación de la ruta del proceso, el diseño del dispositivo de sujeción, la compensación de errores y los criterios de aceptación, y ayuda a los ingenieros y compradores a evaluar la solidez técnica de los proveedores.
Principio de mecanizado de varillaje de cinco ejes y ventajas tecnológicas de piezas estructurales aeroespaciales.
Las piezas estructurales de la aviación, como los marcos del fuselaje, los soportes del tren de aterrizaje y las carcasas de accesorios del motor, suelen tener superficies complejas de forma libre y sistemas de orificios densos. Al procesar estas características, el mecanizado de tres ejes a menudo requiere múltiples giros y sujeción. El error de posicionamiento acumulativo suele ser grande, lo que dificulta cumplir los estrictos requisitos de tolerancia geométrica de los dibujos.
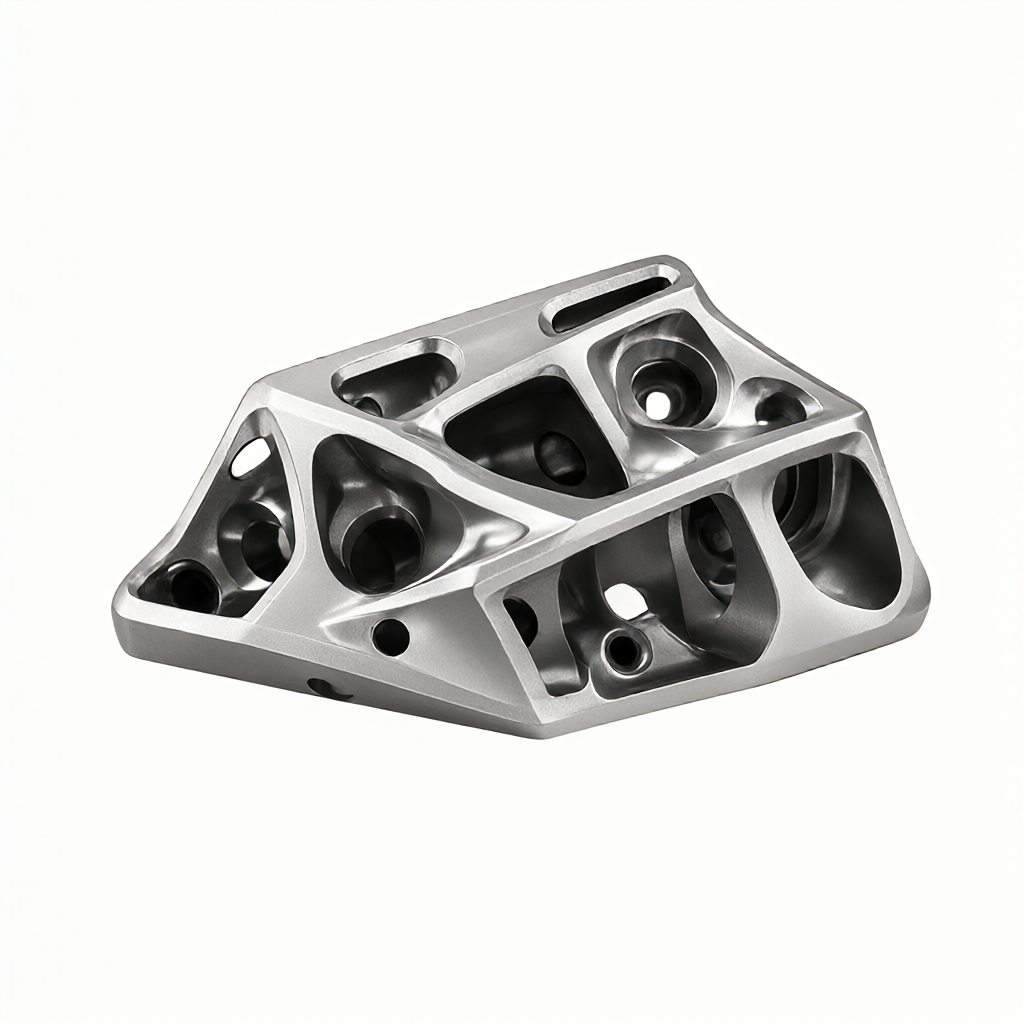
Un sistema de mecanizado de cinco ejes contiene tres ejes lineales (X, Y, Z) y dos ejes giratorios (normalmente denominados ejes A/C o B/C). Su principal ventaja radica en"Corte constante"capacidad. El eje de la herramienta siempre puede apuntar a la dirección normal de la superficie de la pieza de trabajo o mantener un ángulo fijo para evitar que la hoja o el mango de la herramienta golpeen la superficie no mecanizada de la pieza de trabajo. Este patrón de movimiento aporta los siguientes beneficios de ingeniería:
- Mejorar la calidad de la superficie:Al mantener un ángulo de corte constante, el espesor de corte es uniforme y se reducen las marcas de vibración causadas por cambios en la profundidad de corte. El valor Ra de rugosidad de la superficie generalmente se puede controlar dentro de 0,8 μm y puede alcanzar Ra0,4 μm con el procesamiento de acabado.
- Optimice la vida útil de la herramienta:Evitar la interferencia del mango de la herramienta permite que la herramienta se extienda más corta y tenga una mejor rigidez. Al mismo tiempo, el desgaste de la herramienta es más uniforme y la vida útil general se prolonga entre un 30 % y un 50 %.
- Reducir el número de tiempos de sujeción:El procesamiento multifacético se completa mediante una sola sujeción, lo que elimina los errores acumulados causados por múltiples posiciones, lo cual es especialmente crítico para piezas estructurales integrales.
Para materiales difíciles de mecanizar como Inconel 718 o Ti-6Al-4V, el varillaje de cinco ejes brinda suficiente enfriamiento y una eliminación de viruta suave, lo que reduce aún más el riesgo de endurecimiento por trabajo y garantiza la estabilidad dimensional.
Estrategias clave de sujeción: rigidez, posicionamiento y control de alivio de tensiones.
El varillaje de cinco ejes resuelve el problema de "si se puede procesar", mientras que la estrategia de sujeción determina "si se puede mantener la precisión del procesamiento". La mayoría de los materiales de piezas de aviación se encuentran en un estado de recocido que alivia la tensión. Si la sujeción no es adecuada durante el procesamiento, la liberación de la tensión residual hará que las piezas se deformen después de soltarlas. Esta es la razón principal para el desguace de lotes.
Es necesario seguir una estrategia de sujeción eficaz."Posicionamiento de las seis en punto"principios y realizar ajustes basados en las propiedades del material:
- Combinación de adsorción al vacío y compresión mecánica:Para piezas de paredes delgadas, la simple compresión mecánica puede causar fácilmente depresiones en la superficie. Se recomienda utilizar un disco de adsorción al vacío como soporte básico para eliminar la tensión del fondo y utilizar solo una pequeña cantidad de bloques de presión mecánicos en la dirección perpendicular a la fuerza de corte. La fuerza de presión debe calcularse mediante simulación FEM y normalmente se controla entre 0,5 y 1,5 MPa.
- Uso de abrazaderas blandas:Para piezas que requieren un alto acabado y no permiten marcas de abrazadera, la reserva de abrazadera suave se puede fresar antes del corte de prueba de la primera pieza. En la etapa de acabado, se utilizan abrazaderas blandas fresadas en lugar de placas de presión duras para garantizar la precisión del posicionamiento y evitar daños a la superficie mecanizada.
- Gestión de zonas afectadas por el calor:La fricción de la herramienta y la deformación del material durante el mecanizado generarán calor. Para piezas de caja grandes, se recomienda utilizar refrigerante para rociar directamente el punto de corte y limitar la potencia del husillo a menos del 80 % del valor nominal para reducir el impacto de la deformación térmica en la precisión dimensional.
Al seleccionar un dispositivo, también es necesario considerar el rango de los ejes de rotación de la máquina de cinco ejes. Para evitar interferencias entre la herramienta y el dispositivo en ángulos extremos, se debe realizar una simulación completa de detección de colisión del dispositivo en el software CAM.
Planificación de trayectoria CAM: optimización de trayectoria de herramienta y verificación de simulación
Que se puedan aprovechar las ventajas del varillaje de cinco ejes depende en gran medida de la selección de estrategia y la configuración de parámetros del software CAM. Para piezas estructurales aeroespaciales, las estrategias de enrutamiento comunes se comparan de la siguiente manera:
| Nombre de la política | Características aplicables | Análisis de ventajas y desventajas |
|---|---|---|
| Acabado superficial de revolución (Virutas) | Superficies de forma libre, formas complejas | excelente:El camino es suave, no quedan herramientas residuales y la calidad de la superficie es alta;falta:El tiempo de cálculo es largo y los requisitos para la topología del modelo son altos. |
| Acabado poliédrico | Estructura principalmente plana con pequeñas esquinas redondeadas. | excelente:Alta eficiencia y programación sencilla;falta:En las esquinas redondeadas pueden aparecer marcas de corte que requieren un posterior alisado. |
| Taladro/Agujero | Orificio profundo, orificio inclinado, orificio de posición | excelente:Posicionamiento automático de cinco ejes, alimentación vertical, evita el desplazamiento de la broca, buen acabado de la pared del orificio;falta:Existen requisitos para el espacio de apertura de la abrazadera. |
| Procesamiento de limpieza de esquinas. | Ángulo interno recto, ranura profunda | excelente:Asegúrese de que las esquinas estén completamente limpias y sin residuos;falta:Utilice un cuchillo de pequeño diámetro, que tiene poca rigidez y es fácil de romper. La alimentación debe controlarse cuidadosamente. |
Antes de realizar el procesamiento, es necesario realizar"Verificación de simulación sin conexión". No sólo se debe comprobar la colisión entre la herramienta y la pieza de trabajo, sino también la interferencia física entre la herramienta, el portaherramientas, el dispositivo y la propia máquina herramienta (incluidos el husillo, el carro y el eje de rotación). Para lotes clave, se recomienda generar un archivo de trayectoria de tiempo con una curva de avance y realizar una verificación de funcionamiento en seco en la máquina herramienta para garantizar que la lógica del código G sea correcta.
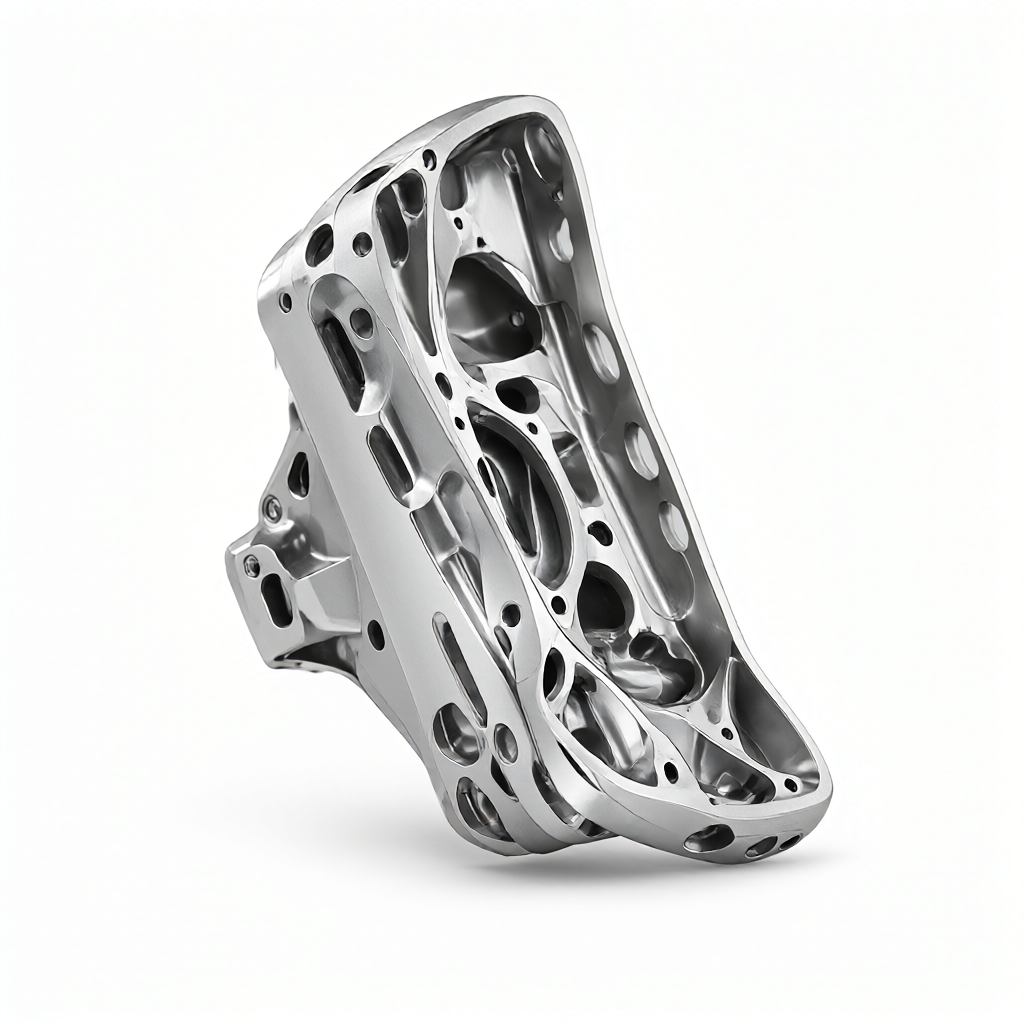
Métodos de prueba y estándares de aceptación de tolerancia.
La aceptación una vez finalizado el procesamiento es clave para confirmar la efectividad del proceso. Para el requisito de alta precisión de ±0,01 mm, los calibradores convencionales ya no pueden satisfacer la demanda y deben depender de los siguientes métodos de detección:
- Máquina de medición de coordenadas (CMM):Se utiliza para inspecciones de tamaño completo, centrándose en la planitud, la coaxialidad del orificio y las tolerancias geométricas. Para la superficie de mecanizado de cinco ejes, es necesario diseñar una trayectoria de sonda densa que contenga puntos límite y puntos internos para capturar la deformación de la superficie.
- Escáner láser:Adecuado para la comparación general del contorno de piezas grandes de paredes delgadas. Al superponer los datos de la nube de puntos en el modelo de dibujo, se genera un cromatograma para identificar rápidamente los puntos calientes de deformación local.
- Medidor de rugosidad superficial:Mida directamente el valor Ra de superficies de contacto críticas. La superficie de sellado neumático en piezas de aviación suele requerir Ra≤0,8μm. Con una cuchilla pulidora de cinco ejes, debería poder cumplir con el estándar de manera estable.
Durante la etapa de producción en masa, se recomienda implementar"Inspección completa del primer artículo + inspección por muestreo del proceso"Estrategia. El ingeniero de calidad debe verificar la primera pieza, artículo por artículo, de acuerdo con los planos de GD&T, y se conserva el informe de inspección; durante la producción en masa, se realiza una inspección completa de la CMM cada cierta cantidad (por ejemplo, cada 50 piezas) y el resto se inspecciona aleatoriamente en busca de dimensiones clave de acuerdo con los estándares AQL para equilibrar la eficiencia y los riesgos de calidad.
Recomendaciones de DFM y puntos de evaluación técnica de proveedores
Para los compradores, es fundamental comunicarse con los proveedores sobre DFM (Diseño para la Manufacturabilidad) antes de confiar el procesamiento. Para evaluar si una fábrica de procesamiento CNC tiene la capacidad de producir en masa piezas de aviación complejas, se debe prestar atención a los siguientes indicadores técnicos:
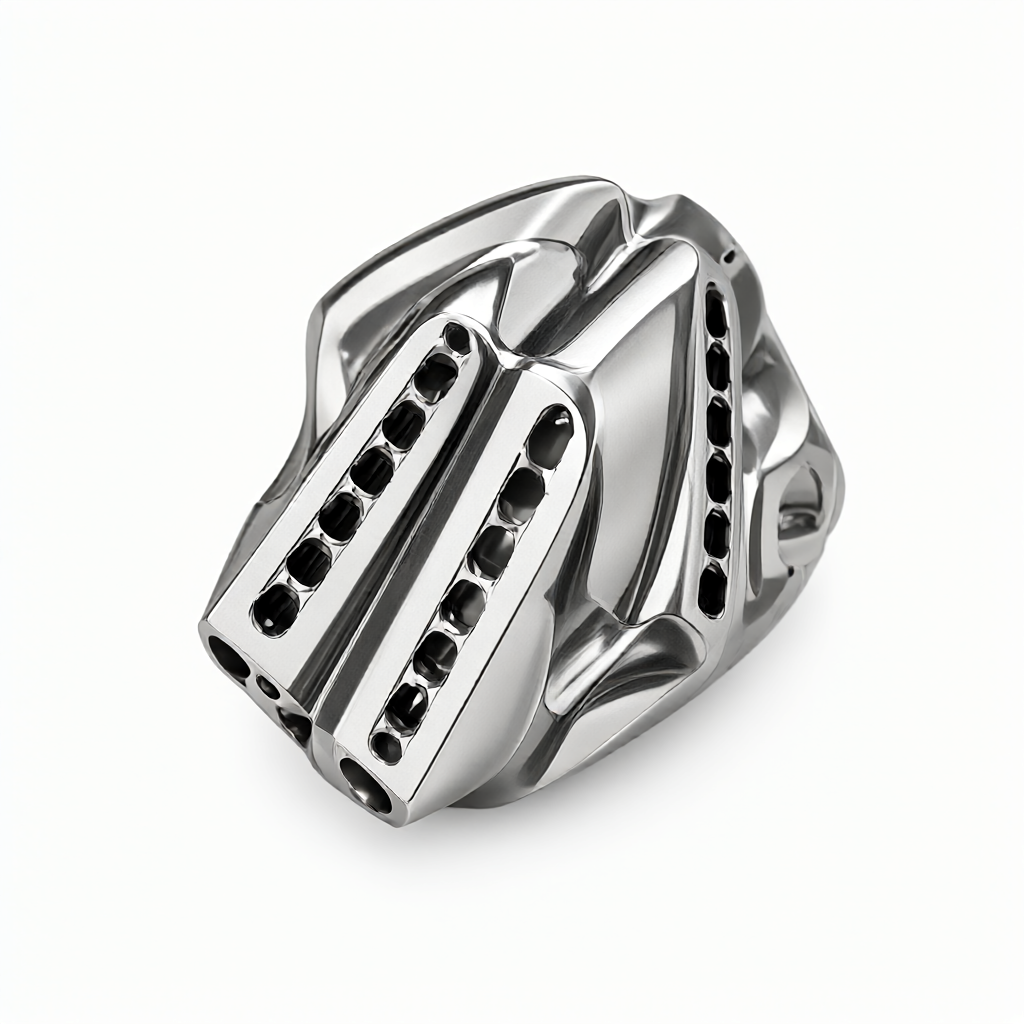
- Configuración del dispositivo:Si se desea tener un centro de mecanizado de varillaje de cinco ejes en lugar de solo un centro de fresado lateral de cuatro ejes. El verdadero varillaje de cinco ejes requiere que dos ejes giratorios se muevan simultáneamente para lograr un suavizado de superficies complejo. ShowyMetal cuenta con 72 equipos CNC, que cubren centros de mecanizado de 3/4/5 ejes y máquinas compuestas de torneado y fresado, y tiene la base de hardware para piezas tan complejas.
- Programa de posprocesamiento:Las diferentes marcas de máquinas herramienta (DMG, Okuma, Haas, etc.) tienen diferentes formatos de código G. El hecho de que el proveedor tenga un posprocesador completo para un modelo de máquina específico determina directamente la eficiencia y seguridad de la programación.
- Experiencia material:Los parámetros de corte (velocidad, avance, profundidad de corte) de materiales difíciles de mecanizar requieren una gran cantidad de acumulación de datos. Los proveedores maduros pueden proporcionar manuales de corte especiales para TC4 e Inconel 718 y demostrar la consistencia de sus lotes.
Además, las capacidades de procesamiento de la apariencia del proveedor también son indicadores de diferenciación importantes. Las piezas CNC de precisión a menudo requieren tratamientos superficiales como anodizado y pulido con chorro de arena. Si hay marcas de pellizcos o rayones en la superficie, los procesos posteriores de enchapado u oxidación amplificarán los defectos. Por lo tanto, examinar su capacidad para proteger la apariencia durante el procesamiento es la clave para garantizar el rendimiento del producto final.
¿Qué debo hacer si el mecanizado en cinco ejes de piezas de paredes delgadas de aviación es fácil de deformar?
Se resuelve principalmente optimizando el método de sujeción (como la adsorción al vacío para reducir la tensión local) y reservando el margen del proceso. Se recomienda realizar un templado para aliviar tensiones antes del acabado y utilizar la estrategia de "profundidad de corte simétrica" en CAM para reducir la fuerza de corte unilateral.
¿El mecanizado de cinco ejes es adecuado para pequeños lotes de piezas estructurales complejas?
Muy aplicable. Aunque el costo de la programación de cinco ejes es relativamente alto, para piezas complejas, puede reducir significativamente la cantidad de tiempos de sujeción y el tiempo de procesamiento de intervención manual y, de hecho, puede reflejar ventajas de mayor eficiencia en escenarios de lotes pequeños.
¿Cómo verificar si las capacidades de mecanizado de cinco ejes del proveedor son genuinas?
Los proveedores deben proporcionar videos de simulación que contengan trayectorias de herramientas (como videos de Vericut), o proporcionar mecanizado en desbaste/acabado de objetos reales con movimientos de eje giratorio, y verificar si los rastros de conexión de herramientas en las juntas de filete son obvios. Ésta es una base intuitiva para juzgar el varillaje de cinco ejes.
¿Qué nivel puede alcanzar la rugosidad superficial del mecanizado de cinco ejes?
En buenas condiciones de la herramienta y parámetros correctos, el valor Ra de acabado generalmente puede ser estable entre 0,4 μm y 0,8 μm. Si se requiere mayor calidad, se puede agregar un proceso de acabado. En este momento, es necesario evitar cambiar significativamente el ángulo del eje de la herramienta para evitar marcas de herramienta.
¿Cómo controlar la consistencia del mecanizado de cinco ejes en la producción en masa?
El núcleo está en la estandarización y automatización de las luminarias. Utilice accesorios autocentrantes o ejes de expansión de aire y establezca una gestión estricta de la vida útil de la herramienta (reemplazo forzado de la herramienta según la cantidad de piezas o el tiempo) para garantizar que el estado de corte de cada pieza esté en el rango de desgaste óptimo de la herramienta.
El procesamiento de piezas estructurales aeroespaciales complejas no es solo una competencia entre herramientas de corte y máquinas herramienta, sino también una competencia entre la acumulación de datos de proceso y los sistemas de control de calidad. Si tiene requisitos de producción en masa para piezas tan difíciles, se recomienda enviar los dibujos y los requisitos de proceso específicos a un equipo profesional para su revisión DFM. Al demostrar desafíos de tolerancia específicos y propiedades de los materiales, se pueden obtener rápidamente soluciones técnicas específicas y evaluaciones de cotizaciones, lo que reduce los costos de prueba y error y garantiza la entrega del proyecto a tiempo.



