





Selección de refrigerante y estrategias anticorrosión para el mecanizado CNC de piezas aeroespaciales de aleación de titanio.
En la fabricación aeroespacial, las aleaciones de titanio (como Ti-6Al-4V) se utilizan ampliamente debido a su alta relación resistencia-peso y propiedades de resistencia a la fatiga, pero su baja conductividad térmica (alrededor de 6-7 W/m·K) y su fuerte actividad química hacen queSelección de refrigerante para mecanizado CNCConviértase en una variable de proceso clave que afecta la integridad de la superficie y la estructura metalográfica interna de la pieza. Un refrigerante inadecuado puede provocar un rápido desgaste de la herramienta, una deformación térmica excesiva de la pieza de trabajo y, lo que es más grave, fallos ocultos como la fragilización por hidrógeno o la corrosión intergranular. Este artículo analizará el esquema de enfriamiento adecuado para el mecanizado CNC de precisión de aleaciones de titanio según la fuerza de corte, la densidad del flujo de calor y el mecanismo de corrosión del material, y analizará el proceso de tratamiento anticorrosión de apoyo para ayudar a los ingenieros a equilibrar la eficiencia del procesamiento, el mantenimiento de la precisión y el costo en la producción en masa.
La lógica subyacente de los requisitos de enfriamiento para las características de corte de aleaciones de titanio.
La dificultad de cortar aleaciones de titanio se debe principalmente a las propiedades únicas del material. En primer lugar, el titanio es un fuerte elemento absorbente de hidrógeno. A altas temperaturas, reacciona fácilmente con los productos químicos del fluido de corte o la humedad ambiental, penetrando en los límites del grano y provocandoFragilización por hidrógeno, reduciendo la ductilidad del material. En segundo lugar, la conductividad térmica de la aleación de titanio es sólo 1/8 de la del acero. El calor de corte se concentra principalmente en la zona frontal de la herramienta y en la fina capa de la superficie de la pieza de trabajo. Si el enfriamiento es insuficiente, la temperatura local puede elevarse rápidamente por encima del punto de transformación de fase, cambiando la estructura metalográfica de la superficie e introduciendo tensiones de tracción residuales.
- Prioridad de gestión térmica:El refrigerante debe tener una alta capacidad calorífica específica para eliminar rápidamente el calor de la zona de corte y evitar fallos al rojo vivo de la herramienta.
- Químicamente inerte:La fórmula debe ser neutra o débilmente alcalina para evitar que ácidos fuertes o compuestos que contienen azufre y cloro corroan la matriz de titanio y prevengan el agrietamiento por corrosión bajo tensión.
- Equilibrio de lubricación y enfriamiento:Aunque las aleaciones de titanio dependen principalmente del enfriamiento en lugar de la lubricación soluble en aceite, los aditivos de presión extrema pueden ayudar a reducir el desgaste del adhesivo.
Análisis comparativo de los tipos de refrigerantes más utilizados en el procesamiento de aleaciones de titanio.
Para el mecanizado CNC de aleaciones de titanio, los medios de enfriamiento comunes incluyen fluidos de corte solubles en agua, lubricación de cantidad mínima (MQL) y fluidos de corte totalmente sintéticos. Al elegir, no solo debe observar el rendimiento antioxidante, sino también prestar atención a sus datos corrosivos sobre el metal titanio. La siguiente tabla compara el rendimiento de tres soluciones principales en el procesamiento de Ti-6Al-4V:
| tipo de medio | Ingredientes/concentraciones típicas | Eficiencia térmica (W/m²K) | Riesgo de corrosión del titanio. | Escenarios aplicables, ventajas y desventajas. |
|---|---|---|---|---|
| Fluido de corte semisintético/totalmente sintético soluble en agua | Inhibidor de oxidación que contiene cloro, concentración 5-10% | Alto (500-1000) | alto riesgo(si contiene cloro libre) | La disipación de calor más rápida, adecuada para fresado de 5 ejes de alta velocidad. Sin embargo, se debe utilizar una fórmula libre de cloro o baja en cloro, de lo contrario se producirá fácilmente corrosión por picaduras. |
| Lubricación de cantidad mínima (MQL) | Base de aceite vegetal + partículas finas de niebla, caudal 10-50 ml/h | Medio (depende principalmente del flujo de aire para la disipación del calor) | bajo riesgo | Respetuoso con el medio ambiente, sin costes de eliminación de líquidos residuales. Sin embargo, la capacidad de refrigeración es limitada y sólo es adecuada para taladrar o fresar contornos a velocidades más bajas. |
| Aceite de corte totalmente sintético no soluble en agua | Aditivo de presión extrema, aceite puro | Bajo (50-100) | bajo riesgo | Excelente lubricidad, inhibe el tumor en cuchillo. Sin embargo, tiene poca disipación de calor y no es adecuado para ranurados de alta carga o procesamiento de cavidades profundas. Debe estar equipado con refrigeración por aire. |
Para piezas estructurales clave de aviación, se recomienda utilizarFluido de procesamiento de aleación de titanio especial. Este tipo de líquido generalmente se basa en inhibidores de oxidación orgánicos sin cloro y el valor del pH se controla entre 8,5 y 9,5, lo que no solo garantiza la protección de pasivación del titanio, sino que también tiene un rendimiento suficiente para presiones extremas. Está estrictamente prohibido utilizar aceite antioxidante general que contenga nitrito, porque el nitrito reaccionará con el titanio a altas temperaturas y presión para formar compuestos inestables.
Tratamiento anticorrosión y especificaciones de limpieza durante el procesamiento.
Después del procesamiento, si el líquido de corte residual en la superficie de las piezas de titanio no se elimina a tiempo, se formarán células de corrosión electroquímica en los espacios, especialmente en ambientes húmedos. El tratamiento anticorrosión no es una simple toallita, sino un proceso de limpieza estandarizado:
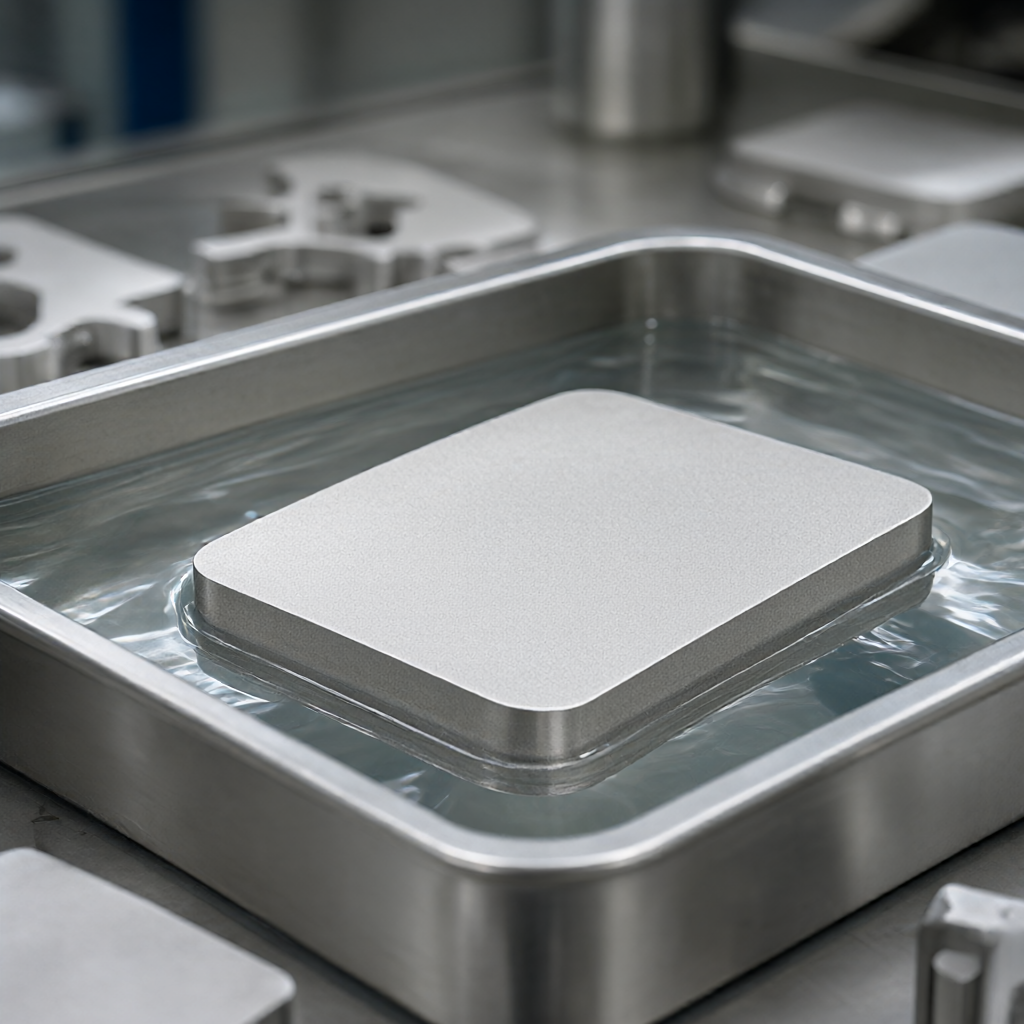
- Eliminación de aceite por ultrasonidos:Utilice un desengrasante neutro o débilmente alcalino y realice una limpieza ultrasónica a 40-60 °C para eliminar los residuos del líquido de corte adheridos a los microporos y las roscas.
- Enjuague con agua pura:Se debe utilizar agua desionizada con una resistividad superior a 1 MΩ·cm para el enjuague para evitar que los iones de calcio y magnesio en el agua del grifo formen una capa de incrustaciones en la superficie del titanio.
- Secado en fase de vapor/secado al aire:Evita las marcas de agua que deja el secado al aire natural. Se recomienda utilizar secado con aire comprimido o secado con aire caliente a baja temperatura para evitar la retención de humedad.
- Tratamiento de pasivación (opcional):Para piezas que han estado almacenadas durante mucho tiempo o están expuestas a ambientes corrosivos, se puede aplicar ácido crómico o líquido de pasivación sin cromo para formar una película de pasivación transparente y mejorar la resistencia a la niebla salina.
Atención especial:No utilice cepillos de alambre ni telas de esmeril.Limpie las piezas de titanio a mano porque los restos de desgaste, si se incrustan en la superficie, pueden convertirse en una fuente de concentración de tensiones y un punto de partida para la corrosión. La modificación de la superficie debe realizarse mediante pulido químico o esmerilado electrolítico.
Efecto de la selección del refrigerante sobre la precisión dimensional y la rugosidad de la superficie.
La eficiencia del enfriamiento afecta directamente el alargamiento térmico de la herramienta. En el procesamiento de aleaciones de titanio, aunque el coeficiente de expansión térmica de la herramienta es pequeño, las altas temperaturas locales harán que el filo retroceda ligeramente o aumente el desgaste, afectando así la estabilidad dimensional. El uso de refrigerante de alta eficiencia puede prolongar la vida útil de la herramienta entre un 30% y un 50% y mantener un nivel de rugosidad superficial más estable de Ra 0,4-0,8 μm.
En el mecanizado real, se recomienda controlar la temperatura del fluido de corte. Si la temperatura de circulación del refrigerante supera los 40 °C, la eficiencia de disipación de calor disminuirá. En este momento, se debe aumentar el caudal o mejorar el diseño de la tubería de enfriamiento para garantizar que la boquilla apunte directamente al punto de corte. Para mecanizado de varillaje de cinco ejes de precisión, utiliceRefrigeración direccional de alta presión(Presión >70 bar) puede eliminar eficazmente las virutas y reducir el coeficiente de fricción, reduciendo significativamente la ondulación de la superficie (valor Wt).
Criterios de aceptación y modo común de evitar fallos
Antes de la entrega de piezas aeroespaciales, además de la inspección dimensional periódica, se debe realizar una inspección no destructiva (NDI) para comprobar posibles defectos:
- Inspección metalográfica:Pula y grabe electrolíticamente las secciones críticas para verificar si hay grietas inducidas por hidrógeno o un espesor excesivo de la capa endurecida. La profundidad de la capa endurecida debe controlarse entre 20 y 50 μm. Demasiado profundo aumentará el riesgo de que se inicien grietas por fatiga.
- Prueba de niebla salina:Si las piezas requieren resistencia a la corrosión, se requiere una prueba de niebla salina neutra (NSS), que generalmente requiere una pulverización continua durante 48 a 96 horas sin óxido rojo. Las piezas de titanio no pasivadas deberían funcionar mejor que las de acero al carbono en esta prueba, pero si no se limpian a fondo, las uniones pueden corroerse primero.
- Inspección de penetrantes fluorescentes (FPI):Se utiliza para detectar microfisuras superficiales, especialmente fisuras intergranulares provocadas por estrés térmico.
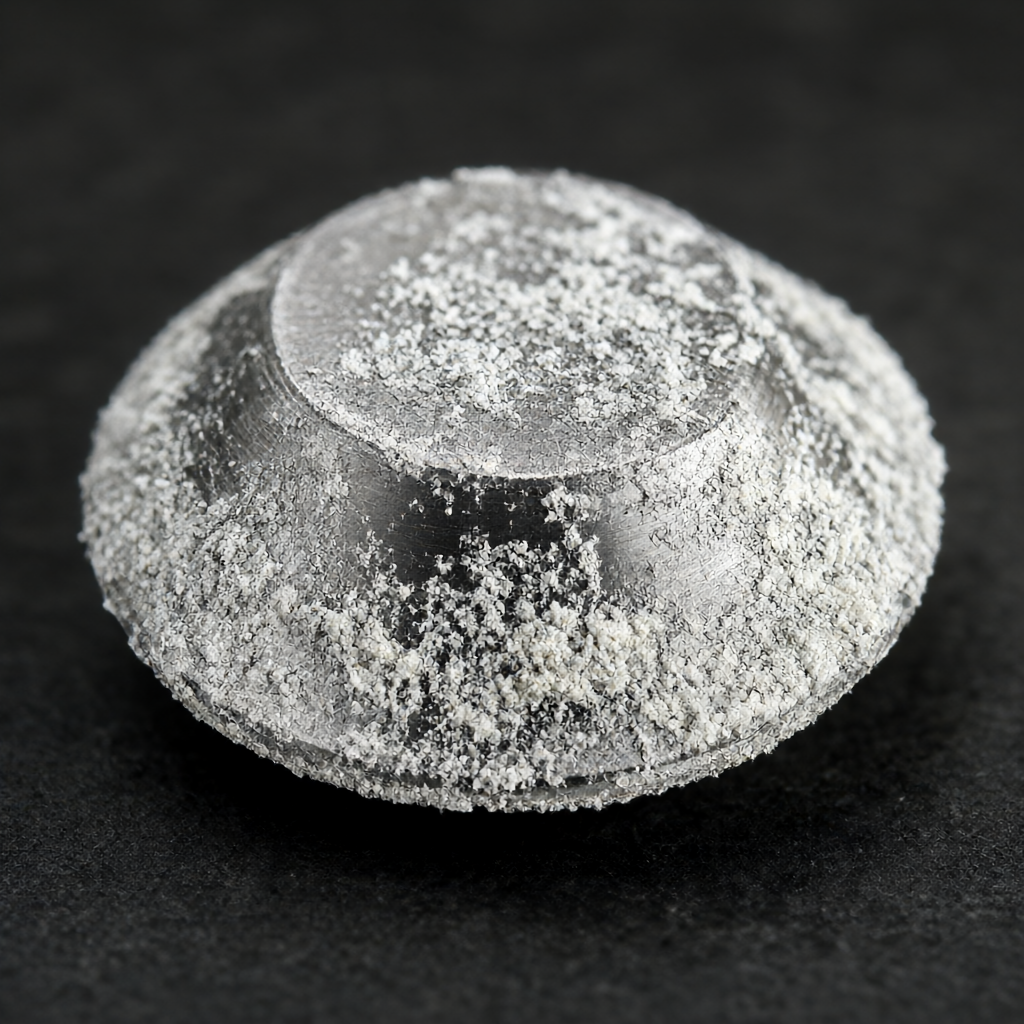
Si se encuentran productos de corrosión en polvo blanco (comúnmente conocidos como "escarcha de titanio") en la superficie de las piezas, generalmente es causado por contaminantes mezclados con el refrigerante o por una limpieza incompleta. En este momento, es necesario volver a realizar la limpieza química y la pasivación. No muela demasiado profundamente para evitar dañar el espesor de pared diseñado.
Preguntas frecuentes (FAQ)
¿Se puede utilizar un fluido de corte que contenga cloro para el procesamiento de aleaciones de titanio?
Muy recomendable evitarlo. Aunque los fluidos de corte que contienen cloro son eficaces en el acero, los iones de cloruro libres son extremadamente corrosivos para el titanio y pueden provocar fácilmente corrosión por picaduras y grietas por corrosión bajo tensión. Se debe utilizar un fluido de procesamiento de aleación de titanio especial sin cloro.
¿La lubricación de cantidad mínima (MQL) es adecuada para el fresado de aleaciones de titanio a alta velocidad?
La capacidad de disipación de calor de MQL es más débil que la refrigeración líquida y no es adecuada para operaciones de fresado de alta velocidad y carga elevada. Es más adecuado para taladrado o torneado a baja velocidad, y el flujo de inyección y el efecto de atomización deben controlarse estrictamente; de lo contrario, un enfriamiento insuficiente provocará un rápido embotamiento de la herramienta.
¿Cómo almacenar piezas de titanio procesadas durante mucho tiempo para evitar la corrosión?
Las piezas de titanio deben mantenerse secas y limpias. Se recomienda envolverlo con papel antioxidante fase vapor o film antioxidante y almacenarlo en un ambiente con una humedad relativa inferior al 40%. Evite el contacto directo con cobre, aluminio y otros metales para evitar la corrosión galvánica.
¿Cómo controlar la concentración de refrigerante con mayor precisión?
Se recomienda utilizar un refractómetro para controlar la concentración del concentrado en lugar de depender únicamente de la conductividad. Al mismo tiempo, compruebe el valor del pH todos los días. Si se desvía del valor inicial ±0,5, es necesario ajustar o reemplazar el fluido de corte para evitar que el desequilibrio ácido o alcalino corroa la matriz de titanio.
¿En qué circunstancias es más probable que se produzca la fragilización por hidrógeno?
La fragilización por hidrógeno ocurre principalmente durante el tratamiento térmico posterior al procesamiento o las etapas de limpieza. Si las piezas permanecen demasiado tiempo durante la limpieza con agua a alta temperatura y alta presión, o si la tensión no se elimina a tiempo después de la soldadura/procesamiento, los átomos de hidrógeno pueden penetrar en los límites de los granos. La práctica estándar es realizar una limpieza y un secado exhaustivos inmediatamente después del procesamiento y un recocido al vacío si es necesario para difundir el hidrógeno.
Conclusiones y recomendaciones de acción.
La calidad del mecanizado de piezas aeroespaciales de aleación de titanio depende de tres tercios de la calidad de las herramientas de corte y el setenta por ciento de la calidad del procesamiento del sistema de refrigeración y limpieza. Seleccionar el refrigerante sin cloro correcto e implementar un proceso de limpieza anticorrosión estandarizado son fundamentales para eliminar fallas ocultas y garantizar la consistencia del lote. Para pedidos por lotes que buscan alta precisión (±0,01 mm) y alto acabado (Ra 0,4 μm), es fundamental establecer archivos de gestión de refrigerante rastreables.
Si está desarrollando piezas de titanio o enfrenta desafíos de consistencia en el mecanizado, no dude en enviar dibujos y requisitos técnicos a nuestro equipo de ingeniería. Recomendaremos soluciones de enfriamiento y procesos de posprocesamiento compatibles según las características geométricas específicas de su pieza (como cavidades profundas, paredes delgadas) y brindaremos soporte técnico durante todo el proceso, desde la verificación de corte de prueba hasta la producción en masa.



