





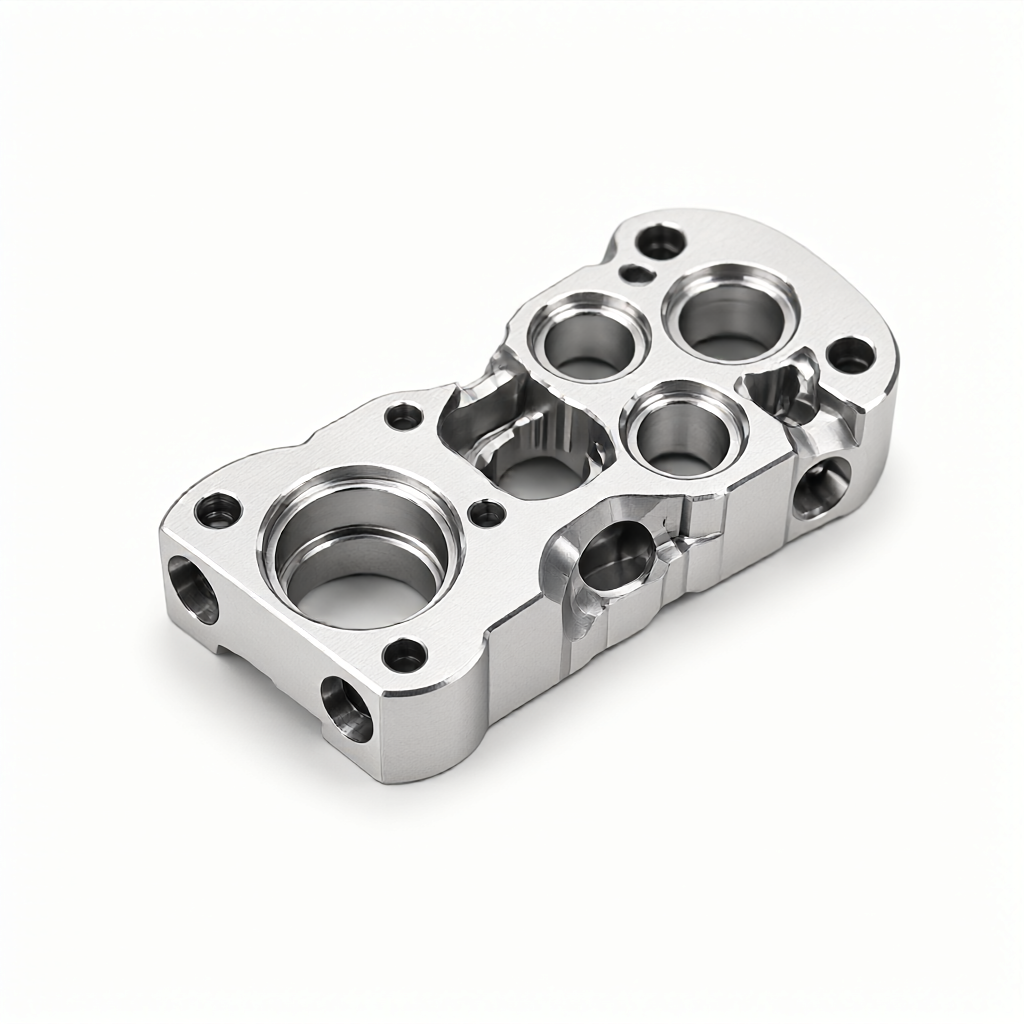
Características de corte de aleación de aluminio 7075 y mecanismo de desgaste de herramientas.
La aleación de aluminio 7075-T6 se usa ampliamente en piezas estructurales aeroespaciales debido a su excelente resistencia específica. Sin embargo, su combinación de dureza (aproximadamente 150 HB) y tenacidad plantea desafíos para el mecanizado. El principal modo de falla no es el simple desgaste mecánico, sino la superposición de corrosión química y desgaste físico. Los átomos de aluminio tienden a difundirse hacia las herramientas de carburo cementado a altas temperaturas, provocando desgaste de la unión y astillado de las microáreas de la punta de la herramienta.
Además, la conductividad térmica del 7075 es alta, lo que favorece la transferencia de calor de corte. Sin embargo, si la velocidad de avance es demasiado grande o el borde de la herramienta está desafilado, las virutas fácilmente provocarán que el "aluminio se pegue" a la superficie mecanizada, es decir, las virutas rasparán la superficie brillante nuevamente, provocando rayones. Este tipo de microdaño conduce directamente a una disminución del acabado de la superficie, lo que requiere procesos de pulido adicionales, lo que afecta la eficiencia y la consistencia de la apariencia de la producción en masa.
Efecto de la forma de la viruta en la vida útil de la herramienta
Las virutas de aluminio 7075 ideales deben tener la forma de una cinta continua rizada con una longitud de rotura de virutas controlable. Si las virutas tienen polvo, significa que la velocidad de corte es demasiado baja o que el desgaste de la herramienta es grave; Si las virutas se enrollan alrededor del husillo o bloquean el sistema de extracción de virutas, existe riesgo de interferencia con la herramienta. Al ajustar los parámetros, los ingenieros deben observar el color de las virutas: si son dorado oscuro o negro, indica que la temperatura de corte es demasiado alta y el recubrimiento está fallando. La velocidad de corte se debe reducir inmediatamente o se debe reemplazar la herramienta.
Estrategia de optimización de parámetros de corte central: fresado versus torneado
En el mecanizado CNC por lotes, la lógica de los parámetros de fresado (3/4/5 ejes) y torneado (torno/centradora CNC) es completamente diferente. El fresado se centra en la coordinación de la profundidad de corte y el avance por herramienta, mientras que el torneado requiere un equilibrio entre la cantidad de corte y la velocidad del husillo. La siguiente tabla proporciona rangos de parámetros empíricos para 7075-T6 basados en herramientas convencionales recubiertas de carburo (AlTiN o TiSiN) como punto de partida para los ingenieros:
| Tipo de proceso | Velocidad de corte (Vc) | Velocidad de alimentación (Fz) | Ataque radial (ap) | Corte axial (ae) | Escenarios aplicables |
|---|---|---|---|---|---|
| Fresado vertical/horizontal | 300 - 500 rpm | 0,15 - 0,25 mm/diente | D/2-D | 1 - 5mm | Cavidad, contorno, pared delgada. |
| Máquina de torneado/centrado CNC | 250 – 400 rpm | 0,20 - 0,35 mm/vuelta | 0,5 - 2,0 milímetros | - | Tipo de eje, tipo manguito, relación de aspecto grande |
Interpretación de parámetros:Al fresar 7075, debido a la alta tenacidad del material de aluminio, si la velocidad de avance es demasiado pequeña (Fz< 0.1 mm/齿),刀具会在材料中犁耕,导致涂层刮伤与发热;若进给过大,则切削力激增,易引发震纹。车削时,走心机因刚性限制,通常采用较小背吃刀量,但可提高主轴转速以补偿效率。
Análisis de selección de tecnología de recubrimiento y material de herramienta.
En el procesamiento de aleación de aluminio 7075, la elección del material de la herramienta determina directamente la base de la vida útil de la herramienta. El carburo sin recubrimiento tradicional tiene una vida más corta en el mecanizado de aluminio, principalmente debido a la afinidad del aluminio por el carburo de tungsteno. Se recomiendan herramientas de CBN (nitruro de boro cúbico), pero el costo es mayor y generalmente solo se usan para 7075 o procesamiento de espejo de precisión después de un tratamiento térmico de alta dureza.
- Tipo de revestimiento:TiSiN (nitruro de titanio y silicio) o AlTiN (nitruro de aluminio y titanio) son las opciones principales. AlTiN forma una capa de óxido de aluminio a altas temperaturas, lo que dificulta la difusión del aluminio y es adecuado para el mecanizado en desbaste a altas velocidades de corte. TiSiN tiene una dureza extremadamente alta y una fuerte resistencia al desgaste mecánico, lo que lo hace adecuado para acabados.
- Tratamiento de bordes:Para las aleaciones de aluminio, los bordes pasivados (radio de punta de 0,05 a 0,1 mm) son más duraderos que los bordes afilados y pueden resistir impactos y evitar astillas. Sin embargo, si se requiere un acabado por debajo de Ra0,4μm, se deben utilizar herramientas con bordes afilados o pulidos como espejo.
- Geometría de la hoja:Las plaquitas con ángulo de desprendimiento negativo pueden aumentar la resistencia del borde durante el fresado y son adecuadas para el mecanizado en desbaste; Las inserciones con ángulo de inclinación positivo tienen una eliminación de viruta suave y son adecuadas para el acabado de piezas de paredes delgadas para evitar la deformación térmica.
Control de calidad de superficies y colaboración en el diseño DFM
Las piezas aeroespaciales tienen requisitos estrictos sobre la integridad de la superficie. Además de los parámetros de la herramienta, la intervención de la etapa DFM (Diseño para la Manufacturabilidad) es crucial. Por ejemplo, si hay un ángulo agudo (R0) en la esquina interna de la pieza, la herramienta CNC no puede entrar, lo que provocará concentración de tensiones y dificultad en el pulido posterior. Se recomienda cambiar el chaflán interno a R0.5 o mayor en la etapa de dibujo, lo que no solo se ajusta a los hábitos del proceso sino que también reduce la tasa de desgaste de la herramienta.
En la producción en masa, la consistencia de la apariencia es un punto débil. El 7075 es muy propenso a “mancharse”, que es la marca que dejan las virutas en la superficie. Al aumentar la velocidad del husillo (dentro del rango permitido de la máquina herramienta) y optimizar la proporción de refrigerante (usando un fluido de corte soluble en agua que contiene aditivos de presión extrema, valor de pH 8,5-9,5), se puede reducir significativamente la adherencia del aluminio. Además, el mecanizado simultáneo de cinco ejes puede evitar la interferencia de las herramientas, mantener un vector de corte constante y mejorar el acabado superficial.
Modos de falla comunes y soluciones para evitarlas
En las operaciones reales del taller, es necesario establecer un sistema de gestión de la vida útil de las herramientas. A continuación se enumeran tres modos de falla típicos y sus contramedidas:
- Descantillado:Suele ocurrir en el momento en que se pone en marcha la cuchilla o cuando la cuchilla se retrae durante el ranurado. Plan para evitarlo: use una pendiente para ingresar a la herramienta para evitar el impacto vertical; En el procesamiento de la máquina de centrado/torno, utilice un mandril de resorte en lugar de un alto nivel de rigidez para aumentar la flexibilidad del sistema.
- Delaminación del revestimiento:Generalmente causado por choque térmico o choque mecánico. Verifique la dirección del impacto del refrigerante para evitar el impacto directo en el filo; asegure parámetros de corte estables y evite detener la máquina para enfriarla a mitad de camino.
- Deformación plástica:Las herramientas se desafilan bajo altas temperaturas y presión. A menudo ocurre cuando la cantidad de corte es demasiado grande en la etapa de acabado. Contramedidas: Reducir la profundidad de corte y procesar con múltiples herramientas; reemplace la hoja con una de mayor resistencia.
Estándares de inspección de calidad y proceso de aceptación.
Para garantizar que las piezas de aleación de aluminio 7075 cumplan con los estándares de grado aeroespacial, el proceso de inspección debe cubrir ambas dimensiones: tamaño y superficie. En términos de precisión dimensional, se recomienda controlar la tolerancia de las superficies de contacto clave dentro de ±0,01 mm y se debe utilizar una máquina de medición de coordenadas (CMM) para una inspección de tamaño completo. En términos de rugosidad de la superficie, utilizando un microscopio óptico de comparación o un medidor de rugosidad táctil, el valor objetivo de Ra generalmente se establece en 0,4-0,8 μm.
Además de las inspecciones de rutina, se recomienda introducir inspecciones puntuales de "consistencia de la apariencia". Para pedidos al por mayor, se realizará una inspección completa al 100 % o una inspección puntual AQL 2,5 por cada 50 piezas, centrándose en comprobar si hay rayones, rebabas y marcas de trayectoria de herramientas. A través del sistema de control de tres niveles: confirmación del primer artículo, inspección del proceso e inspección del envío completo, el riesgo de devoluciones se puede reducir considerablemente y la apariencia y el rendimiento de las piezas entregadas se pueden mantener en un alto nivel.
Preguntas frecuentes (FAQ)
Al fresar una aleación de aluminio 7075, ¿cuanto mayor sea la velocidad de corte, mejor?
No es así. Aunque aumentar la velocidad de corte puede acortar el tiempo de trabajo, demasiado rápido provocará un desgaste acelerado del revestimiento de la herramienta y el riesgo de deformación térmica. Es necesario encontrar un mejor punto de equilibrio entre eficiencia y vida en el rango de 300-500 m/min según la rigidez de la máquina herramienta, diámetro de la herramienta y limitaciones de potencia.
¿Cómo evitar que las virutas de aluminio se enrollen alrededor del eje al girar el 7075?
Las virutas de aluminio son fáciles de pegar entre sí, por lo que es necesario usar un fluido de corte de alta presión y flujo grande para romper con fuerza las virutas, o usar una herramienta de torneado con un ángulo de ataque negativo y un ángulo principal grande para descargar las virutas en un rollo corto. Al mismo tiempo, asegúrese de que el transportador de virutas funcione correctamente y limpie periódicamente las virutas acumuladas dentro de la torreta.
¿Cómo garantizar que no se produzcan deformaciones al procesar piezas de paredes delgadas 7075 con una máquina centradora?
Las piezas de paredes delgadas tienen poca rigidez. Se recomienda adoptar una estrategia de microcorte con múltiples herramientas para reducir la cantidad de corte posterior; utilice soportes de seguidores o contrapuntos hidráulicos para aumentar la rigidez; Controlar el aporte de calor de corte para evitar desviaciones dimensionales causadas por la expansión térmica de los materiales. Después del procesamiento, es necesario enfriarlo naturalmente a temperatura ambiente antes de medirlo.
Revestimiento AlTiN o revestimiento TiSiN, ¿cuál es más adecuado para el acabado 7075?
TiSiN tiene mayor dureza y mayor resistencia al desgaste mecánico, y es adecuado para escenarios de acabado que requieren alta suavidad y velocidades de corte moderadas. AlTiN tiene una mejor estabilidad térmica y es adecuado para escenarios de mecanizado en desbaste o corte a alta velocidad. La selección de recubrimiento para diferentes procesos se puede ajustar dinámicamente en función de los datos de monitoreo de la vida útil de la herramienta.
¿Cómo evaluar si la vida útil de la herramienta cumple con las expectativas?
Establezca un libro de registro de uso de herramientas para registrar la cantidad de piezas procesadas o el tiempo de corte de cada herramienta. Cuando la herramienta tiene desconchones evidentes, desprendimiento del recubrimiento o caídas del acabado superficial de más del 20%, se determina el final de su vida útil. Combinada con datos de inspección de tres coordenadas, la tendencia de desgaste de la herramienta se analiza y reemplaza con anticipación para evitar desperdicios por lotes.
Conclusiones y recomendaciones de acción.
El núcleo del mecanizado de la aleación de aluminio 7075 es equilibrar los parámetros de corte, la selección de herramientas y la calidad de la superficie. Al establecer razonablemente la velocidad de corte y el avance, seleccionar herramientas recubiertas de AlTiN o TiSiN y combinarlas con un sofisticado diseño DFM y estrictos procesos de inspección de calidad de tres niveles, la vida útil de la herramienta se puede extender de manera efectiva y mejorar la consistencia del lote. ShowyMetal cuenta con 72 equipos CNC y un sistema de prueba completo, que puede brindar a los ingenieros de la aviación, el automóvil y otras industrias un soporte preciso desde el prototipo hasta la producción en masa. Si tiene necesidades de procesamiento para 7075 u otras piezas de aluminio de aviación, envíenos dibujos y requisitos técnicos, y le brindaremos sugerencias detalladas de DFM y cotizaciones rápidas.



