





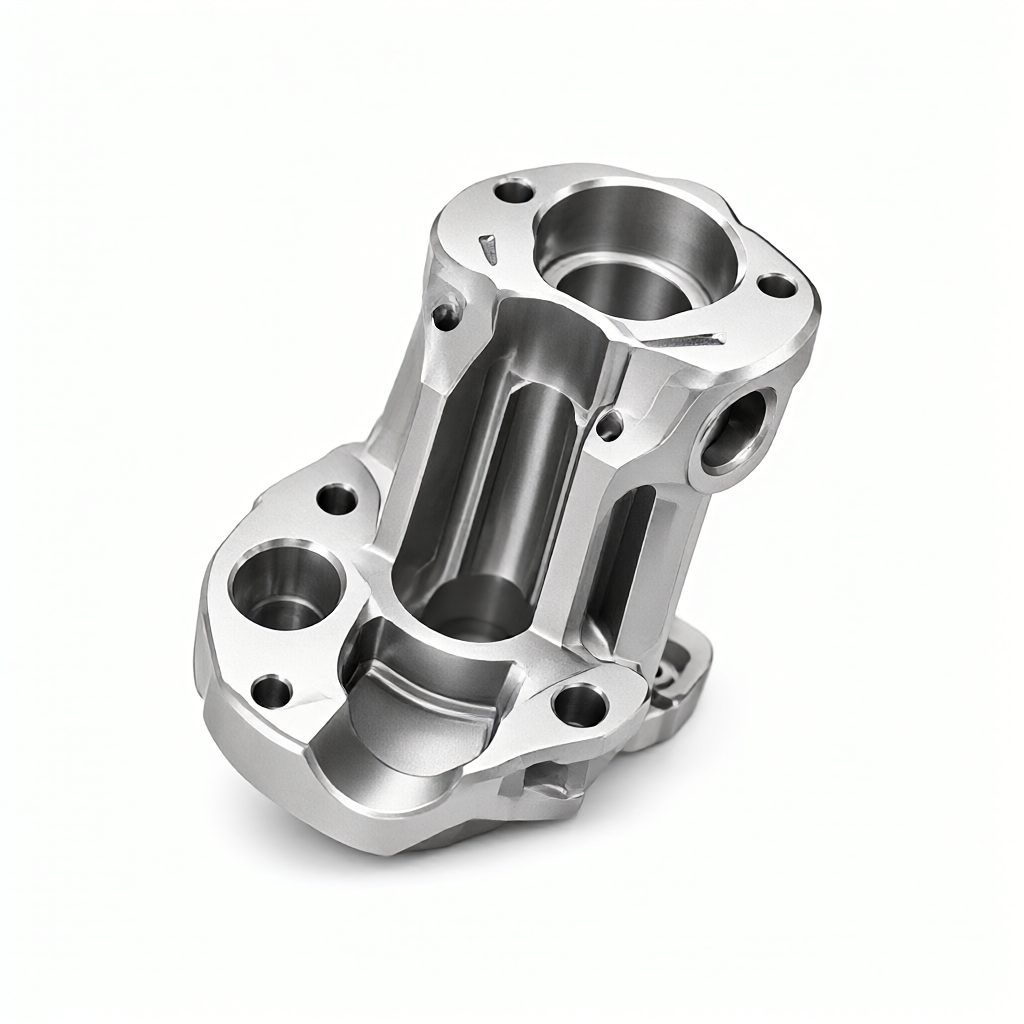
En el campo aeroespacial,Procesamiento de piezas de aleación de titanio.El control de tolerancia y la calidad de la capa de óxido de la superficie determinan directamente la precisión del ensamblaje y la vida útil de la fatiga. Tomando como ejemplo el TC4 (Ti-6Al-4V) de uso común, el control de la deformación térmica durante el corte, el desgaste de la herramienta y la uniformidad del espesor de la película después del tratamiento de la superficie son los indicadores principales que más preocupan al personal de adquisición de tecnología y de I+D. Basado en la experiencia de fabricación real, este artículo proporciona un análisis en profundidad de la estrategia de gestión de tolerancia desde las materias primas hasta las piezas terminadas, y cómo garantizar la consistencia y la resistencia a la corrosión de la capa de óxido en superficies curvas complejas o de paredes delgadas mediante la optimización del proceso, proporcionando una base técnica verificable para la selección de proyectos y la evaluación de cotizaciones.
Efecto de las propiedades del material de aleación de titanio sobre las tolerancias del mecanizado de precisión.
Dificultades en el corte y riesgo de desviación de tolerancia de la aleación TC4
TC4 (Ti-6Al-4V) es la aleación de titanio más utilizada en el sector aeroespacial. Su conductividad térmica es sólo aproximadamente 1/7 de la del acero. La acumulación de calor de corte puede provocar fácilmente un aumento local de la temperatura de la pieza de trabajo, provocando así una desviación dimensional. A altas temperaturas, las aleaciones de titanio tienen una gran afinidad con las herramientas de corte y son propensas a pegarse, lo que acelera el desgaste de las herramientas y reduce la integridad de la superficie. Para piezas estructurales aeroespaciales con estrictos requisitos de tolerancia, si los parámetros de corte son inadecuados, se acumularán desviaciones dimensionales a nivel de micras con el lote, lo que afectará el ensamblaje final.
- Requisitos rígidos:Al procesar piezas de paredes delgadas (espesor de pared <2 mm), se deben utilizar accesorios y soportes de alta rigidez para evitar desviaciones en la planitud o verticalidad causadas por la deflexión causada por las fuerzas de corte.
- Selección de herramientas:Se recomienda utilizar herramientas de corte de carburo sólido y utilizar recubrimiento de TiN o AlTiN para reducir el coeficiente de fricción y reducir la interferencia de la fuerza de corte en la precisión dimensional.
- Tolerancia reservada:Para dimensiones críticas, se recomienda reservar un margen de rectificado o acabado de 0,02 a 0,05 mm según el dibujo para eliminar la tensión residual de la deformación térmica después del fresado.
Estrategias de estabilización de la tolerancia y alivio del estrés
Hay grandes tensiones residuales dentro de las piezas forjadas o fundidas de aleación de titanio. Si no se libera a tiempo después del procesamiento, se producirá una lenta relajación de la tensión en semanas o meses, lo que provocará la deformación de las piezas. Para piezas aeroespaciales de alta precisión, se recomienda adoptar el proceso de "desbaste - envejecimiento - acabado - envejecimiento nuevamente - acabado final". Más del 80% de la tensión se libera mediante un tratamiento térmico intermedio y la estabilidad dimensional final se puede controlar dentro de ±0,01 mm, cumpliendo con los estrictos requisitos del ensamblaje aeroespacial.
Estándar de control de capa de óxido superficial de grado aeroespacial
Función de la capa de óxido y base de selección del espesor de la película.
Aunque la capa de óxido natural (película de pasivación) de la aleación de titanio es resistente a la corrosión, se daña fácilmente en entornos de alta temperatura, alta humedad o impacto. La anodización espesa electroquímicamente la capa de óxido, proporcionando resistencia al desgaste y aislamiento adicionales. En piezas aeroespaciales, la selección del espesor de la película generalmente se basa en los requisitos de aislamiento o de resistencia al desgaste:
- Membrana estándar (Tipo II):El espesor es de aproximadamente 5-25 μm, lo que mejora principalmente la resistencia a la corrosión y es adecuado para piezas conductoras no aisladas.
- Oxidación dura (Tipo III):El espesor puede alcanzar 50-250 μm y la microdureza mejora significativamente. Es adecuado para piezas de alto desgaste y fricción, pero se debe prestar atención a la fragilidad de la capa de película.
Cabe señalar que el espesor de la capa de óxido se ve muy afectado por la temperatura del sustrato. Las aleaciones de titanio conducen el calor lentamente. Si la circulación del líquido del baño es deficiente o la densidad de corriente se establece demasiado alta, el sobrecalentamiento local hará que la capa de película se afloje y se vuelva porosa, e incluso la matriz se ablandará. Por lo tanto, las piezas grandes deben utilizar corriente pulsada o tecnología de enfriamiento dinámico para garantizar un espesor de película uniforme.
Prevención de defectos en la capa de óxido y control de calidad.
Los defectos comunes de la capa de óxido incluyen quemaduras, ampollas, descamación y color desigual, que en su mayoría son causados por un pretratamiento incompleto, impurezas excesivas en el baño de oxidación o protección actual entre las piezas. Para evitar tales problemas:
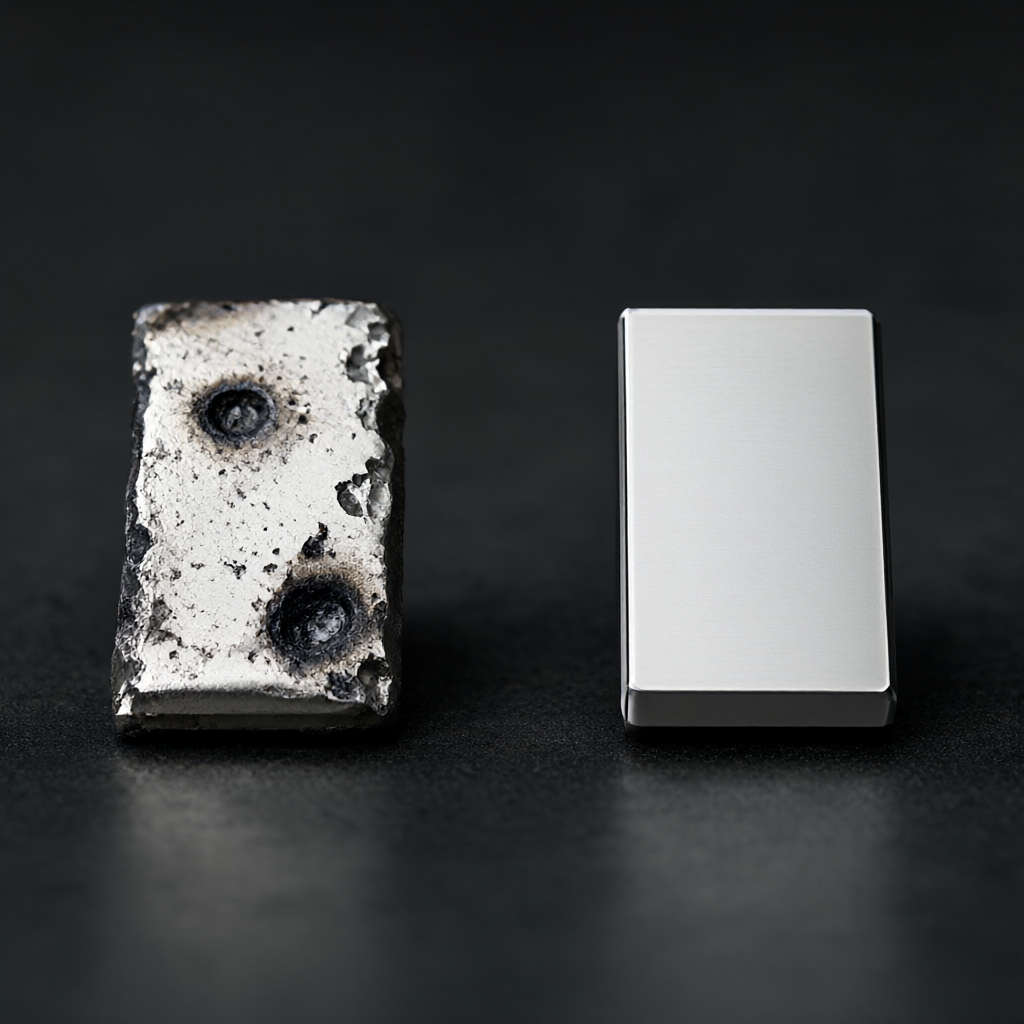
- Clave de preprocesamiento:La suciedad de aceite y la película de pasivación deben eliminarse por completo. Se recomienda utilizar un proceso de lavado alcalino + decapado + pasivación para garantizar una actividad superficial constante.
- Diseño de luminarias:El dispositivo conductor debe tener una sección transversal suficiente para evitar una densidad de corriente local excesiva; la parte no conductora debe envolverse con materiales aislantes para evitar la ablación por cortocircuito.
- Monitoreo de procesos:Cada lote de producción necesita monitorear la conductividad, el valor de pH y la temperatura del líquido del baño, y registrar la curva de voltaje-tiempo durante el proceso de oxidación para garantizar que el espesor de la película cumpla con la tolerancia de estirado.
Parámetros clave del proceso y coincidencia de tolerancia/rugosidad
Las diferentes etapas de mecanizado y procesos de tratamiento superficial tienen un impacto directo en las tolerancias finales y la rugosidad de la superficie. El siguiente es el rango de parámetros recomendado de la aleación de titanio TC4 en el procesamiento típico de piezas aeroespaciales, que puede usarse como referencia para la evaluación DFM y la planificación de procesos:
| etapa del proceso | Parámetros clave/rango | Impacto en la tolerancia/calidad | Escenarios aplicables |
|---|---|---|---|
| fresado en bruto | Cantidad de corte posterior de 1,5 a 2,5 mm, avance de 0,1 a 0,15 mm/diente | Después de eliminar la mayor parte del margen, la liberación de tensión inicial provocará grandes fluctuaciones dimensionales. | Desbaste de barras/forja |
| Fresado de semiacabado/fresado de acabado | Cantidad de corte posterior de 0,1 a 0,2 mm, avance de 0,05 a 0,1 mm/diente | El tamaño tiende a ser estable y es necesario controlar la relación de profundidad de corte para evitar vibraciones, que pueden alcanzar Ra 1,6-0,8 μm. | Superficies que no encajan y superficies estructurales en general. |
| Terminar de tornear/pulir | Alimentación f ≤0,05 mm/rev, gran cantidad de refrigeración por fluido de corte | Elimine la deformación del fresado, estabilice el tamaño en ±0,01 mm, suavidad Ra 0,4-0,2 μm | Superficies de contacto de precisión, como ubicaciones de rodamientos y superficies de sellado. |
| anodizado | Voltaje 10-20 V, temperatura 20-35 °C, densidad de corriente 3-5 A/dm² | El espesor de la película aumenta entre 0,2 y 0,5 mm (se requiere reserva), aumenta la dureza de la capa de la película y mejora el aislamiento. | Conectores aislantes, piezas estructurales resistentes al desgaste. |
Nota: El espesor de la capa de óxido se sumará al tamaño de la pieza. Los planos de diseño deberán indicar claramente las dimensiones "antes de la oxidación" o "después de la oxidación", y reservarse las tolerancias de mecanizado correspondientes. Por lo general, se requiere un margen unilateral de 0,5 a 1,0 mm para oxidación dura y de 0,2 a 0,5 mm para películas estándar.
Métodos de detección y análisis de modos de falla.
Dimensiones críticas y métodos de detección de espesor de película.
Para garantizar la calidad de las piezas de aviación, es necesario establecer un sistema de inspección multinivel:
- Detección de tamaño:Se utiliza una máquina de medición de coordenadas tridimensionales (CMM) para la inspección a gran escala, y se utilizan instrumentos de medición neumáticos o proyectores ópticos en las superficies de contacto clave para garantizar que la tolerancia de ±0,01 mm sea trazable.
- Detección del espesor de la película:Se utiliza un medidor de espesor de corrientes parásitas (no destructivo) para medir en múltiples ubicaciones de la pieza (incluidas esquinas y ranuras), y el valor mínimo se utiliza para realizar valoraciones, de acuerdo con los estándares AMS 2472.
- Prueba vinculante:Para películas de óxido duro, se requiere una prueba de flexión o una prueba de cien rejillas para garantizar que la capa de película no se desprenda.
Modos de falla comunes y soluciones para evitarlas
- Grietas de la película:Es más común después de una oxidación fuerte, porque la capa de película es quebradiza y se encoge cuando se enfría. Evitación: Reducir el voltaje de oxidación, hacer avanzar la película en etapas y aumentar el tiempo de enfriamiento lento; evitar mecanizados posteriores a altas temperaturas.
- Ablación de la capa de óxido:Causado por una densidad de corriente local excesiva o contacto entre piezas. Evitación: Optimice el aislamiento del dispositivo y utilice corriente pulsada para garantizar una circulación suficiente del líquido del baño.
- Tamaño fuera de tolerancia:Margen insuficiente para el procesamiento de deformación térmica o margen de oxidación. Evitación: implementar envejecimiento intermedio, revisar el margen de oxidación en la etapa DFM y confirmar el tamaño completo de la primera pieza.
Comparación de soluciones: fresado CNC versus combinación de torno-fresado
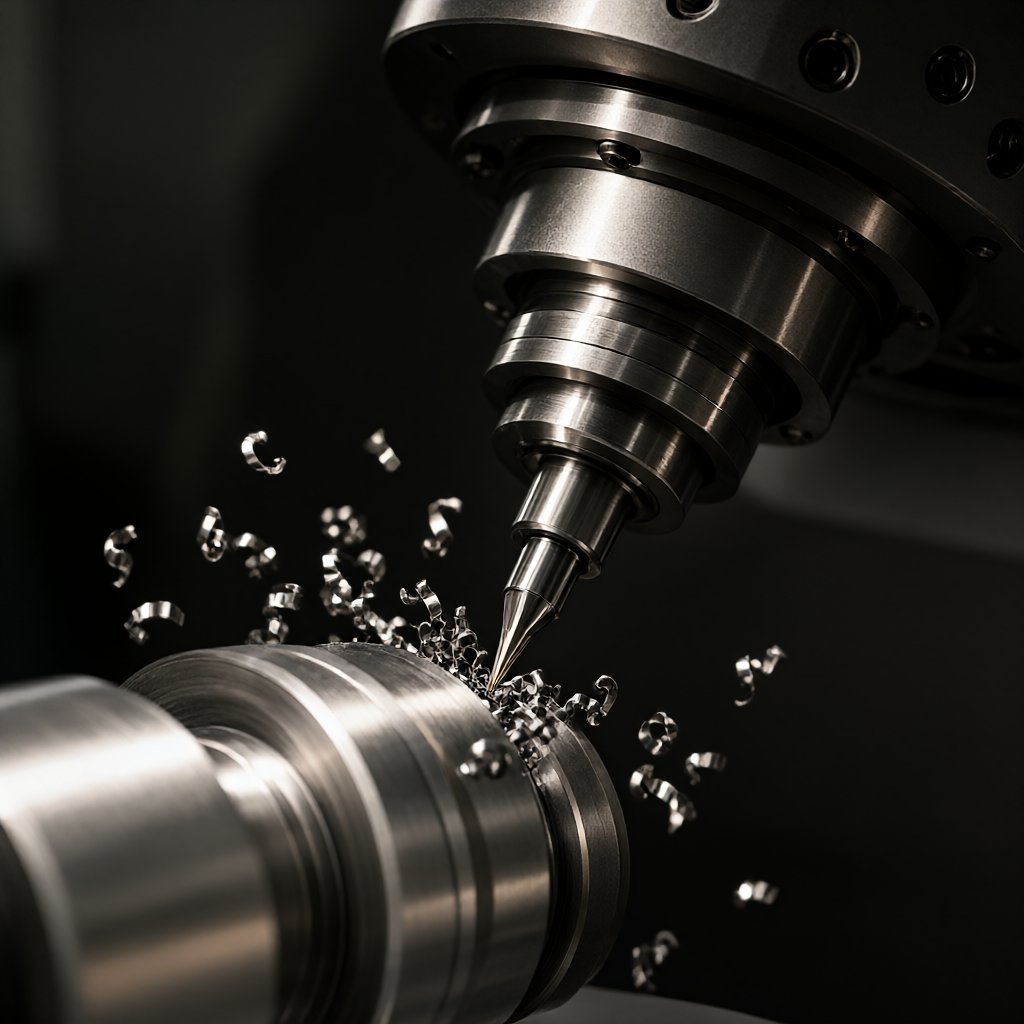
Para piezas de aleación de titanio aeroespacial con características similares a ejes, la elección de fresado o torneado-fresado de 3 ejes/5 ejes afecta directamente las capacidades de control de tolerancia y la eficiencia de producción. A continuación se presenta un análisis comparativo de las dos opciones:
| Dimensiones de evaluación | Fresado CNC de 3/5 ejes | Compuesto para torneado y fresado (centrador/husillo rígido) |
|---|---|---|
| Capacidad de control de tolerancia | Bueno para formas complejas, la superficie de contacto debe sujetarse dos veces y el error acumulativo es ligeramente mayor | El torneado, fresado, taladrado y roscado se pueden completar con una sola sujeción, con mejor coaxialidad y posicionamiento. |
| acabado superficial | La trayectoria del cortador de bolas/fresa es limitada, Ra suele ser de 0,8 a 1,6 μm. | La trayectoria de giro es continua y Ra puede alcanzar 0,4-0,8 μm, lo que es más adecuado para sellar superficies. |
| Pretratamiento de oxidación | Es necesario evitar residuos de marcas de herramientas y requiere altos requisitos de preprocesamiento y limpieza. | La superficie de corte es densa, menos difícil de limpiar y la capa de película es más uniforme. |
| Tipos de piezas aplicables | Costillas de ala, articulaciones, conchas complejas, piezas estructurales de formas especiales. | Eje de disco de turbina, cuerpo de válvula hidráulica, eje de transmisión, junta de precisión |
| consistencia del lote | Depende del programa y de la repetibilidad de sujeción, la fluctuación es ligeramente mayor cuando el tamaño del lote es grande. | Alta rigidez, mejor consistencia de lotes, adecuado para grandes cantidades de piezas de precisión |
Conclusión: Para piezas aeroespaciales con requisitos de coaxialidad y suavidad extremadamente altos, se prefiere el torneado-fresado; para piezas estructurales complejas con formas especiales, el fresado de 3/5 ejes es más flexible. En la producción real, se puede considerar un proceso híbrido de "base de torneado + acabado de fresado" para equilibrar la eficiencia y la precisión.
Puntos clave y preguntas frecuentes sobre la evaluación de adquisiciones
¿Cómo evaluar las capacidades de control de tolerancia de los proveedores de procesamiento de aleaciones de titanio?
Exigir a los proveedores que proporcionen un informe CPK (Índice de capacidad de proceso), dirigido a dimensiones críticas CPK ≥ 1,33; comprobar si tienen capacidades de procesamiento de envejecimiento intermedio y equipos de prueba tridimensionales; Confirme los registros de inspección de muestreo de espesor de película y gestión de líquidos del tanque de oxidación.
¿Se tiene en cuenta el espesor del óxido en el tamaño total de la pieza?
Sí. La capa de óxido está adherida al material base y las dimensiones "antes de la oxidación" deben indicarse claramente en los dibujos. Por lo general, es necesario dejar un margen de oxidación en la superficie de contacto; de lo contrario, la oxidación provocará interferencias o interferencias.
¿La película de óxido duro afectará el rendimiento conductor?
La película de óxido duro (Tipo III) es extremadamente aislante. Si las piezas necesitan ser conductoras, se debe seleccionar la película estándar (Tipo II) y el espesor de la película se debe controlar dentro de los 10 μm, o la capa de óxido se debe eliminar parcialmente de la superficie de contacto.
¿Cuánto tiempo tardan en producirse deformaciones por tensión en piezas de titanio de paredes delgadas después del procesamiento?
Las piezas forjadas sin envejecer pueden sufrir deformaciones significativas entre 1 y 4 semanas después del procesamiento. Se recomienda realizar envejecimiento al vacío inmediatamente después del procesamiento y dejarlo estable durante 72 horas antes de terminar y probar.
¿Cuáles son los límites mínimos de espesor de pared para la preparación de superficies?
La oxidación dura es adecuada para piezas con un espesor de pared >2 mm; La película estándar es adecuada para espesores de pared >1 mm. Para piezas de paredes extremadamente delgadas (<1 mm), se recomienda utilizar revestimiento PVD o reforzar el enfriamiento antes de la anodización para evitar daños térmicos.
en conclusión
La calidad del procesamiento de piezas de aleación de titanio aeroespacial depende del control sistemático de las propiedades del material, los parámetros del proceso y el tratamiento de la superficie. Desde la reserva de márgenes en la etapa DFM, hasta el alivio de tensiones durante el procesamiento y la gestión del baño de oxidación, cada paso afecta la tolerancia final y la integridad de la película. Al elegir proveedores con capacidades de procesamiento multieje, procesos de envejecimiento intermedio y estrictos sistemas de detección del espesor de la película, se pueden reducir eficazmente los riesgos de los lotes y se puede garantizar la confiabilidad de las piezas en entornos de servicio hostiles.
Si su proyecto involucra piezas de precisión de aleación de titanio o control de capa de óxido superficial, puede enviar dibujos y requisitos técnicos. Proporcionaremos sugerencias y cotizaciones de DFM específicas basadas en la viabilidad del proceso y las capacidades de tolerancia.



