





En el campo aeroespacial, las piezas de aleación de aluminio a menudo soportan cargas alternas complejas, y la tensión residual generada durante el mecanizado es la principal causa de deformación, desviación dimensional e incluso falla temprana por fatiga. Por lo tanto, maestroMecanizado CNC de piezas aeroespaciales de aleación de aluminio y recocido para aliviar tensiones.La artesanía es crucial. Este artículo proporcionará un análisis en profundidad de la ventana de temperatura, el control de la velocidad de enfriamiento, el método de detección de tensión residual y la estrategia de combinación con el proceso CNC de tratamiento térmico de recocido para ayudar a los ingenieros y al personal de adquisiciones a desarrollar una ruta de proceso sólida para garantizar que las piezas estructurales mantengan una estabilidad dimensional y confiabilidad extremadamente altas durante todo el ciclo de vida.
El mecanismo físico y los objetivos centrales del recocido para aliviar tensiones.
Durante los procesos de corte de aleaciones de aluminio, como el fresado y el torneado, el contacto de alta velocidad entre la herramienta y la pieza de trabajo producirá deformación plástica local y zonas de alta temperatura. Durante el enfriamiento, la tendencia de la estructura superficial a sufrir una transformación de fase martensítica o similar es limitada, y se bloquea la contracción de la estructura interna, bloqueando así la tensión residual de tracción o compresión. Para las aleaciones de aluminio de grado aeronáutico (como 7055, 2024, 6061, etc.), si estas tensiones exceden el 20% -30% del límite elástico del material, es fácil provocar que se inicien grietas bajo cargas de servicio superpuestas.
- Reducir los picos de estrés interno: Al calentar el material en la zona de recuperación dinámica, se elimina la distorsión de la red y el nivel de tensión generalmente se reduce entre un 80% y un 95%.
- Prevenir la deformación del procesamiento: Elimine el desequilibrio de tensiones, garantice la precisión dimensional de los perfiles de precisión después del acabado y evite la distorsión de más de 0,02 mm que pueda ocurrir en los meses siguientes.
- Mejorar la vida de fatiga: Eliminar las fuentes de tensión de tracción y mejorar la resistencia a la fatiga, que es uno de los indicadores centrales para la aceptación de piezas estructurales aeroespaciales.
Nota: El recocido para aliviar tensiones generalmente no se utiliza para cambiar las propiedades mecánicas macroscópicas de las aleaciones de aluminio (como la resistencia a la tracción). Su núcleo es "mantener el tamaño" y "mantener la seguridad" en lugar de fortalecer el material.
Ventanas de temperatura de alivio de tensión para aleaciones de aluminio de aviación de uso común
Los diferentes grados de aleaciones de aluminio tienen enormes diferencias en su sensibilidad al tratamiento térmico. La temperatura incorrecta puede causar un envejecimiento natural excesivo (para aleaciones endurecibles por envejecimiento) o producir granos gruesos. Los siguientes son los parámetros de alivio de tensión recomendados para varias aleaciones de aluminio de aviación convencionales:
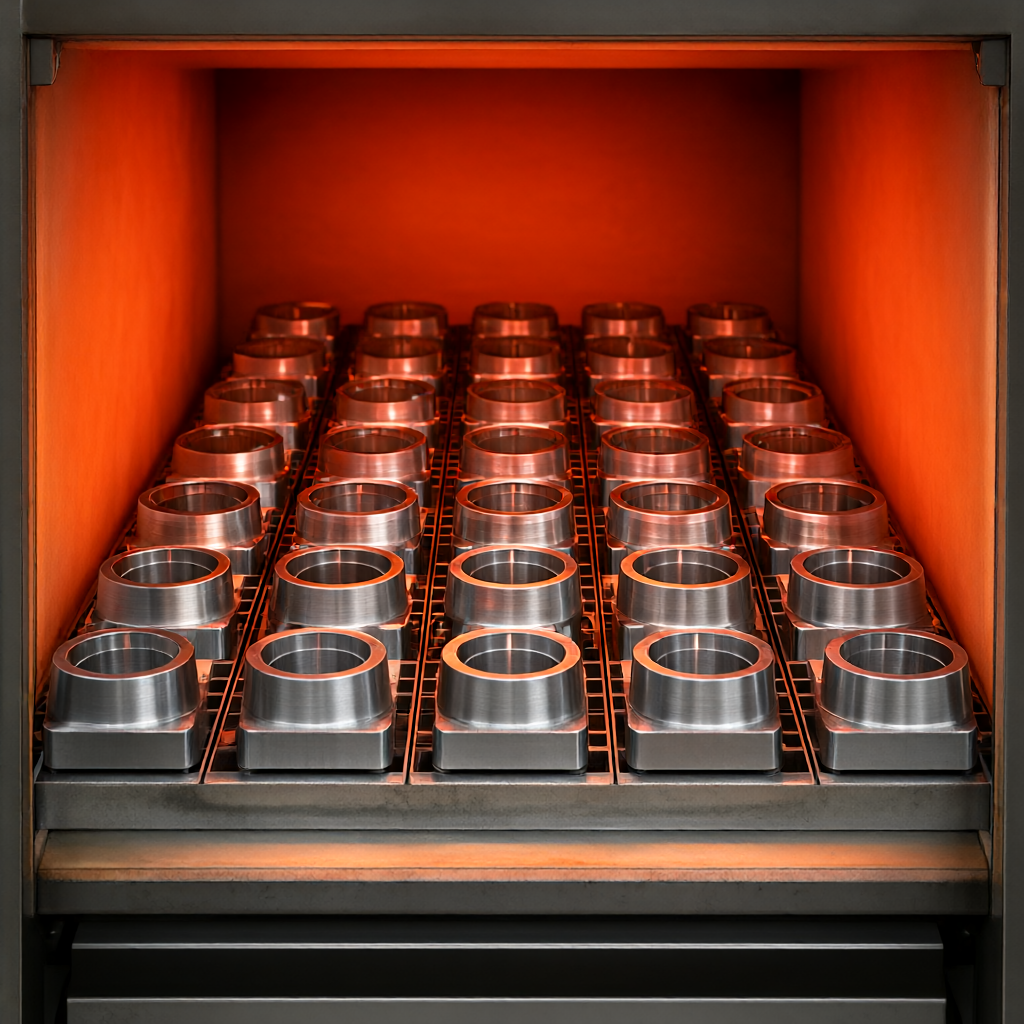
- Serie 2xxx (como 2024-T3): Temperatura recomendada 250°C ± 10°C. Esta aleación contiene cobre y es sensible a la temperatura. Está estrictamente prohibido exceder los 260 ° C; de lo contrario, provocará corrosión en los límites del grano y reducirá la resistencia a la fatiga por corrosión. El tiempo de retención suele ser de 1 hora/pulgada de espesor.
- Serie 6xxx (como 6061-T6, 400°C): Enfriar con el horno o controlar la velocidad del ventilador para asegurar que la diferencia entre la temperatura central y la temperatura superficial no supere los 15°C.
- Zona de enfriamiento rápido (temperatura 100 piezas
Elimina completamente el estrés de corte; las dimensiones de acabado son más estables; adecuado para la producción en masa La dureza disminuye después del recocido y las herramientas de acabado se desgastan rápidamente; Es posible que sea necesario volver a sujetarlo, lo que conlleva el riesgo de acumular errores. Plan B: semiacabado en bruto seguido de recocido local Blanking → rugoso/semiacabado → alivio de tensión local (baja temperatura y corto tiempo) → fino Aleación de aluminio 7xxx de alta dureza, lotes pequeños de piezas de alto valor Conserva la mayor parte de la fuerza de T6/T7; pequeño cambio en el rendimiento de corte; alta precisión Alivio incompleto del estrés; si la pieza tiene una zona de transición de espesor, aún puede deformarse; La ventana del proceso es estrecha y difícil de estandarizar. Plan C: prensado en frío en lugar de recocido Corte → Mecanizado en desbaste → Laminado profundo/granallado → Acabado Orificios para pernos que soportan carga y piezas con altos requisitos de fatiga Introducir tensión de compresión beneficiosa; sin necesidad de equipos de tratamiento térmico; proceso corto No se puede eliminar el estrés térmico general; sólo apto para zonas sensibles a la fatiga superficial; Difícil ajustar los parámetros del proceso. Para la mayoría de los accesorios de aviación a granel (como soportes de sensores, juntas de tuberías) realizados por ShowyMetal, se recomiendaPlan A. Aunque la eficiencia del acabado disminuye ligeramente después del recocido, al optimizar los recubrimientos de herramientas (como PVD TiAlN) y las estrategias de microalimentación, el impacto se puede compensar e intercambiar por una tasa de aprobación del 100 % y una estabilidad dimensional del producto final.
Preguntas frecuentes (FAQ)
¿La aleación de aluminio necesita tratamiento de envejecimiento después del recocido para aliviar tensiones?
Esto depende de la serie de aleaciones. Para las series 1xxx o 5xxx que no se pueden endurecer por envejecimiento, no se requiere envejecimiento adicional después del alivio del estrés. Para las series 2xxx, 6xxx y 7xxx endurecibles por envejecimiento, si se utilizan materiales templados T6 o T73, el recocido de alivio de tensión puede revertir parcialmente el efecto de fortalecimiento. Por lo general, el proceso se establece en "enfriamiento lento de aislamiento" en lugar de un proceso de precipitación completo. Si es necesario recuperar la fuerza más adelante, es necesario volver a realizar un envejecimiento artificial, pero esto reintroducirá el estrés. Por lo tanto, la mejor estrategia es controlar la temperatura de recocido para que, al eliminar la tensión interna, la fase de precipitación (zona GP, etc.) no se vuelva más gruesa, conservando así el nivel de resistencia original.
¿Cómo juzgar si el recocido para aliviar tensiones es "suficiente"?
Basado principalmente en dos indicadores: primero, si la tensión de tracción residual de la superficie detectada por difracción de rayos X es menor que el valor de especificación (generalmente



