





Lógica de ingeniería para lograr una rugosidad superficial Ra0.2 en el mecanizado CNC de piezas aeroespaciales
Para piezas de precisión de grado aeroespacial, la rugosidad de la superficie de mecanizado CNC Ra0.2 no es simplemente una búsqueda de valores numéricos, sino el resultado del control sistemático de los parámetros de corte, el estado de la herramienta, las propiedades del material y la rigidez de la máquina herramienta. En la mayoría de los casos, este indicador aparece en la superficie de sellado, la superficie de contacto del rodamiento y la estructura hermética de aleación de titanio, acero de alta resistencia o aleación especial de aluminio. El objetivo principal para lograr Ra0.2 es suprimir los residuos de marcas de cuchillos y las marcas de vibración microscópica, lo que requiere un camino de proceso claro desde la etapa de diseño de DFA. A continuación se desglosarán las variables clave que afectan este parámetro y se proporcionará un plan práctico de comparación de procesos.
Cuatro variables principales que afectan la calidad de la superficie del mecanizado de precisión CNC
Muchos ingenieros atribuyen valores excesivos de Ra a la precisión de la máquina herramienta, pero de hecho, el efecto de acoplamiento entre el estado de la herramienta y los parámetros de corte es más significativo. Aquí hay cuatro variables que deben controlarse juntas:
- Ángulo de ataque de la herramienta y radio de la punta de la herramienta:Un radio de punta de herramienta pequeño es propenso al colapso de la herramienta, mientras que un radio de punta de herramienta grande provoca grandes ondulaciones teóricas residuales. Ra0.2 generalmente recomienda R0.5-R1.0 mm, y el ángulo de inclinación debe ajustarse plásticamente según el material, con ángulos de inclinación grandes para piezas de aluminio y ángulos de inclinación medianos para aleaciones de titanio.
- Adaptación de avance y velocidad:La rugosidad de la superficie es proporcional a la velocidad de avance. Reducir el avance es la forma más directa de mejorar la suavidad, pero la velocidad de rotación debe aumentarse simultáneamente para mantener la velocidad de corte en el rango óptimo (por ejemplo, el Vc de la aleación de titanio TC4 suele ser de 15 a 30 m/min).
- Cantidad mínima de lubricación (MQL) o concentración de fluido de corte:El corte en seco o MQL se usa comúnmente en piezas de aviación para reducir la contaminación por niebla de aceite, pero es necesario garantizar que el recubrimiento de la herramienta sea resistente a la fricción seca. Por ejemplo, el recubrimiento de TiAlN es estable bajo corte en seco.
- Deformación térmica y vibración de máquinas herramienta:El alargamiento térmico del husillo durante el mecanizado a alta velocidad provocará errores a nivel de micras, que requieren más de 1 hora de preenfriamiento antes de mecanizar las superficies clave; Las marcas de vibración causadas por una rigidez insuficiente del accesorio son una causa invisible común de que Ra supere el estándar.
Comparación de rutas de proceso Ra0.2: el equilibrio entre fresado fino y superacabado
Hay dos formas principales de lograr Ra0.2: fresado fino directo para formar el molde en un solo paso, o fresado fino seguido de un proceso de súper acabado (como rectificado o torneado de súper acabado). Existe una gran diferencia en el costo y los escenarios aplicables entre los dos, y es necesario juzgarla en función de las características de las piezas.
| Dimensiones de contraste | Plan A: fresado de precisión de alta velocidad | Plan B: Fresado + Rectificado de Precisión |
|---|---|---|
| Geometría aplicable | Planos, escalones y superficies curvas simples accesibles en 3 ejes | Cavidad profunda cerrada, superficie curva compleja de cinco ejes, piezas de carburo |
| Parámetros típicos | Alimentación≤0,1 mm/rev, husillo≥8000rpm | Diámetro del grano abrasivo inferior a 1 μm, molienda por enfriamiento |
| Costo de la herramienta | Alto (requiere fresa de carburo recubierta de múltiples filos) | Medio (los consumibles de las muelas abrasivas son relativamente bajos, pero la depreciación del equipo es alta) |
| Limitaciones materiales | Aleación de aluminio 7075, Al7075, acero ordinario | Aleación de titanio TC4, acero resistente al calor Inconel718 |
| Escenarios recomendados | Superficie de apariencia, superficie de contacto, tamaño de lote de más de 1000 piezas | Aleaciones de alta temperatura, juntas tóricas, lotes pequeños o planitud muy alta |
Puntos prácticos sobre la configuración de parámetros de corte y la selección de herramientas.
Tomando como ejemplo el aluminio de aviación 7075-T6, se utiliza una fresa de extremo de 4 filos de carburo sólido con chaflanes de D8 mm y R1 mm y el recubrimiento es TiAlN. El parámetro específico establecido para lograr Ra0,2 es: velocidad del husillo de 12.000 rpm, velocidad de avance de 400 mm/min (es decir, 0,033 mm/rev) y profundidad de corte que no exceda los 0,5 mm. Si el material se cambia a aleación de titanio TC4, la velocidad de rotación debe reducirse a 2000 rpm, la velocidad de alimentación debe reducirse a 100 mm/min y el caudal de enfriamiento debe aumentarse para evitar la acumulación.
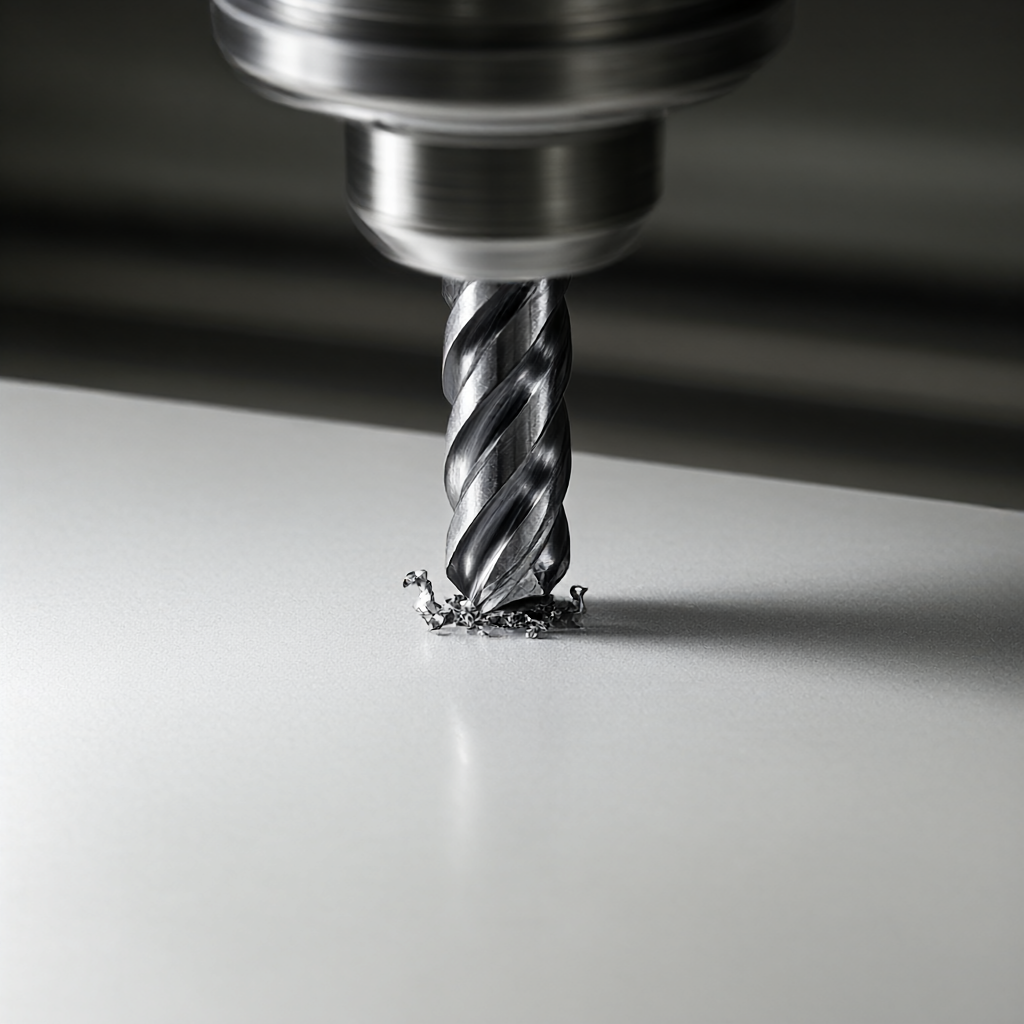
La clave esOptimización de la ruta de la herramienta. Evite detenerse ante cambios repentinos en la superficie y utilice una estrategia de interpolación en espiral para reducir el tiempo de permanencia de la punta de la herramienta. Para el fresado de cavidades profundas, se recomienda utilizar corte en capas, sin que la profundidad de corte de cada capa exceda el 20% del diámetro de la herramienta, para controlar la fuerza radial y la vibración. Si se detectan ondulaciones periódicas en la superficie, se debe comprobar inmediatamente si la herramienta tiene microchips. Si el tamaño del chip supera los 20 μm, es necesario rectificarlo o reemplazarlo.
Implementación de métodos de inspección de superficies y criterios de aceptación.
Ra0.2 es una rugosidad de alta precisión y el método de contacto óptico (como un medidor de rugosidad) es un método de detección estándar, pero se debe prestar atención a la dirección de medición. Las piezas aeroespaciales a menudo requieren que se promedien las mediciones en múltiples direcciones de fibra. Se recomienda inspeccionar las piezas antes de recubrirlas y posteriormente pulirlas para evitar enmascarar las verdaderas líneas de mecanizado.
Los modos de falla comunes incluyen:
- Depresión local:Se debe principalmente a la erosión o colisión del fluido de corte, por lo que es necesario comprobar la posición de la boquilla.
- Patrón de cuchillo periódico:Si indica un equilibrio dinámico anormal del husillo o un descentramiento de la herramienta >5 μm, se requiere detección de descentramiento del husillo.
- Restos de rebabas:La última fresa de fresado fino no está en su lugar, por lo que es necesario optimizar la altura de elevación de la fresa al final de la trayectoria de la fresa.
Preguntas frecuentes: Preguntas frecuentes sobre el mecanizado CNC de aviación Ra0.2
¿Puede el mecanizado CNC de aleación de titanio alcanzar Ra0.2?
Sí, pero es más difícil que la aleación de aluminio. La aleación de titanio TC4 tiene mala conductividad térmica y es propensa a la acumulación de tumores. Requiere baja velocidad y alta refrigeración, y la resistencia al desgaste de la herramienta es extremadamente alta. Se recomienda utilizar herramientas CBN o carburo de alta dureza, combinados con tecnología de lubricación de cantidad mínima.
¿Cuál es la diferencia entre Ra0.2 y Ra0.4 en piezas de aviación?
Ra0.2 se utiliza generalmente para superficies de sellado, pistas de rodamientos o superficies aerodinámicas de alta precisión, con requisitos más estrictos; Ra0.4 se utiliza principalmente para superficies de contacto generales o superficies de apariencia. Si el dibujo no lo indica, el valor predeterminado es Ra1.6, pero las superficies funcionales clave deben estar claramente marcadas con Ra0.2 y el método de detección.
¿Cómo evitar marcas de vibración en superficies de mecanizado CNC?
Las marcas de vibración se originan por la resonancia de frecuencia natural de la herramienta o pieza de trabajo. Las contramedidas incluyen: modificar el ángulo de alimentación para evitar una sola frecuencia, reducir los parámetros de corte, aumentar la rigidez del accesorio, usar revestimientos de material amortiguador o predecir frecuencias modales en el software de simulación y evitar zonas de resonancia.
¿Cuáles de los 72 equipos CNC son adecuados para el procesamiento Ra0.2?
No todas las máquinas herramienta pueden alcanzar Ra0,2 de forma estable. Es necesario elegir un centro de mecanizado de 5 ejes con alta rigidez y alta velocidad (≥10.000 rpm), y el descentramiento del husillo es mejor que 5 μm. Los 72 equipos equipados por ShowyMetal incluyen modelos de 5 ejes de alta gama que pueden cumplir con los requisitos de acabado de calidad aeronáutica. El equipo específico debe combinarse según el tamaño y la complejidad de la pieza.
¿El plazo de entrega de 15 a 25 días puede incluir el acabado Ra0.2?
Poder. El plazo de entrega de 15 a 25 días para la producción en masa incluye el tiempo de acabado y prueba. Si la geometría de la pieza es compleja, es necesario reservar tiempo adicional para la verificación del proceso y la confirmación de la primera pieza. Se recomienda comunicar los requisitos clave de la superficie con antelación.
Conclusiones y recomendaciones de acción.
Lograr una rugosidad de la superficie de mecanizado CNC Ra0.2 es esencialmente una ingeniería sistemática de parámetros, herramientas, materiales e inspecciones, en lugar de las capacidades de una sola máquina herramienta. Basado en un grupo de 72 equipos, ShowyMetal tiene capacidades de control de procesos completos, desde 3 a 5 ejes, desde fresado hasta torneado y fresado, con una tolerancia de ±0,01 mm, y admite tratamientos superficiales posteriores, como anodizado y pulido con chorro de arena. Si tiene piezas de aleación de titanio o de aluminio de grado aeroespacial que necesitan lograr un acabado Ra0.2, se recomienda proporcionar dibujos CAD y requisitos técnicos. Le proporcionaremos sugerencias de DFM y planes de proceso gratuitos para ayudarlo a lograr de manera estable el índice de acabado en la producción en masa. Envíe dibujos ahora para obtener cotizaciones personalizadas y evaluaciones de procesos.



