





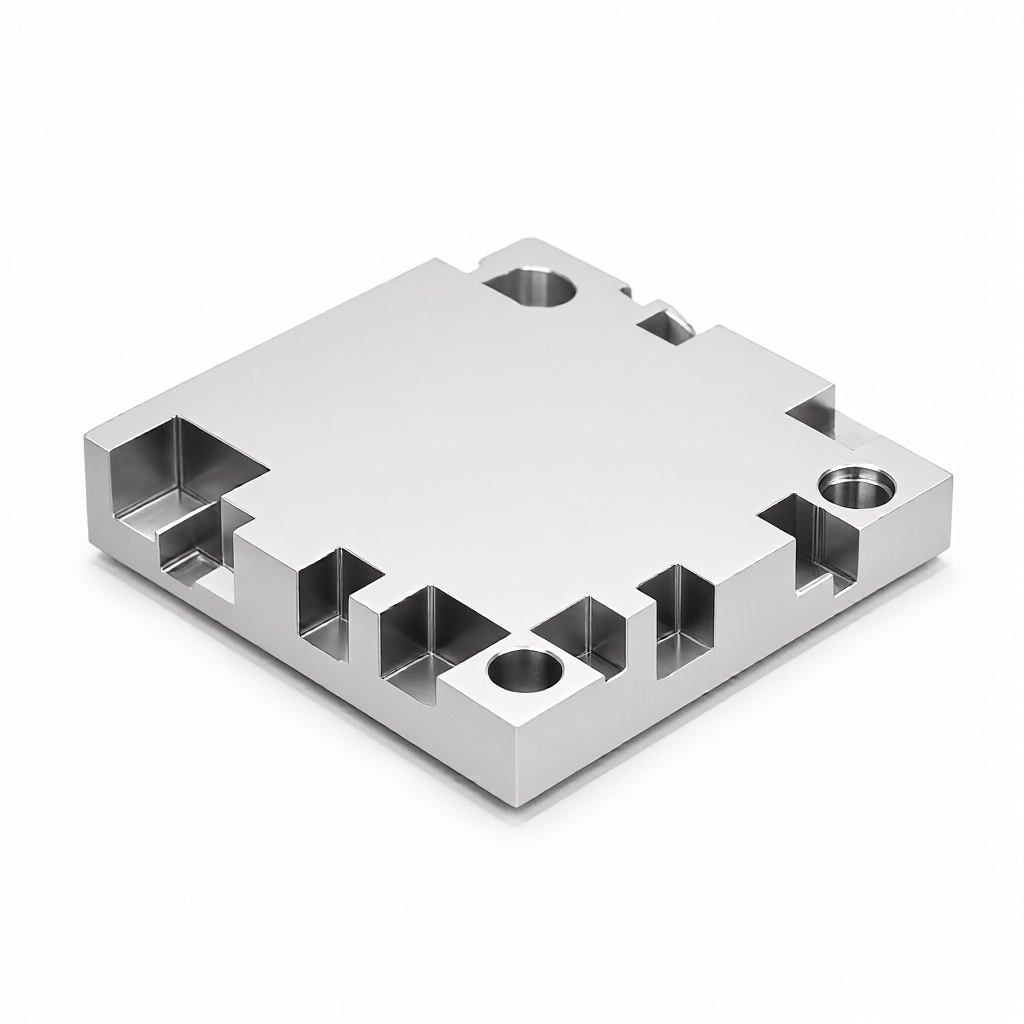
El sustrato de disipación de calor de aleación de aluminio del inversor fotovoltaico se procesa con precisión mediante fresado CNC para cortar el aluminio en un sustrato con alta conductividad térmica y alta eficiencia de disipación de calor, y coopera con la carcasa del inversor para lograr una disipación de calor eficiente. Nuestra fábrica admite materiales de aleación de aluminio de las series 6061, 6063 y 7075, utilizando fresado CNC de 3/4/5 ejes con una tolerancia de hasta ±0,01 mm y una rugosidad superficial de Ra0,4 μm. El tamaño, la altura del disipador de calor y la posición de apertura se pueden personalizar según los dibujos, y proporcionamos procesos de tratamiento de superficies como anodizado, pulido con chorro de arena y trefilado para cumplir con los altos requisitos de los inversores fotovoltaicos en cuanto a eficiencia de disipación de calor y calidad de apariencia.
Especificaciones y capacidades de procesamiento: estándares de material, tamaño y precisión para sustratos de disipación de calor de aluminio para inversores fotovoltaicos
- Materiales de uso común:Aleación de aluminio 6061-T6 (recomendada, teniendo en cuenta la resistencia, la conductividad térmica y la estabilidad del procesamiento), aleación de aluminio 6063 (acabado superficial alto, adecuada para piezas de apariencia), aleación de aluminio 7075 (alta rigidez y resistencia, adecuada para escenarios de alta densidad de potencia).
- Rango de tamaño de procesamiento:El espesor típico del sustrato es de 2 a 30 mm, el ancho es de 20 a 800 mm y el largo es de 20 a 1000 mm; la altura del disipador de calor es de 0,5 a 15 mm; Se pueden personalizar contornos, aberturas, avellanados y chaflanes de formas especiales según los dibujos.
- Tolerancia dimensional:Posición del orificio de montaje de la llave ±0,01 mm, planitud del sustrato ≤ 0,05 mm, consistencia de la altura del disipador de calor ≤ ±0,02 mm.
- Acabado superficial:La superficie inferior del sustrato (superficie de aplicación) es de Ra0,4 µm a Ra0,8 µm, y la superficie del disipador de calor es de Ra0,8 µm a Ra1,6 µm; se puede convertir en una superficie de alto brillo o en una superficie mate pulida con chorro de arena.
- Tratamiento superficial:Anodizado (color natural, negro, color), arenado, cepillado, pulido químico; Revestimiento aislante térmico opcional.
- Peso y espesor de pared:El peso de la pieza individual es de 0,1 - 8 kg; el espesor mínimo de la pared de la aleta es de 0,5 mm y el diámetro mínimo de la abertura es de 1 mm.
Industrias aplicables y aplicaciones típicas: posición y función del sustrato térmico en el inversor fotovoltaico
El sustrato disipador de calor de aleación de aluminio del inversor fotovoltaico generalmente se instala entre la placa de control principal del inversor (módulo IGBT/SiC) y la carcasa, asumiendo la función clave de exportar rápidamente el calor del dispositivo de potencia. escenarios de aplicación específicos incluyen:
- Base térmica para módulos IGBT o módulos SiC en inversores de cadena, inversores centralizados;
- Sustrato térmico del módulo de potencia del inversor de almacenamiento de energía industrial y comercial;
- una estructura de disipación de calor común para la etapa de potencia y la etapa de control en el microinversor;
- Estructura de soporte de disipación de calor fijada con la placa de potencia dentro de la carcasa del inversor.
Este tipo de piezas tiene altos requisitos para la planitud del sustrato, la consistencia de la altura de las aletas y la uniformidad del espesor de la película de óxido superficial, y el fresado CNC puede completar el perfil del sustrato, la apertura y la formación de aletas en un proceso, reduciendo los enlaces de ensamblaje y mejorando la eficiencia de utilización del área de disipación de calor.
Procesos y equipos: fresado CNC, tratamiento de superficies y control de consistencia de lotes
Las 72 máquinas CNC de la fábrica incluyen centros de mecanizado de 3, 4 y 5 ejes. El sustrato del disipador de calor de aluminio del inversor fotovoltaico utiliza principalmente un centro de mecanizado vertical de 3 ejes para completar el fresado del sustrato. Cuando la altura del disipador de calor es alta o la estructura es especial, se utiliza el procesamiento de varillaje de 4/5 ejes para garantizar la precisión del ángulo y el contorno del disipador de calor. La ruta del proceso es la siguiente:
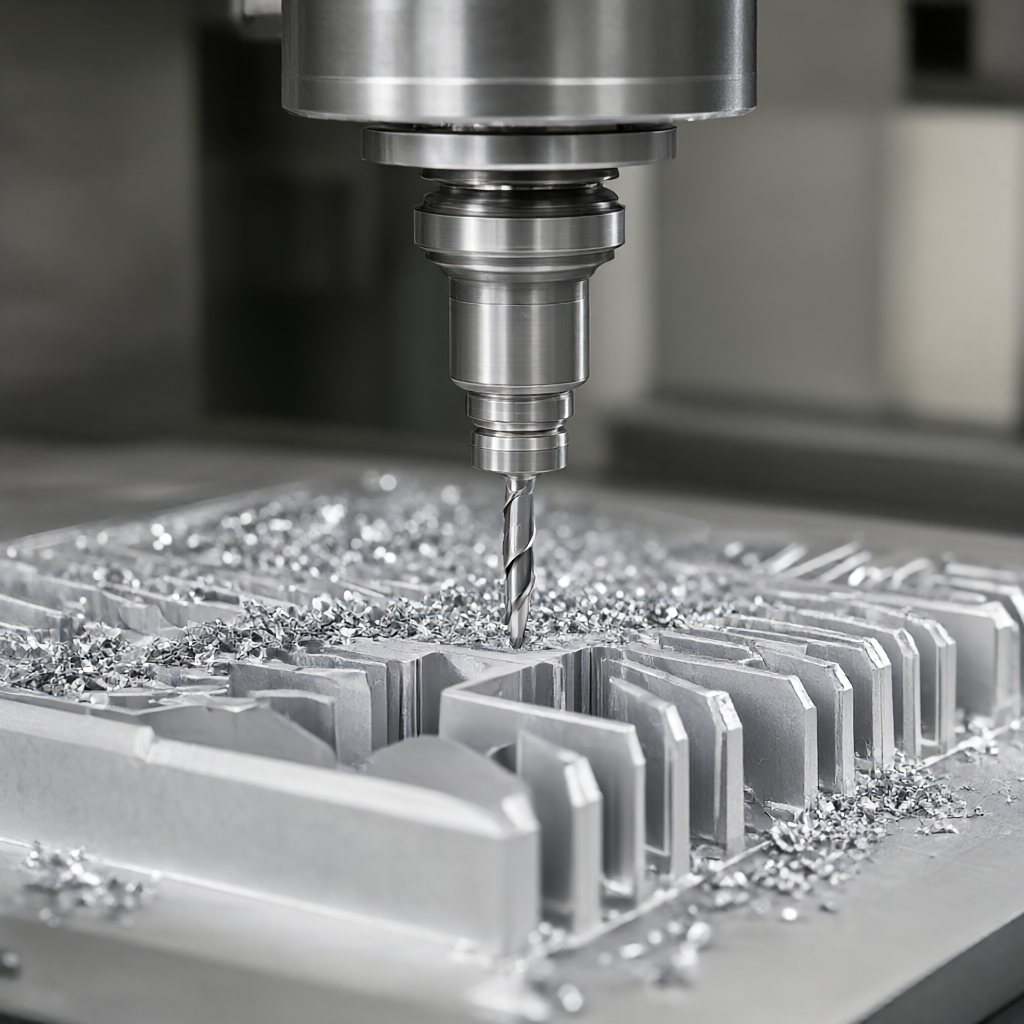
- Fresado en bruto:Deje un margen de 0,2 a 0,3 mm y retire la mayor parte del material;
- Fresado semiacabado:Margen 0,05–0,1 mm, control de planitud;
- Fresado fino:Complete las dimensiones finales y la forma del disipador de calor para lograr un acabado superficial de Ra0,4 μm;
- Tratamiento superficial:Anodizado o pulido con chorro de arena para mejorar la resistencia a la corrosión y la consistencia de la apariencia;
- Inspección y envío:Inspección de coordenadas tridimensionales de dimensiones clave, inspección completa antes del envío.
En la producción en masa, se adoptan sistemas de procesamiento programado y confirmación de la primera pieza para garantizar que el tamaño, la apariencia y el espesor de la película de óxido de cada sustrato de disipación de calor sean consistentes entre lotes, lo que reduce la tasa de retrabajo.
Procesos de capacidad, entrega y personalización: soporte completo desde los planos hasta la producción en masa.
Para sustratos de disipadores de calor de aluminio para inversores fotovoltaicos, nuestra fábrica ofrece las siguientes capacidades de servicio:
- Ciclo de prueba:3 a 5 días hábiles para formas regulares, 7 a 10 días hábiles para estructuras complejas de formas especiales;
- Tiempo de entrega a granel:Para pedidos por lotes, se necesitan entre 15 y 25 días para completar la producción, el tratamiento de la superficie y la inspección completa para el envío;
- Cantidad mínima de pedido:Admite pruebas a partir de 1 pieza y los lotes se pueden organizar de manera flexible según las necesidades del cliente;
- Soporte de personalización:Personalizado según los dibujos del cliente (CAD/STEP/IGS) o muestras, el equipo de ingeniería proporciona sugerencias de DFM para optimizar el diseño del disipador de calor y las posiciones de apertura para mejorar la eficiencia de la disipación de calor y reducir la dificultad de procesamiento.
Proceso de personalización: Enviar dibujos para cotización → Evaluación de ingeniería y sugerencias de DFM → Confirmación de pruebas → Programación de producción en masa → Inspección y envío completos. Todo el proceso está equipado con coordenadas tridimensionales, medición óptica, medidor de rugosidad y otros equipos de prueba para garantizar que las dimensiones clave y la calidad de la superficie sean rastreables.
Preguntas frecuentes: Preguntas frecuentes sobre la compra de sustratos de disipación de calor de aleación de aluminio para inversores fotovoltaicos
1. ¿Cuál es la tolerancia del sustrato de disipación de calor de aluminio del inversor fotovoltaico?
La tolerancia de las posiciones de los orificios de montaje clave puede alcanzar ±0,01 mm, la planitud del sustrato es ≤ 0,05 mm y la consistencia de la altura del disipador de calor es ≤ ±0,02 mm, lo que cumple con los requisitos de ensamblaje de alta precisión.
2. ¿Cuáles son las opciones de tratamiento de superficies?
Anodizado opcional (color natural, negro, color), chorro de arena, trefilado, pulido químico; si la superficie está cubierta con material conductor térmico, no se requiere oxidación ni oxidación en capa fina, que se puede personalizar según las necesidades del cliente.
3. ¿Cuánto dura el ciclo de prueba?
Se necesitan de 3 a 5 días hábiles para crear prototipos de sustratos de disipación de calor con formas convencionales, y de 7 a 10 días hábiles para estructuras complejas con formas especiales. La producción se puede programar según los nodos del proyecto.
4. ¿Cuánto dura el tiempo de entrega del lote?
El plazo de producción para pedidos al por mayor es de 15 a 25 días, incluido el tratamiento de la superficie y la inspección completa del envío.
5. ¿Se puede personalizar la altura del disipador de calor y la posición de la abertura según el dibujo?
Poder. El equipo de ingeniería apoya la personalización de la altura del disipador de calor, la posición de apertura y el contorno del sustrato de acuerdo con los dibujos CAD/STEP, y proporciona sugerencias DFM para optimizar la estructura.
Comparación de soluciones: fresado CNC versus selección de sustrato de disipación de calor de aluminio extruido
| Dimensiones de contraste | Fresado CNC (solución original) | Sustrato de disipador de calor de aluminio extruido |
|---|---|---|
| flexibilidad de forma | Admite contornos de formas especiales, disipadores de calor locales de altura variable y aberturas complejas | Adecuado para secciones transversales regulares, las formas especiales requieren altos costos de apertura del molde. |
| espesor mínimo | Grosor mínimo de la pared del disipador de calor 0,5 mm | Generalmente ≥ 1,0 mm, la pared delgada se deforma fácilmente |
| Ciclo de prueba | 3 a 5 días (regular) | Requiere apertura del molde, generalmente de 2 a 4 semanas. |
| Entrega por lotes | 15–25 días | 3 a 5 semanas (incluida la apertura del molde) |
| consistencia superficial | Consistencia dimensional entre lotes ≤ ±0,02 mm | Depende de la precisión del molde, la fluctuación entre lotes es ligeramente mayor |
| Etapa aplicable | I+D, lotes pequeños, conmutación multimodelo | Modelo único en grandes cantidades. |
Los productos de inversores fotovoltaicos se actualizan rápidamente y vienen en muchos modelos. El fresado CNC tiene ventajas obvias en cuanto a velocidad de creación de prototipos y flexibilidad estructural, y es adecuado para el ciclo completo desde la investigación y el desarrollo hasta la producción en masa. Se recomienda enviarnos dibujos o muestras, y el equipo de ingeniería le proporcionará un plan de procesamiento y una cotización dentro de las 24 horas.



