





La carcasa reductora de articulación del robot industrial es el componente central de carga del sistema de transmisión de precisión, que determina directamente la precisión del posicionamiento repetido y la estabilidad operativa del robot. ShowyMetal ofrece servicios de fresado CNC personalizados para aleación de aluminio 7075 o acero inoxidable. A través del mecanizado simultáneo de cinco ejes y un tratamiento superficial refinado, realiza el moldeado de precisión integrado de la cavidad del engranaje planetario dentro de la carcasa y la brida de montaje externa, proporcionando a los fabricantes de robots soporte de piezas estructurales con alta rigidez, peso ligero y gran consistencia de lotes.
Especificaciones y capacidades de personalización.
En vista de la excelente búsqueda de reducción de peso y resistencia de las articulaciones del robot, la selección de materiales de esta pieza se hace principalmente de aleación de aluminio 7075 de grado aeronáutico, que tiene en cuenta tanto el peso ligero como la resistencia a las vibraciones. Para cargas elevadas o requisitos especiales anticorrosión, también se puede utilizar acero inoxidable 316L o acero 45#. Las dimensiones de procesamiento generalmente cubren el rango de largo, ancho y profundidad de 50 mm a 500 mm, y las tolerancias están estrictamente controladas. La tolerancia dimensional lineal generalmente puede alcanzar ±0,01 mm y la rugosidad de la superficie de contacto se controla dentro de Ra0,4μm, lo que reduce efectivamente el error de transmisión causado por el espacio libre de engrane de los engranajes.
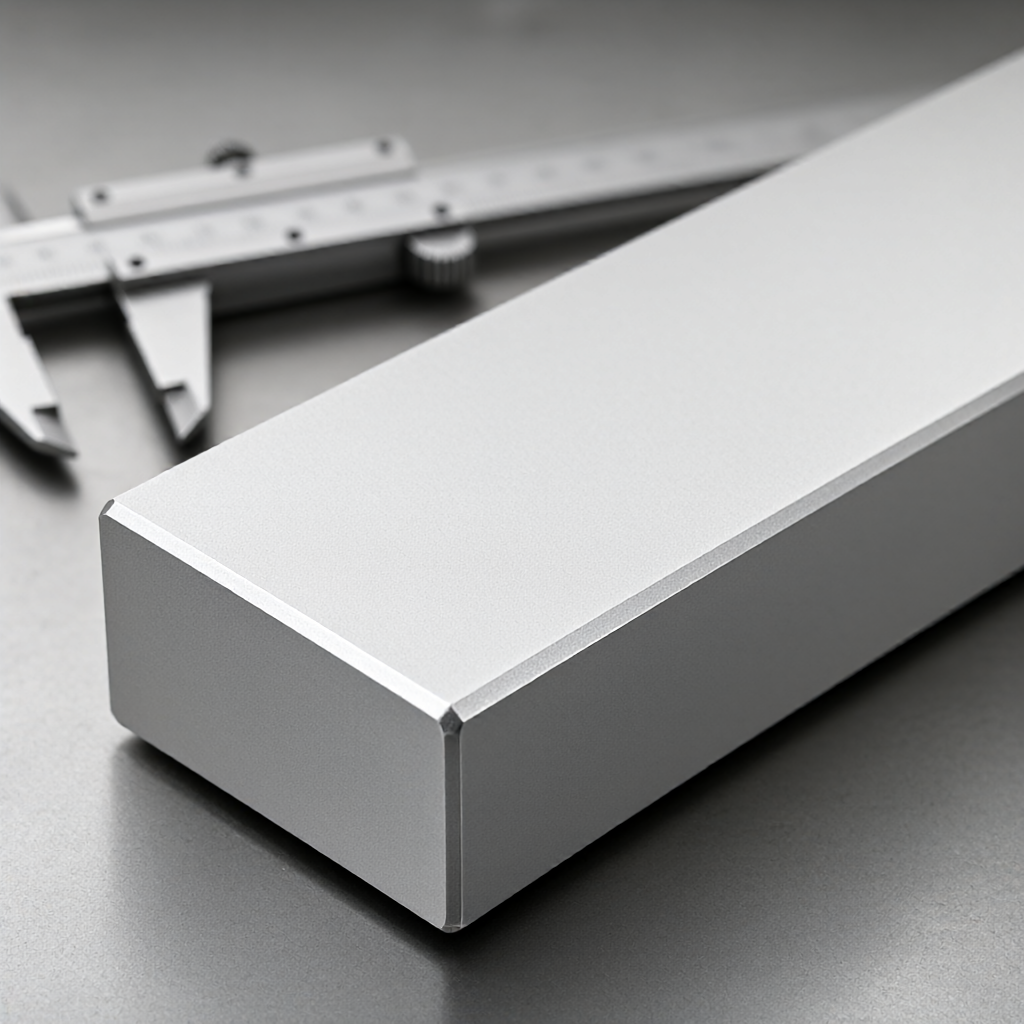
- Grado de material:Aleación de aluminio 7075-T65, acero inoxidable 304/316L, acero 45#, 42CrMo, admite la personalización de diversos plásticos de ingeniería.
- Tamaño de procesamiento:El tamaño total del sobre es de 50-500 mm y las estructuras con formas especiales se pueden personalizar completamente según dibujos en 3D.
- Estándares de tolerancia:La tolerancia normal es de ±0,02 mm y la superficie de contacto de precisión puede alcanzar ±0,01 mm.
- Tratamiento superficial:Anodizado (10-20 μm), oxidación dura, chorro de arena, ennegrecimiento, trefilado y oxidación por microarco, etc., la apariencia está libre de rayones e impurezas.
Industrias aplicables y escenarios de aplicación típicos
La carcasa se utiliza ampliamente en la fabricación de cuerpos de robots industriales, sistemas de clasificación de logística inteligente, equipos automatizados de imágenes médicas y equipos semiconductores de alta gama. Su valor fundamental radica en resolver el problema de la deformación de la carcasa provocada por movimientos complejos de las articulaciones. El mecanizado de cinco ejes del orificio interno del eje de soporte del engranaje y la superficie de posicionamiento de la brida externa se completa mediante una sola sujeción, lo que reduce el error acumulativo causado por el posicionamiento múltiple y mejora la suavidad del funcionamiento del reductor. El acabado de alto brillo del exterior también hace que cumpla con los estrictos requisitos de belleza visual y prevención de oxidación de las líneas de producción automatizadas de alta gama.
Configuración del proceso central y del equipo de fabricación.
El mecanizado de precisión se basa en la combinación de la precisión del equipo y la lógica del proceso. Basándose en 72 equipos CNC de diferentes especificaciones, el equipo de fabricación personalizó planes de proceso para diferentes estructuras de carcasa. Para carcasas de reductor con múltiples intersecciones espaciales u orificios de eje angulares en su interior, se debe utilizar un centro de mecanizado de cinco ejes para el corte de juntas. Los bordes laterales de la herramienta pueden ajustarse a la pared de la cavidad esférica para evitar puntos ciegos en el procesamiento; para estructuras dominadas por cuerpos giratorios, se utiliza una máquina centradora CNC o una máquina herramienta compuesta de torneado y fresado para el torneado sincrónico de los círculos interior y exterior para mejorar la coaxialidad. En términos de control de calidad de la apariencia, se utiliza un dispositivo especial para el posicionamiento. Después de procesar las características internas, se da la vuelta y se procesa la superficie externa. La trayectoria de corte y la velocidad del husillo se controlan estrictamente para garantizar que la superficie de la carcasa después de la anodización presente un alto brillo uniforme sin ningún efecto de piel de naranja ni aplastamiento de virutas.
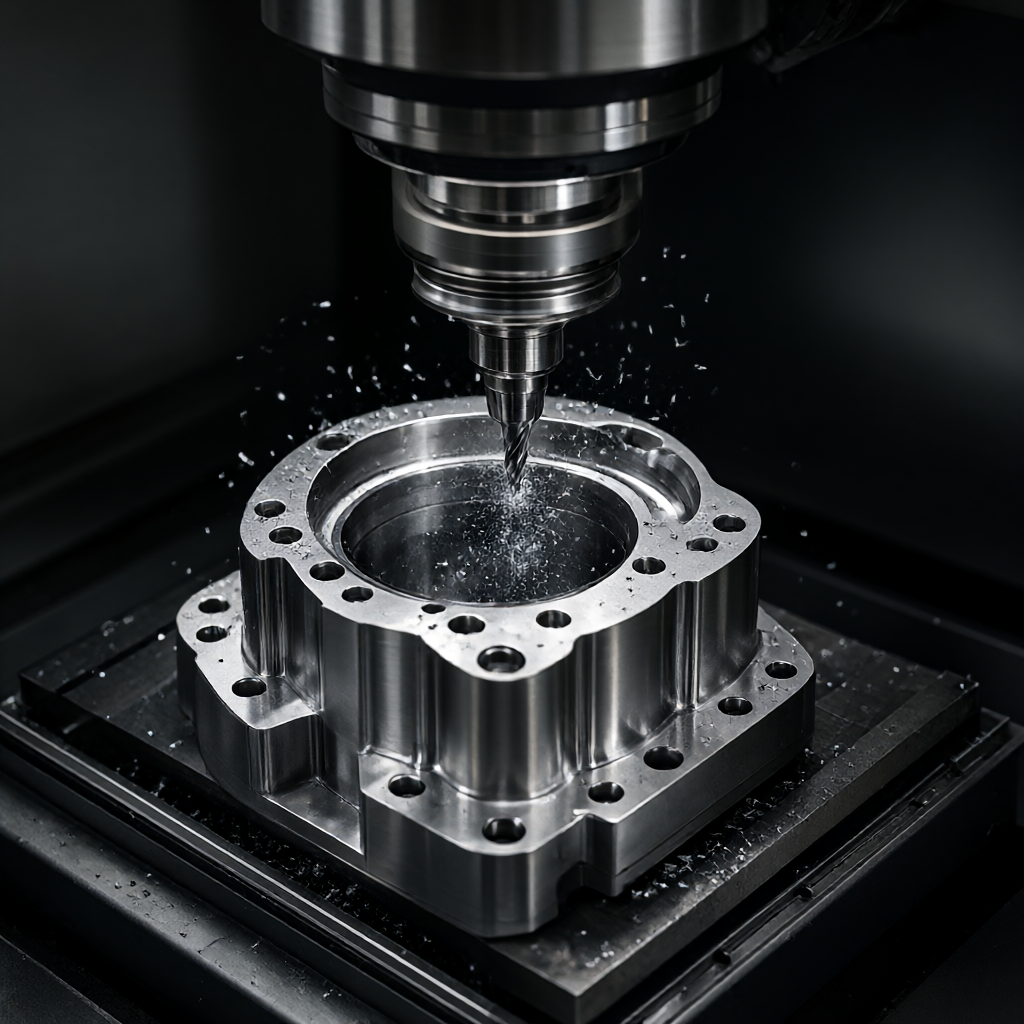
Comparación de soluciones: mecanizado combinado de fresado de cinco ejes y torneado-fresado
| Dimensiones de contraste | Fresado de cinco ejes | Procesamiento combinado de torneado y fresado. |
|---|---|---|
| Características de las piezas aplicables | Contiene cavidades complejas con formas especiales, orificios de eje inclinados y estructuras de superficie no giratorias. | Superficie principalmente cilíndrica, requiere una sujeción para completar el fresado interno, externo y final. |
| control de coaxialidad | Depende del posicionamiento del dispositivo y requiere una conversión estricta de la base de diseño | El torneado y el fresado están integrados para garantizar naturalmente una alta coaxialidad entre el orificio del eje y el círculo exterior. |
| Eficiencia de procesamiento | Cambios frecuentes de herramientas, adecuados para piezas individuales con estructuras complejas o lotes pequeños y medianos | Una sola barra de herramientas completa múltiples procesos, lo que acorta enormemente el tiempo de respuesta. |
| Control de calidad del aspecto | El corte multifacético requiere un control estricto de las marcas del cortador en la superficie | Con el torneado continuo, el acabado de la superficie puede alcanzar más fácilmente Ra0,4μm o más. |
Sistema de inspección y tiempo de entrega de lotes.
La calidad es el resultado final de la fabricación. Desde el almacenamiento de materiales en bruto hasta el envío de productos terminados, se ejecutan cinco niveles. La inspección del material entrante utiliza un espectrómetro para comprobar la composición del material y la metalografía; durante la primera etapa de confirmación del artículo, los ingenieros y los inspectores de calidad verifican conjuntamente los informes de coordenadas tridimensionales; las inspecciones de proceso verifican aleatoriamente la profundidad y las dimensiones coincidentes de los orificios del eje chavetero de forma proporcional; Se realiza una inspección a gran escala antes del envío, centrándose en el uso de proyectores ópticos y medidores de rugosidad para comprobar la calidad de la superficie. El tiempo de entrega de la producción en masa generalmente se controla dentro de 15 a 25 días, el ciclo de muestreo es corto y el equipo de I + D puede responder rápidamente a los cambios de diseño. El sistema de programación de producción se puede ajustar de manera flexible para adaptarse a los nodos de proyectos multifrecuencia de los clientes.
Preguntas frecuentes (FAQ)
¿Cuál es la tolerancia de la superficie de contacto de precisión de la carcasa del reductor?
Mediante la cooperación del centro de mecanizado de cinco ejes y el accesorio de alta precisión, la tolerancia dimensional de la superficie de contacto generalmente se controla dentro de ±0,01 mm, y la cilindricidad y coaxialidad se pueden personalizar de acuerdo con los requisitos específicos de los dibujos.
Después de procesar la cavidad profunda dentro del caparazón, ¿cómo garantizar que no queden marcas de cuchillo?
Al adoptar una estrategia de fresado vertical y herramientas de corte multifacéticas, combinadas con una estrategia de pequeña profundidad de corte y gran avance de la herramienta, se mejora la calidad de la superficie y se garantiza la rigidez. Una vez finalizado el procesamiento, se refinan las esquinas muertas difíciles de mecanizar.
¿Cuánto tiempo suele tardar el ciclo de prueba?
La creación de prototipos estructurales convencionales tiene un ciclo más corto. El análisis de procesos y los arreglos de mecanizado generalmente se pueden completar dentro de 3 a 5 días hábiles, y se puede proporcionar un informe de revisión DFM del modelo 3D dentro de 48 horas.
¿Cuántos días lleva el plazo de entrega para la producción en masa?
Con base en la capacidad de producción existente de 72 unidades, la entrega de pedidos de gran volumen generalmente se completa dentro de 15 a 25 días, dependiendo de la complejidad estructural y los requisitos del proceso de tratamiento de superficies.
¿Pueden proporcionar un tratamiento negro anodizado para la carcasa de aleación de aluminio 7075?
Admite colores de anodizado convencionales como negro y verde militar, y el espesor de la película se controla a 10-20 μm, lo que puede cumplir con los requisitos de resistencia a la corrosión y uniformidad visual, y puede proporcionar una comparación de tarjetas de colores para su confirmación.
Obtenga soluciones personalizadas
Si está desarrollando una nueva generación de carcasas reductoras de juntas o enfrenta fluctuaciones en la calidad de la apariencia de la producción en masa, puede enviar dibujos o modelos 3D al equipo de ingeniería. Con base en características estructurales específicas, brindaremos sugerencias de DFM que incluyen mejores calidades de materiales, división de rutas de proceso, optimización de herramientas y garantía de calidad de apariencia para ayudarlo a acortar el ciclo de verificación de I+D. Envíe los dibujos inmediatamente para obtener una estimación precisa.



