





五轴CNC加工医疗关节球的光洁度与生物膜控制逻辑
医疗植入体中的关节球(如髋关节、膝关节球头)对表面完整性要求极高。使用五轴CNC加工此类部件时,核心挑战在于如何在确保几何精度(±0.01 mm)的同时,通过控制表面粗糙度(Ra 0.2-0.4 μm)来平衡机械加工痕与后续抛光工艺。粗糙表面易滞留蛋白,形成稳定生物膜并引发炎症;而过细的表面若缺乏适当纹路,则影响骨长入(Osseointegration)。本指南基于工程实践,解析如何通过五轴联动切削策略、刀具路径优化及材料特性分析,实现机械加工与生物相容性的较佳平衡,确保量产一致性。
材料选型与切削性能对表面质量的影响
医疗关节球常用材料包括钴铬钼合金(CoCrMo)、钛合金(Ti-6Al-4V)及高碳不锈钢(如316LVM)。不同材料的切削导热性与加工硬化倾向直接影响表面残留应力层厚度。
- CoCrMo:硬度高、导热性差,易产生加工硬化。若切削参数不当,残留压应力过大,会降低疲劳寿命。建议使用锋利刀具,降低进给率至 50-80 mm/min,以控制表面亚表面损伤层。
- Ti-6Al-4V:吸热性差,刀具磨损快。高速切削易导致刀具热磨损,表面出现积屑瘤。需保持恒定冷却,推荐使用微晶钻石涂层或硬质合金刀具,转速控制在 3000-4500 rpm。
- 316LVM:韧性强,易粘刀。需加大刀具断屑槽,防止材料拉伸变形。表面易出现“搓衣板”波纹,需优化刀具轴线摆动角度。
材料牌号的选择需结合患者体重与活动强度。对于高端假体,CoCrMo 因耐磨性优于钛合金而成为首选,但其加工难度也更高。工程师应依据 DFM(可制造性设计)建议,在图纸阶段确认材料牌号与热处理状态(固溶态或时效态)。
五轴联动切削策略:从粗加工到半精加工
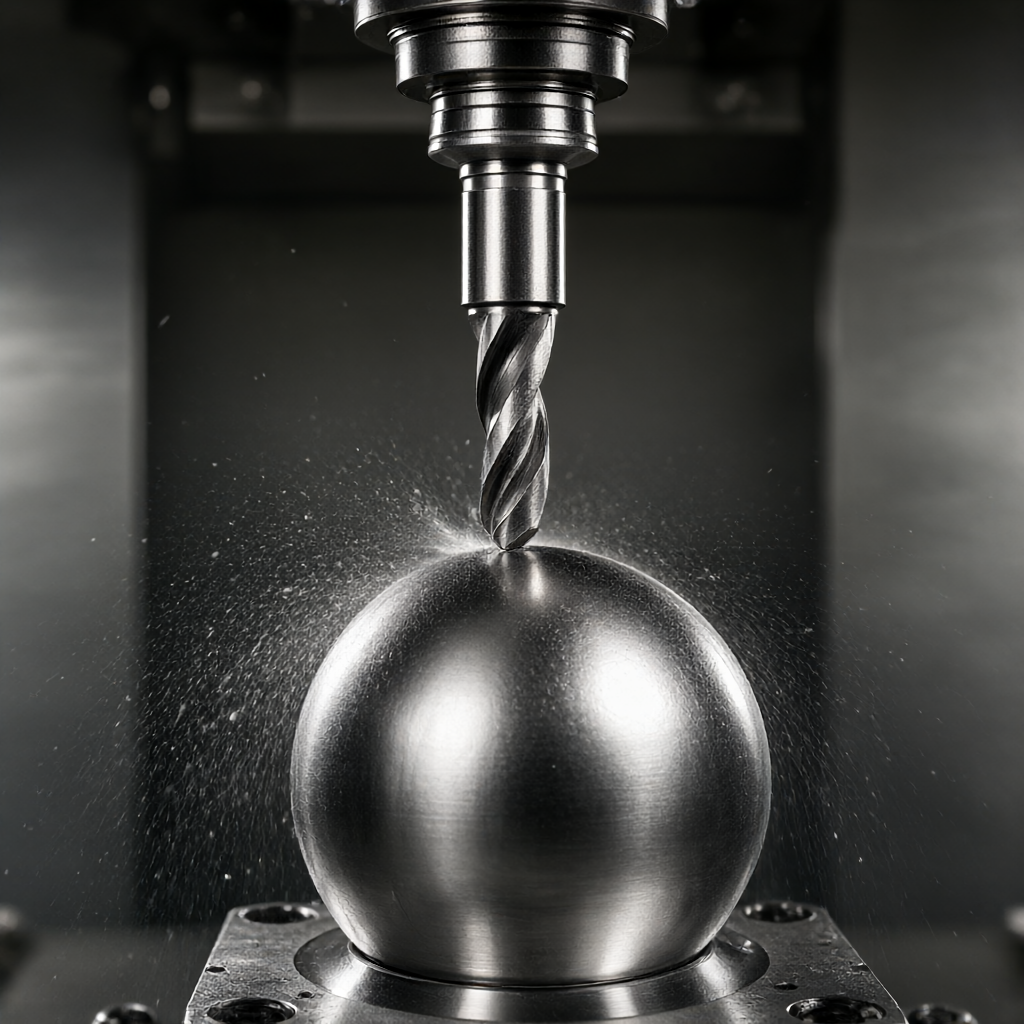
五轴机床的优势在于可始终保持刀具与工件表面的较佳切入角,避免刀具轴垂直于曲面导致的“零切”现象。针对球形工件,采用四轴摆转或五轴联动可显著提升曲面连续性。
刀具路径优化要点
- 恒切深策略:传统三轴铣削在球极区域切深变化剧烈,导致切削力波动。五轴可保持恒定切深(0.1-0.2 mm),稳定切削力,减少表面撕裂。
- 法向对齐:在高速铣削阶段,刀具轴线应与球面法线保持 30-45 度夹角,避免端刃参与切削,利用刃口侧刃进行精整,降低表面波纹度。
- 接刀处理:多刀路拼接处易出现接刀痕。需使用平滑过渡算法,确保接刀处圆角半径 R ≥ 0.5 mm,避免应力集中。
对于直径 28-36 mm 的标准关节球,建议粗加工留量 0.3-0.5 mm,半精加工留量 0.1-0.2 mm。五轴联动可在一分钟内完成复杂曲面过渡,效率比三轴高 40% 以上。
表面粗糙度调控:机械加工与抛光的边界
机械加工后的表面并非最终使用表面,需经抛光工序。抛光目标是将表面粗糙度从 Ra 0.8 μm 降至 Ra 0.2 μm 甚至 Ra 0.1 μm。过度抛光会导致表面原子重排,增加耐腐蚀性,但也可能封闭微孔,影响骨长入速率。
关键参数对比
| 工艺阶段 | 典型粗糙度 (Ra) | 主要目的 | 生物膜风险评估 |
|---|---|---|---|
| CNC 半精加工 | 0.8 - 1.6 μm | 去除余量,校正几何 | 高:易滞留血块与蛋白 |
| 机械抛光 (珩磨/磨粒) | 0.2 - 0.4 μm | 消除刀纹,提升光洁度 | 中:需控制残留压应力 |
| 电化学抛光 (ECP) | < 0.1 μm | 深层去应力,提升耐腐蚀 | 低:表面钝化膜稳定 |
数据显示,当 Ra < 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
检测与失效分析:如何验证加工质量
医疗零件需通过严格的质量门禁。除了三坐标(CMM)检测几何尺寸外,表面完整性检测同样关键。
- 粗糙度仪:多点采样,避免局部极值。重点检测球顶与球赤道区域,确保 Ra 均匀性 CV 值 < 15%。
- 白光干涉仪:非接触式测量,可获取 3D 表面形貌,识别细微划痕或加工振纹。对于镜面要求高的部位,是优于传统触式粗糙度仪的检测手段。
- 金相分析:抽检表面亚表层,确认无微裂纹、无脱碳层(针对不锈钢)。加工硬化层深度控制在 10-20 μm 以内。
常见失效模式包括:抛光不均导致的光泽差异、冷却液残留导致的水斑。建议出货前增加超声波清洗与真空干燥环节,确保表面无任何污染。
批量一致性与交付周期管理
医疗植入体对批次一致性要求极高。ShowyMetal 拥有 72 台 CNC 设备,包括多轴加工中心,支持批量 15-25 天的快速交付。通过首件确认(FAI)与制程巡检,确保每批次零件的光洁度与尺寸在公差带中心。
对于大规模量产,采用自动化上下料系统与在线激光测头,可实时补偿刀具磨损,维持 Ra 值的稳定性。建议客户在打样阶段,明确抛光等级标准(如 SPI 等级或具体 Ra 数值),以便工厂制定专项工艺卡。
五轴CNC加工医疗关节球能直接抛光到 Ra 0.1 μm 吗?
通常不能。五轴铣削后的基础粗糙度一般在 Ra 0.4-0.8 μm,需经机械抛光或电化学抛光才能达到 Ra 0.1 μm 的镜面效果。单独依赖CNC切削难以消除微观刀痕。
钛合金关节球加工时如何防止氧化皮生成?
需在加工全程使用足量、高纯度的切削液或干式微量润滑(MQL),避免表面高温氧化。加工后立即进行酸洗或钝化处理,去除表面氧化层,保持金属活性。
五轴加工相比三轴,在球体曲面上有什么具体优势?
五轴可保持刀具与曲面的较佳法向夹角,避免刀具端刃垂直切削导致的进给干涉和表面振纹,使切削更平稳,表面光洁度提升 20%-30%。
医疗关节球加工后的残留压应力有何影响?
残留压应力有助于提高疲劳强度,但过大的拉应力(若加工不当产生)会诱发微裂纹扩展。五轴优化路径有助于将表面应力控制在有益压应力范围内。
如何判断零件是否适合进行生物膜稳定性测试?
需确保表面粗糙度符合标准(如 ISO 13686),且无可见划伤或毛刺。建议在 CMM 全尺寸合格、粗糙度抽检合格后,再进行生物相容性与生物膜附着模拟测试。
结论与合作邀请
医疗关节球的五轴CNC加工是几何精度、表面完整性与生物相容性的综合工程。通过合理的材料选型、五轴路径优化及严格的抛光控制,可平衡抛光光泽与生物膜稳定性。ShowyMetal 提供从 DFM 建议到批量交付的一站式服务,精度可达 ±0.01 mm,支持阳极氧化、电镀等表面处理。若有具体图纸,欢迎提供技术细节,我们将根据材料牌号与批次量,为您定制较优工艺方案并快速响应询价。



