





石墨CNC加工:放电加工导电件的工艺逻辑与选厂要点
在精密导电部件制造中,石墨CNC加工是连接材料坯料与电火花放电加工(EDM)工件的关键前置工序。许多工程师关注最终放电件的精度,却忽视了石墨母材的机加工窗口——石墨硬度低、易碎屑、粉尘大且各向异性,若CNC切削参数或装夹方式不当,会直接导致表面微裂纹、尺寸漂移甚至放电孔偏位。本文从材料特性切入,解析3轴与5轴铣削石墨的工艺参数、装夹策略及常见失效模式,帮助技术采购与研发人员评估供应商的技术可行性,判断其是否具备将高石墨坯料稳定加工为符合EDM要求的导电基体的能力。
石墨材料特性对CNC机加工的影响机理
石墨并非均匀各向同性材料。合成石墨(如等静压石墨)密度通常在1.70-1.85 g/cm³,电阻率约15-25 μΩ·m,热导率高达200 W/m·K以上。这种低硬度(莫氏硬度3-4)与高脆性并存的结构,决定了其切削机制不同于金属:
- 碎屑而非切削:石墨在铣削时主要发生晶格断裂,产生大量纤维状碎屑与粉尘,易在断屑槽和排屑螺旋中堆积堵塞。
- 热敏感性:虽然石墨耐热性极好,但局部摩擦热会导致热应力集中,引发微裂纹扩展,影响放电面的平整度。
- 粉尘危害:石墨粉尘细度可达微米级,吸入风险高,且易在机床丝杠、导轨间形成“泥化”磨损,降低定位精度。
因此,加工石墨CNC工件的核心矛盾在于:既要高速切削以提效,又要控制切深与进给以防崩边;既要充分冷却润滑,又要防止冷却液侵入石墨孔隙导致后续放电短路风险。多数情况下,干式切削或微量润滑(MQL)优于大量切削液淹没,且需配备强力吸尘系统。
3轴与5轴石墨CNC铣削的方案对比
根据放电加工件的结构复杂度,选择3轴或5轴联动加工。以下表格对比两种方案在石墨导电件中的应用优劣:
| 维度 | 3轴铣削 | 5轴联动铣削 |
|---|---|---|
| 适用几何形状 | 平面电极、简单台阶、直孔阵列 | 异形曲面、倾斜放电面、复杂流道冷却槽 |
| 装夹复杂度 | 低,简易压板或真空吸附即可 | 中高,需多工位或液压夹具,考虑力矩平衡 |
| 精度保持性 | 单面加工易变形,需留余量 | 一次装夹完成多面,基准统一,热变形小 | 主要风险 | 碎屑堵塞、粉尘污染机床、换向误差 | 刀路规划复杂、过切风险、机床热漂移 |
| 典型切深/进给 | 切深0.5-2mm,进给80-150mm/min | 切深0.3-1mm,进给50-120mm/min(视角度) |
对于多数放电加工导电件,3轴足以处理扁平化电极;但若涉及倾斜面或深腔冷却通道,5轴同轴加工可避免二次装夹带来的基准偏移。选型时应依据图纸公差要求,而非盲目追求轴数。
关键工艺参数:转速、进给与刀具选择
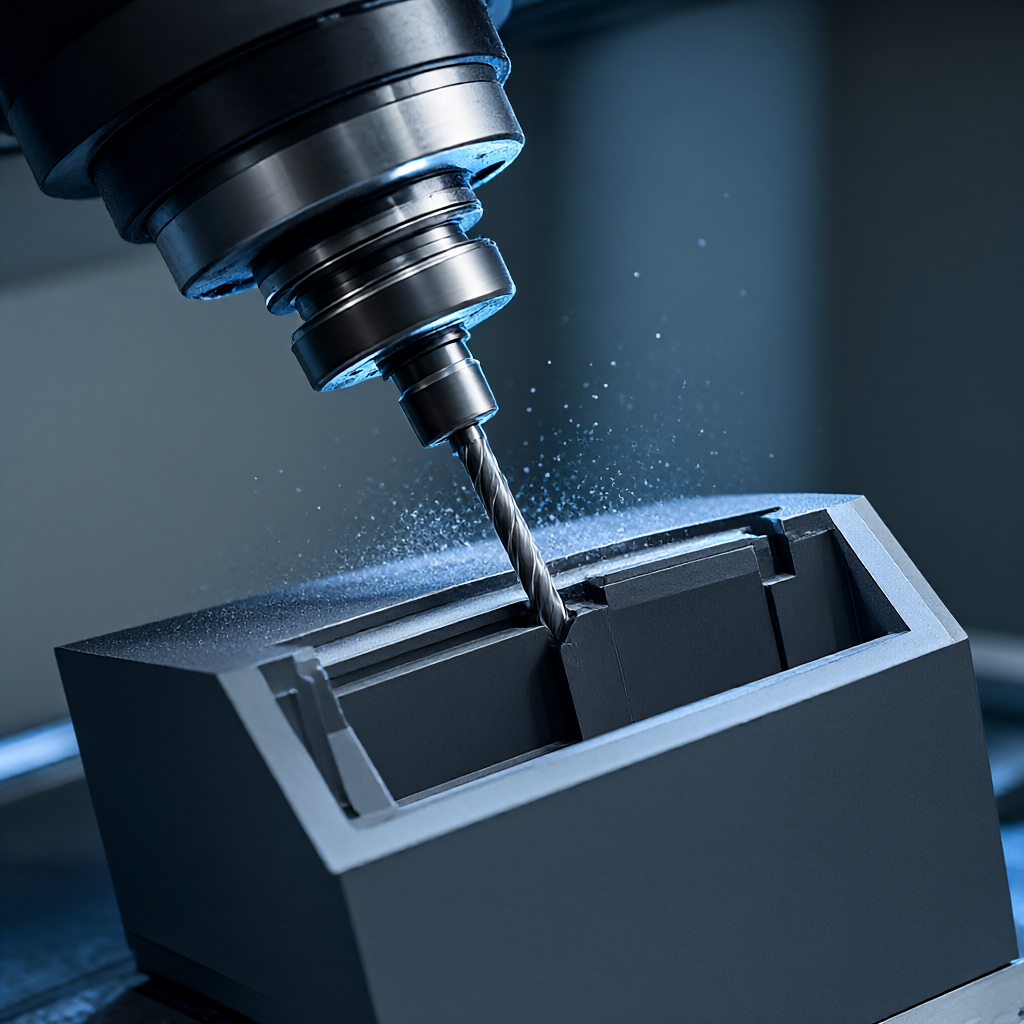
石墨CNC加工对刀具磨损极为敏感。由于石墨具有磨料特性,硬质合金刀片极易发生微崩刃。推荐策略如下:
切削参数基准
- 主轴转速:建议10,000-18,000 rpm。高转速可降低单位切削力,减少崩边。
- 每齿进给量:控制在0.05-0.15 mm/tooth。切忌大进给,避免晶粒撕裂过大。
- 切削深度:常规铣削0.5-2 mm;精铣0.2-0.5 mm。粗铣必须留0.5mm以上精加工余量。
- 刀具材质:推荐PVD涂层硬质合金(如TiAlN)或CVD金刚石涂层(仅限非铁族基底,石墨加工需特殊涂层防止扩散)。多数情况下,未涂层硬质合金在石墨加工中寿命更长,因石墨不粘刀。
装夹与去应力
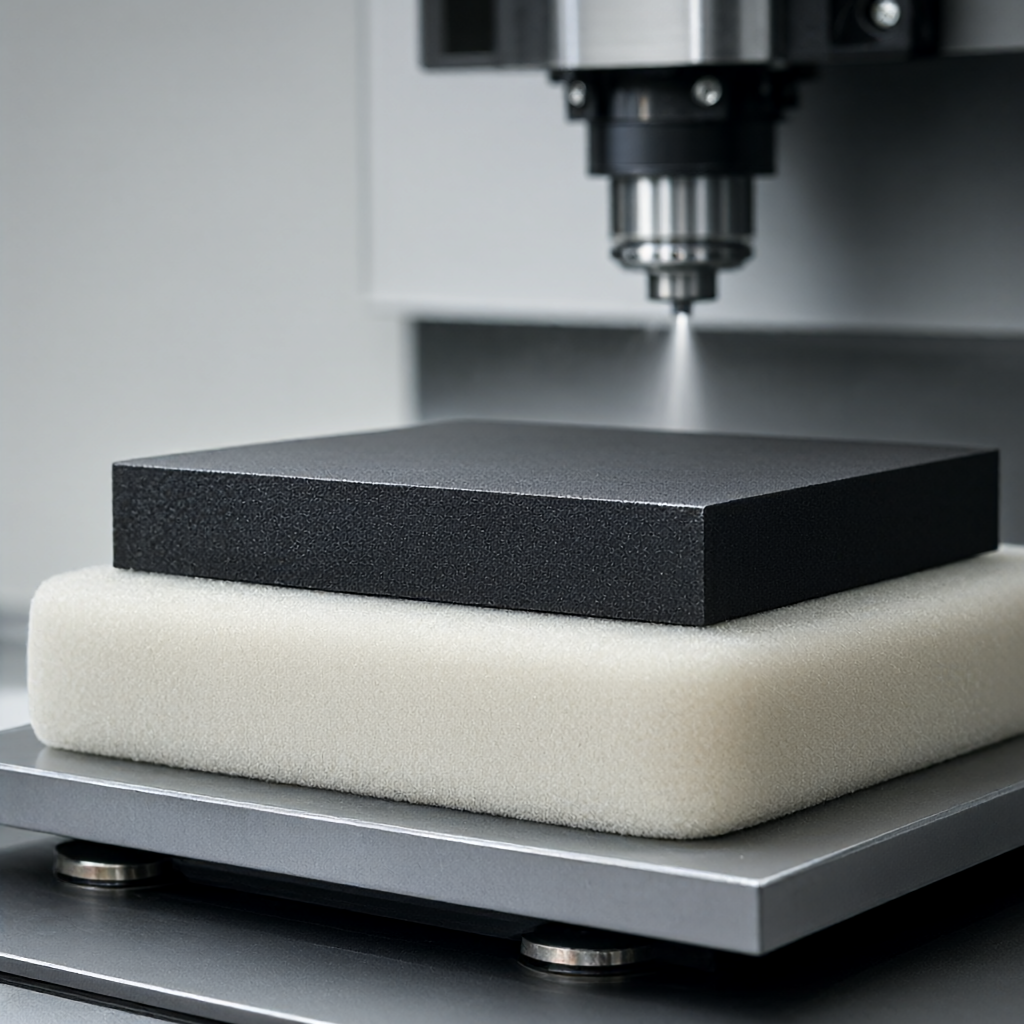
石墨弹性模量低(约70-90 GPa),易发生塑性变形。建议使用软质聚氨酯垫层配合真空吸附或轻压夹具,避免应力集中。加工前需静置24小时消除运输应力,首件需进行“铣-测-调-铣”闭环,补偿装夹变形。
常见问题与失效规避:粉尘、热变形与放电面质量
实际生产中,三个问题最常导致批次报废:
- 粉尘堵塞切屑槽:石墨碎屑呈纤维状,易缠绕在刃口。对策:使用短切屑刀片(2-3刃),增加吹屑气压力(0.3-0.5 bar),定期清理主轴锥孔。
- 热变形导致尺寸超差:虽石墨导热好,但局部切削热仍会造成瞬时膨胀。对策:采用“啄深+空程冷却”策略,避免连续长行程切削;监控机床环境温度。
- 放电面微裂纹:机加工残留的残余拉应力会在EDM放电中诱发裂纹扩展,造成电极烧损不均。对策:精铣后建议进行低温去应力退火(视材料牌号,通常200-400℃空气冷却),或采用湿式研磨抛光去除表层受加工硬化层。
验收标准:如何评估石墨CNC加工件是否符合放电要求
采购或技术团队在验收时应重点关注以下量化指标,而非仅看外观光洁度:
- 尺寸精度:关键定位孔/面公差通常需控制在±0.02-0.05mm,放电间隙(gap)相关尺寸单边余量需预留0.1-0.3mm(取决于EDM参数)。
- 表面粗糙度:放电工作面Ra通常要求≤3.2 μm,避免残留刀纹影响放电均匀性;非工作面无严格要求。
- 平面度/平行度:大面积电极平面度≤0.05mm/m,防止EDM时工件与电极不同步退刀。
- 粉尘残留:加工后需经过超声波清洗或高压气吹,确保无石墨粉残留于型腔或螺纹孔内,否则放电时会造成短路。
供应商应能提供首件全尺寸检测报告(CMM坐标数据),并约定批次内尺寸波动(Cpk≥1.33)。
关于石墨CNC加工的常见疑问
石墨加工是否必须使用专用机床?
不强制,但必须配备高效除尘系统。普通CNC若未加装石墨专用吸尘(负压≥15kPa),长期使用会加速丝杠与导轨磨损,定位精度下降。具备洁净度管控或石墨专用产线的工厂更可靠。
石墨CNC加工后的放电面需要额外抛光吗?
通常不需要。石墨本身具有自润滑性与高石墨化率,CNC精铣后Ra≤3.2μm已满足多数EDM要求。若电极用于高电流密度放电,可辅以金刚石膏精修,但会增加成本与工序。
如何避免石墨粉尘进入数控机床内部?
关键在于密闭式切削区与外部集中除尘。切削区需全封闭防护,排屑口连接独立除尘器(滤材需防静电),吹屑风路需回收过滤。询问供应商是否具备“干切+强吹+中央除尘”一体化方案。
石墨CNC加工的最小特征尺寸是多少?
取决于刀径与机床刚性。使用0.5-1.0mm平底刀可加工最小孔径约1.5mm的特征,槽宽最小可达0.8mm。更细微结构建议采用EDM直接加工坯料,而非CNC预加工。
批量生产石墨电极的交期通常多久?
取决于结构复杂度与材料密度。简单平面电极,在备料充足前提下,批量生产(100-500件)周期通常可控在15-25天内,含去应力与清洗。复杂5轴异形件交期需延长3-5天用于刀路验证与首件试切。
结论与行动建议
石墨CNC加工是放电件质量的基石。选择供应商时,重点考察其是否具备石墨专用除尘系统、首件全尺寸检测能力及批次一致性管控数据。若您正面临导电石墨件的尺寸漂移或放电面裂纹问题,建议将图纸与公差要求发送至专业加工商,获取基于其设备能力的DFM(可制造性设计)反馈与精准报价,以规避试错成本。



