





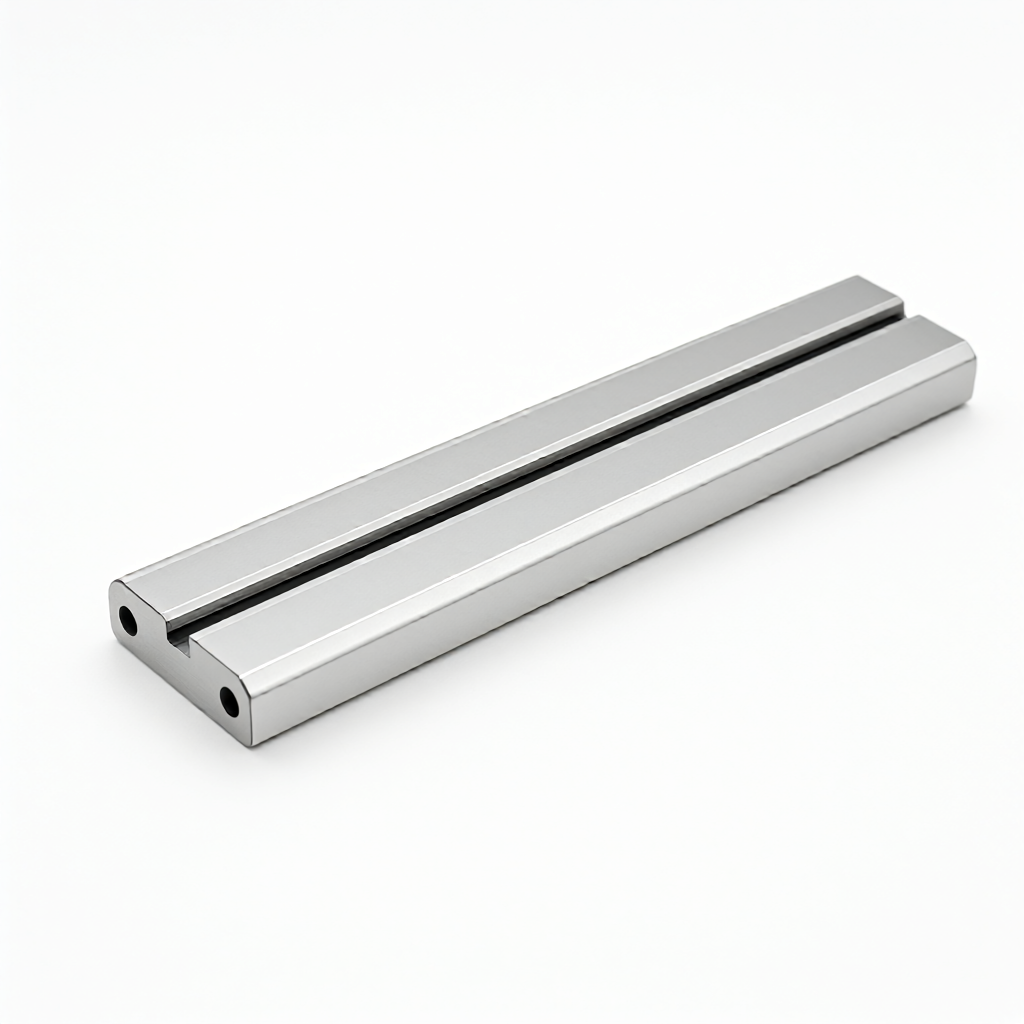
Nyckelpunkter för att kontrollera rakhet och parallellitet hos styrskenor för CNC-bearbetning
Vid precisions-CNC-bearbetning styrskenor är rakhet och parallellitet de centrala indikatorerna som bestämmer noggrannheten och livslängden för mekanisk rörelse. För automationsutrustning, överföringsmekanismer för halvledarskivor eller avancerade verktygsmaskiner, är den geometriska toleransen för styrskeneenheten direkt relaterad till den upprepade positioneringsnoggrannheten hos utrustningen. Den här artikeln kommer att tillhandahålla en djupgående analys av hur man kontrollerar rakheten inom 0,01 mm/1000 mm genom fleraxlig CNC-fräsning, materialval och inspektionsprocesser, och säkerställer att parallelliteten hos skjutreglagets monteringsyta uppfyller stränga monteringskrav.
Teknisk betydelse och fellägen för geometriska toleranser för styrskenor
Effekten av rakhetsavvikelse på rörelsenoggrannheten
Styrskenans rakhetsfel kommer att omvandlas direkt till förskjutningen av skjutreglagets rörelsebana. När rakheten överstiger det tillåtna värdet fördelas lasten ojämnt längs hela längden av styrskenan, vilket resulterar i lokal spänningskoncentration och accelererat slitage på löpbanan eller glidytan. I höghastighetsapplikationsscenarier kan överdriven rakhet också orsaka vibrationer och minska utrustningens reaktionshastighet. I allmänhet kräver styrskenor av precisionskvalitet att rakhetsfelet inom varje 1000 mm längd inte överstiger 0,01 mm till 0,02 mm. Det specifika värdet måste bestämmas enligt utrustningens kvalitet.
Monteringsstörningar orsakade av dålig parallellitet
Parallellitetsfelet uppstår huvudsakligen i den dubbla styrskenans struktur eller glidarens monteringsyta. Om referensplanen för de två styrskenorna inte är parallella, eller det finns ett kilfel mellan skjutreglagets bottenyta och referensplanet, kommer överdriven förspänningspåkänning att uppstå under monteringen. Detta ökar inte bara drivmomentet utan kan också leda till tidigt fel på styrskenan. I verklig produktion inkluderar vanliga fellägen böjning på grund av termisk deformation, planhet utanför toleransen orsakad av bearbetningsdataavvikelse och kvarvarande deformation efter att den inre spänningen i materialet har släppts.
Effekt av materialval och intern stress på noggrannheten
Materialvalet av styrskenas delar involverar inte bara mekaniska egenskaper utan relaterar också till dimensionsstabilitet. Vanligt använda material för styrskenor inkluderar nr 45 stål, GCr15 lagerstål och höghållfast aluminiumlegering. Efter bearbetning av metallplastisk deformation kommer mikrostrukturell spänning att förbli inuti materialet. Om tillräcklig avspänningsbehandling inte utförs efter bearbetning, kommer dessa inre spänningar långsamt att släppas i efterföljande processer eller långvarig användning, vilket gör att arbetsstycket böjas eller vrids, vilket direkt förstör rakheten.
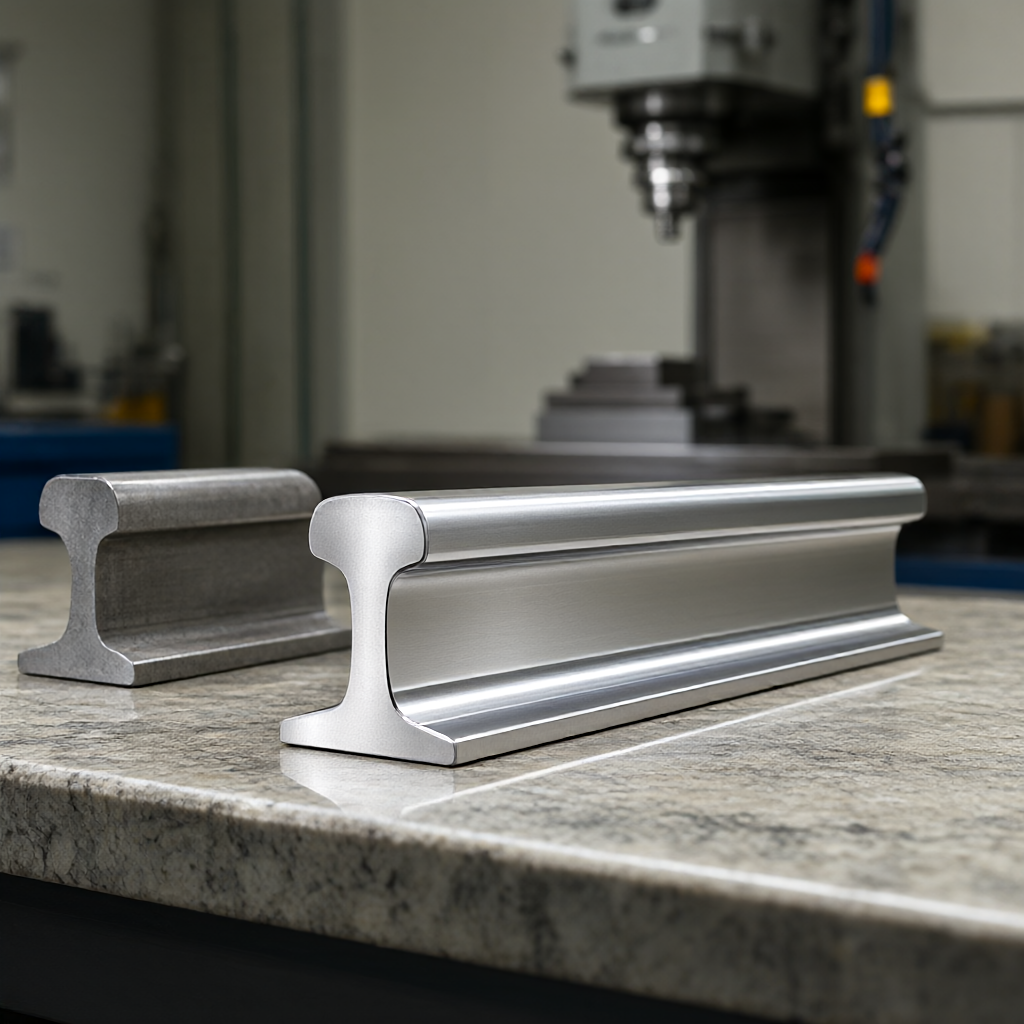
Om man tar styrskenor av aluminiumlegering som ett exempel, även om de är lätta i vikt och har god värmeledningsförmåga, är deras värmeutvidgningskoefficient stor. Efter fräsning, om omgivningstemperaturen fluktuerar drastiskt, kan den bearbetade ytan genomgå en liten deformation på grund av dålig temperaturjämnhet. Därför, för högprecisionsstyrskenor av aluminium, rekommenderas det vanligtvis att utföra lågtemperaturåldringsbehandling efter grovbearbetning, och att utföra efterbehandling och slutinspektion i ett rum med konstant temperatur (temperaturfluktuation kontrolleras inom ±1°C) för att kompensera för fel orsakade av termisk deformation.
Fleraxlig CNC-bearbetningsstrategi och skärparameteroptimering
För att säkerställa att styrskenans yta är rak är programmering och inställningar av skärparametrar avgörande. På ett 3-axligt eller 5-axligt bearbetningscenter är det vanligt att anta en treskiktsskärningsstrategi av "grov-halvfinish-fin". Grovbearbetning behåller en 0,2-0,5 mm marginal och tar huvudsakligen bort det mesta av materialet; halvfinish tar bort det mesta av marginalen som förberedelse för efterbehandling; efterbehandling använder ett mindre skärdjup (0,1-0,2 mm) och måttlig matningshastighet för att erhålla god ytfinish och dimensionsstabilitet.
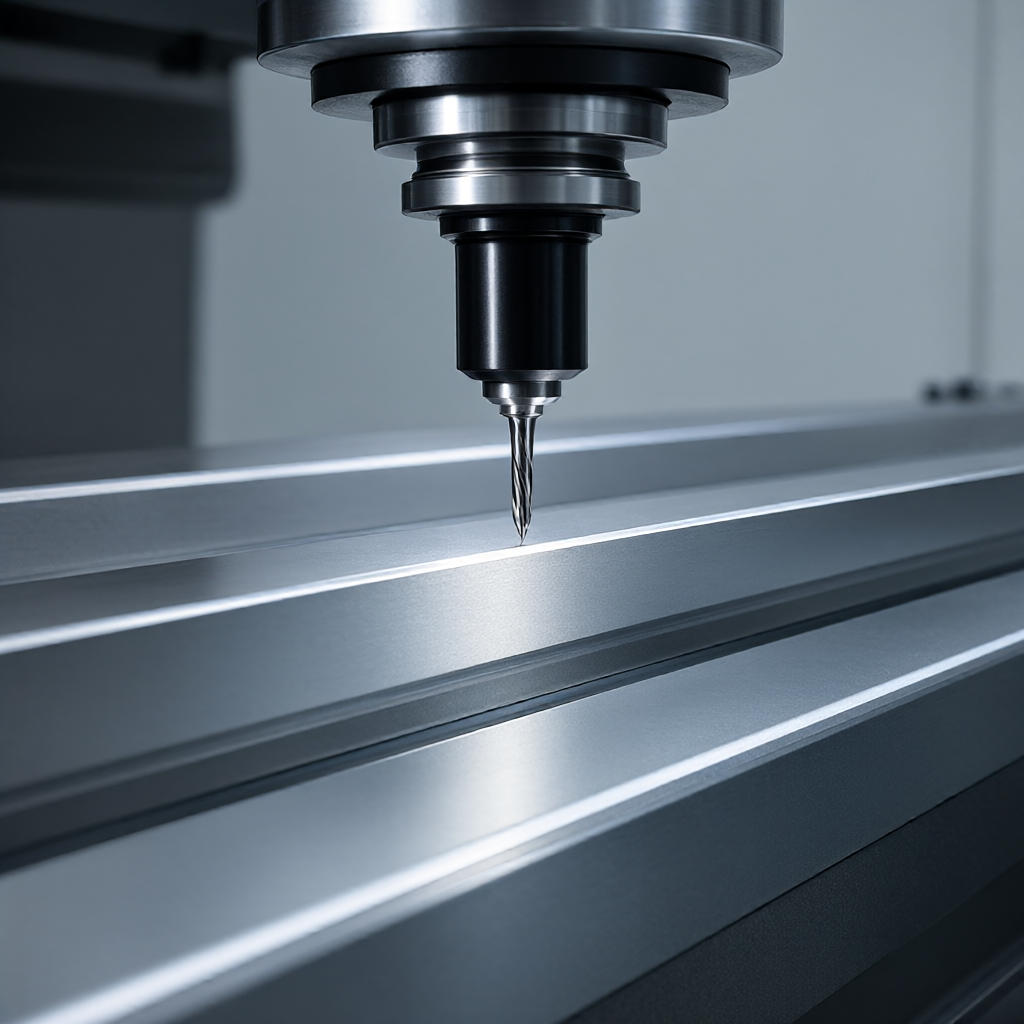
- Val av verktyg:I efterbehandlingsstadiet rekommenderas att använda pinnfräsar av solid hårdmetall, vanligtvis 6 mm till 10 mm i diameter och 4-6 kuggar för att få jämn skärning.
- Skärdjupskontroll:Finbearbetningsskärdjupet bör vara mindre än 50 % av verktygsradien för att undvika linearitetsfluktuationer orsakade av verktygsavböjning.
- Skärvätska:Adekvat kylvätskekylning hjälper till att minska termisk deformation, men försiktighet måste iakttas för att undvika snabba temperaturförändringar vid precisionsbearbetning.
För långa styrskenor rekommenderas att använda flerpunktsstöd eller V-formad positionering vid design av klämman för att minska klämdeformationen. På 5-axliga verktygsmaskiner kan styvheten optimeras genom att luta spindelvinkeln och förbättra konsistensen på den bearbetade ytan.
Jämförande analys av två vanliga processlösningar
För olika sats- och precisionskrav är CNC-fräsning och precisionsslipning de två huvudsakliga lösningarna för formning av styrskenor. Följande tabell jämför skillnaderna mellan de två processerna när det gäller toleranskapacitet, ytkvalitet, kostnad och leveranstid, för referens för inköp och ingenjörer när de fattar beslut.
| Kontrastmått | Femaxlig CNC-fräsning | Precisionsslipning |
|---|---|---|
| Dimensionell toleransförmåga | ±0,01 mm till ±0,02 mm | ±0,005 mm till ±0,01 mm |
| ytjämnhet | Ra 0,4μm - 0,8μm | Ra 0,1 μm - 0,2 μm |
| Materialets lämplighet | Aluminium, stål, rostfritt stål, teknisk plast | Stål, rostfritt stål, hårdmetall |
| Batchflexibilitet | Hög, lämplig för små partier av flera sorter | Låg, lämplig för stora mängder av en enda sort |
| omfattande kostnadsbenägenhet | Små och medelstora partier har fler fördelar | Lägre kostnad efter amortering i stora mängder |
För de flesta konstruktionsdelar av automationsutrustning kan CNC-fräsning i kombination med efterföljande slip- eller ytbehandlingsprocesser uppfylla kraven och ge högre produktionsflexibilitet. Om utrustningen har extremt stränga krav på rakhet (såsom en förskjutningsplattform i nanoskala) måste speciell sliputrustning användas.
Testmetoder och acceptanskriterier
Inspektion är ett viktigt steg för att bekräfta kvaliteten på styrskenorna. För rakhetstestning mäts vanligtvis styrskenor med hög precision med hjälp av en laserinterferometer eller luftgapsnivå med en marmorplattform. Vid mätning ska avläsningar göras på punkter längs hela längden av styrskenan och en felkurva ska ritas. Parallellismdetektering kan mäta avståndsändringen mellan de två datumplanen genom en höjdmätare eller bildapparat.
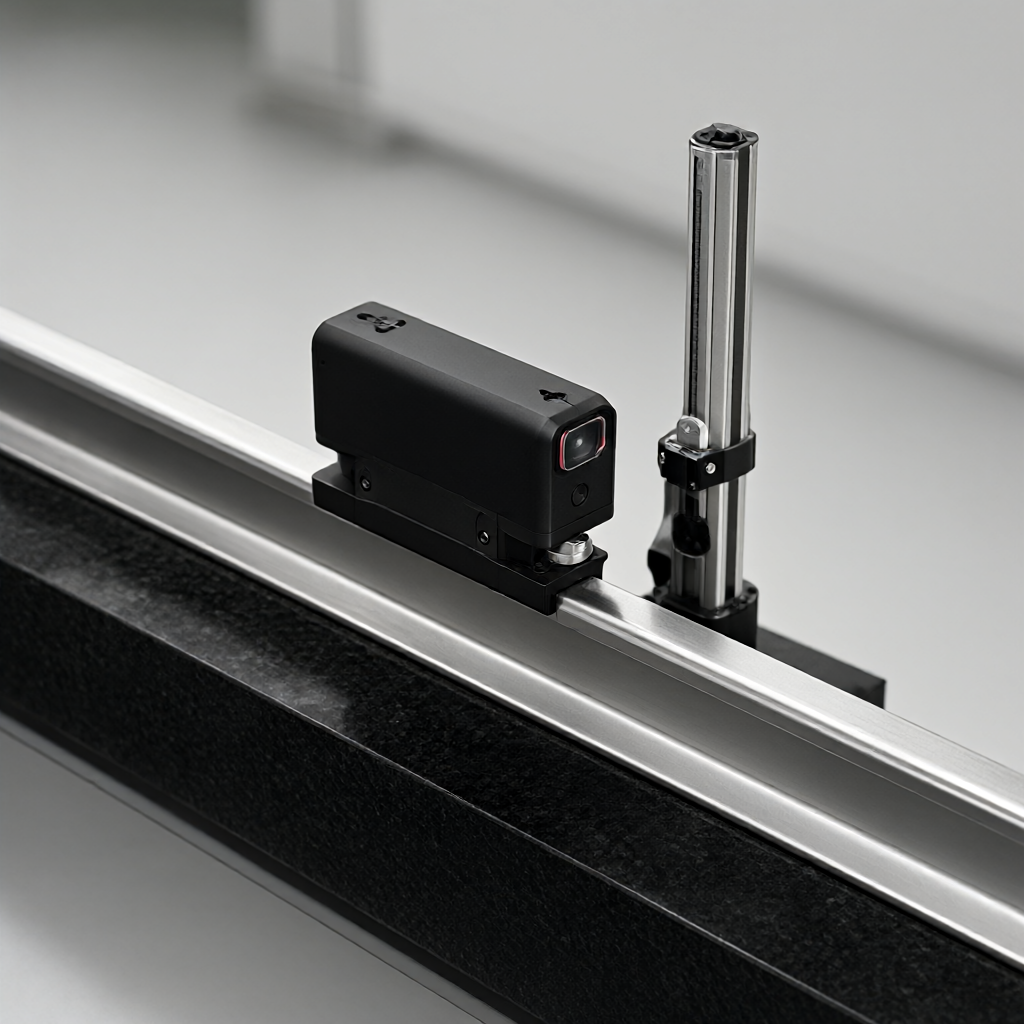
Dessutom måste inspektionen av första artikeln innehålla en fullskalig rapport, med fokus på rakhet, planhet och kritiska genomgående hål. Det rekommenderas att utföra en fullständig inspektion före leverans, särskilt inspektionen av utseendet för att bekräfta att det inte finns några repor, grader och oljefläckar. För bulkorder bör leverantörer ha ett stabilt testsystem för att säkerställa att data för varje produktparti är spårbar.
Vanliga frågor (FAQ)
Hur löser man problemet med stor rakhetsavvikelse för CNC-bearbetade styrskenor av aluminium?
Främst på grund av inre spänningar och termisk deformation av materialet. Det rekommenderas att öka åldringsbehandlingstiden innan efterbehandling och bearbetning i en miljö med konstant temperatur. Samtidigt optimeras efterbehandlingsmånen för att undvika klämdeformation.
Vilken är den minsta batchstorleken för högprecisionsstyrskenabearbetning?
Detta beror på den specifika storleken och processen. Vanligtvis stöder CNC-bearbetning en minsta beställning på 1 stycke, men för att fördela programmerings- och fixturkostnaderna rekommenderas att batchstorleken är mer än 50 stycken för att optimera leveranstid och enhetspris.
Vilken effekt har styrskenans ytråhet Ra 0,4μm på livslängden?
Lägre grovhet kan minska friktionskoefficienten och minska slitagehastigheten. Ra 0,4μm är en finslipningsnivå, som avsevärt kan förbättra jämnheten och livslängden för glidstyrningar eller rullstyrningar.
Hur markerar man rakhetstoleranser på ritningar?
Datumplanet och mätlängden måste vara tydligt definierade. Markera till exempel "0,01/1000mm" och ange vilken axel eller plan rakheten är relativt. Undvik att bara märka numeriska värden utan att ange ett datum.
Kan CNC-fräsning styra skenor med specialformade tvärsnitt?
Burk. Genom 4-axlig eller 5-axlig länkage kan styrskenor med komplexa tvärsnittsformer bearbetas utan behov av flera uppsättningar av formar, vilket är lämpligt för personliga anpassningsbehov.
Slutsatser och rekommendationer till åtgärder
Att kontrollera rakheten och parallelliteten hos styrskenor för CNC-bearbetning kräver att man utgår från tre dimensioner: materialstabilitet, skärparameteroptimering och strikt testning. Att välja en leverantör med ett komplett testsystem och rik erfarenhet av precisionsbearbetning är nyckeln till att säkerställa projektets framgång. Om du letar efter en CNC-bearbetningspartner med ±0,01 mm precisionskontrollkapacitet, stöd för anpassning av flera material och stabil leverans, vänligen tillhandahåll dina ritningar eller prover, så kommer vi att förse dig med en detaljerad DFM-analys och teknisk offertplan.



