





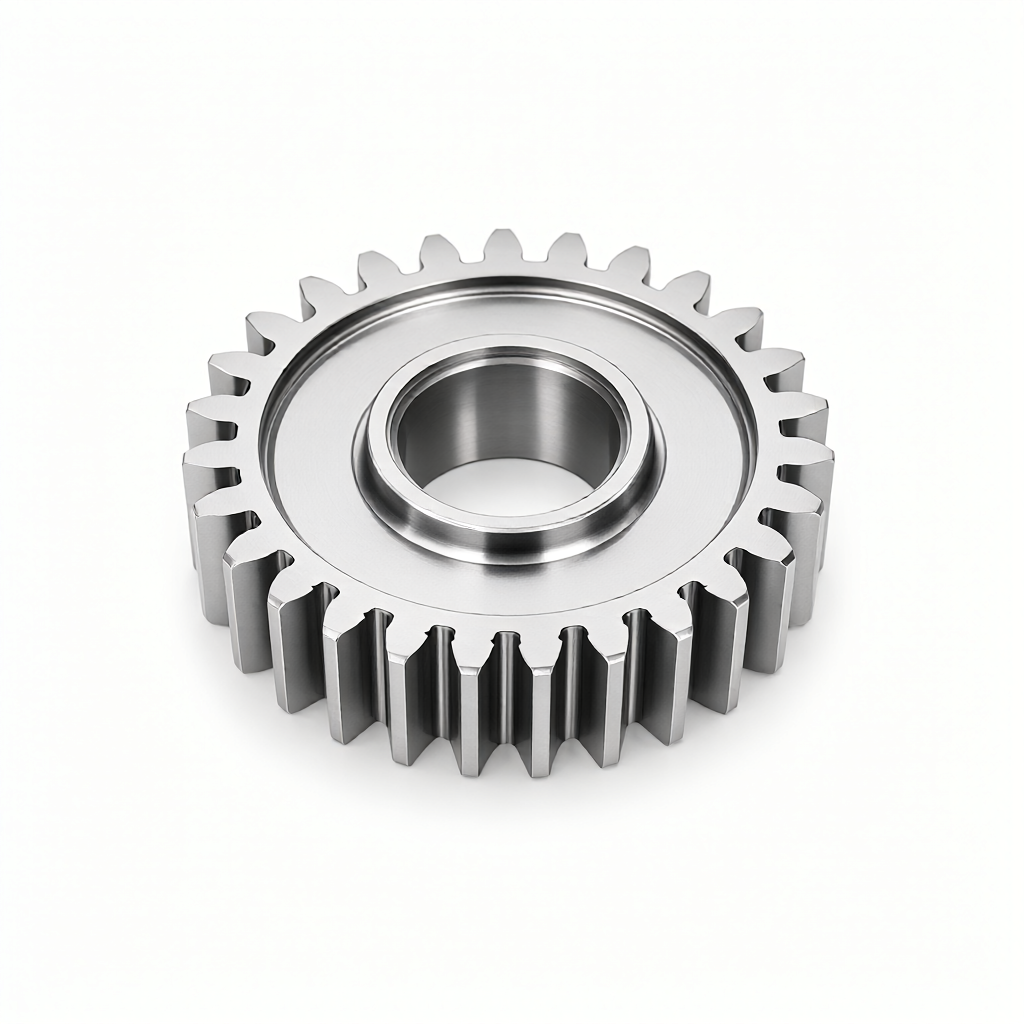
CNC-bearbetningsväxlar: kärnprocessparametrar för noggrannhetskontroll av tandprofiler
I precisionstransmissionssystem,CNC-bearbetningsväxlarTandprofilens noggrannhet avgör direkt transmissionens effektivitet, ljudnivå och livslängd. För ingenjörer är det nyckeln till att förstå hur man uppnår överensstämmelse med tandytan, kumulativ felkontroll och hantering av ytjämnhet genom CNC-svarvnings- och fräsprocesser för att utvärdera en leverantörs kapacitet. Med hjälp av ett kluster av 72 CNC-utrustningar tillhandahåller ShowyMetal en komplett lösning från materialval till tandytbearbetning, som stöder en mängd olika basmaterial som aluminium, stål, rostfritt stål och teknisk plast för att säkerställa dimensionell överensstämmelse i massproduktion.
Teknisk grund för tandprofilens noggrannhetsgrad och materialval
Valet av kugghjulsmaterial påverkar inte bara styrkan, utan begränsar också direkt dess bearbetbarhet och slutliga kuggytekvalitet. Skärprestanda för olika material varierar avsevärt, och processmatchning måste utföras i samband med noggrannhetsgraden i ISO 1328-standarden (Gr. 5-9 används vanligtvis).
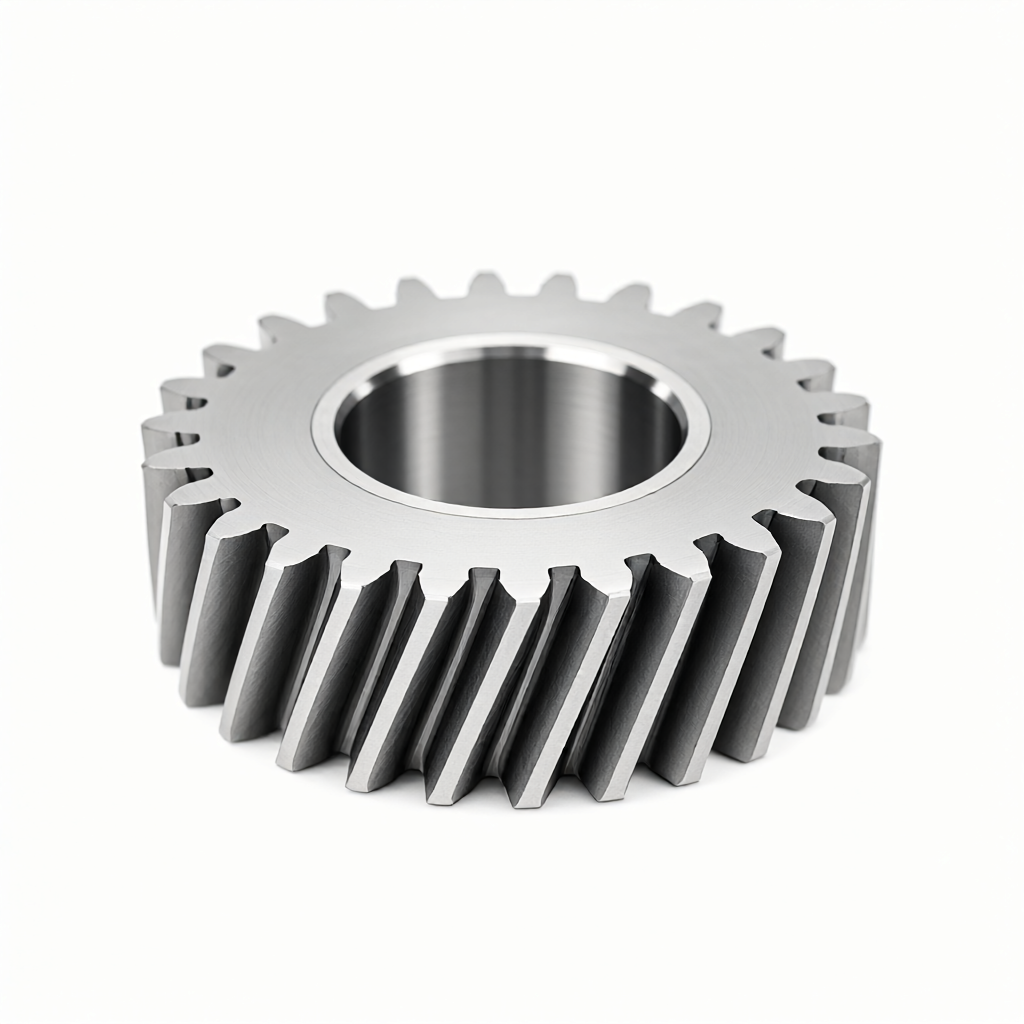
- Aluminiumlegeringar (som 6061-T6, 7075): Hög skäreffektivitet, lämplig för höghastighets batchbearbetning. Svårigheten är att materialet är mjukt och lätt att fästa på kniven, så det är nödvändigt att använda ett verktyg med stor spånvinkel och tillräcklig kylning. Ytan kan lätt nå Ra0,4μm, vilket är lämpligt för precisionsreducerare med höga krav på utseende.
- Stål (som 4140, 42CrMo): Hög hållfasthet och god seghet, men extremt svårbearbetad efter härdning. Strategin med "kuggbearbetning först, värmebehandling senare" eller "fräsning av volframkarbidverktyg" används vanligtvis. Det är vanligt att tandytans grovhet kontrolleras till Ra0,8-1,6μm.
- Tekniska plaster (som POM, PA66): Lätt vikt, självsmörjande, men stor termisk deformation. Under CNC-bearbetning måste matningshastigheten och skärdjupet kontrolleras strikt för att förhindra överdrivet tandstigningsfel orsakat av värmeackumulering. Lämplig för icke-bärande eller lätta lastöverföringsscenarier.
ShowyMetal har fullständiga materialanpassningsmöjligheter. Den kan ge DFM-förslag (tillverkningsbarhet) baserat på materialkvalitet och värmebehandlingsstatus markerad på ritningen, optimera designen av tandkälet och bottenhålet och minska risken för stresskoncentration.
Jämförelse av CNC-svarvnings- och fräslösningar inom kugghjulsbearbetning
För växlar med olika strukturella former är valet av rätt CNC-bearbetningsväg en förutsättning för att kontrollera kostnader och noggrannhet. Följande tabell jämför tillämpliga scenarier och tekniska skillnader mellan de två vanliga processerna inom tillverkning av precisionsredskap:
| Kontrastmått | CNC-svarvning (inklusive formsvarvningsverktyg) | 3/4/5-axlig CNC-fräsning (med formfräs) |
|---|---|---|
| Tillämplig tandtyp | Kugghjul, spiralformade växlar (kräver indexering med flera huvuden) | Raka växlar, spiralformade växlar, fiskbensväxlar, invändiga växlar, planetväxlar |
| Övre gräns för noggrannhet | Vanligtvis upp till ISO-nivå 8-9 är antalet högt rankade tänder begränsat | Med 5-axligt länkage kan den nå ISO-nivå 6-7, och bostadsutrymmet är större. |
| Materialbegränsningar | Begränsat av styvheten hos svarvverktyget är hårda material benägna att kollapsa. | Hårdmetallfräsar kan användas för att anpassa sig till hårda material som kylt stål |
| batch effektivitet | Centersvarvar eller dubbelhuvudsvarvar kan producera serier snabbt och är lämpliga för enkla utvändiga växlar. | Klämning är komplicerad, men fleraxlig simultan bearbetning minskar processen och är lämplig för komplexa strukturer. |
| ytkvalitet | Det är lätt att producera knivmärken och kräver finslipning i senare skede. | Kontinuerliga banor och förbättrad jämnhet kan uppnås genom sidfräsning eller dykfräsning |
För komplexa planetväxlar eller spiralväxlar,5-axlig simultanfräsningär en bättre lösning. ShowyMetals 5-axliga bearbetningscenter kan slutföra bearbetningen av tandytan och referensytan i en fastspänning, undvika koaxialfel orsakade av sekundär fastspänning och säkerställa växelns stabilitet under höghastighetsdrift.
Analys av viktiga processparametrar som påverkar tandprofilens noggrannhet
Även om samma utrustning används kan små avvikelser i parameterinställningar göra att det kumulativa tandstigningsfelet (Fpk) eller tandprofilavvikelsen (ff) överskrider toleransen. Följande är de tre kärnparametrarna som påverkar CNC-växelns noggrannhet:
1. Verktygsslitagekompensation och dynamisk spånvinkeljustering
Kuggskärning är en intermittent skärning och skäreggen på verktyget är benägen att flisa. Det rekommenderas att använda formfräsar eller fräsar med spetsradie och dynamiskt justera spånvinkeln vid bearbetning av olika material. Till exempel, vid bearbetning av aluminium måste spånvinkeln vara större än 15° för att minska skärkraften; vid bearbetning av legerat stål måste spånvinkeln sänkas för att förbättra egghållfastheten. ShowyMetal implementerar 100 % övervakning av verktygslivslängden i massproduktion och korrigerar kompensationsvärden för verktygsslitage i realtid genom första artikelbekräftelse och processinspektion.
2. Kylmetod och termisk deformationskontroll
Traditionell torrkapning kan orsaka lokala temperaturstegringar, vilket kan orsaka materialfasförändringar eller termiskt slitage på verktyget. Precisionsbearbetning av kugghjul använder ofta minimikvantitetssmörjning (MQL) eller fullflödeskylning. För små modulväxlar måste kylvätskan sprutas direkt in i skärområdet för att förhindra termisk töjning. Vårt processsystem stöder skräddarsydda kylbanor för att säkerställa termisk balans av tandytan under bearbetning, och bibehåller därigenom en dimensionell noggrannhet på ±0,01 mm.
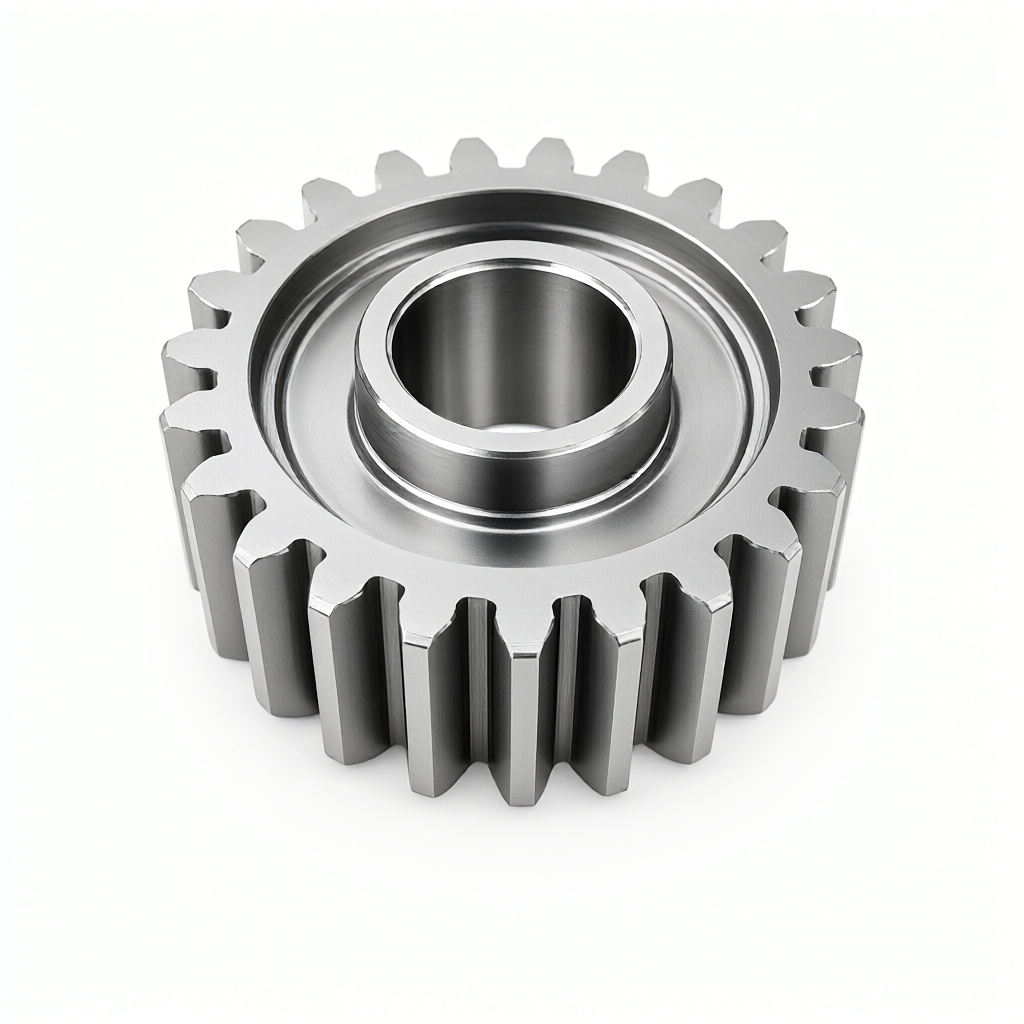
3. Ytjämnhet och jämnhetsbehandling
Tandytans grovhet påverkar direkt friktionskoefficienten och ingreppsljudet. Ytor bearbetade direkt av CNC kan vanligtvis inte möta behoven hos avancerade applikationer och kräver efterföljande bearbetning. ShowyMetal tillhandahåller ytbehandlingar som anodisering, sandblästring och galvanisering, bland annatHögblank finishYtskillnaden kan minskas ytterligare och grovheten kan reduceras till Ra0,4μm. Denna typ av konsistenskontroll är en nyckelindikator som skiljer vanliga bearbetningsanläggningar från precisionstillverkare, vilket säkerställer att det inte finns några repor och defekter mellan partidelarna och att utseendet och kvaliteten är enhetlig.
Testmetoder för noggrannhet i tandform och acceptanskriterier
Utan testning finns det ingen kvalitet. Godkännandet av CNC-växlar kan inte förlita sig enbart på utseende, utan måste baseras på följande inspektionsmetoder:
- Detektering av tandprofilavvikelse (ff).: Använd en kugghjulsutjämningskontroll eller koordinatmätmaskin (CMM). CMM erhåller tandytans punktmoln genom laserskanning eller beröringsmätning. Jämfört med den teoretiska tandformen kontrolleras felet vanligtvis inom 0,02 mm.
- Tandstigning kumulativt fel (Fpk): Använd tandstigningsmätare för att mäta tand för tand. Detta är kärnindikatorn för att bedöma enhetligheten i redskapstillverkningen. Konsistensen av Fpk i massproduktion bestämmer ljudnivån för hela maskinen.
- Detektering av grovhet (Ra).: Använd en grovhetsmätare för att ta prov på mittområdet av tandytan. För utseendedelar behöver hela ytan inspekteras; för funktionella delar, fokusera på maskytan.
ShowyMetal är utrustad med tredimensionella koordinater, optiska mätare och grovhetsmätare, och implementerar fyra nivåer av "inkommande materialinspektion → första artikelbekräftelse → processinspektion → full sändningsinspektion". En komplett CMM-testrapport tillhandahålls vid leverans med spårbara data och uppfyller E-E-A-T trovärdighetsstandarder.
Vanligt förekommande felläge och rekommendationer från DFM
Baserat på långvarig tillverkningserfarenhet är följande vanliga fellägen och undvikandestrategier för CNC-växlar:
- Tandspetsflisning: Förekommer mest vid stålbearbetning. Undvikelseplan: öka spetsfiléns radie för att undvika skarpa kanter; minska skärhastigheten under bearbetning och förbättra matningshastighetens jämnhet.
- Ytstickning/uppbyggd kant: Förekommer mestadels i aluminiumlegeringar och teknisk plast. Lösning: Använd belagda verktyg, öka kylvätskeflödet och öka avfasningen enligt rekommendationerna under DFM-steget.
- Dålig satskonsistens: Förekommer oftast vid obevakad bearbetning under lång tid. Undvikelseplan: Genomför regelbundna första provtagningsinspektioner. ShowyMetals massproduktionscykel är 15-25 dagar. Under denna period övervakas ytfinishen och dimensionsstabiliteten för varje produkt genom automatiska lastnings- och lossningssystem och maskinseendeinspektion.
Det rekommenderas att under ritningsdesignstadiet bör toleranszonen för nyckelns yta (som H7/g6) vara tydligt markerad, och noggrannhetsnivån för tandprofilen (som nivå 7 i GB/T 1356) bör noteras. Tydliga tekniska krav hjälper tillverkare att reagera snabbt och minska kommunikationskostnaderna.
Vanliga frågor: Vanliga frågor om CNC-växelbearbetning
Kan CNC-bearbetning ersätta traditionell växellådning?
För växlar med medelstora moduler och små partier är 5-axlig CNC-fräsning ett helt genomförbart alternativ, speciellt vid snabb prototypiteration och komplexa strukturväxlar. Men för stora moduler och stora partier med raka standardtänder har traditionell växellådning fortfarande kostnadsfördelar. ShowyMetal kan ge kostnadseffektiva processvägsförslag baserat på din modul, material och batchstorlek.
Hur förbättrar man ytfinishen på CNC-växlar till Ra0,4μm?
Detta kräver en kombination av "finishing + ytbehandling". CNC-precisionsfräsning kontrollerar grovheten till cirka Ra0,8μm, som sedan kan reduceras ytterligare till Ra0,4μm genom kemisk polering eller elektrolytisk behandling med specifika parametrar. ShowyMetal har anodiserings- och pläteringsförmåga och kan slutföra tandytbearbetning i ett stopp, vilket säkerställer ett repfritt utseende.
Vad är den typiska ledtiden för massproduktion av 1000 redskap?
Beror på material och strukturell komplexitet. För enkla externa växlar av aluminiumlegering kan ShowyMetal leverera massproduktion på 15-25 dagar med en kapacitet på 72 enheter. Om värmebehandling eller komplexa spiralväxlar är inblandade, kommer leveranstiden att skjutas upp i enlighet med detta. Det rekommenderas att tillhandahålla fullständiga ritningar vid förfrågan, så kommer vi att utfärda ett exakt produktionsschema.
Hur säkerställer man koaxialiteten hos batchväxlar?
Koaxialiteten beror huvudsakligen på valet av klämdatum. ShowyMetal rekommenderar klämmetoden "två stift på ena sidan" eller "inre hålpositionering", med 5-axlig länkning för att slutföra bearbetningen av det inre hålet, referensytan och tandytan på en gång, vilket eliminerar sekundära klämfel från källan. Före leverans kommer referensplanets utbrott att detekteras av CMM för att säkerställa att ritningstoleranskraven uppfylls.
Vad bör du vara uppmärksam på när du bearbetar tekniska plastväxlar?
Materialet har en stor värmeutvidgningskoefficient, så kylkontroll måste uppmärksammas för att förhindra skevhet. Det rekommenderas att använda POM (polyoximetylen) som förstahandsmaterial, vilket har bättre formstabilitet. Strategin med litet skärdjup och hög hastighet antas under bearbetningen. ShowyMetal är bekant med skäregenskaperna hos PA66, POM, PEEK och andra tekniska plaster och kan ge riktade verktyg och parameterrekommendationer.
Slutsatser och rekommendationer till åtgärder
Precisionsbearbetning av CNC-kugghjul är inte bara en skärprocess, utan också en systematisk konstruktion av materialvetenskap, verktygsteknik och precisionsinspektion. När du väljer leverantör bör du inte bara titta på enhetspriset, utan också vara uppmärksam på dessMöjligheter för batchkonsistenskontrollochYtans utseende kvalitet. ShowyMetal stöds av ett kluster av 72 CNC-utrustningar och använder rigorösa DFM-tekniska dockningssystem och fullskaliga inspektionssystem för att hjälpa kunder att undvika produktionsrisker och uppnå smidig transformation från ritningar till högkvalitativa delar.
Om du står inför precisionsutmaningar eller massleveranstryck i ditt växelöverföringssystem, välkommen att skicka CAD-ritningar och stycklistor till vårt tekniska team för att få gratis DFM-analys och korrekta offerter.



