






Kärnan i att undvika grop vid CNC-bearbetning av aluminiumlegeringar är att undvika strukturer som kan orsaka skärverktygsbrott, deformation av arbetsstycket eller toleransinstabilitet under konstruktionsstadiet. För tekniska inköp och ingenjörer kan förståelsen av "Design för tillverkningsbarhet (DFM)" spara veckor av omarbetning än att bara fokusera på materialkvaliteter. Vanliga aluminiummaterial som 6061-T6, 7075-T6 eller 5052 har utmärkt skärprestanda. Men om det finns djupa spår, tunna väggar eller komplexa inre hörn i strukturen, är det lätt att orsaka skavmärken, deformation av spänningsavlastning och till och med verktygsbrott under massproduktion. Den här artikeln kommer att ge en djupgående analys av fem typer av högriskstrukturer, tillhandahålla specifika storleksbegränsningar, alternativ och acceptanskriterier för att hjälpa dig att identifiera risker innan du utfärdar ritningar och säkerställa att toleranskravet på ±0,01 mm kan uppnås stabilt.
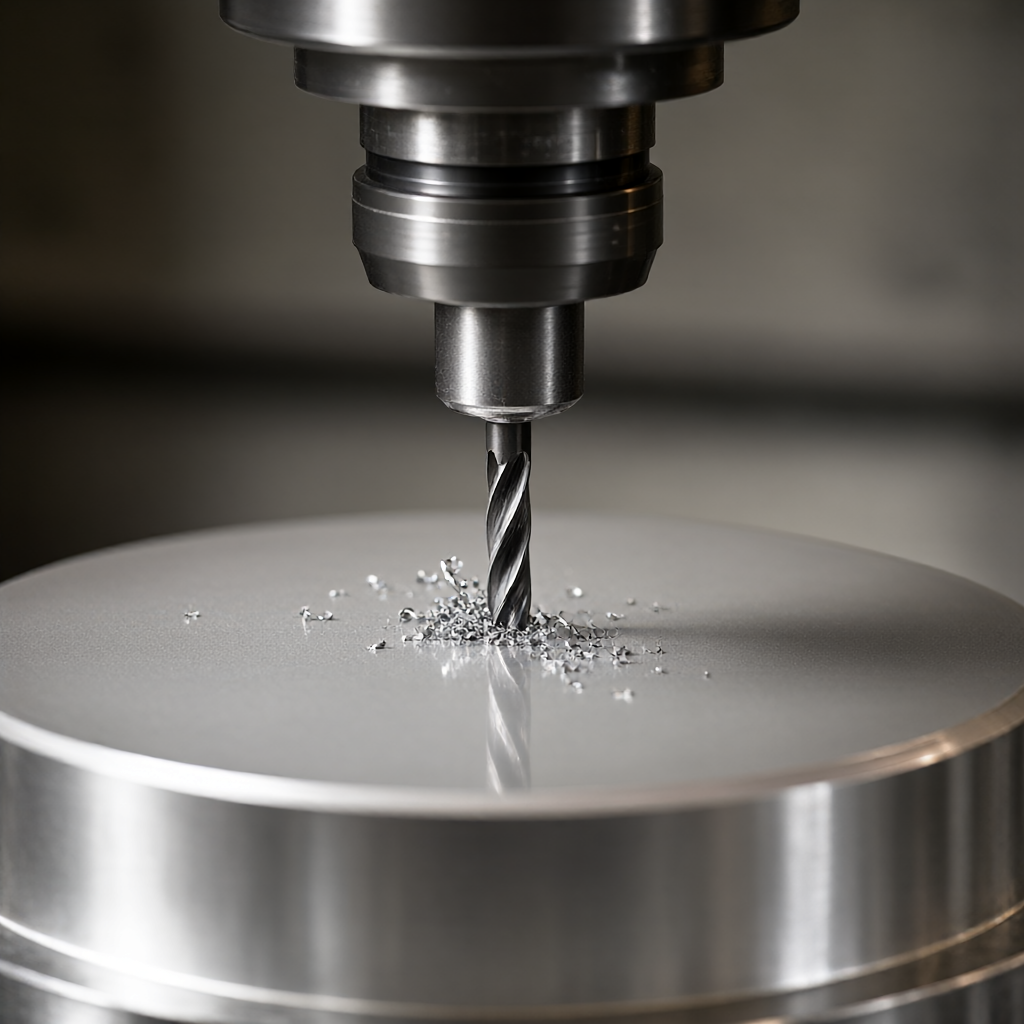
- : För standard pinnfräsar för att bearbeta djupa spår, rekommenderas L/D att vara ≤3. Om det behöver vara djupare, bör grovbearbetning användas för att lämna en marginal (0,5-1,0 mm), och ett kort verktyg bör användas för efterbehandling.
- Spårbreddsgräns
| Föreslagna motåtgärder | ||
|---|---|---|
| ≤ 3 | Regelbunden skärning, låg risk | Standard höghastighetsfräsning, med 4- eller 5-kanals pinnfräsar med måttliga matningshastigheter |
| 3 - 5 | Vibrationsmärken uppstår och jämnheten minskar | Separera grovbearbetning och finbearbetning, lämna en marginal på 0,1-0,2 mm för finbearbetning och minska hastigheten. |
| > 5 | Risken för att verktyget går sönder är extremt hög och hålväggens ovalitet är extremt dålig. | Byt till borrning och gängning eller EDM-formning, och CNC trimmer bara konturen. |
Tunnväggiga strukturer: Stressavlastning och kontroll av "öroneffekten"
Det finns kvarvarande spänningar inuti aluminiumlegeringen. När väggtjockleken är för tunn (vanligtvis mindre än 2 mm) kommer materialavlastningskraften under CNC-skärningsprocessen att orsaka elastisk deformation av arbetsstycket, vilket resulterar i den så kallade "öroneffekten" (Earping). Detta fenomen är särskilt uppenbart i tunnplåtsdragdelar eller tunnväggiga skal, vilket visar sig som kantskev och dålig planhet. För massproduktion, om klämdeformationen inte beaktas under designen, kommer den efterföljande korrigeringsprocessen att avsevärt öka kostnaden.
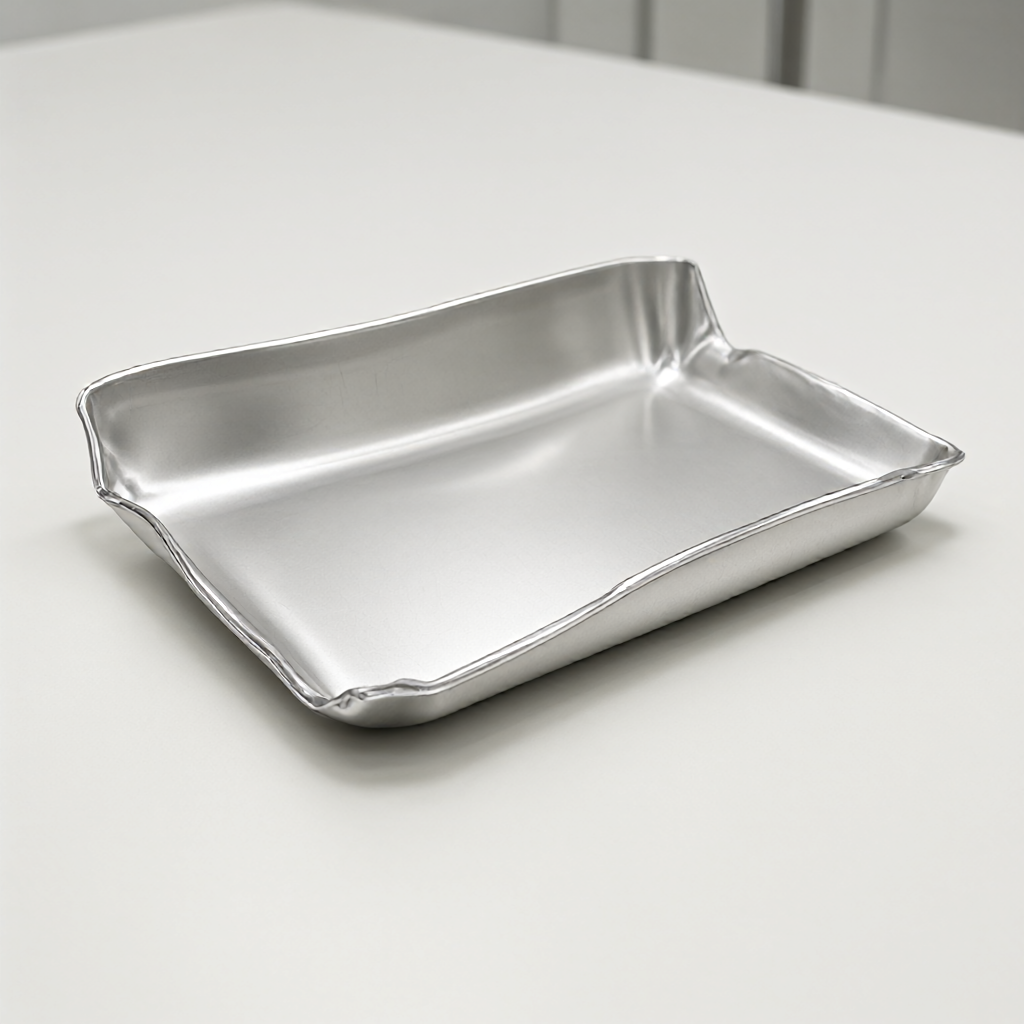
Tjocklekstoleranser och klämstrategier
- Minsta väggtjocklek: Rekommenderad minsta väggtjocklek för 3-axlig fräsning är ≥2 mm; om väggtjockleken är mellan 1-2 mm måste vakuumadsorptionsklämning eller anpassade flexibla dynor användas för att undvika punktkontaktdeformation.
- Deformation reserverad: Designritningar bör reservera en deformationsmarginal på 0,05-0,10 mm i det tunnväggiga området, eller möjliggöra "kompensationstunnväggsskärning"-strategin i CAM-programmering (minska sidoklippningsmängden till inom 0,05 mm).
- Materialval: 6061-T6 har bättre krypmotstånd än A380 och är lämplig för tunnväggiga strukturer med höga krav på planhet.
Akuta vinklar och interna R-värden: fysiska begränsningar för verktygsgeometriska gränser
"Inget internt R" är ett stort designmissförstånd i CNC-bearbetning av aluminiumlegeringar. Nosradien för en pinnfräs bestämmer fysiskt minimistorleken på den inre filén. Om designritningen innehåller en rätvinklig invändig vinkel (R0) måste det finnas en filé av verktygsspetsradien efter bearbetning (till exempel, om ett 6mm verktyg används, den faktiska inre R≈3mm, måste verktygsradieoffset dras av). Att tvångsavlägsna överskottsmaterial genom flera matningar är inte bara extremt ineffektivt, utan kan också lätt leda till stresskoncentration och bli källan till utmattningsbrott.
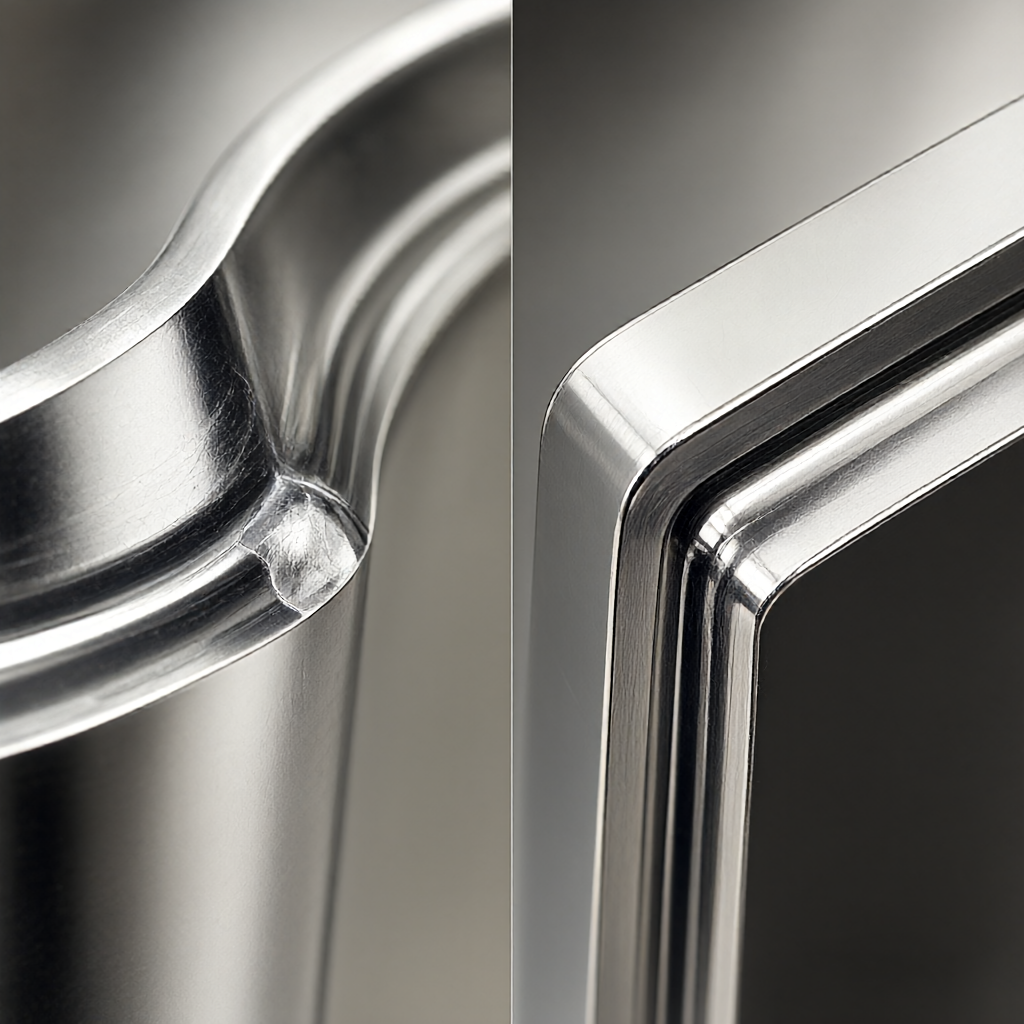
Interna R-värde inställningsspecifikationer
- Minsta inre R: Det rekommenderas att inre R ≥ 1,5 gånger verktygsradien. Om en 1 mm plattbottnad kniv används, bör den inre R vara utformad för att vara minst 0,5 mm, men expansionsutrymmet efter verktygsslitage måste beaktas.
- Externt R-värde: Det yttre R rekommenderas att vara ≥2 mm. Ett för litet yttre R gör att verktygsbelastningen plötsligt ändras i hörnet och påskynda verktygsslitaget.
- alternativ process: Om strukturen måste kräva ett minsta R-värde (som 5)
Låg (måste byta verktyg ofta) Medium (kan luta matningen) Verktygsbrott och vibrationsmärken Dela upp i flerskiktsbehandling eller använd EDM istället tunn vägg ( « Previous Next » Val av CNC-bearbetningsguide av aluminiumlegering: från materialkvalitet till toleransstandarderRekommenderad läsningRelaterat innehåll
Utforska fler artiklar som kan intressera dig.
Offert på 2 timmarSkicka din ritning, få offert på 2 timmar.
Skicka din ritning i STEP / DWG / PDF så återkommer våra ingenjörer inom 2 timmar med en detaljerad offert inklusive gratis DFM-analys och processstips — utan förbehåll.
Skicka oss er ritning — resten fixar vi
Skicka din ritning i STEP / DWG / PDF och få en detaljerad offert med gratis DFM-analys och processstips inom 2 timmar. Ingen minimiorder — från 1 st.
Live-förfrågningar


