






- Återstående stresslindring:Det finns initiala restspänningar inuti gjutningen eller extruderingen, och när materialet avlägsnas omfördelas spänningsfältet, vilket orsakar makroskopisk deformation.
- Klämningsdeformation:Tunnväggiga delar har låg böjstyvhet, och styv fastspänning kommer att orsaka elastisk deformation och studs efter lossning, vilket resulterar i ojämn bearbetningsmån.
Processvägsplanering: skiktad skärning och marginalkontroll
Reserveringsstrategi för grov bearbetning
För 6061 aluminiumdetaljer med en väggtjocklek på 1,5 mm rekommenderas att lämna en jämn marginal på 0,3-0,5 mm efter grovbearbetning. Om tillägget är för stort kommer det att leda till stort skärdjup och ojämn belastning under finbearbetningen; om tillägget är för litet kommer det inte att kunna kompensera för deformationen av den tidigare processen. Interferenskontroller utförs genom CAM-programvara för att säkerställa symmetrisk marginalfördelning.
Halvbearbetning och termisk balansering
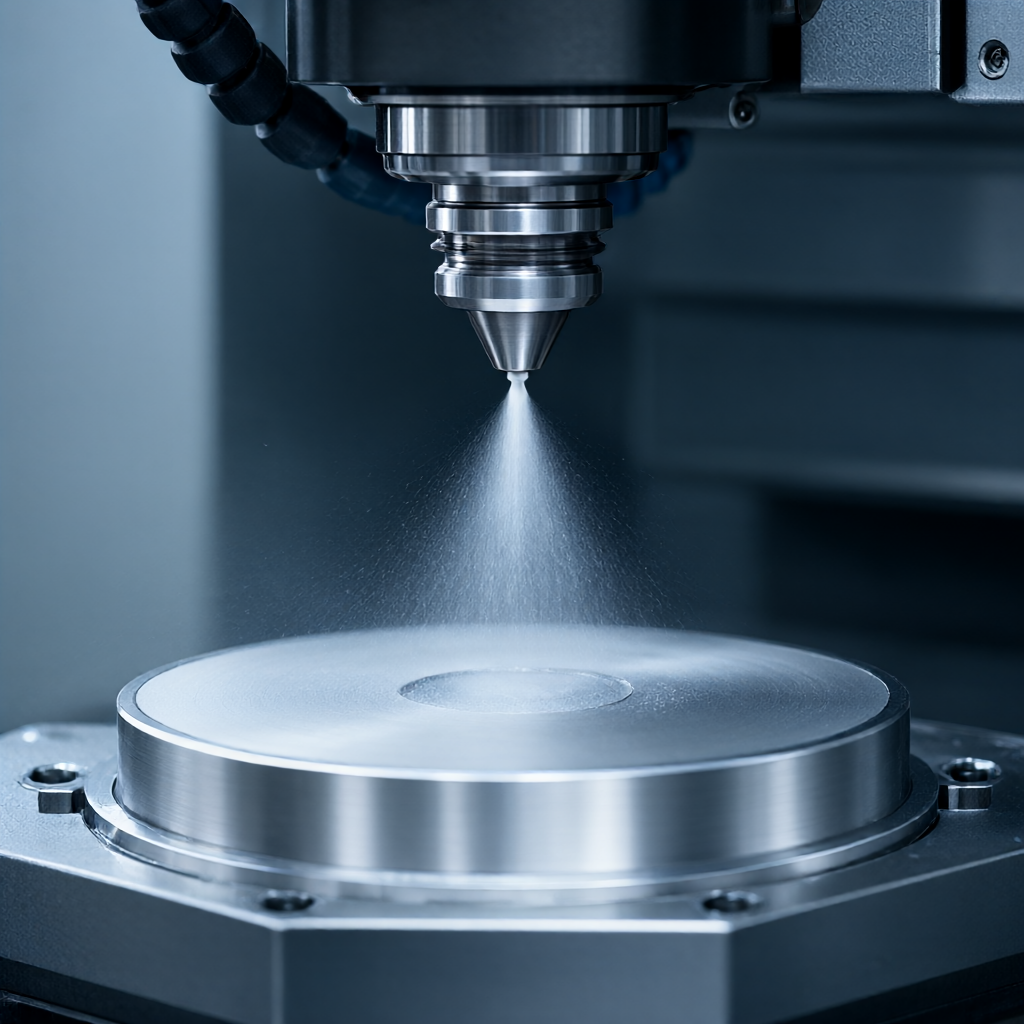
I halvbearbetningsstadiet används strategier för hög hastighet (8000-12000 rpm) och liten matning (0,05-0,1 mm/varv) för att minska enhetens skärkraft. Vid denna tidpunkt bör minsta kvantitetssmörjning (MQL) eller högtrycksvattenkylning vara aktiverad för att kontrollera arbetsstyckets temperaturökning inom 10°C för att minska termisk deformation.
Avslutande indragningsbana
Klättrande fräsning används för finbearbetning, och verktygsbanans avstånd kontrolleras till 0,5-1 mm för att säkerställa överlappningshastigheten. Nyckelfunktionen är att minska skärhastigheten med 20 % under de sista 10 % och använda läget för snabb tillbakadragning (kommando G0 eller G38) för att undvika att verktyget stannar i botten av spåret för att värmas upp.
Verktygsval och parametermatchning: minskar skäreffekten
Verktygets geometri avgör direkt skärningsjämnheten. Stora R- eller skarpvinklade verktyg är förbjudna för bearbetning av tunnväggiga delar, och pinnfräsar med stor spiralvinkel är att föredra.
| Rekommenderade värden/funktioner | Teknisk motivering | |
|---|---|---|
| Aluminium är lätt att fästa på kniven, så friktionskoefficienten för den hårda beläggningen måste vara låg; HSS har god seghet och är motståndskraftig mot flisning. | ||
| Matning per blad (fz) | 0,08-0,12 mm/varv | Om den är för liten kommer den lätt att producera uppbyggd kant; om den är för stor kommer skärdjupet att öka och leda till deformation. |
| Hastighet (S) | 10 000-15 000 rpm | Hög rotationshastighet kompenserar för litet skärdjup och bibehåller hög ytkvalitet (Ra<0.8μm) |
Obs: När du använder hårdmetallverktyg måste du säkerställa skärpans skärpa. Trubbiga verktyg kommer att öka extruderingsområdet och kraftigt förvärra deformationen av tunnväggiga delar. Övervaka verktygsslitaget regelbundet och byt ut det om VB-värdet överstiger 0,1 mm.
Spänn- och stödteknik: minimerar begränsningsdeformation
Setup är den största externa variabeln i deformation. För mycket stelhet är ett tabu, måttlig flexibilitet är nyckeln.
Vakuumadsorption och flexibla klämmor
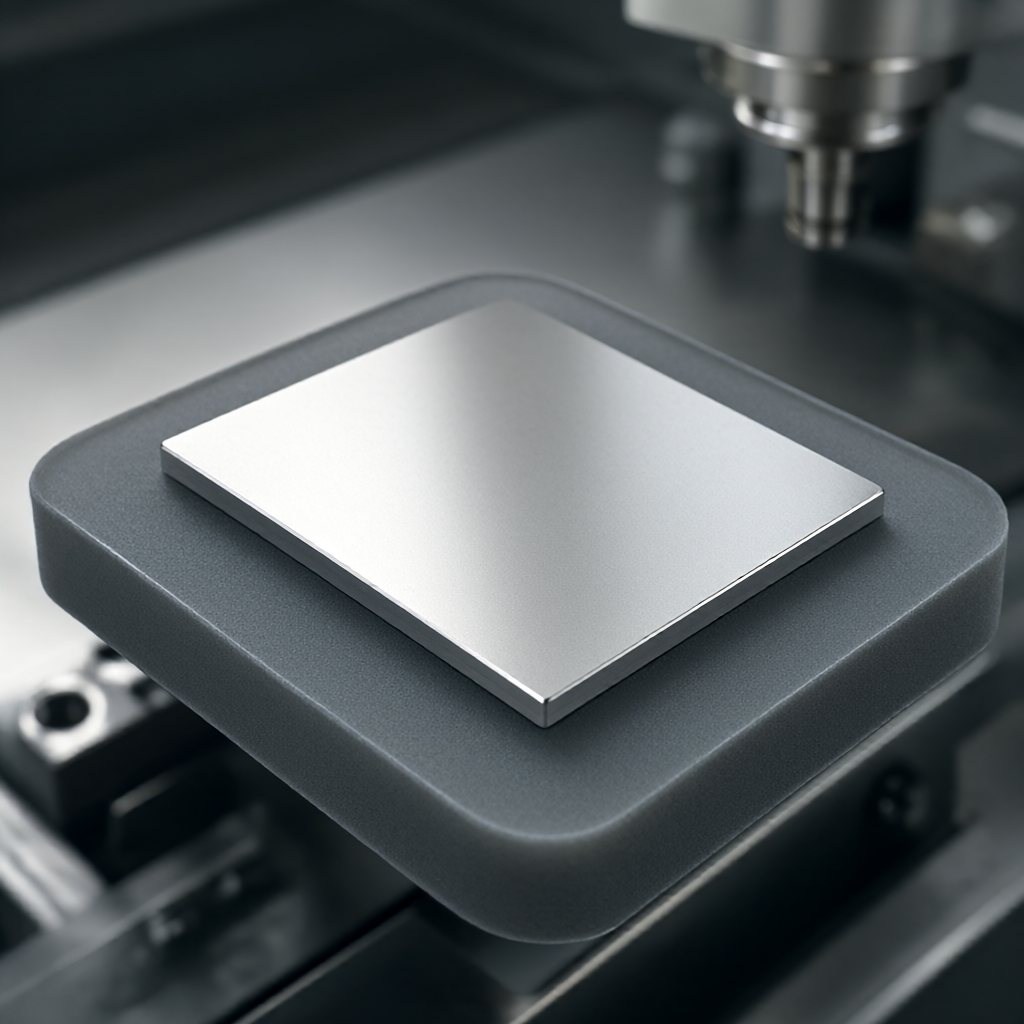
För plana plåtar rekommenderas en vakuumadsorptionsplattform. Används med en svamp eller polyuretanmembran för att ge jämnt stöd och undvika punktkontaktfördjupningar. För specialformade delar är ett mjukt foder av polyuretan (hårdhet Shore A 40-60) med en tjocklek på 2-3 mm utformat för att absorbera klämkraften.
Processhål och hjälpstöd
I tunnväggiga strukturer med långa sidor (som radiatorramar) är positioneringsprocesshål reserverade. Innan bearbetning lyfts den genom den gängade pelaren och en liten förspänningskraft appliceras (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Delad bearbetningsstrategi
För komplexa skal rekommenderas att dela delen i två halvväggar, bearbeta dem separat och slutligen montera dem genom att limma eller nita. Denna metod undviker helt den enorma risken för deformation i den totala bearbetningen, men den ökar monteringsprocessen och måste vägas mot effektiviteten.
Kvalitetsinspektion och deformationskorrigering sluten slinga
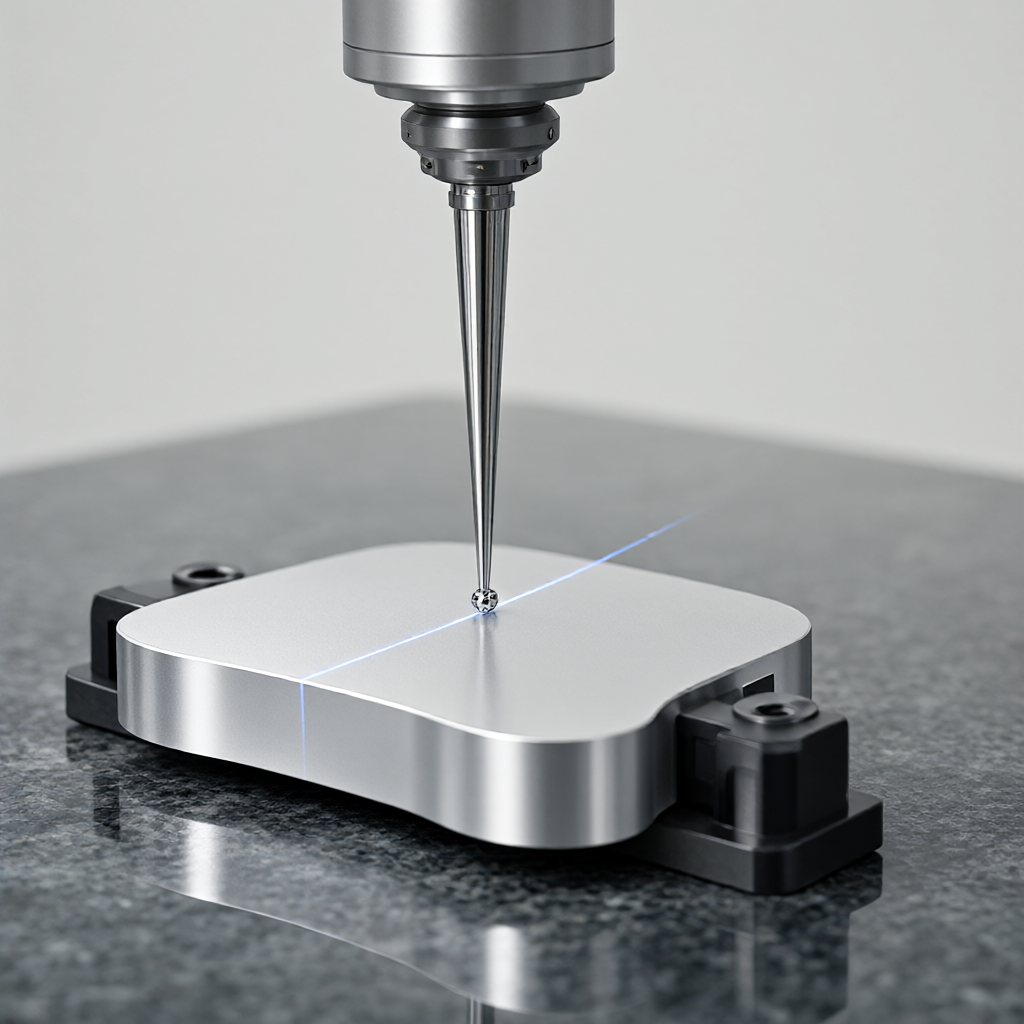
Deformationskontroll är inte en engångsåtgärd, utan en iterativ process. En sluten slinga av "bearbetning-mätning-kompensation" måste upprättas.
- I avancerade applikationer används smarta stift för att övervaka stress och utlösa verktygsmaskinlarm i realtid.
Om en systematisk böjning på 0,02 mm i fräsens riktning upptäcks, bör en skärdjupskompensation på 0,02 mm läggas till detta område i CAM. Denna "fördeformations"-korrigeringsmetod kan avsevärt minska skrothastigheten vid massproduktion.
Felsökning av vanliga problem vid bearbetning av tunnväggiga delar av aluminiumlegering
Hur väljer man lämplig skärvätska för bearbetning av tunna aluminiumväggar?
Det rekommenderas att använda helsyntetisk vattenlöslig skärvätska med en koncentration på 8-12 % för bearbetning av tunnväggiga delar av aluminiumlegering. Den syntetiska vätskan har bra smörjförmåga och är inte lätt att reagera med aluminium för att bilda kopparslam som blockerar mikrokanalerna. Undvik att använda oljor med höga koncentrationer av sulfider för att förhindra korrosion av aluminiumytor.
Vilken tolerans kan uppnås för aluminiumdetaljer med en väggtjocklek på 1 mm?
Under strikt processkontroll (pre-deformationskompensation + flexibel fastspänning + höghastighetsfräsning) kan dimensionstoleransen stabiliseras på ±0,02 mm och planheten är 0,05 mm/100 mm. Om ingen fördeformationskorrigering görs kan vanligtvis endast ±0,05 mm säkerställas.
Hur säkerställer man konsistensen av tunnväggiga delar i massproduktion?
Nyckeln ligger i processstandardisering och onlineövervakning. Verktygskompensationsstrategin är fast, CMM-inspektion i full storlek utförs var 50:e bit och deformationstrendlinjen registreras. När trenden avviker avbryts produktionen omedelbart och fastspänningsriktmärket omkalibreras.
Slutsatser och förslag på samarbete
Att kontrollera deformationen av tunnväggiga delar av aluminiumlegering är en systematisk konstruktion av material och processer, där kärnan är "stressreduktion, värmekontroll och mjuka begränsningar." Genom rimlig CAM-vägplanering, högpresterande verktygsmatchning och flexibel spännkonstruktion kan bearbetningsdeformation kontrolleras inom det tillåtna området för projektet. ShowyMetal har 72 precisions-CNC-utrustningar och ett komplett inspektionssystem och kan tillhandahålla helhetslösningar från DFM-analys till batchleverans för olika komplexa tunnväggiga strukturer. Om du står inför problemet med deformation av tunnväggiga delar, vänligen tillhandahåll ritningar och tekniska specifikationer, så kommer vi att utveckla en exklusiv processoptimeringsplan för dig.


