





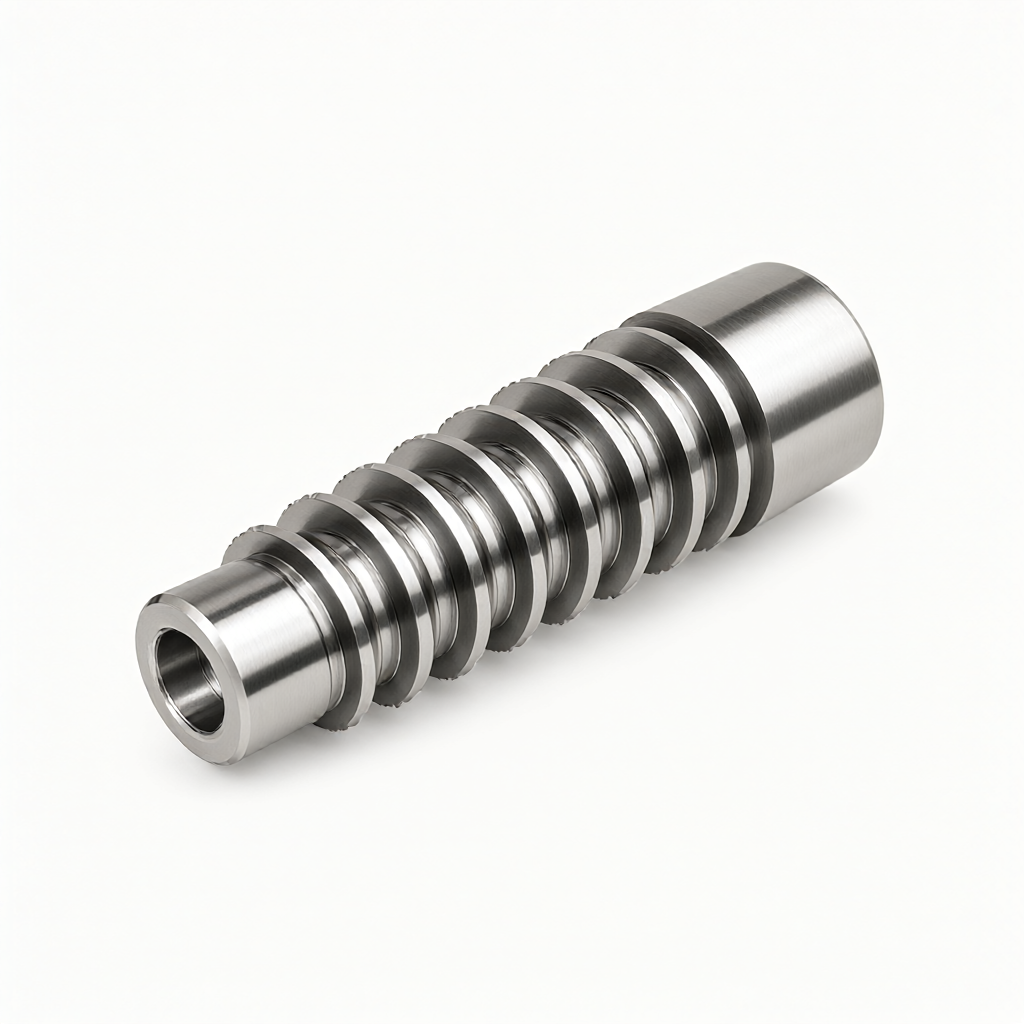
CNC-bearbetade splines i synkroniserade ingripande delar är nyckelkomponenter i transmissionssystemet som kräver extremt hög kuggprofilnoggrannhet och ytkvalitet. Sådana delar involverar vanligtvis bearbetning av evolventa, raka eller spiralformade splinesspår, och finns vanligtvis i bilväxellådor, robotreducerare, halvledarutrustningsspindlar och avancerade kommunikationsbasstationsdrivmoduler. Inköp och ingenjörer måste fokusera på det kumulativa felet av tandstigning, tandytans grovhet och kontroll av värmebehandlingsdeformation när man väljer modeller. ShowyMetal tillhandahåller spline precisionsanpassningstjänster baserade på 3/4/5-axliga bearbetningscentra och speciella CNC-svarvar. Den stöder aluminium, stål, rostfritt stål och mässingsmaterial. Toleransen kan kontrolleras inom ±0,01 mm, och ytfinishen når Ra0,4μm, vilket säkerställer konsistensen i batchleveransen.
Val av kärnprocess för CNC-splinebearbetning
Spline är en typisk icke-cirkulär roterande kropp eller axiell funktion, och dess bearbetningsbana bestämmer direkt ingreppsprestandan. Vid massproduktion påverkar valet av processväg direkt cykeltiden och kostnaden. Huvudprocesserna är indelade i tre kategorier: fräsning, slipning och finbearbetning och svarvning/centrering kombinerad bearbetning, som måste bestämmas heltäckande baserat på splinediameter, antal tänder och satsstorlek.
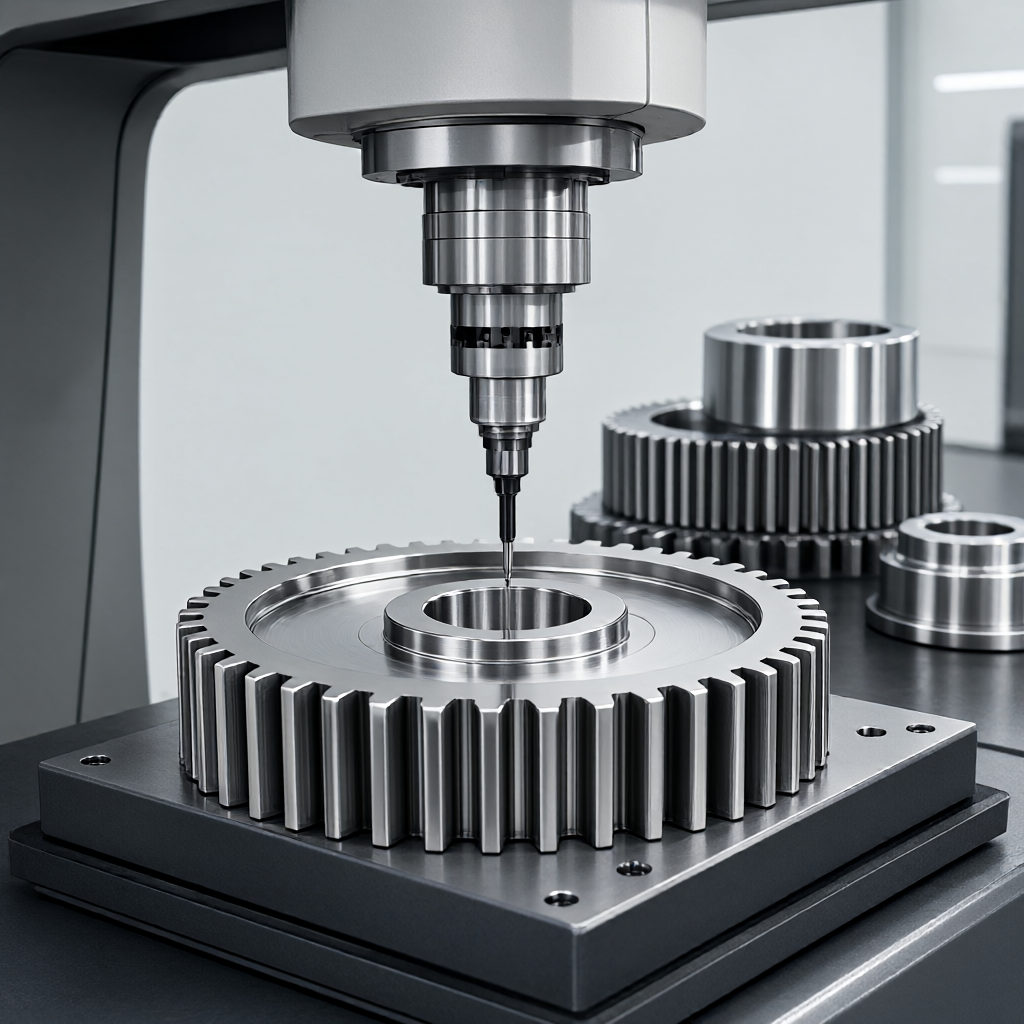
- Fleraxlig fräsning (3/4/5 axlar): Lämplig för komplexa tvärsnittssplines eller tandutrymmen med vinkelförskjutning. 5-axligt länkage kan undvika verktygsinterferens och hålla tandens sidoväggar plana. Skärparametrarna rekommenderar vanligtvis en spindelhastighet på 8000-12000 rpm och en matningshastighet på 200-500 mm/min, som kan justeras efter materialets hårdhet.
- CNC-svarv/centreringsmaskin: För kortskalade solida eller ihåliga splines kan centreringsmaskinen slutföra den cylindriska svarvningen, spårningen, borrningen och gängningen på en gång. Den är lämplig för scener med stora partier och höga koncentricitetskrav, och är mer effektiv än speciell splinefräsbehandling.
- Slipning och polering: Som en sekundär efterbehandlingsprocess används den för att eliminera värmebehandlingsmikrodeformation och förbättra tandens ytfinish. För höghållfasta ståldetaljer krävs vanligtvis avspänningsbehandling efter slipning.
Effekt av materialval och värmebehandling på noggrannhet
Fellägena för splinedelar är mestadels tandrotsfraktur eller tandytkorrosion, så materialvalet måste ta hänsyn till både styrka och seghet. Vanligt använda kvaliteter inkluderar 4140 och 4340 stål (hårdhet HRC30-40 efter härdning och härdning), 17-7PH rostfritt stål (precisionsverktygskvalitet) och 7075-T6 aluminiumlegering (lättviktskrav).
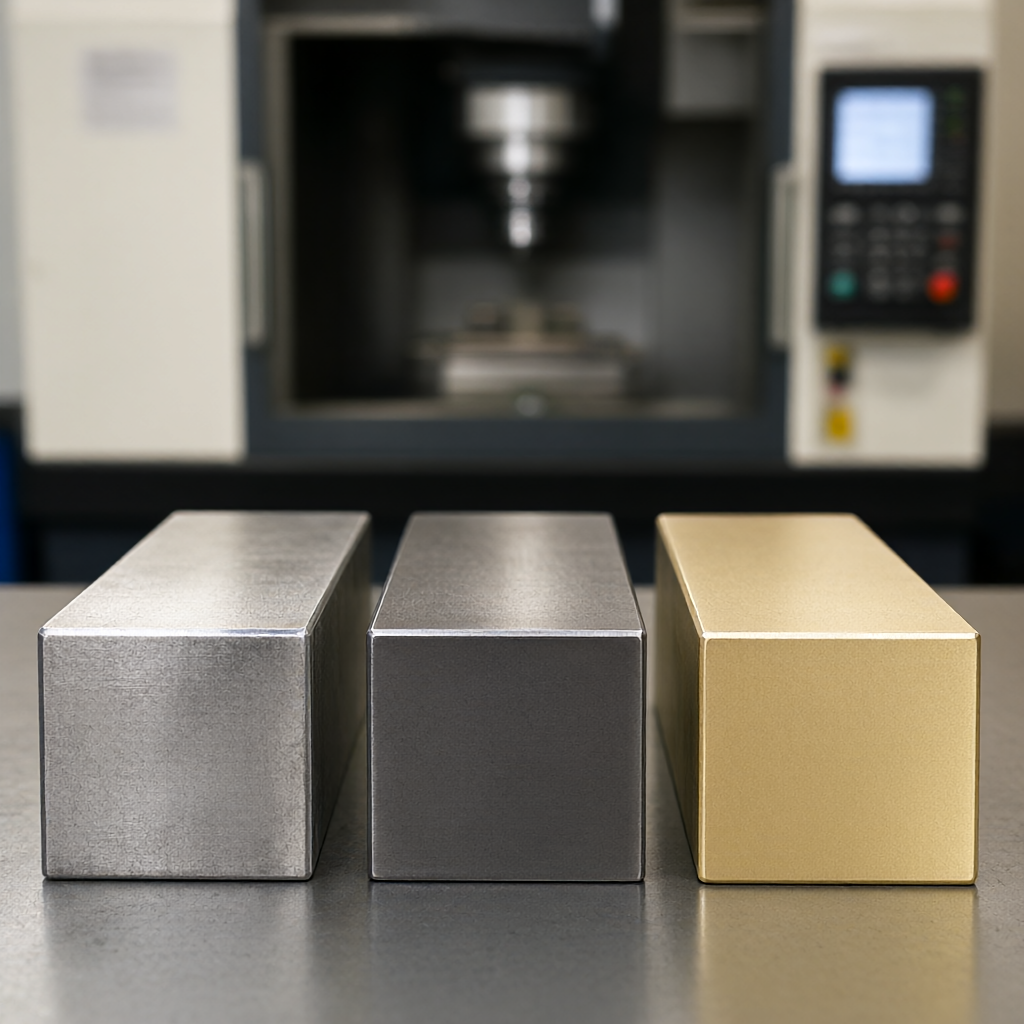
Strategier för att undvika värmebehandlingsdeformation:Före CNC-bearbetning måste ett sliptillägg på 0,05-0,1 mm reserveras. Om delens slutliga värmebehandlingshårdhet överstiger HRC50, rekommenderas att grovfräsa/grovvarva den först, och sedan utföra finslipning efter värmebehandling. För splines av aluminiumlegering finns det inget behov av värmebehandling och kan bearbetas direkt till den slutliga storleken. Det bör dock noteras att filmtjockleken efter anodisering (vanligtvis 10-20 μm) kommer att uppta den interna storleksanslaget och måste kompenseras under toleransdesign.
Tekniska indikatorer på tandprofilens noggrannhet och ytkvalitet
Monteringsavståndet och ljudnivån för synkroniserade växlar beror direkt på kuggprofilfelet. Enligt konventionella industristandarder bör det kumulativa tandstigningsfelet för nivå 6 precisionssplines ligga inom intervallet 0,03-0,05 mm. Ytjämnheten Ra-värdet påverkar direkt slitstyrkan. Det rekommenderas att tandytan Ra ≤ 0,8μm. Om den används för höghastighetssynkroniserare eller optisk överföring måste den nå Ra0,4μm eller till och med spegelnivåeffekt.
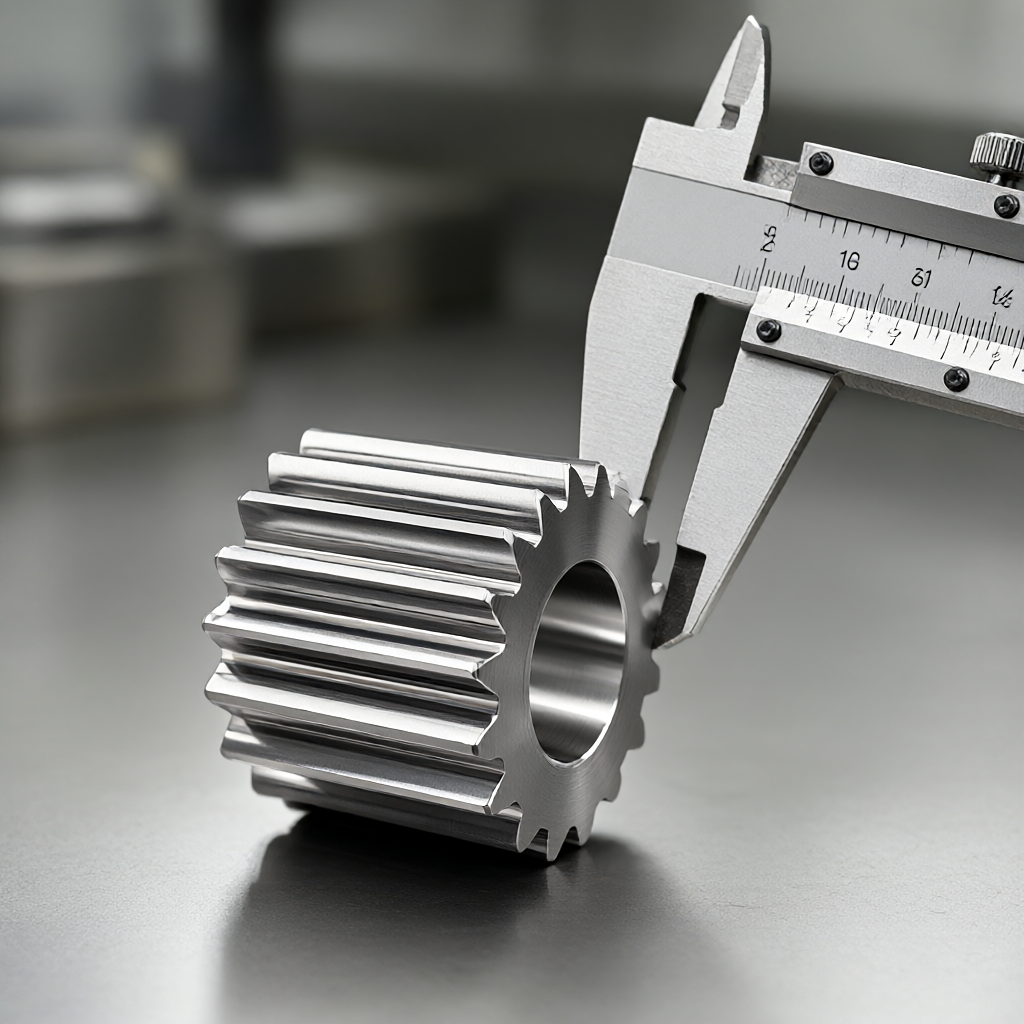
När det gäller detekteringsmetoder är den tredimensionella koordinatmätmaskinen (CMM) den mest auktoritativa metoden för att verifiera tandprofilens form, men dess effektivitet är låg. För massproduktion rekommenderas att använda en speciell spline-inspektionsmätare (Ring/Gauge) för pass-and-stop-mätare, kombinerat med slumpmässig inspektion med en grovhetsmätare. ShowyMetal utför fullskalig inspektion före leverans och behåller CMM-rapporter för att säkerställa dataspårbarhet.
Prestandajämförelse av olika bearbetningslösningar
För vanliga synkroniseringssplines är följande en omfattande jämförelse av tre vanliga processlösningar för referens i FoU- och inköpsbeslut:
| Processplan | Tillämpliga scenarier | Noggrannhetsbevarande | Kostnad och leveransegenskaper | Huvudbegränsningar |
|---|---|---|---|---|
| 5-axlig simultanfräsning | Spiralformade splines, komplexa specialformade tänder | Hög, inget klämfel | Lång enhetsbehandlingstid, lämplig för medelstora och låga partier | Verktygsbanan är komplex och verktygsslitaget måste övervakas |
| Mittsvarvningskomposit | Kortskaft raka tandsplines, stora mängder | Extremt hög engångsgjutning | Hög effektivitet och kort cykel (15-25 dagar för massproduktion) | Endast för axeltyp kan splines för blinda hål inte bearbetas |
| Speciell splinefräs + precisionsslipning | Ståldelar med hög hårdhet, extremt hög precision | Extremt hög, slipning korrigerar deformation | Det måste bearbetas på två gånger och kostnaden är högre. | Höga krav på slipprocessen och lätt att överhetta |
Batchkonsistens och kvalitetskontrollpunkter
Kärnutmaningen med batchleverans är konsistensen mellan de första och sista varorna. För den högkomplexa funktionen hos splines måste CAM-simulering utföras under programmeringsstadiet för att undvika chipackumulering som påverkar chipborttagning. Under tillverkningsprocessen rekommenderas det att utföra en fullständig CMM-inspektion var 50:e del, med fokus på att övervaka tandspetsens bredd och tandsidans spel. När det gäller utseendekvalitet är splinetandytan utsatt för knivmärken, och polering eller elektropolering krävs i efterbearbetningsstadiet för att säkerställa inga repor eller oxidationsfläckar. ShowyMetal reducerar effektivt batch-till-batch-fluktuationer genom flexibel schemaläggning av 72 CNC-maskiner, kombinerat med standardiserade ytbehandlingsprocesser.
Projektgenomförandeförslag från ritningar till leverans
Innan du startar ett projekt är det avgörande att förse ritningar med DFM-rekommendationer (Design for Manufacturability). Det rekommenderas att förtydliga följande detaljer:
- Val av datum: Använd axeln och ändytan enhetligt som positioneringsdatum för att undvika kumulativa fel orsakade av flera referenspunkter.
- Oordnad tolerans: Kritiska passande ytor måste märkas med en ISO 2768-mA eller mer strikt klassificering, och användningen av standardklassificeringen är förbjuden.
- Krav på gradning: Tandändens avfasning rekommenderas att vara C0,3-C0,5 mm för att förhindra att synkroniseringsringen hakar fast under monteringen.
Beror på processens komplexitet. Minsta beställningskvantitet för enkla centrumsvarvade delar är vanligtvis 1 stycke; för komplexa 5-axliga frästa delar, på grund av högre verktygskostnader, rekommenderas att minsta beställningskvantitet är 50-100 stycken för att sprida kostnaderna för formöppning och programmering.
Hur kompenserar man för splinestorlek efter värmebehandling?
En sliptillägg måste reserveras under CAM-programmering (vanligtvis 0,08-0,12 mm i diameter). Om fräsning utförs direkt utan slipning måste verktygsbanan kompenseras omvänt baserat på materialsatsens uppmätta deformationskoefficient, vilket är en högre risk.
Kommer tandbredden att öka efter anodisering av splines av aluminiumlegering?
möte. Det anodiserade filmskiktet växer dubbelriktat på ytan av substratet och upptar ungefär 50 % av de inre dimensionerna. Filmtjockleken måste beaktas under designen (till exempel upptar ett 15 μm filmskikt cirka 0,015 mm av tandutrymmets bredd), och dimensionskraven efter oxidation bör noteras i toleranstabellen.
Kan du tillhandahålla CMM-inspektionsrapporten för splinedelarna?
Burk. ShouyMetal stöder tillhandahållande av CMM-rådatarapporter av nyckeldimensioner (tandstigning, tandtjocklek, rundhet) enligt kundens krav för att underlätta kundverifiering av montering och filhantering.
Inkluderar leveranstiden ytbehandlingstid?
Omfatta. Den angivna massproduktionscykeln på 15-25 dagar täcker hela cykeln av CNC-bearbetning, värmebehandling (om så krävs), ytbehandling (anodisering/galvanisering) och slutlig fullständigt inspekterad förpackning.
Slutsats och nästa steg
Den tekniska svårigheten med CNC-bearbetning av splines ligger i att balansera tandprofilens noggrannhet, ytfinish och batchkostnad. Genom rimligt val av processväg (såsom fräsmaskiner eller 5-axlig fräsning) och rigorös värmebehandlingskompensation kan tillförlitligheten hos synkront ingripande delar förbättras avsevärt. Om ditt projekt involverar precisionstransmissionskomponenter, rekommenderas det att skicka ritningar inklusive materialkvalitet, värmebehandlingshårdhet och nyckeltoleranskrav till vårt ingenjörsteam, så kommer vi att tillhandahålla gratis DFM-analys och offert.



