





Ingångspunkten för femaxlig CNC-bearbetning av turbomaskineridelar: från stel till spindel
Inom området turbomaskiner såsom flygmotorblad, gasturbinhjul och precisionspumpventiler,Femaxlig CNC-bearbetningDet är kärnan för att lösa komplexa ytor. Många ingenjörer och inköpare tenderar dock att hamna i missförstånd när de gör förfrågningar: de tittar bara på verktygsmaskinens femaxliga funktioner och ignorerar den djupa påverkan av dynamisk styvhetsanalys och val av spindel på ytkvaliteten. Den här artikeln kombinerar ShowyMetals massproduktionserfarenhet på ett kluster av 72 CNC-utrustningar för att tillhandahålla en djupgående analys av hur man säkerställer dimensionsnoggrannhet och satskonsistens på ±0,01 mm under det höga finishkravet på Ra0,4μm genom dynamisk styvhetsutvärdering och exakt spindelval.
Dynamiska styvhetsutmaningar i turbobearbetningsdelar
Turbomaskindelar är vanligtvis gjorda av titanlegeringar (som Ti-6Al-4V), högtemperaturlegeringar eller precisionsrostfritt stål. Dessa material har hög styvhet, dålig värmeledningsförmåga och är benägna att vibrationera under skärning. Traditionella statiska styvhetsindikatorer (som t.ex. maskinverktygsbordsstyvhet) kan inte helt förutsäga ytkvalitet under höghastighetsskärning.
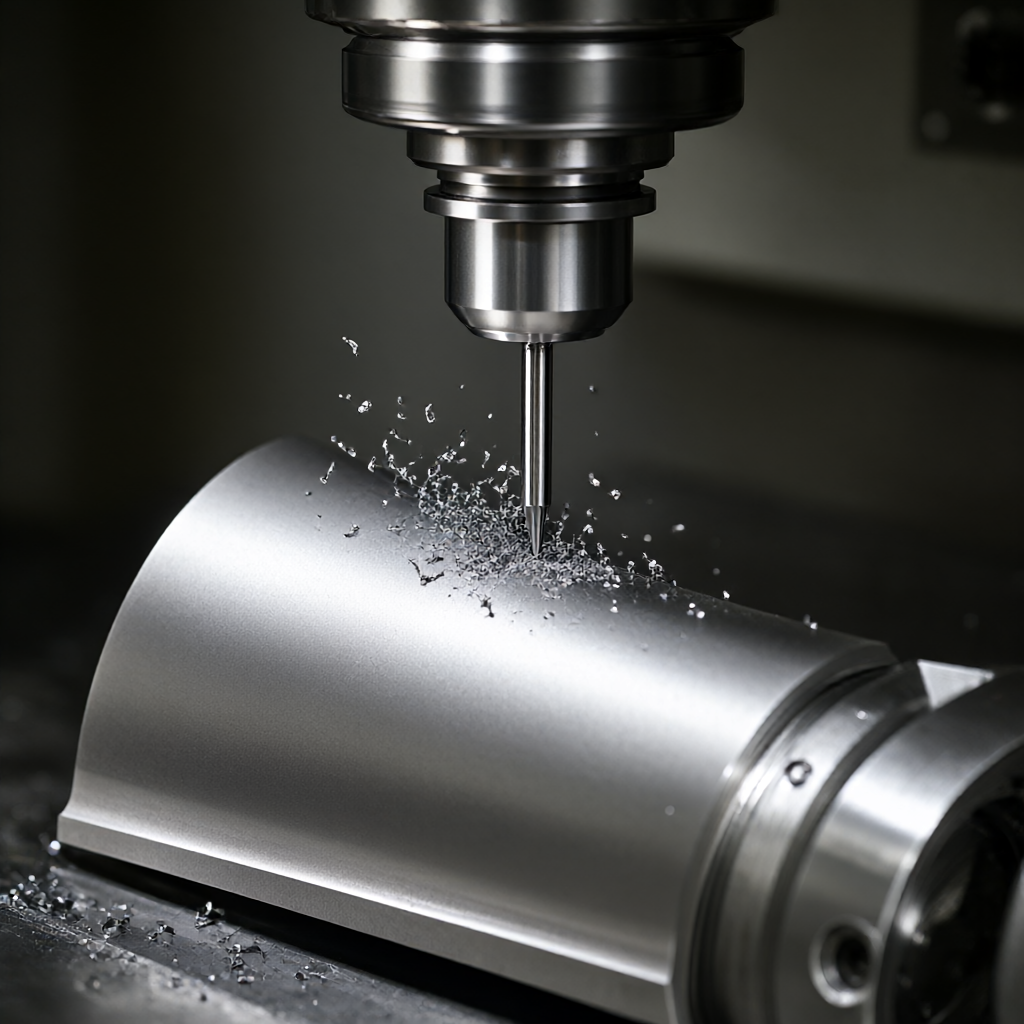
- Dynamisk modal analys:Vi måste identifiera de naturliga frekvenserna för verktygsmaskin-arbetsstycke-verktyg-systemet. Om spindeln roterar nära denna frekvens kommer resonans att uppstå, vilket gör att verktygsmönstrets djup ökar och till och med mikroflisning.
- Deformation av tunnväggiga delar:Turbinblad eller pumphjul har ofta extremt tunna väggtjocklekar, och mängden transient deformation som orsakas av skärkrafter kan överskrida toleranszonen på ±0,01 mm. Verktygsmaskiner med otillräcklig dynamisk styvhet kommer att leda till "verktygsutbyte", vilket resulterar i dimensionell drift.
För köpare är det viktigare att bekräfta om leverantören har skärsimuleringsmöjligheter baserade på FEM (finite element analysis) än att bara fråga "kan det göras?" Detta bestämmer direkt den första artikelns genomgångshastighet och satsstabilitet.
Spindelvalets avgörande inverkan på bearbetningsnoggrannheten
Spindeln är hjärtat i en femaxlig verktygsmaskin, och dess termiska töjningsegenskaper och naturliga frekvens bestämmer direkt bearbetningsgränsen. I slutskedet av turbomaskineridelar måste valet av spindel fokusera på följande parametrar:
Temperaturstegringskontroll av höghastighetsspindel
Höghastighetsskärning (spindelhastighet > 24 000 RPM) kan ge betydande termiska effekter. Termisk stabiliseringstid för vanliga luftkylda eller oljekylda spindlar är så lång som 4-6 timmar, medan turbinhjulsbearbetning ofta behöver genomföras i korta omgångar. Den oljekylda spindeln med konstant temperatur som används av ShowyMetal kan kontrollera den termiska töjningen inom 5 μm, vilket effektivt kompenserar för dimensionell drift.
Undvikande av naturlig frekvens och resonans
Det är nödvändigt att undvika arbetsstyckets naturliga frekvens vid val. Om spindelns egenfrekvens är för låg (såsom lägre än 100 Hz) induceras lätt vibrationer vid höga matningshastigheter. För tunnväggiga turbindelar rekommenderas att använda en spindel med en egenfrekvens > 200 Hz och ett högstyvt verktygshållarsystem för att säkerställa jämnhet i banan under 3-axlig/5-axlig länkning.
Jämförelse och tillämpliga scenarier för olika spindelkonfigurationslösningar
Enligt batchstorleken och precisionskraven för turbomaskineridelar, jämförde vi två vanliga spindelkonfigurationslösningar för teknisk urvalsreferens:
| Kontrastmått | Höghastighets elektrisk spindel (Direct Drive) | Mekanisk spindel (rem/axeldrivning) |
|---|---|---|
| Maximal hastighet | 20 000 - 40 000 RPM | i allmänhet< 12,000 RPM |
| Tillämplig bearbetningstyp | Finbearbetning, borrning och fräsning av hålrum med liten diameter (Ra0,4-0,8μm) | Grov bearbetning, ändyta med stor diameter, höghållfast borttagning |
| Termisk stabilitet | Behov av att samarbeta med konstant temperatursystem, termisk deformation är liten | Termisk deformation är stor och kräver konstant temperatur under lång tid |
| dynamisk styvhet | Hög, lämplig för tunnväggiga delar | Extremt hög, lämplig för grov bearbetning med höga krav på vibrationsmotstånd |
| satsens konsistens | Hög, lite påverkad av temperaturen | medium, frekvent kalibrering av termisk förlängning krävs |
Tekniska råd:För högprecisionssatsdelar som turbinhjul, rekommenderas det att använda strategin "grov-finish separation": använd en mekanisk spindel eller högeffektsspindel för snabb materialborttagning, och byt sedan till en höghastighets elektrisk spindel för slutlig finish. Denna strategi behåller fördelarna med dynamisk styvhet samtidigt som den säkerställer ytfinish.
Optimering av femaxliga verktygsbanor ur ett DFM-perspektiv
Utmärkt dynamisk styvhet kommer inte bara från verktygsmaskinen utan också från verktygsbanastrategin. Vid bearbetning av turbomaskineridelar i femaxliga, optimerar ShowyMetals ingenjörsteam följande förhållanden genom en DFM-granskning (Design for Manufacturability):
- Axial matningsgräns:I tunnväggiga områden, begränsa verktygets axiella skärdjup för att undvika deformation orsakad av lokal spänningskoncentration. Kontrollera till exempel Z-axelns matningssteg inom 0,1 mm.
- Optimering av spindelsvängvinkel:Undvik kollision mellan verktyget och verktygsmaskinens kolumn, samtidigt som spindelaxeln hålls i ett bättre styvt område (vanligtvis har svängvinkeln mellan 30° och 60° bättre styvhet).
- Tom slagseparation:Använd den 5-axliga länkagefunktionen för att optimera tomgångsslaget, förkorta tiden utan skärning och minska ansamlingen av termisk drift hos verktygsmaskinen vid låga hastigheter.
Genom att verifiera interferensen mellan verktygsbanan och verktygsmaskinens kinematik genom simuleringsprogram, kan bearbetningsfelet kontrolleras inom det teoretiska området. Denna typ av pre-engineering analys är nyckeln till att undvika "repor" eller "dimensionella avvikelser" i massproduktion.
Acceptanskriterier: Hur man avgör om dynamisk styvhet uppfyller standarder
Som köpare bör leverantören, utöver den konventionella dimensionsrapporten (CMM-rapporten), vid mottagande av turbomaskineridelar vara skyldig att tillhandahålla följande dynamiska processbaserade inspektionsdata:
- Ytjämnhetsfördelning:Titta inte bara på medelvärdet för Ra, utan titta också på fördelningskonsistensen för Ra vid framkanten, bakkanten av bladet och runt kylhålen. Kravet på Ra0,4μm innebär att skillnaden mellan topp och dal måste kontrolleras strikt.
- Geometrisk toleransanalys:För impellern, fokusera på att kontrollera planheten (Flatness) och koaxialiteten. Otillräcklig dynamisk styvhet visar sig ofta som kantförvrängning, och den geometriska toleransavvikelsen kommer att vara betydligt högre än för vanliga delar.
- Mikrometallografisk undersökning:För högtemperaturlegerade delar är det nödvändigt att kontrollera om det finns mikrosprickor eller plastiska reologiskikt på skärytan, som är spår som lämnats av skärvärme och dynamisk vibration.
ShowyMetal har inspektionsmetoder som koordinatmätmaskiner, optiska mätningar och grovhetsmätare och kan utfärda kvalitetsrapporter i linje med ISO 9001-systemet enligt 100% inspektion eller AQL-standarder, vilket säkerställer att varje turbomaskindel som levereras tål granskning ur ett dynamiskt styvhetsperspektiv.
FAQ
Hur balanserar man effektivitet och dynamisk styvhet vid bearbetning av turbindelar med femaxlig CNC?
Vanligtvis används en "grov-fin separation"-strategi. Prioritera effektiviteten i grovbearbetningssteget, använd verktyg med stor diameter och lägre hastigheter; prioritera styvhet i slutskedet, öka spindelhastigheten till mer än 20 000 RPM och minska skärdjupet till 0,1-0,2 mm för att dämpa vibrationer.
Vilka är konsekvenserna av termisk förlängning av spindeln under bearbetning av turbinblad av titanlegering?
Termisk förlängning kan orsaka Z-axelns dimensionsdrift, vanligtvis mellan 10-20μm. Utan konstant temperaturkontroll eller kompensation kommer bladets tjocklek att vara utanför toleransen eller att framkantens tjocklek kommer att vara otillräcklig. Det rekommenderas att leverantörer har online termiska felkompenseringsfunktioner eller en verkstadsmiljö med konstant temperatur.
Hur säkerställer man utseendekonsistens (inga repor) vid masstillverkning av turbomaskineridelar?
Nyckeln ligger i verktygshållarens dynamiska balans (under G0,25-nivån) och optimeringen av verktygets frigångsvinkel. ShowyMetal implementerar strikt första artikelbekräftelse och processinspektion under massproduktion, och eliminerar defekta produkter genom 100 % inspektion för att säkerställa högblank och repfri utseendekvalitet.
Är det möjligt att bearbeta ett turbinnav med hjälp av mill-turn istället för femaxlig fräsning?
För symmetriska hjulnavsdelar har svarvfräsning hög effektivitet och god styvhet. Komplexa asymmetriska bladytor kräver dock fortfarande femaxlig fräsning. ShowyMetal har svarvfräs kombinerade och femaxliga bearbetningscentra, som kan välja den mest ekonomiska processvägen baserat på detaljens geometriska egenskaper.
När jag gör en förfrågan, utöver ritningar, vilka parametrar måste jag ange?
Det rekommenderas att tillhandahålla materialkvalitet (som Inconel 718, Ti-64), satskvantitet, måltolerans (som ±0,01 mm), ytjämnhet (som Ra0,4μm) och krav på ytbehandling (som anodisering). Denna information hjälper leverantörer att snabbt bedöma dynamiska stelhetsrisker och tillhandahålla korrekta leveransdatum.
Slutsats och uppmaning till handling
Femaxlig CNC-bearbetning av turbomaskineridelar är inte bara en bunt verktygsmaskinparametrar, utan också en systematisk konstruktion av dynamisk styvhetsanalys, spindelval och verktygsbanaoptimering. ShowyMetal förlitar sig på klusterfördelarna med 72 CNC-utrustning och rik teknisk dockningserfarenhet för att tillhandahålla precisionsdetaljer med hög finish och batchkonsistens inom 15-25 dagar efter leverans.Om du letar efter en partner som kan lösa deformationsproblemen för komplexa krökta ytor och tunnväggiga delar, skicka gärna dina CAD-ritningar och detaljerade tekniska krav, så kommer vårt ingenjörsteam att ge DFM-förslag och offerter baserat på dynamisk styvhetsbedömning inom 24 timmar.



