





Grafit CNC-bearbetning: processlogik och fabriksvalspunkter för elektrisk urladdningsbearbetning av ledande delar
Vid tillverkning av ledande precisionsdelar är grafit CNC-bearbetning en viktig förprocess för att ansluta materialämnen och arbetsstycken för elektrisk urladdningsbearbetning (EDM). Många ingenjörer fokuserar på noggrannheten hos de slutliga urladdningsdelarna, men ignorerar bearbetningsfönstret för grafitbasmaterialet - grafit har låg hårdhet, är lätt att flisa, har stort damm och är anisotropisk. Om CNC-skärningsparametrarna eller fastspänningsmetoden är felaktiga, kommer det direkt att leda till mikrosprickor på ytan, dimensionell drift och till och med urladdningshålavvikelse. Med utgångspunkt från materialegenskaperna analyserar den här artikeln processparametrarna, fastspänningsstrategierna och vanliga fellägen för 3-axlig och 5-axlig grafitfräsning, vilket hjälper teknisk inköps- och FoU-personal att utvärdera den tekniska genomförbarheten hos leverantörer och avgöra om de har förmågan att stabilt bearbeta höggrafitämnen till ledande krav på EDM-substrat.
Påverkansmekanismen för grafitmaterialegenskaper på CNC-bearbetning
Grafit är inte ett enhetligt isotropiskt material. Densiteten för syntetisk grafit (såsom isostatisk grafit) är vanligtvis 1,70-1,85 g/cm³, resistiviteten är cirka 15-25 μΩ·m, och värmeledningsförmågan är så hög som mer än 200 W/m·K. Denna struktur med låg hårdhet (Mohs hårdhet 3-4) och hög sprödhet bestämmer att dess skärmekanism skiljer sig från metallens:
- Chips istället för att skära: Grafit genomgår huvudsakligen gallerbrott under fräsning och producerar en stor mängd fibröst skräp och damm, vilket är benäget att ansamlas och blockeras i spånbrytaren och spånavlägsningsspiralen.
- termisk känslighet: Även om grafit har utmärkt värmebeständighet, kommer lokal friktionsvärme att orsaka termisk spänningskoncentration, utlösa expansion av mikrosprickor och påverka utmatningsytans planhet.
- dammrisk: Finheten hos grafitdamm kan nå mikronnivån, med hög risk för inandning, och det är lätt att bilda "lerslitage" mellan verktygsmaskinens skruv och styrskenorna, vilket minskar positioneringsnoggrannheten.
Därför är kärnmotsättningen vid bearbetning av grafit CNC-arbetsstycken: det är nödvändigt att skära med hög hastighet för att förbättra effektiviteten, men också för att kontrollera skärdjupet och matningen för att förhindra kantflisning; det är nödvändigt att helt kyla och smörja, och att förhindra att kylvätskan tränger in i grafitporerna och orsakar risken för efterföljande urladdningskortslutningar. I de flesta fall är torrskärning eller smörjning med minimal kvantitet (MQL) att föredra framför översvämning med stora mängder skärvätska och kräver ett kraftfullt vakuumsystem.
Jämförelse av 3-axlig och 5-axlig grafit CNC-fräslösningar
Beroende på EDM-delarnas strukturella komplexitet väljs 3-axlig eller 5-axlig simultan bearbetning. Följande tabell jämför fördelarna och nackdelarna med de två lösningarna i grafitledande delar:
| Mått | 3-axlig fräsning | 5-axlig simultanfräsning |
|---|---|---|
| Tillämplig geometri | Plana elektroder, enkla steg, raka hålsuppsättningar | Specialformad böjd yta, lutande utloppsyta, komplex kylspår för flödeskanal |
| Spännande komplexitet | Låg enkel pressplatta eller vakuumadsorption räcker | Medium till hög, multistation eller hydraulisk fixtur krävs, och vridmomentbalansen beaktas |
| Noggrannhetsbevarande | Enkelsidig bearbetning är lätt att deformera, så en marginal måste lämnas. | Flera ytor kan kompletteras i en klämoperation, med enhetlig referens och liten termisk deformation. | Huvudsakliga risker | Tilltäppning av skräp, dammförorening av verktygsmaskiner, kommuteringsfel | Komplex verktygsbana planering, risk för överskärning och termisk drift av verktygsmaskiner |
| Typiskt skärdjup/matningsdjup | Skärdjup 0,5-2mm, matning 80-150mm/min | Skärdjup 0,3-1 mm, matning 50-120 mm/min (betraktningsvinkel) |
För de flesta elektriska urladdningsbearbetande ledande delar är 3-axlig tillräcklig för att hantera platta elektroder; men om lutande ytor eller kylkanaler med djupa kaviteter är inblandade, kan 5-axlig koaxialbearbetning undvika referensförskjutningen som orsakas av sekundär fastspänning. Urvalet bör baseras på ritningstoleranskraven snarare än att blint följa antalet axlar.
Viktiga processparametrar: hastighet, matning och val av verktyg
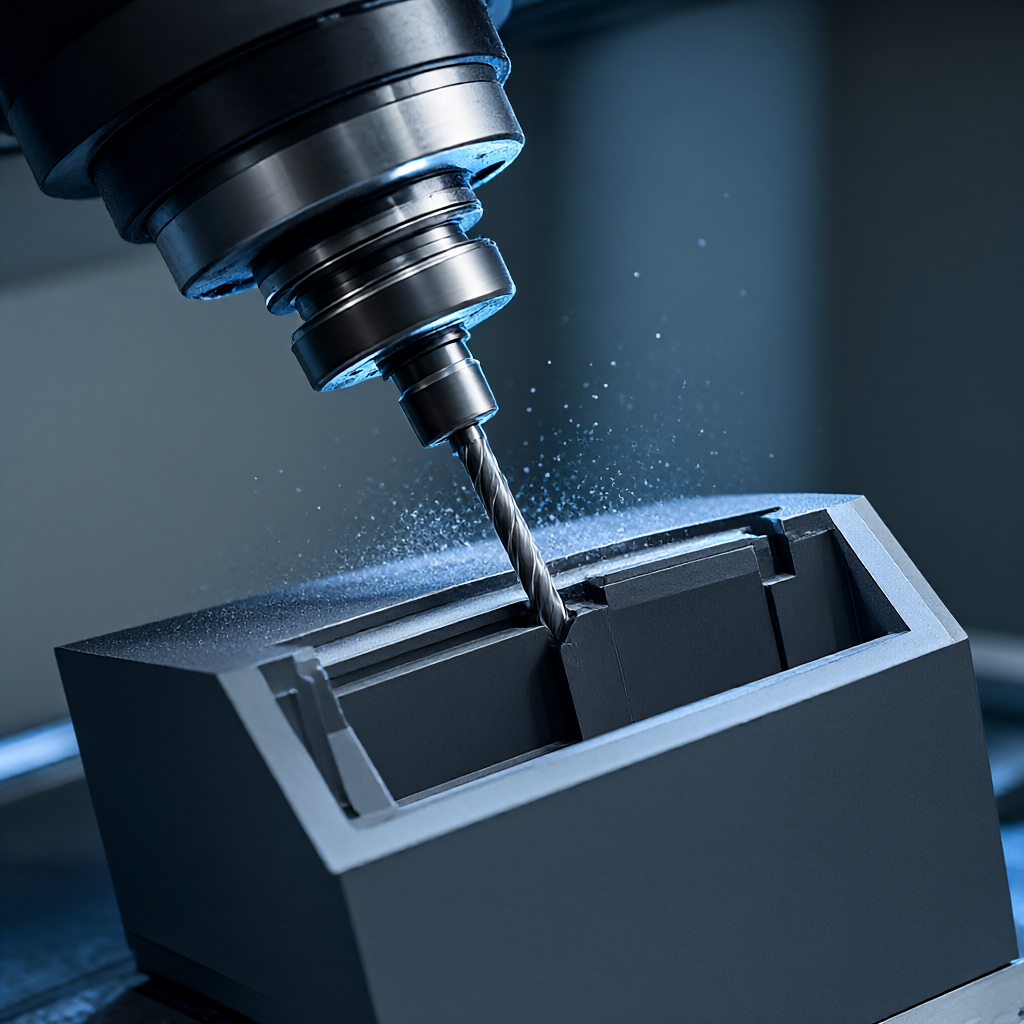
Grafit CNC-bearbetning är extremt känslig för verktygsslitage. På grund av grafitens nötande egenskaper är hårdmetallblad mycket känsliga för mikroflisning. De rekommenderade strategierna är följande:
Benchmark för skärparameter
- Spindelhastighet: Rekommenderad 10 000-18 000 rpm. Hög rotationshastighet kan minska enhetens skärkraft och minska kantflisning.
- Mata per tand: Styrs till 0,05-0,15 mm/tand. Undvik stora foder för att undvika överdriven sönderrivning av korn.
- skärdjup: Konventionell fräsning 0,5-2 mm; precisionsfräsning 0,2-0,5 mm. Grovfräsning måste lämna en finbearbetningsmån på mer än 0,5 mm.
- Verktygsmaterial: PVD-belagd karbid (som TiAlN) eller CVD-diamantbeläggning rekommenderas (endast för icke-järnhaltiga substrat, grafitbearbetning kräver speciell beläggning för att förhindra diffusion). I de flesta fall håller obelagd hårdmetall längre vid grafitbearbetning eftersom grafit inte fastnar på verktyget.
Klämning och avspänning
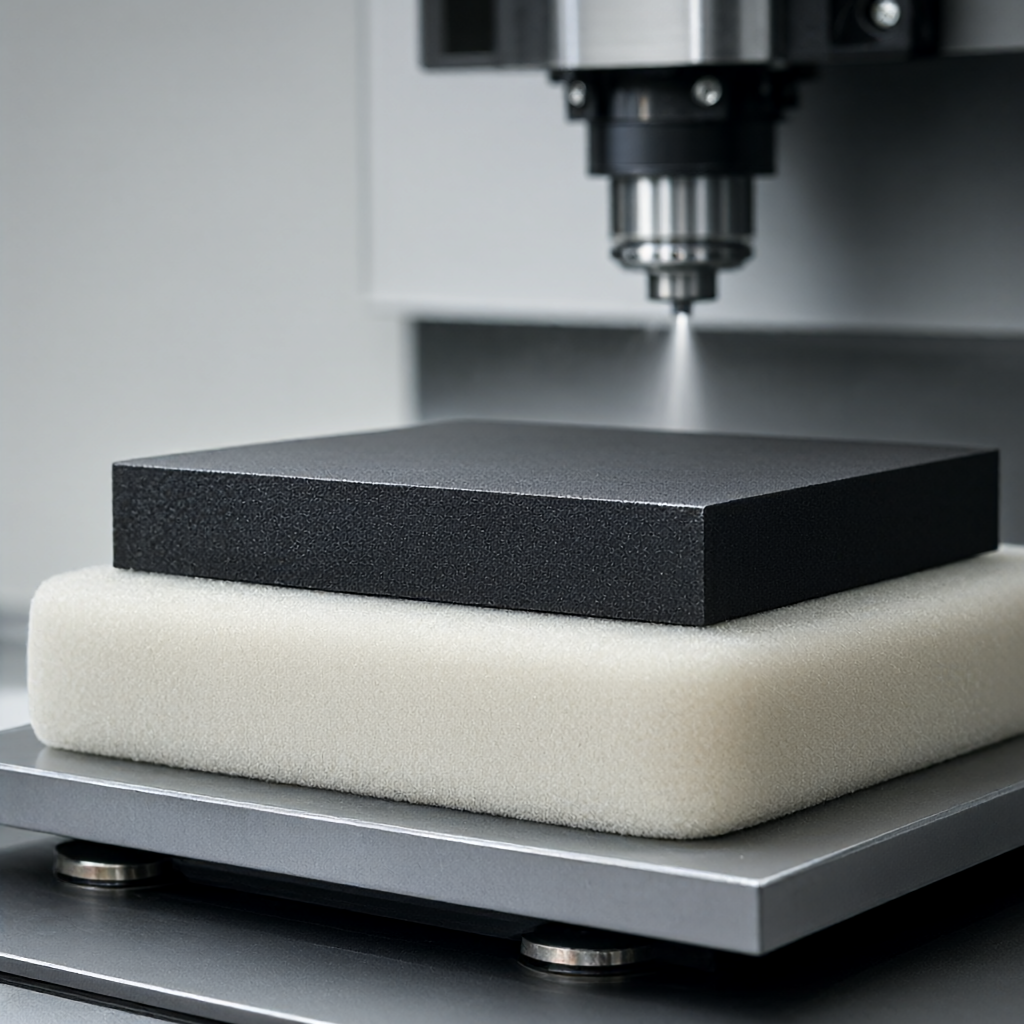
Grafit har en låg elasticitetsmodul (ca 70-90 GPa) och är benägen för plastisk deformation. Det rekommenderas att använda en mjuk polyuretankudde med vakuumsug eller lätta tryckklämmor för att undvika stresskoncentration. Före bearbetning måste den stå i 24 timmar för att eliminera transportstress. Den första biten måste gå igenom en "fräsning-mätning-justering-fräsning" sluten slinga för att kompensera för klämdeformation.
Vanliga problem och undvikande av fel: damm, termisk deformation och kvalitet på utloppsytan
I den faktiska produktionen leder tre problem oftast till partiskrotning:
- Damm täpper igen spånflänsen: Grafitspån är i form av fibrer och tenderar att lindas runt skäreggen. Motåtgärder: Använd korta spånblad (2-3 kanter), öka spånblåsningslufttrycket (0,3-0,5 bar) och rengör spindelns koniska hål regelbundet.
- Termisk deformation leder till dimensionsavvikelse: Även om grafit leder värme bra, kommer lokal skärvärme fortfarande att orsaka omedelbar expansion. Motåtgärder: Använd strategin "peckningsdjup + tomgångskylning" för att undvika kontinuerlig skärning med långa slag; övervaka omgivningstemperaturen för verktygsmaskinen.
- Mikrosprickor på utloppsytan: Den kvarvarande dragspänningen vid bearbetning kommer att inducera sprickexpansion under EDM-urladdning, vilket orsakar ojämn elektrodbränning. Motåtgärder: Efter finfräsning rekommenderas att utföra lågtemperaturavspänningsglödgning (beroende på materialkvalitet, vanligtvis 200-400°C luftkylning), eller använda våtslipning och polering för att ta bort det arbetshärdade lagret på ytan.
Acceptanskriterier: Hur man utvärderar om grafit CNC-bearbetade delar uppfyller urladdningskraven
Upphandlings- eller tekniska teamet bör fokusera på följande kvantitativa indikatorer när de accepterar acceptans, snarare än att bara titta på utseendet:
- Måttnoggrannhet: Toleransen för nyckelpositioneringshål/-ytor måste vanligtvis kontrolleras till ±0,02-0,05 mm, och den ensidiga marginalen för de relevanta dimensionerna av utloppsgapet (gapet) måste reserveras vid 0,1-0,3 mm (beroende på EDM-parametrarna).
- ytjämnhet: Utloppsarbetsytan Ra måste vanligtvis vara ≤ 3,2 μm för att undvika kvarvarande knivmärken som påverkar utloppslikformigheten; det finns inga strikta krav på icke-arbetande ytor.
- Platthet/parallellism: Planheten hos elektroder med stor yta är ≤0,05 mm/m, vilket förhindrar att arbetsstycket och elektroden dras tillbaka synkront under EDM.
- dammrester: Efter bearbetning krävs ultraljudsrengöring eller högtrycksluft för att säkerställa att inget grafitpulver finns kvar i kaviteten eller det gängade hålet, annars kommer det att orsaka kortslutning under urladdning.
Leverantören bör kunna tillhandahålla den första inspektionsrapporten i full storlek (CMM-koordinatdata) och komma överens om storleksfluktuationen inom partiet (Cpk ≥ 1,33).
Vanliga frågor om grafit CNC-bearbetning
Är det nödvändigt att använda speciella verktygsmaskiner för grafitbearbetning?
Inte obligatoriskt, men måste vara försedd med ett effektivt dammborttagningssystem. Om vanlig CNC inte är utrustad med en speciell dammsugare för grafit (negativt tryck ≥15kPa), kommer långvarig användning att påskynda slitaget på skruven och styrskenorna, och positioneringsnoggrannheten minskar. Fabriker med renhetskontroll eller dedikerade grafitproduktionslinjer är mer pålitliga.
Behöver utmatningsytan efter grafit CNC-bearbetning ytterligare polering?
Vanligtvis inte nödvändigt. Grafit i sig har självsmörjande egenskaper och en hög grafiteringshastighet. Efter CNC-precisionsfräsning uppfyller Ra≤3,2μm de flesta EDM-krav. Om elektroden används för urladdning med hög strömtäthet kan den förfinas med diamantgips, men detta kommer att öka kostnaden och processen.
Hur förhindrar man att grafitdamm kommer in i CNC-verktygsmaskiner?
Nyckeln ligger i ett stängt skärområde och centraliserad extern dammborttagning. Skärområdet måste vara helt inneslutet för skydd, spånets utloppsport är ansluten till en oberoende dammuppsamlare (filtermaterialet måste vara antistatiskt) och spånblåsningsluftbanan måste återvinnas och filtreras. Fråga leverantören om den har en integrerad lösning av "torrkapning + kraftig blåsning + central dammborttagning".
Vilken är minimistorleken för CNC-bearbetning av grafit?
Beror på verktygsdiameter och verktygsmaskinens styvhet. Med en 0,5-1,0 mm plattbottnad kniv kan man bearbeta detaljer med en minsta håldiameter på cirka 1,5 mm och en minsta spårbredd på 0,8 mm. För finare strukturer rekommenderas att använda EDM för att direktbearbeta ämnet istället för CNC-förbearbetning.
Hur lång är den vanliga ledtiden för massproduktion av grafitelektroder?
Beror på strukturell komplexitet och materialdensitet. För enkla plana elektroder kan massproduktionscykeln (100-500 stycken) vanligtvis kontrolleras inom 15-25 dagar, inklusive stressavlastning och rengöring, förutsatt att tillräckligt med material förbereds. Leveranstiden för komplexa 5-axliga specialformade delar behöver förlängas med 3-5 dagar för verifiering av verktygsväg och provskärning av första stycket.
Slutsatser och rekommendationer till åtgärder
Grafit CNC-bearbetning är hörnstenen i kvaliteten på urladdningsdelar. När du väljer en leverantör, fokusera på om den har ett dedikerat dammborttagningssystem för grafit, inspektionskapacitet i första stycke i full storlek och kontrolldata för batchkonsistens. Om du har problem med dimensionell drift eller urladdningsytsprickor i ledande grafitdelar, rekommenderas det att skicka ritningar och toleranskrav till professionella processorer för att få DFM (Design for Manufacturability) feedback och korrekta offerter baserat på deras utrustningskapacitet för att undvika trial and error kostnader.



