





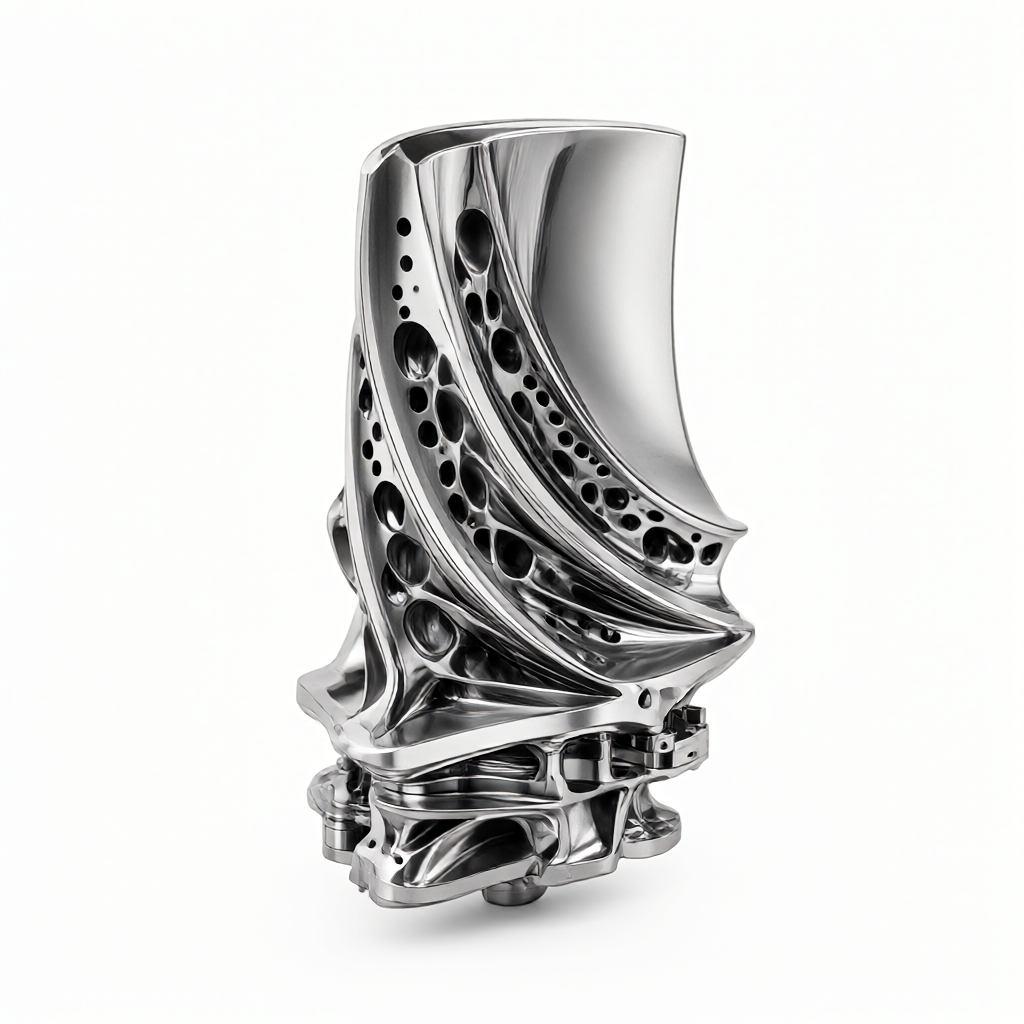
Skärdningsstatus och kärnsvårigheter för superlegerings-gasturbinblad
Eftersom gasturbinblad är en kärnkomponent på den högg delen, levererar det långt i ett strängt serviceområde med höga temperaturer, hög tryck och hög varvtal, vilket ställer extremt höga krav på femaxlig CNC-machning. Denna typ av blad tillverkas huvudsakligen av nickelbaserade superlegeringar (t.ex. Inconel 718, Inconel 706) eller titanlegeringar. Dessa material uppvisar typiska "skärdningshardning" egenskaper, med hög hårdhet vid rumstemperatur och låg värmeledningsförmåga, vilket leder till att värme koncentreras i skärdningszonen, vilket mycket lätt orsakar snabb slitage på verktyg och termisk deformation av den bearbetade ytan. För tekniska inköps- och utvecklingstekniker är förståelse av materialegenskaper och processmässiga flaskhalsar en förutsättning för att utforma en genomförbar process, styra kostnad och säkerställa leveranstid. I storskalig anpassningsproduktion, hur optimeras processer för att övergå materialbegränsningar, är en central fråga som måste lösas för att uppnå dubbla standarder för hög ytglans och dimensionell precision.
Analys av skärdningsegenskaper hos nickelbaserade superlegeringar
Nickelbaserade superlegeringar har hög härdstyrka och en stor skärdningshårdningskoefficient vid rumstemperatur. Inconel 718 är ett exempel, dess draghållfasthet kan nå 1100-1200 MPa, och andelen skärdningsvärme är mycket hög. Under CNC-fräsning eller skärning, på grund av materialets låga värmeledningsförmåga (cirka en tredjedel av kolstål), kan friktionsvärme inte spridas i tid och koncentreras vid verktygsspetsen, vilket leder till ökad kemisk diffusionsskada på verktygsetablering. Dessutom kräver bladets komplexa aerodynamiska ytor (t.ex. vriddeformation) att verktyg har extremt hög geometriska noggrannhet, och vibrationer (snutning) under bearbetningen kan lätt orsaka kvarvarande spänningar i tunnaveckade regioner, vilket påverkar bladets slutliga dynamiska balanseringsegenskaper. Därför kan valet av skärdningsparametrar inte baseras enbart på erfarenhetsvärden, utan måste dynamiskt justeras baserat på materialets mikroskopiska strukturstatus (t.ex. kornstorlek efter lösliggöteborg).
Verktygsval och slitmekanismer
Vid bearbetning av superlegeringar väljs vanligtvis verktyg av cementerat karbid eller keramik, ytan måste beläggas med kompositbeläggningar som TiAlN, AlTiN eller ZrN för att minska friktionskoefficienten och förbättra temperaturbeständigheten. Slitepattonen är oftast en superposition av läskade slitage och diffusionsskada. I storskalig tillverkning påverkar variationen i verktygslivtid direkt storskalig konsekvens, och ett strikt verktygslivtidsmodell måste etableras, kombinerat med en onlinesystem för längdmätning för realtidskompensation.
Optimeringsstrategier för femaxlig bearbetningsslingor
Gasturbinblad är oftast vridna profiler med varierande tvärsnitt, och vanligt treaxlig bearbetning kan svårt undvika "spetsbearbetning", vilket innebär att verktyget angriper ytan via spetsen. Detta gör inte bara att bearbetningseffektiviteten är låg, utan att det också lätt orsakar ytförsänkning och sömnadsskador. Femaxlig CNC-machning använder riktning och bord för att hålla verktygsspindeln i ett optimalt vinkel med bladytan, vilket realiserar "sidofräns" eller "snedfräns", vilket märkbart förbättrar ytglansen. I planering av slingor, används oftast en "fräsning i fräsarriktning" strategi, där kraftriktningen peas in i materialet för att minska skärkoefficienteffekt. För tunnväggade egenskaper som bladinsug- och utblåskantern (väggbredd ofta mindre än 2mm), måste flerstegsfräsning användas för att undvika deformationer eller snutning som orsakas av plötsliga förändringar i skärdningskraft.
Inställning av bakåtriktade vinklar och sidovinklar
Det är mycket viktigt att korrekt ställa in verktygets bakåtriktade vinkel och sidovinkel vid bearbetning av bladets framkant och bakkant. Bakåtriktade vinklar rekommenderas generellt att ställas in mellan 5°-15° för att optimera kontacktet mellan verktyg och arbete. Sidovinkeln justeras dynamiskt baserat på blads längd och vridvinkel, för att säkerställa att verktyget har tillräcklig stöd i tunnväggade regioner, vilket minskar skärdningsvillkor. För företag som ShowyMetal med femaxlig bearbetningskapacitet, kan avancerade simuleringar med CAM-programvara förhanda krockningsskador mellan verktyg och fixturer.
Jämförelse av skärdningsparametrar: Processmässiga skillnader mellan fräsning och skärning
Även om bladen huvudsakligen fräsas femaxligt, kan vissa huvuden, plattor eller axelhus regioner bearbetas med CNC-skärning eller snetande maskiner. Olika bearbetningsmetoder kräver helt olika parametrar. Tabellen nedan jämför processkaraktären för dessa två huvudalternativ vid bearbetning av superlegeringsbladkomponenter:
| Jämförelsedimension | Femaxlig fräsning | CNC-skärning (inkl. snetande maskin) |
|---|---|---|
| Lämpliga delar | Bladinsug- och utblåskanter, ytor, rotmunst | Huvuden, Axelanslutningar, ej vridna konstruktioner |
| Skärdningshastighet | 100 - 200 m/min (cementerat karbid verktyg) | 150 - 300 m/min (CBN verktyg) |
| Avvikthastighet | 0.05 - 0.2 mm/rev | 0.08 - 0.3 mm/rev |
| Verktygsspetskontroll | Dynamisk snedställning, håll sidofräns | Fast axiell eller radial |
| Ytråhet | Ra 0.8 - 1.6 μm (fränsfräns) | Ra 0.4 - 0.8 μm (fränsfräns) |
| Fördelar och nackdelar | Största flexibilitet, kan bearbeta komplexa ytor; högre kostnad, komplex programmation | Mycket hög effektivitet, lämplig för roterande kroppsdelar; begränsad av form, ej kan bearbeta vrida egenskaper |
Från tabellens data kan man se att femaxlig fräsning har relativt stor fördel i formkontroll, särskilt lämplig för tunnväggade och vridna blad; medan skärning presterar bättre i materialets borttagningstakt, vilket är lämpligt för icke-formade regioner på bladets främre del. I praktisk produktion används ofta en "skärdnings-och-fränskomposit" process, där skärning används för att ta bort det mesta av spillet, och sedan femaxlig fräsning för att finjustera ytan, för att balansera effektivitet och precision.
Övervakning av skärverktygsslitage och onlineinspektionsteknik
Under skärande av superlegier är slitage av skärverktyget en irreversibel ackumuleringsprocess. För att säkerställa konsistens i serietillverkning måste en onlineinspektionsmekanism införas. Utöver traditionella mätspetsar utnyttjar den praktiska ingeniörskonsten numera ofta metoden att övervaka spindelfunktionen, genom att i realtid analysera den stigande trenden i skärkraft för att förutse verktygsslitage. När kraften stabil och förblir över den inställda tröskeln (t.ex. 110 % av standardvärdet) larmar systemet automatiskt och byter tvingande verktyg. Samtidigt krävs en strikt fullmåtsinspektion efter att skrovlen förbearbetats. För en precisions-CNC-tillverkare som ShowyMetal är det standardutrustning att ha en treaxelmätmaskin (CMM) och optiska mätinstrument. CMM:en används för att inspektera höjdskillnad på skrovens profil och dornsdimensioner, medan en ytprofilometer används för att bedöma om ytan håller en ytjämnhet på Ra 0,8 μm eller bättre. Inspektionsdata måste arkiveras för att möjliggöra processcapacitetsanalys (Cpk) och säkerställa stabilitet mellan batcher.
Spänningssläpp och slutliga mottagandekriterier
Skärande introducerar residuala spänningar i skroven, något som superlegier är mycket känsliga för, vilket lätt leder till lågcykelfatigsprickar under senare drift. Därför måste femaxlig CNC-machining följas av en värmebehandling för spänningssläpp (vanligtvis långtidsåterhållning vid medeltemperaturer) för att ta bort inre spänningar. Vid mottagandet lagas inte bara ritningens mått, utan även ytans kvalitet. ShowyMetal betonar utseendemässigt kvalitetssäkring vid serietillverkning och kräver att skrovytorna är fria från repor och skarvar, med hög ytjämnhet. Detta innebär att skärandeparametrar måste kontrolleras noggrant vid varje steg från grovbearbetning till finishbearbetning för att undvika klibbverktyg. För teknisk inköp är om leverantören kan tillhandahålla en komplett inspektionsrapport som inkluderar mått, ytjämnhet och spänningssläppbevis, nyckeln för att bedöma dess processkapacitet. Att välja ett tillverkare med mogen inspektions- och justeringsförmåga sänker projektrisker avsevärt.
Så här ställer man effektiva bearbetningskrav till leverantören?
F: Vid bearbetning av turbinblad för gasgenerator, vilka uppgifter behöver levereras utöver ritningarna?
S: Utöver ett komplett CAD-modell och 2D-ritningar rekommenderas det att tillhandahålla specifika materialkoder och värmebehandlingsstatus (t.ex. solution aging), samt kvalitetskrav för kritiska delar (t.ex. skadefrihetsinspektionsstandarder). För tunnväggade sektioner bör riskområden för fläktfria som kräver ökad övervakning markeras.
Vilka påverkan har olika hårdhetsstatus på bearbetning?
F: Kräver olika materialhårdheter stora justeringar av skärparametrar?
S: Ja. Skärkraften för superlegier i mjuk tillstånd och varmt tillstånd skiljer sig markant. Leverantören rekommenderar normalt motsvarande koncentration av skärvätska och rotationshastighet baserat på materialkoden. För hårda material rekommenderas CBN-keramikverktyg, medan för mjukt tillstånd ofta belagda carbideverktyg används, och matningen bör sänkas i motsvarande grad.
Så här säkerställer man dynamisk balans för serietillverkade skrovlar?
F: Hur säkerställer man konsekvens i dynamisk balans vid serietillverkning av skrovlar?
S: Dynamisk balans beror främst på jämnhet i massfördelningen hos skroven. Detta kräver att leverantören strängt kontrollerar konsekvens i slipmarginaler vid serietillverkning och utför spänningssläpp för att eliminera deformationer. Det rekommenderas också att begära leverantören tillhandahålla ett first piece report samt vikt-/dynamisk balansdata från batchprovtagning för att säkerställa att Cpk-wärdet uppnås.
Vilka metoder finns för kostnadsstyrning vid femaxlig bearbetning?
F: Femaxlig bearbetning är dyr, hur optimerar man kostnadseffektivitet?
S: Man kan optimera bearbetningsbanor för att minska tomgångslöft, och använda "svår-färdningssammansättning" som ersättning för vissa rent fräsade områden för att sänka maskintid. Dessutom kan en rimlig verktygsskridning minska bytefrekvensen. Inköpshallen bör tillsammans med leverantören genomföra en DFM (design-for-manufacturing)granskning för att eliminera svårbearbetade struktursekvenser redan i designfasen.
Vanliga orsaker till att ytjämnhet inte uppnås?
F: Varför uppstår ofta vågfigurer eller överskriden ytjämnhet på skrovlar?
S: Vanliga orsaker inkluderar: att slitet verktyg inte byts i tid, otillräcklig spindelkylning som leder till termisk deformation, samt felaktig verktygsvinkel som orsakar "spisskärning". Det är avgörande att begära leverantören att tillhandahålla en ytprofilometersinspektionsrapport samt förklara vilken kylmetod som används (t.ex. MQL [minimal mängd smörjning] eller högt tryck internt kylnings)
Sammanfattning
Femaxe CNC-machining av gasgeneratorblad är en kombination av materialvetenskap, processbanor och maskinstyrning. Nyckeln till att övervinna utmaningarna med superlegier ligger i vetenskaplig verktygsskridning, noggrann femaxels banhplanering och strikt processinspektion. För ingenjörer och inköpare som är inriktade på att förbättra produkt tillförlitlighet, är det avgörande att välja en partner med riktiga erfarenhet av superlegerierbeteckning, ett komplett inspektionssystem och fokus på yttär konsistens. Om du ställs inför utmaningen att ha superlegerierbeteckning av skrovlar skickas gärna detaljerade ritningar och tekniska krav, så tillhandahålls professionell processbedömning och offertjänst.



