





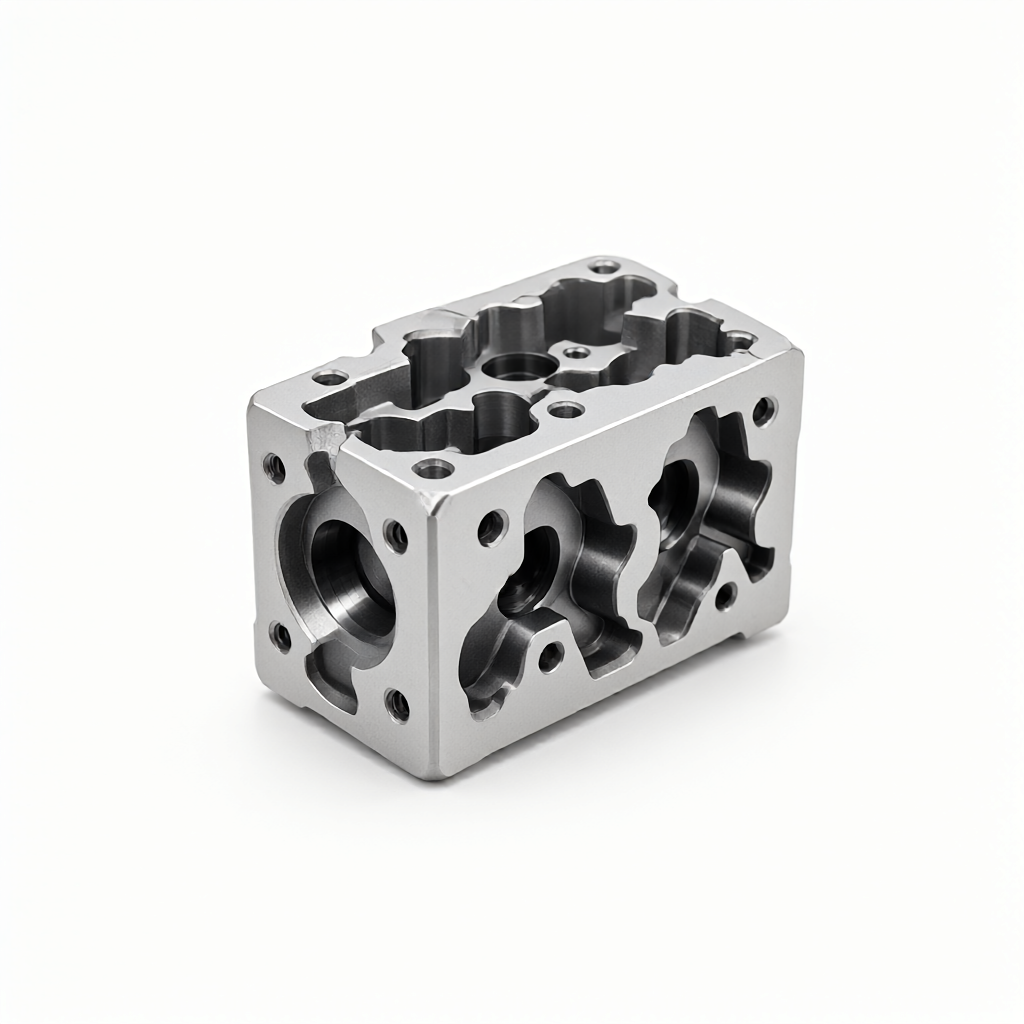
Kärnsvårigheterna och bearbetningssekvenslogiken för femaxlig CNC-bearbetning av hydrauliska ventilblock
I den femaxliga CNC-bearbetningen av det hydrauliska ventilblocket bestämmer bearbetningssekvensen för det komplexa hålsystemet i den inre kaviteten direkt den geometriska toleransprestandan och ytkvaliteten för delen. Inköpsingenjörer ignorerar ofta risken för verktygsstörningar eller otillräckligt styvt stöd, vilket resulterar i att det slutliga ventilblocket skrotas eller kräver sekundära reparationer. Kärnfrågan är: hur man planerar en stabil, repeterbar skärbana som uppfyller monteringskraven under begränsningarna av flerriktade, djupa hål och tvärhål.
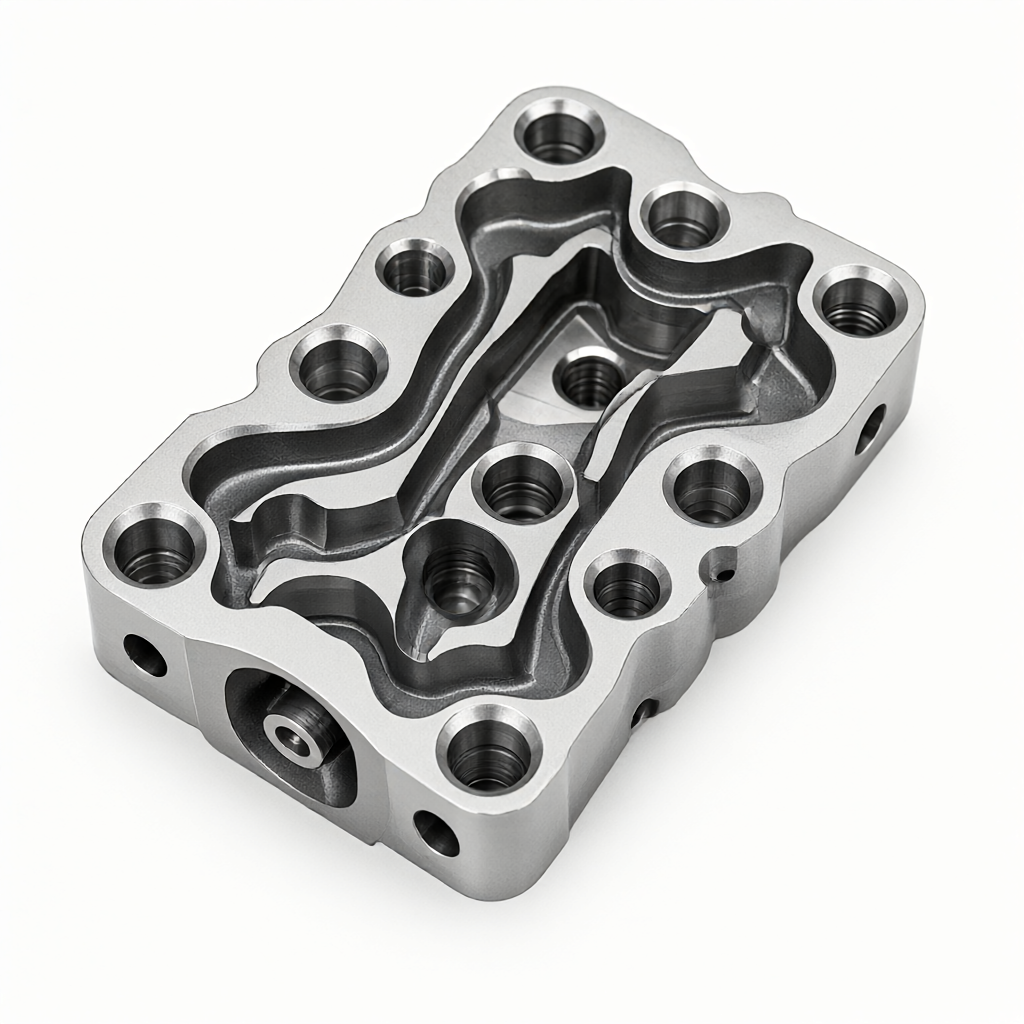
Hydrauliska ventilblock är vanligtvis gjorda av höghållfast legerat stål (som 42CrMo eller 30CrMo) eller rostfritt stål (316L), med en hårdhet upp till HRC 30-40. Denna typ av material har hög skärkraft och dålig värmeavledning, och den inre kavitetsstrukturen innehåller ofta flera sneda hål, tvärhål och blinda hål som inte är parallella med huvudkoordinatsystemet. Om bearbetningssekvensen inte är korrekt planerad, är följande fellägen benägna att inträffa:
- Verktygsstörningar: Det bakre verktyget kolliderar med den bearbetade ytan, vilket gör att verktyget går sönder eller delytan repas.
- Låt kniven och deformation: Överdriven konsollängd leder till otillräcklig styvhet hos verktygshållaren, vilket orsakar fenomenet "kniven ger efter", vilket gör att öppningsavvikelsen överstiger ±0,01 mm-standarden.
- Restspänningskoncentration: Den omvända operationen av först finhet och sedan grovhet leder till obalanserad spänningsfrigöring inuti ämnet, och storleken avviker efter värmebehandling.
Materialegenskaper begränsar bearbetningsfönstret
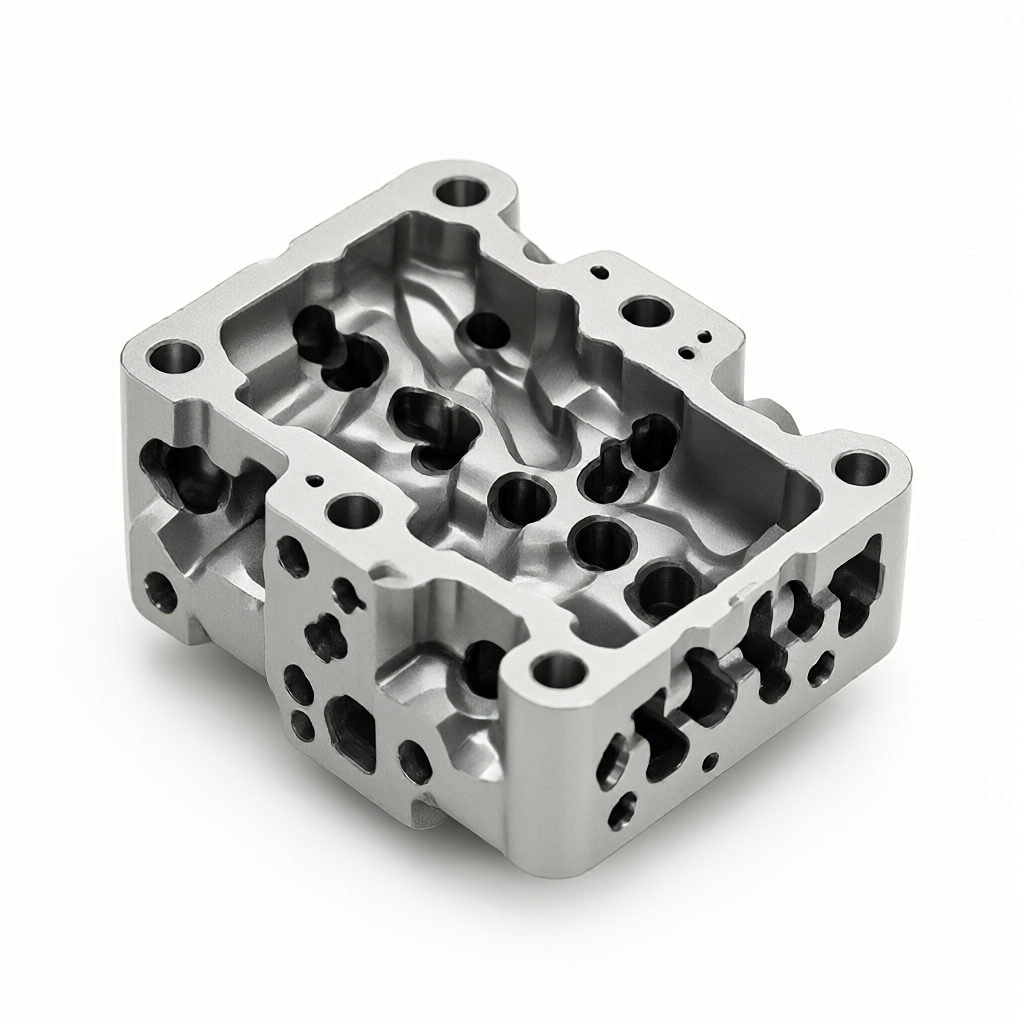
Värmeledningsförmågan hos 316L rostfritt stål är endast 1/3 av kolstål, och höga temperaturer i skärområdet kan lätt få verktygsbeläggningen att lossna. Vid femaxlig bearbetning, på grund av frekventa vinkelförändringar, är slagbelastningen när verktyget skär efter stor, så ett kort bladlängd-till-diameterförhållande (L/D 0,8) måste väljas, skärvinkeln måste justeras eller verktygshållarens förlängningslängd måste förkortas.
Vid granskning av leverantörens plan bör teknisk upphandling krävas för att tillhandahålla skärmdumpar från simuleringsrapporter och beräkningsdata för verktygsstyvhet. Detta är nyckelbeviset för att bedöma dess tekniska kapacitet, snarare än att bara titta på ritningsstorleken.
Acceptanskriterier och undvikande av vanliga defekter
Acceptansen av hydrauliska ventilblock är inte bara dimensionell inspektion, utan inkluderar även ytkvalitet och funktionsprovning. Vanliga fallgropar och hur man undviker dem är följande:
Storlek utanför tolerans
Fenomen: Tvärhålspositionsavvikelse >0,05 mm.
resonera: Spänndeformation eller termisk expansion och sammandragning kompenseras inte.
undvika: Flerpunkts flexibla klämmor används för att sprida klämkraften; bearbetningsmiljöns temperatur kontrolleras till 20±2℃, eller temperaturkompensationsmätning utförs.
Ytan repor
Fenomen: Det finns längsgående eller spiralformade repor på innerväggen.
resonera: Skärprat eller verktygsflisning.
undvika: Optimera matningsförhållandet för att undvika resonansfrekvens; upptäck regelbundet verktygsslitage och ställ in antalet tvingade verktygsbyten; säkerställ tillräckligt kylvätskeflöde (>80 L/min) för att ta bort värme.
Täta ytläckage
Fenomen: Planhet >0,01 mm, orsakar tätningsfel i packningen.
undvika: Laserinterferometer eller högprecisionsnivå används för planhetsdetektering; undvik återklämning efter efterbehandling och använd speciella mjuka klor eller vakuumsugkoppar för slutbehandling.
FAQ: Vanliga frågor om femaxlig bearbetning av hydrauliska ventilblock
Vad är gränsen för minsta håldiameter för femaxlig CNC-bearbetning av hydrauliska ventilblock?
Begränsad av verktygsstyvhet, kan konventionell femaxlig fräsning stabilt bearbeta genom hål med en minsta diameter på 3 mm. Om du behöver bearbeta mindre hål (som mindre än 2 mm) rekommenderas det att använda ett särskilt borr- och gängcenter eller laserborrning, eller använda en ultrakortseg mikrofräs på en femaxlig verktygsmaskin, men kostnaden kommer att öka avsevärt.
Är värmebehandling nödvändig innan bearbetning av 42CrMo stålhydraulikventilblocket?
Ja. 42CrMo har höga krav på hållfasthets- och seghetsmatchning och behöver vanligtvis genomgå härdning och härdning till HRC 28-32-serien innan skärning. Ämnen utan värmebehandling har hög skärmotstånd och dålig dimensionsstabilitet hos de slutliga delarna.
Hur kan man verifiera om leverantörens femaxliga bearbetningskapacitet är äkta?
Det krävs att du tillhandahåller den första tredimensionella koordinatmätningsrapporten (CMM-data), uppmätta ytojämnhetsvärden och skärmdumpar av verktygsbana. Dessutom kan du fråga om den har en onlinekompensationsfunktion och om den automatiskt kan korrigera verktygsslitage genom sonden under bearbetning.
Hur säkerställer man utbytbarheten av hydrauliska ventilblock i massproduktion?
Nyckeln ligger i fixturens konsistens och verktygsmaskinens repeterbarhet. Vanliga tillverkare bör använda speciella verktygsfixturer och övervaka processkapacitetsindex (Cpk>1,33) för kritiska dimensioner genom SPC (statistisk processkontroll) för att säkerställa att dimensionsfluktuationer inom partiet kontrolleras inom ±0,005 mm.
Ingår ytbehandling efter bearbetning?
Hydrauliska ventilblock kräver vanligtvis ingen ytterligare ytbehandling, men de inre flödeskanalerna måste poleras elektrolytiskt eller betas och passiveras för att avlägsna beläggningar och förbättra korrosionsbeständigheten. Om det finns krav på utseende kan exteriören anodiseras eller sprayas, men man måste vara uppmärksam på beläggningens inverkan på dimensionerna och beläggningens tjocklek måste reserveras i toleransen.
Slutsats: Tekniskt tänkande från ritningar till massproduktion
Kärnvärdet för femaxlig CNC-bearbetning av hydrauliska ventilblock ligger inte bara i "om det kan bearbetas", utan också i "om det kan levereras i partier med förutsägbar kostnad och stabil kvalitet." Bearbetningssekvensplanering, materialmatchning, simuleringsverifiering och processkontroll bildar tillsammans en teknisk sluten slinga för precisionstillverkning. För inköps- och FoU-ingenjörer har det mer långsiktigt värde att välja en partner med en komplett processkedja och testkapacitet än att bara jämföra priser. Om du har ett komplext hydrauliskt ventilblock eller liknande precisionskonstruktionsdelar är du välkommen att tillhandahålla ritningar för processförbarhetsbedömning och snabb offert.



