





Kärnsvårigheten i CNC-bearbetning av höftersättningsdelar av titanlegering ärkallt arbete härdningochintergranulär korrosiondubbel utmaning. Femaxlig simultan bearbetning realiserar komplex krökt yta genom en fastspänning, vilket avsevärt reducerar kumulativa fel; kombinerat med strikt glödgningsbehandling kan det effektivt eliminera kvarvarande bearbetningsspänning och återställa materialets seghet. Den här artikeln demonterar processvägen för denna precision av medicinsk kvalitet från de fyra dimensionerna materialegenskaper, skärparametrar, ytintegritet och acceptanskriterier, vilket ger praktisk teknisk referens för inköp och ingenjörer.
Bearbetning av smärtpunkter och materialegenskaper hos höftledsdelar i titanlegering
Höftproteser använder vanligtvis Ti-6Al-4V (Grade 5) eller Ti-6Al-4F (Grade 2) medicinsk titanlegering. Denna typ av material har en låg värmeledningsförmåga (ca 6,7 W/m·K), vilket gör det svårt för skärvärme att avleda, vilket leder till ökat verktygsslitage. Samtidigt är elasticitetsmodulen endast 1/3 av stål, och elastisk deformation är benägen att inträffa. Vad som är ännu mer besvärligt är att det har en stark tendens att härdas och det är lätt att bilda ett härdat skikt med hög hårdhet i den skärande plastiska deformationszonen. Om den inte glödgas i tid kommer utmattningshållfastheten att minska avsevärt.
- Hög skärkraft: Skärkraften är nära den för snabbstål, och skärverktyget måste ha hög hållfasthet och seghet.
- Stor värmepåverkad zon: Värmeledningsförmåga vid låg temperatur gör att värmen kan koncentreras på spetsen av bladet, vilket lätt orsakar mikrosprickor.
- Höga krav på ytintegritet: Ra-värdet kräver vanligtvis ≤0,4μm, och inga brännskador eller kvarvarande stress.
Femaxlig länkage är av betydande värde här: de böjda ytorna i flera riktningar på höftledskulhuvudet och skålenheten kräver fleraxlig koordinerad rörelse för att undvika risken för "knivkastning" orsakad av otillräcklig axiell lutning av verktyget. Traditionell treaxlig klämning kräver flera vändningar, vilket inte bara ackumulerar positioneringsfel, utan också förlänger processen och ökar risken för fastklämning av ärr. Femaxlig klämning kan fullständigt bearbeta den inre kaviteten och den yttre krökta ytan på en gång, och behålla ett fullständigt referensdatum för efterföljande glödgning och efterbehandling.
Femaxlig bearbetningsstrategi och val av skärparameter
Baserat på titanlegeringens spröda skäregenskaper rekommenderas det att använda strategin "litet skärdjup, hög hastighet" med hög matning, litet skärdjup och hög hastighet. Grovbearbetningssteget fokuserar på att ta bort utsläppsrätter, medan efterbehandlingssteget fokuserar på ytkvalitet och dimensionsstabilitet. All bearbetning slutförs i ett femaxligt bearbetningscenter, med speciella hydrauliska skruvstäd eller vakuumadsorptionsverktyg för att säkerställa fastspänningsstyvhet.
| behandla | Knivar | Hastighet (rpm) | Matning (mm/min) | Skärdjup (mm) | Kylningsmetod |
|---|---|---|---|---|---|
| grovbearbetning | Indexerbar fräs PVD-beläggning | 4000-5000 | 800-1200 | 0,8-1,5 | Helt sluten intern kyla |
| halvfinish | Pinnfräs av massiv hårdmetall | 6000-8000 | 1500-2000 | 0,3-0,5 | Högtrycks minsta kvantitet smörjning (MQL) |
| efterbehandling | Rundnäsfräs PVD-beläggning | 8000-10000 | 2500-3500 | 0,1-0,2 | Högtrycks MQL + aerosol |
Den viktigaste kontrollpunkten är: innan avslutning är det nödvändigt att bekräfta att ämnet är helt glödgat och att hårdheten kontrolleras under 345 HV. Skärpan på verktyget bestämmer tjockleken på det härdade lagret. En matt kniv förstärker plöjningseffekten och framkallar mikrosprickor. Fem-axligt länkage är optimerat genom ekvidistant linje/spiral-interpolationsstrategi för att säkerställa en jämn hållning av verktygsaxeln och undvika ytvågor orsakade av snabb acceleration och retardation.
Verktygsval och slitagekontroll
Välj PVD-belagda (som TiAlN) hårdmetallverktyg för att ta hänsyn till både slitstyrka och kemisk tröghet. När du övervakar verktygsslitage, fokusera på att observera VB-värdet på flankytan. Om VB ≥ 0,3 mm måste den bytas ut. Aktivera termisk felkompensation för den femaxliga verktygsmaskinen under bearbetning för att minska effekten av termisk drift på noggrannheten på ±0,01 mm. Kylmedelskoncentrationen regleras till 5-8% för att undvika kontakt mellan titanlegering och kloridhaltigt kylmedel för att förhindra spänningskorrosionssprickor.
Mekanismen och riskerna med kallbearbetningshärdning
Under den plastiska deformationsprocessen av titanlegeringar ökar dislokationsdensiteten kraftigt och kristallgittret förvrängs. De makroskopiska manifestationerna är en ökning av hårdhet och en minskning av plasticitet. Ett uppenbart arbetshärdat skikt uppträder ofta inom 20-50 μm från CNC-bearbetningsytskiktet, och hårdheten kan nå 1,5-2 gånger basmaterialets. För komponenter såsom höftleder som utsätts för växelspänning, om det finns mikrosprickor eller kvarvarande dragspänningar i det härdade lagret, kommer det att bli en källa till utmattning och direkt leda till en förkortad livslängd.
- Kvarstående dragspänning: Skär- och slipvärme gör att ytskiktets expansion begränsas, vilket bildar dragspänningar efter kylning och accelererar sprickexpansion.
- mikroskopisk vävnadsskada: Lokal överhettning kan inducera α”-fasomvandling och skada fasomvandlingsplasticiteten.
- Försämring av ytjämnhet: Det härdade lagrets sprödhet ökar och kantflisning är benägen att inträffa under efterbehandling, vilket påverkar Ra-värdet.
Därför kommer inte härdningseffekten att helt eliminera att "klippa tunnare". Kontrollerad värmebehandling måste införas — d.v.s.Åldersförstärkt glödgning(Lösningsglödgning), värms arbetsstycket till β-faszontemperaturen för att homogenisera det fasta lösta ämnet och kyls sedan långsamt till rumstemperatur för att återställa materialets plasticitet och isotropi.
Glödgningsprocessdesign: från parametrar till vävnadsvalidering
Glödgning är inte bara "högtemperaturisolering". Höftledsdelar måste bearbetas i en inert skyddande atmosfär (argondaggpunkt ≤ -40°C) eller en vakuumugn för att förhindra oxidation vid hög temperatur. Typiska processfönster är:
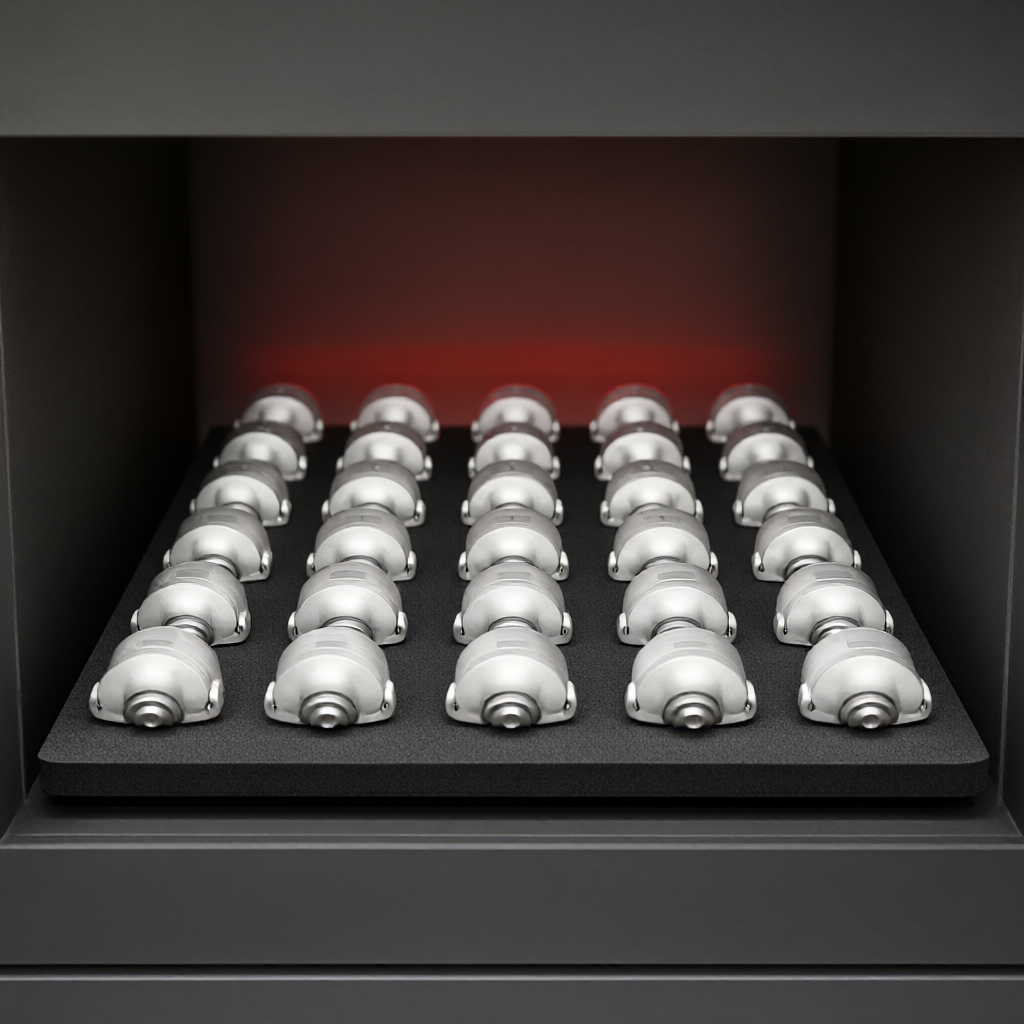
- Uppvärmningshastighet: ≤10℃/min för att undvika termisk spänningssprickning.
- Hålla temperaturen: 900-950 ℃ (Ti-6Al-4V β transustemperatur är cirka 995 ℃, subkritisk glödgning).
- Håller tiden: 2-4 timmar för att säkerställa enhetlig kärna.
- Kylningsmetod: Ugnskylning till 600 ℃ och sedan luftkylning, eller vakuumkylning för att kontrollera hårdheten.
Glödgningseffekten verifieras genom metallografisk inspektion och hårdhetstestning: α-fasen är likformigt nålformad eller likaxlig, utan ett kontinuerligt nätverk av α-korngränser; hårdhetsfluktuationen är ≤±10 HV; restspänningen mäts med röntgendiffraktion (XRD), vilket kräver ≤-150 MPa (tryckspänningstillstånd). För höftledskulhuvuden krävs ytterligare ytvågighetsanalys för att utesluta makroskopisk deformation orsakad av värmebehandling (deformation ≤ 0,05 mm).
Varför måste glödgning ingripas efter grovbearbetning och innan slutbearbetning?
Om glödgningen placeras sist, kommer den kvarvarande spänningen vid efterbehandling att läggas på värmebehandlingsspänningen, och dimensionsavvikelsen som införs av bearbetningen kan inte korrigeras. Den föredragna vägen är: grovbearbetning → glödgning för att eliminera härdning och inre spänningar → halvbearbetning → finish → avspänningsavlastning och härdning (tillval) → ytbehandling. Denna process säkerställer att materialet är i ett "stabilt tillstånd" under finbearbetningen, med jämna skärkrafter och bättre dimensionshållning.
Acceptanskriterier för ytintegritet och biokompatibilitet
Delar av medicinsk kvalitet accepteras långt utöver konventionella mekaniska toleranser. Förutom dimensionella och geometriska toleranser är ytintegritet kärnkriteriet. Ra-värdet för nyckelområdena i höftleden (den yttre ytan av kulhuvudet och den inre ytan av acetabulum) är ≤0,2μm och måste vara i ett spegelliknande tillstånd med "ingen spånvidhäftning, inga knivmärken och ingen missfärgning". Den glödgade ytan måste vara elektrolytiskt polerad (EP) för att ytterligare minska grovheten och täta mikroporerna.
- Grovhet: Uppmätt med optisk interferometer, Z2-värde (topp-till-dalskillnad) ≤ 3μm.
- ytskiktets djup: Under ett metallografiskt mikroskop finns det inget deformationslager för kallt arbete, och det finns ingen abnormitet i α”-fasen.
- kemisk renhet: Kvarvarande kylvätskejonkoncentration ≤10 ppm för att förhindra utfällningskorrosion efter implantation.
- feldetektering: Kulhuvudet utsätts för penetranttestning (PT) och provtagning av magnetiska partiklar/virvelströmmar (om tillämpligt) för att eliminera potentiella utmattningssprickor.
Batchkonsistens är nyckeln. De första och sista delarna av varje sats är föremål för inspektion i full storlek + CMM med tre koordinater, provtagningshastigheten för grovhet är ≥ 10 %, och hela glödgningsugnens temperaturkurva registreras och arkiveras. Detta dubbla system med "processkontroll + resultatverifiering" är den svåra tröskeln för att vinna leverantörsrevisionen för medicintekniska produkter (ISO 13485).
Förslag på ingenjörspraktik och DFM-optimering
Minska bearbetningssvårigheterna från designkällan: undvik djupa smala håligheter och små hål, och filets radie R≥1,5 mm för att underlätta passagen av verktyg; använd en stor avsmalningsvinkel i övergångsområdet mellan kulhuvudet och handtaget för att minska stresskoncentrationen. För komplexa femaxliga områden rekommenderas att tillhandahålla en CAD-modell med processer i designstadiet för att simulera verktygsbanan i förväg och undvika axelsvängningsgränsen. Glödgningsverktyg måste anpassas med speciella grafitskivor eller V-formade spår för att säkerställa att avståndet mellan arbetsstyckena är ≥50 mm för att undvika ojämn hårdhet orsakad av termisk strålningsstörning.
När det gäller kvalitetsspårbarhet måste varje höftled associeras med glödgningsugnens batchnummer, räkning av slutverktygets livslängd och CMM-inspektionsrapport. Denna fullständiga dataspårbarhet uppfyller inte bara regulatoriska krav, utan ger också en verklig grund för felanalys.
Vanliga fellägen och undvikande
- Sprucket kulhuvud: Mestadels på grund av för snabb glödgningskylningshastighet, vilket inducerar termisk stress; undvikande: Ugnens kylsektionshastighet ≤ 5 ℃/min.
- Ytan blir blå/svart: Den skyddande atmosfären är otillräcklig och daggpunkten uppfyller inte standarden; undvikande: onlineövervakning av daggpunkten ≤ -40°C.
- Storlek utanför tolerans: Stressavlastning utförs inte före efterbehandling, och krympningen är ojämn efter värmebehandling; Undvikande: Avspänningstempering vid 600 ℃×4h utförs innan avslutning.
Hur säkerställer man utseendekvalitet i massproduktion?
Medicinska delar tittar inte bara på den interna metallografin, utan ser också på utseendet. Höftledsdelarnas högblanka yta och repningsfria krav är beroende av elektrolytisk polering och ultraljudsrengöring efter finish. Batchkonsistensen måste övervakas genom SPC-kontrolldiagram för grovhet och hårdhet, och nyckelparametrar (glödgningstemperatur, poleringsströmtäthet) är inställda på en kontrollgräns på ±5 %. Det rekommenderas att utföra visuell inspektion för utseendedelar för att ersätta manuell visuell inspektion och förbättra detekteringshastigheten.
Vanliga frågor: Högfrekventa frågor om CNC-bearbetning av höftled av titanlegering
Kan höftledsdelar i titanlegering bearbetas med 3-axliga istället för 5-axliga?
Teoretiskt är det möjligt, men det kräver flera vändningar och klämningar. I djupa kavitetsstrukturer som acetabulärhålan är den axiella längden på det 3-axliga verktyget begränsad, och det är lätt för verktyget att "vända" eller ge vika, vilket resulterar i överskärning av den krökta ytan. Femaxlig engångsklämning förbättrar inte bara effektiviteten, utan ännu viktigare, säkerställer att den inre kavitetsreferensen är enhetlig och det kumulativa felet är mindre. För delar med komplexa krökta ytor som står för >30 % är femaxliga ett säkrare val.
Vad blir konsekvenserna om glödgningstemperaturen är för hög?
Om Ti-6Al-4V hålls vid en temperatur som överstiger β transus (~995°C) under lång tid, kommer kornen att bli grova. Alltför stora korn (>100μm) kommer avsevärt att minska brottsegheten och öka sannolikheten för att utmattningssprickor initieras. Subkritisk glödgning (900-950°C) rekommenderas för att bibehålla den fina primära α-fasen och balansera styrka och seghet. Varje ugnsglödgning kräver metallografisk kornstorleksbedömning och kornstorleken är ≥5.
Kan kylvätska för bearbetning vara vattenbaserad?
Var försiktig med vattenbaserade kylvätskor. Titanlegeringar är känsliga för kloridjoner. Om kylvätskan innehåller klor (som vissa rostinhibitorer) kommer den kvarvarande vätskefilmen att orsaka spänningskorrosionssprickor vid höga glödgningstemperaturer. Det rekommenderas att använda helt sluten MQL (minimumängdssmörjning) eller ren oljebaserad kylning. Avfettning och torkning måste göras före glödgning. Detektering av ytjoninnehåll är ≤10 ppm.
Hur säkerställer man höftkulans "spegel"-effekt?
Spegeleffekt = efterbehandling (Ra≤0,4μm) + elektrolytisk polering (Ra≤0,1μm) + ultraljudsrengöring. CNC kan bara uppnå en halvspegelyta, och den verkliga spegelytan är beroende av elektrokemisk polering. Polerbadsvätskan behöver fyllas på regelbundet, strömtätheten kontrolleras till 5-10 A/dm² och poleringstiden är 3-5 minuter för att undvika överpolering vilket resulterar i storleksminskning och överdriven tolerans.
Vilka kvalifikationer behöver leverantörer ha?
Processorer av medicinsk kvalitet måste klara dubbla ISO 9001- och ISO 13485-certifieringar, ha rena monteringsverkstäder (om svetsning/slipning är inblandad) och glödgningsugnar måste ha verifiering av temperaturlikformighet (TUV-kalibrering). På utrustningssidan måste femaxliga verktygsmaskiner vara utrustade med ett termiskt felkompensationssystem, och CMM måste certifieras av Metrology Institute. När du väljer leverantör, be om CMM-rapporter och metallografiska kartor över alla partier av liknande höftledsdelar för att verifiera processkapaciteten.
Slutsats: Vinn förtroende med processkedjans integritet
Anpassningen av höftleder i titanlegering handlar inte bara om utrustning eller toleranser, utan om en sluten ingenjörsslinga av hela länken "material-bearbetning-värmebehandling-testning". Femaxlig bearbetning löser problemet med effektivitet och riktmärkeskonsistens, glödgning löser härdning och stress, och elektrolytisk polering löser biokompatibilitet och utseende. När du väljer en leverantör, fokusera på dess förmåga att kontrollera glödgningskurvan, fullständigheten av metallografisk verifiering och SPC-data för satsens utseende. Om ditt projekt befinner sig i prototyp- eller massproduktionsupptrappningsstadiet kan du skicka höftledsritningarna till ingenjörsteamet för att få en exklusiv DFM-utvärdering och offert inklusive femaxliga banor och glödgningsplaner.



