





Spånhantering vid CNC-bearbetning av djupa kavitetsdelar: principer och tekniska smärtpunkter
Vid anpassning av precisions CNC-delar leder djupa hålrumsstrukturer (som fyrkantiga lådor, hålrum och kuggspår med L/D > 4:1) ofta till verktygsinterferens, upprepad skärning och ytrepor på grund av dålig spånurladdning, vilket direkt påverkar satsens konsistens. Som tillverkare med 72 CNC-maskiner och en ytfinish på Ra0,4μm, förlitar sig spånhanteringen inte enbart på "stora spånräfflor", utan är en omfattande ingenjörsfråga som kräver en kombination av skärparametrar, verktygsvägar och kyl- och smörjstrategier. Följande är en systematisk demontering av de viktigaste tekniska punkterna för spånurladdning för djupa kavitetsdelar från fellägen, processparametrar, schemajämförelse med acceptanskriterier.
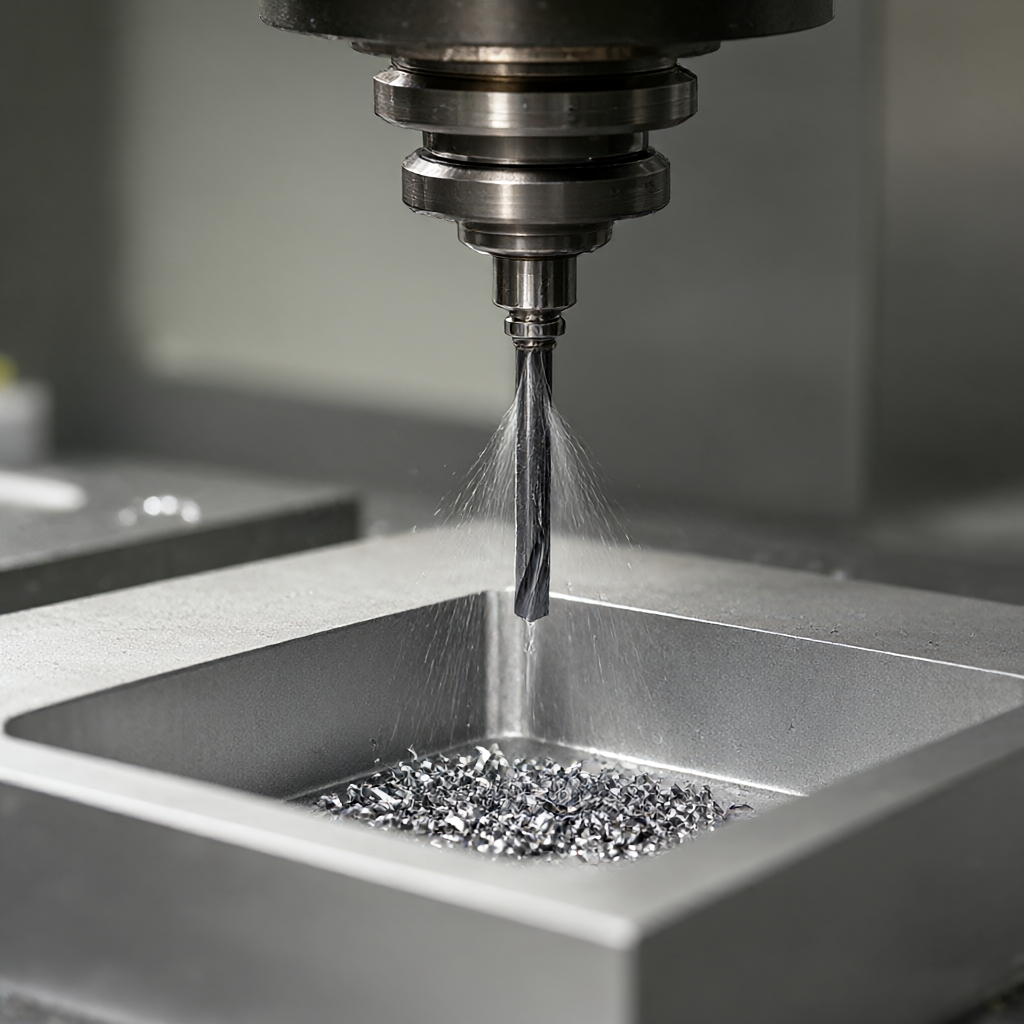
Typiskt felläge för chips fångade i djupa håligheter
De tre vanligaste typerna av fel vid bearbetning med djupa hålrum orsakas alla av spånhållning:
- Upprepad skärning (Tattermarkering):Spånen har fastnat på bottenytan eller sidoväggen och sekundär kontakt uppstår när verktyget passerar förbi igen, vilket resulterar i skrammelmärken eller mikroflisning, vilket är mer sannolikt att ignoreras, särskilt när man fräser komplexa krökta ytor med 5-axlar.
- Termisk deformation och dimensionell drift:Ansamlingen av spån bildar ett lokalt isoleringsskikt, och kylflänseffekten gör att bottenytans material mjuknar och storleken överstiger ±0,01 mm toleranszonen; om det finns orenade spån före anodisering av aluminiumdelar bildas oxidationsfläckar.
- Onormalt verktygsslitage och verktygsbrott:Spån lindas runt pinnfräsens huvudkant eller kulskärarens ändyta, och en plötslig ökning av skärkraften kan orsaka kantflisning. Det är mer sannolikt att orsaka pladder när centreringsmaskinen bearbetar den djupa håligheten i ett smalt skaft.
Dessa fel kommer att förstärka kosmetiska defekter i massproduktion - och en högblank yta utan repor är en nyckelindikator för kundens acceptans. Därför är spånhantering inte bara "rengöring", utan också en förkontrolllänk för noggrannhet och utseendekonsistens.
Effekt av skärparametrar och verktygsgeometri på evakuering av spån
Sambandet mellan hastighet, foder och spånform
Spånmorfologi bestäms av spåntjocklek och krullradie. Vanligt använda parameterkombinationer för djupa kavitetsdelar är följande (med 6061-T6 aluminium, 8 mm diameter mikropinnfräs som ett exempel):
| parameter | Rekommenderat värde | Effekt på flisevakuering |
|---|---|---|
| Spindelhastighet | 8000–12000 rpm | Hastigheten är för hög → spånorna är tunna och krullningsradien är liten → det är lätt att fästa vid verktyget; hastigheten är för låg → spånen är tjocka och raka → det är lätt att blockera kaviteten |
| Mata per tand | 0,03–0,05 mm/tand | Matningen är för låg → spånorna är inte trasiga → verktyget är lindat; för hög → skärkraften ökar plötsligt → spånets utloppskanal är sammanpressad och deformerad |
| Kniv i sidled | ≤0,2D | Vid grovbearbetning av ett djupt hålrum med full bredd är skärkraften i sidled stor → spånen är breda och långa → mindre matning eller zonbearbetning krävs |
I ingenjörspraktik används "lager Z-snitt" (Z-steg 0,1–0,2D) ofta i uppruggningsstadiet av djupa hålrum. Efter att varje lager är färdigt rensas det med höghastighets interna kylmunstycken för att undvika spånstapling.
Verktygsgeometri och spånevakueringsdesign
- Toppbladsflöjt (Flute Geometry):3-kants mikropinnfräsar har grunda spånborttagningsspår, som är lämpliga för efterbearbetning men har låg spånavskiljningseffektivitet; verktyg med fler än 4 kanter är benägna att spånblockeras på grund av otillräckligt spånutrymme vid grovbearbetning av djupa hålrum. Det rekommenderas att använda en mikrofräs med 3 kanter och en 90° kantvinkel för uppruggning av djup kavitet, och öka ytpoleringen för att minska spånvidhäftningskoefficienten.
- Verktygets bildförhållande:Verktyg med djupa kaviteter med L/D>10 har dålig styvhet och spån tenderar att fästa vid bottenytan under drag av gravitation och vätska. Vid denna tidpunkt måste intern kylning användas för att spruta skärvätskan direkt till verktygsspetsen, så att spånen tvättas bort från skärområdet istället för att lita på att gravitationen faller naturligt.
- Borrspånborttagning:Djupt hålsborrning (L/D>12) måste använda en borrkrona med hög spånavlägsningseffektivitet (såsom en spiralvinkel på mer än 30°), annars kommer spånorna att bilda en "spånpelare" i hålet och blockera verktyget, vilket lätt bryter sönder verktyget. När centreringsmaskinen bearbetas släpps spånen ut längs styrskenan mot bakänden. Det är nödvändigt att övervaka spånansamlingens tjocklek i styrskeneområdet för att undvika att arbetsstycket fastnar.
Jämförelse av tre vanliga chipborttagningslösningar
Det finns ingen enskild "optimal lösning" för spånhantering av djupa kavitetsdelar, och valet måste baseras på L/D-förhållande, material, batchstorlek och utseendekrav. Följande jämför tre vanliga lösningar:
| planera | Tillämpliga scenarier | fördel | begränsningar |
|---|---|---|---|
| Extern luftsprängning | L/D< 6,开粗后清腔 | Enkel utrustning, låg kostnad, ingen störning med skärverktyg | I djupa hålrum (L/D>8) kan luftflödet inte nå bottenytan och spånrester är hög; aluminiumspån blåses lätt bort och förorenar de omgivande bearbetade ytorna. |
| Intern kylvätska | L/D 4–12, efterbehandling | Spånen rusar direkt bort från verktygsspetsen, ytan Ra kan nå 0,4 μm och det finns inga fasta spån. | Verktyget måste ha en inre kylkanal, och kostnaden för verktyg med liten diameter är hög; olja finns kvar i botten av den djupa håligheten och behöver rengöras senare. |
| Torrskärning + höghastighetsluftcirkulation (Dry + High-Speed Air) | Non-stick knivmaterial (stål, titan), höga krav på finish | Inga rester av skärvätska, ingen rengöring krävs före anodisering; chips tas bort av höghastighetsluftflöde, vilket minskar sekundär kontakt | Lättmetaller som aluminium och magnesium är inte lämpliga för allvarliga spånstickning; temperaturen i skärområdet stiger och verktygets livslängd måste övervakas. |
Vår ingenjörserfarenhet är: den interna kylningslösningen är att föredra för ytbehandling med djupa hålrum av aluminiumdelar, torrkapning + luftcirkulation krävs för hög jämnhet av ståldelar, och extern luftblåsning används som backup under grovbearbetningssteget. Vid massproduktion kan tre lösningar blandas - extern blåsning för grovskärning, intern kylning eller torrskärning för efterbehandling, för att säkerställa att spånstatusen för varje process är kontrollerbar.
Nyckelpunkter för processdrift: samarbetsdesign från verktygsväg till kylning
Verktygsvägsstrategi och spånflödeshantering
Flödesriktningen för spånen i kaviteten bestäms av riktningen för verktygsbanan. För uppruggning av djup hålighet rekommenderas att man använder spiralskärning "utifrån-in" istället för att röra sig fram och tillbaka lager för lager, så att spånen skjuts till ytterväggens utloppsyta istället för att samlas i mitten. Vid efterbearbetning bör verktygsbanan stämma överens med huvudriktningen för borttagning av spån - det vill säga att spånen förs till hålrummets öppning snarare än att skjutas in i hålrummets botten.
Vid fräsning av komplexa krökta ytor med djupa hålrum i 5-axlar måste verktygets hållvinkel (lutning) kontrolleras till 15°–30° för att förhindra att spån "skrapas" mot sidan av verktyget. Modulen "förutsägelse av spånflödesriktning" kan ställas in i CAM-mjukvaran för att simulera spånens glidbana i kaviteten och identifiera retentionsområdet i förväg.
Kylning och luftflödesstyrning
Spånutsläpp är inte "kontinuerligt blåsande", utan måste matcha tidpunkten för skärprocessen:
- Öppna det grova lagret:Efter att Z-steget för varje lager har slutförts, pausa spindeln, rensa med höghastighetsluftflöde (0,6–0,8 MPa) i 3–5 sekunder och skär sedan av ytterligare ett lager.
- Avslutande foder:Den interna kylningen slås på kontinuerligt och luftflödet blåses bara ut en kort stund när verktyget dras in för att förhindra att luftflödet slår mot den icke stelnade ytan.
- Före verktygsbyte/inspektion:Påtvingad extern blåsning + vakuumspånsug säkerställer att det inte finns några spånstörningar under CMM-mätning (trekoordinat) och dimensionsdata är tillförlitliga.
Denna uppsättning av timing måste programmeras och stelnas under massproduktion för att undvika batchskillnader som orsakas av operatörens manuella ingrepp.
Inspektion och undvikande av fel: Hur man accepterar effektiviteten av chiphantering
Huruvida spånhantering är på plats kan inte bara förlita sig på "visuell inspektion", utan måste kombineras med kvantitativ inspektion:
- Ytjämnhet:Den djupa kavitetens bottenyta Ra ≤ 0,4 μm (bearbetning av aluminiumdelar). Om Ra plötsligt ökar till mer än 0,8 μm, tyder det på att det finns spår av upprepad spånklippning.
- Storleksinspektion:Avståndstoleransen från bottenytan av den djupa kaviteten till sidoväggen är ±0,01 mm. Om enskilda delar i partiet ligger utanför toleransen prioriteras att kontrollera om detaljen har spånackumulering och termisk deformation före efterbehandling.
- Fullständig optisk inspektion:Före leverans inspekteras utseendet till 100 %, med fokus på kvarvarande mikrochips i botten av den djupa håligheten (använd ett 50x förstoringsglas eller AOI optisk inspektion). De kvarvarande spånen bildar oxiderade fläckar efter anodisering, vilket är en förstklassig utseendedefekt.
Om ett batchchipproblem upptäcks är backtracking-sekvensen: verktygsslitageprotokoll → kyltryckslogg → CAM-verktygsbana version → materialbatch (aluminiuminneslutningar påverkar spånformen). I de flesta fall är de två första punkterna grundorsaken.
Vanliga frågor (FAQ)
Vid CNC-bearbetning av delar med djupa kaviteter, vad är den lämpliga inställningen för det interna kyltrycket?
Vanligtvis kan 0,4–0,6 MPa spola bort spånen från verktygsspetsen. Om trycket är för högt kommer det kylda spårmetalldammet att blåsas bort när verktyget dras in, vilket förorenar den omgivande ytan. Det rekommenderas att börja med 0,5 MPa för efterbehandling av aluminiumdetaljer och finjustera efter spånfärgen (silvervitt är bättre, svart betyder att man fastnar).
Kan jag utelämna den yttre blåsningen under uppruggningsstadiet och direkt skära av ett lager?
Rekommenderas inte. Om du utelämnar tömning mellan skikten kommer chipsen att staplas i 2-3 lager. Vid skärning av nästa lager kommer spånen att pressas in i materialgapet, vilket gör att "klämmärken" uppstår på ytan. Under efterbehandling är det nödvändigt att öka tillägget eller använda ett mindre skärdjup för att ta bort dem, vilket i sin tur minskar effektiviteten.
Vad ska jag göra om spånen fastnar i styrskenan när centreringsmaskinen bearbetar det djupa hålrummet i ett smalt skaft?
Chipansamling i styrskeneområdet är ett vanligt fel på hjärtmaskinen. Förebyggande åtgärder: När spånen släpps ut längs bakänden, öka luftflödesassistansen på styrskenans sida (0,3 MPa) och förkorta spånlängden (minska matningen, öka rotationshastigheten för att rulla spånen). Om den har fastnat måste den stoppas och rengöras manuellt. Vid massproduktion bör chipövervakningssensorn ställas in för att ge en tidig varning.
Är torrskärningslösningen lämplig för alla metalldelar med djupa hålrum?
inte tillämpligt. Lättmetaller som aluminium och magnesium har en hög spånvidhäftningskoefficient, och spån kan lätt lindas runt verktyget under torrkapning, vilket resulterar i en hög risk för verktygsbrott. Hårda material som stål, titan och Inconel har mindre spån. Torrkapning + luftcirkulation är en möjlig lösning, men verktygets temperaturökning måste övervakas och utbytescykeln är cirka 30 % kortare än våtkapning.
Hur förhindrar man flisningsproblem i djupa kavitetsdelar från ritningsstadiet?
Under DFM (tillverkningsanalys), om den djupa kaviteten med L/D>10 inte har processhål eller spånspår, rekommenderas det att lägga till processhål (diameter 2–3 mm) eller lutning (≥1°) för att tillåta spån att naturligt glida ner. Samtidigt markeras råhetskraven på ytan där nyckeldimensionerna är placerade för att underlätta riktad justering av kylstrategin under bearbetningsskedet.
Slutsatser och rekommendationer till åtgärder
Spånhantering för djupa kavitetsdelar är den osynliga tröskeln för noggrannhet och utseendekonsistens. Genom optimering av skärparameter, matchning av verktygsgeometri, styrning av kylluftflödet och kvantitativ inspektion, kan satsen defekter orsakade av spånhållning reduceras till en acceptabel nivå. Om du står inför flisningsproblem vid bearbetning av delar med djupa kaviteter kan du skicka ritningar och processkrav, och vårt ingenjörsteam kommer att tillhandahålla DFM-förslag, verktygsval och kylstrategilösningar och stödja batchleverans inom 15–25 dagar.



