





Kärnutmaningar och processvägar för efterbehandling av CNC-rör inre hål
Inom områdena precisionsmaskineri, vätskekontroll och konstruktionsstöd, CNC-bearbetning av rördelarEfterbehandling av inre hålDet är ofta nyckellänken som avgör produktens funktion och livslängd. Jämfört med cylindrisk skärning begränsas bearbetning av inre hål av verktygsstyvhet, spånavlägsnande utrymme och mätningstillgänglighet, och är benägen för verktygsavböjning, termisk deformation och ytvibrationsmärken. För ingenjörer och inköp, förståelse för hur man bryter igenom dessa fysiska begränsningar och säkerställer att den inre hålstorlekens noggrannhet kontrolleras inom ±0,01 mm och ytjämnheten når Ra0,4μm är kärnmåttstocken för att utvärdera leverantörernas tekniska styrka. Baserat på faktisk massproduktionserfarenhet ger den här artikeln en djupgående analys av strategier för bearbetning av inre hål, logik för verktygsval och kvalitetskontrollpunkter under olika rördiametrar, vilket hjälper dig att undvika vanliga fellägen i de tidiga stadierna av projektet.
Varför är det svårare att bearbeta inre hål än yttre cirklar? Analys av tre stora fysiska begränsningar
Invändig hålskärning är inte en enkel "omvänd vändning". Dess processsvårigheter är koncentrerade till följande tre dimensioner:
- Verktygets styvhet avtar: När den smala inre hålskäraren är i överhängstillstånd, minskar böjstyvheten med överhängslängden i kubiknivå. Vid bearbetning av djupa hål med en diameter på mindre än Φ10 mm kan små vibrationer göra att hålets diameter expanderar eller ger textur.
- Spånborttagning och spånsamling: Det slutna inre hålrummet begränsar det fria flisflödet. Om spån lindas runt verktyget eller hålväggen kan det lätt orsaka sekundär skärning eller till och med fastna i verktyget, vilket skadar arbetsstycket eller verktyget.
- Mätning blind område: Den yttre cirkeln kan snabbt mätas om med en mikrometer, men de inre måtten på djupa inre hål är svåra att få fram i realtid. Den förlitar sig vanligtvis på processkontroll efter första inspektion. När den tidigare processen är deformerad kommer efterföljande efterbehandlingsoperationer att vara ineffektiva.
Därför är efterbehandling av inre hål inte bara ett programmeringsproblem;Verktygsgeometriska parametrar, skärparametrar och fixturstyvhetsystemmatchningsproblem.
Bearbetningsstrategier och val av utrustning baserat på rördiametersegment
Beroende på förhållandet mellan ytterdiametern och rörets innerdiameter (förhållande mellan djup och diameter) måste bearbetningsstrategin justeras avsevärt. Följande tabell jämför de rekommenderade processvägarna för tre typiska rördelar:
| Delens egenskaper | Typisk innerdiameter | Rekommenderad utrustning | kritisk processkontrollpunkt |
|---|---|---|---|
| Kort rör/fläns typ | Φ5 - Φ30 mm | CNC-svarv/centreringsmaskin | Använd en invändig hålskärare med stor ryggvinkel för att optimera matningsförhållandet och förhindra vibrationsmärken; spännytan måste vara rundad. |
| medellångt rör | Φ10 - Φ50 mm | 3-axligt/4-axligt bearbetningscenter | Använd stegborrning - grov borrning - fin borrning; var uppmärksam på inverkan av borrcentreringsnoggrannhet på den slutliga håldiametern. |
| Djupt hål/specialformat rör | Φ15 - Φ80 mm (förhållande mellan djup och diameter>5) | 5-axligt länkage/special djuphålsborr | Forcerad kylning och smörjning, högtrycksspånrengöring; verktyget måste ha en skärpning för att kompensera för avböjning. |
För rördelar med komplexa inre hålrum (såsom axiella gängor och radiella genomgående hål),Svarvning och fräsningUtrustningen har fördelen av att slutföra intern och extern bearbetning i en klämning, vilket avsevärt kan minska det kumulativa klämfelet och förbättra koaxialiteten.
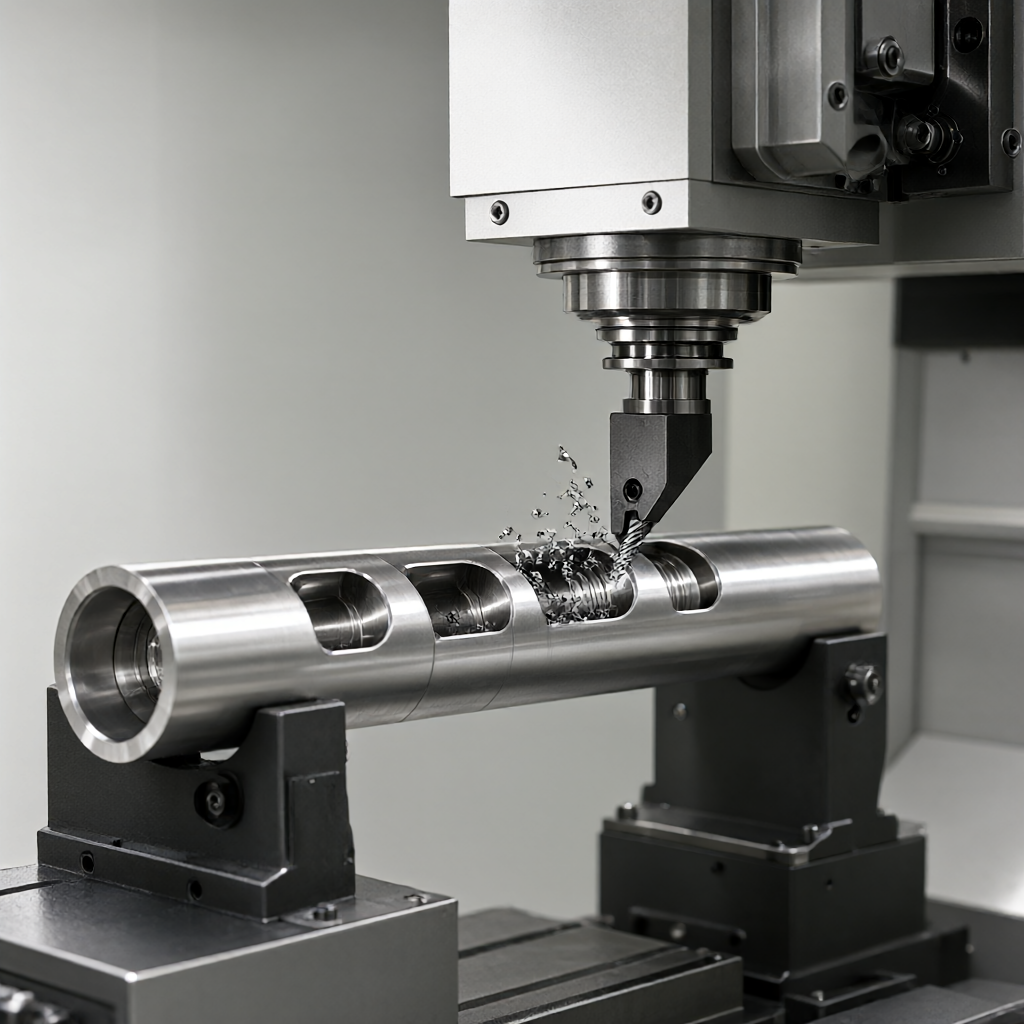
Guide till verktygsval och skärparameteroptimering
De geometriska parametrarna för det inre hålverktyget bestämmer direkt ytkvaliteten. I verklig drift måste den justeras enligt materialet:
- Ledande vinkelval: Vid bearbetning av tunnväggiga rör eller tunna material med stor innerdiameter bör ett verktyg med en framvinkel på 90° eller 95° användas för att minska den radiella skärkraften och förhindra att röret deformerar verktyget. Vid bearbetning av korta och tjocka rörkroppar kan en främre vinkel på 45° användas för att öka styrkan på verktygsspetsen.
- Slipande geometri: När du avslutar det inre hålet är skäreggens radie (Re) vanligtvis 0,2-0,5 mm. Om Re är för liten kommer kanten lätt att spåna; om Re är för stor kommer det radiella motståndet att öka och ytfinishen minskar.
- Skärningsparametrar: Med en aluminiumlegering som ett exempel kan skärdjupet nå 1,0-1,5 mm under grov borrning, och rotationshastigheten är 800-1200 rpm; vid finborrning lämnas en marginal på 0,1-0,2 mm, rotationshastigheten ökas till 1500-2000 rpm och matningshastigheten styrs till 0,05-0,10 mm/varv för att säkerställa en grovhet under Ra0,8μm.
För svårklippta material som rostfritt stål måste specialkylvätska och högtryckskylning användas för att undertrycka bildningen av arbetshärdade skikt och förlänga verktygets livslängd.
Ytkvalitet och undvikande av vanliga fellägen
Förutom dimensionell noggrannhet är utseendekvalitet en annan smärtpunkt vid bearbetning av interna hål. Vanliga fellägen och undvikandeplaner är följande:
- Prat: Visas som en spiralstruktur på hålväggen. Grundorsaken är att processsystemets naturliga frekvens sammanfaller med skärexcitationsfrekvensen.Lösning: Minska matningshastigheten, öka spindelhastigheten eller ändra verktygets frigångsvinkel.
- Elastisk återhämtning (Springback): Vid bearbetning av tunnväggigt rostfritt stål eller titanlegering orsakar spänningsutlösningen efter att materialet skärs bort att håldiametern studsar tillbaka. Som ett resultat är den uppmätta storleken större än det teoretiska värdet.Lösning: Reserv elastisk återhämtningsmarginal, beräkna vanligtvis kompensationsvärdet enligt väggtjockleken, eller släpp gradvis spänningen genom flerknivs precisionsskärning.
- Termisk deformation: Värmen som genereras av kontinuerlig skärning gör att verktyget termiskt förlängs och hålets diameter blir gradvis större.Lösning: Använd intermittent skärning för att säkerställa att kylvätskan kommer i kontakt med skäreggen, eller använd ett verktyg som innehåller mikrokristallint vax för att minska friktionsvärmen.
En yta av hög kvalitet betyder inte bara slät, utan kräver ocksåInga repor eller fläckar. Vid massproduktion är det nödvändigt att strikt kontrollera klämkraftens enhetlighet för att undvika lokala fördjupningar orsakade av mjuk klämning.
Kvalitetsinspektion och standarder för kontroll av hela processen
Inspektion av inre hål begränsas av djup och använder vanligtvis en kombination av följande metoder:
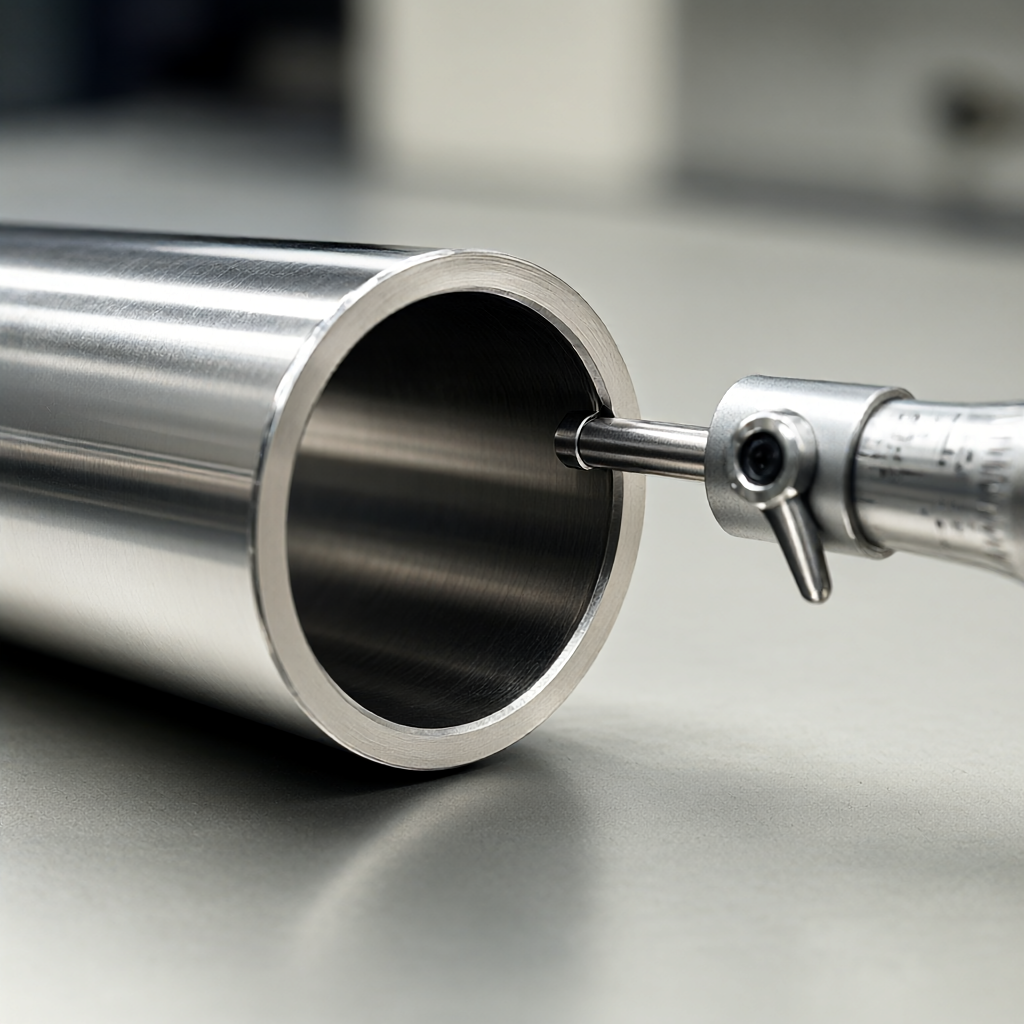
- Första artikelbekräftelsen: Använd en stiftmätare eller pneumatiskt mätinstrument för att upptäcka diametern, och använd en projektor eller profilometer för att upptäcka öppningens avfasning och ytjämnhet.
- Processinspektion: Inspektera slumpmässigt medianpordiametern och cylindriciteten var 5-10:e bit. Om dimensionsförskjutning hittas, spåra omedelbart spindelns termiska fel eller verktygsslitage.
- Full storlek frakt inspektion: För kritiska passande ytor, utför 100 % fullskalig inspektion. Använd en tredimensionell koordinatmätmaskin (CMM) eller en speciell innerdiametersond för att säkerställa att det inre hålets koaxialitet är ≤0,02 mm.
Innan ytbehandling (som anodisering, galvanisering) måste det bekräftas att det inte finns några kvarvarande spån och olja i det inre hålet. Annars kommer det att orsaka beläggningsablation eller ojämn oxidfilmtjocklek, vilket påverkar det slutliga utseendets konsistens.
Vanliga frågor: Vanliga frågor om CNC inre hålbehandling
Hur säkerställer man koncentricitet vid bearbetning av djupa hål?
Nyckeln är att centrera borrhålet. Det rekommenderas att använda en djuphålsborr med en pilotborr för att centrera hålet först och sedan expandera hålet. Om håldiametern är större, kan dubbelhuvudet högnivåstöd användas, eller fjärde/femte-axelns rotationsinriktning kan användas på femaxlig utrustning för att säkerställa att koaxialiteten för de inre och yttre cirklarna är inom 0,05 mm.
Hur löser man problemet med "aluminiumtumör" efter bearbetning av det inre hålet av aluminiumlegering?
Aluminiumsgrader orsakas vanligtvis av att verktygskanten har flisats eller felaktig matning. Hårdmetallbelagda verktyg med högre skärpa bör bytas ut, huvudavböjningsvinkeln bör optimeras, rotationshastigheten bör ökas på lämpligt sätt och matningen bör minskas för att säkerställa att spånen kontinuerligt rullas ut istället för att klämmas mot hålväggen.
Kan det inre hålet sprutas direkt efter CNC-bearbetning?
Ja, men ytförbehandling (sandblästring eller kemisk polering) krävs för att förbättra grovheten för vidhäftning. Om det inre hålet är en precisionsmatningsyta och dimensionsnoggrannheten måste bibehållas, rekommenderas det att undvika sprutning på den passande ytan, eller att reservera en förtjockningsmån för sprutning (vanligtvis 0,05-0,1 mm).
Ska jag välja svarvning eller fräsning för små partier av rördelar?
Beror på rörets väggtjocklek och längd. Om du borrar och spårar en solid stång, välj svarvning; om det är ett tjockväggigt rör eller ihålig profil med en komplex inre hålighet, välj bearbetningscentrumfräsning för mer flexibilitet. Centreringsmaskinen är lämplig för massproduktion av små rörformade skaftdelar med stort bildförhållande och extremt höga precisionskrav.
Kontrollera dess utrustningskonfiguration (oavsett om den har kombinerad svarvning och fräsning eller speciell djuphålsutrustning), verktygsbibliotekets rikedom och detekteringsmetoder (oavsett om den har pneumatiska mätinstrument eller speciella nålmätare med innerdiameter). Det är nödvändigt att tillhandahålla den första inspektionsrapporten för samma typ av rördelar, med fokus på det inre hålets rundhet och grovhetsdata.
Slutsats och förslag på samarbete
CNC-bearbetning av innerhålsbehandling av rör är ett systematiskt projekt. Från verktygsval till termisk deformationskompensation, varje steg påverkar direkt det slutliga utbytet. Vi har ett kluster av 72 CNC-utrustning, som täcker 3-axliga till 5-axliga och svarvnings- och fräsningskompositprocesser, som stöder en mängd olika material som aluminium, stål, rostfritt stål och teknisk plast. I massproduktion betonar vi den dubbla konsistensen av utseendekvalitet och dimensionell noggrannhet för att säkerställa att den inre hålytan är slät och felfri. Har du ritningar eller prover på rördelar är du välkommen attSkicka designfiler för offert, kommer vi att förse dig med detaljerade tekniska lösningar och offerter inklusive DFM-förslag.



