





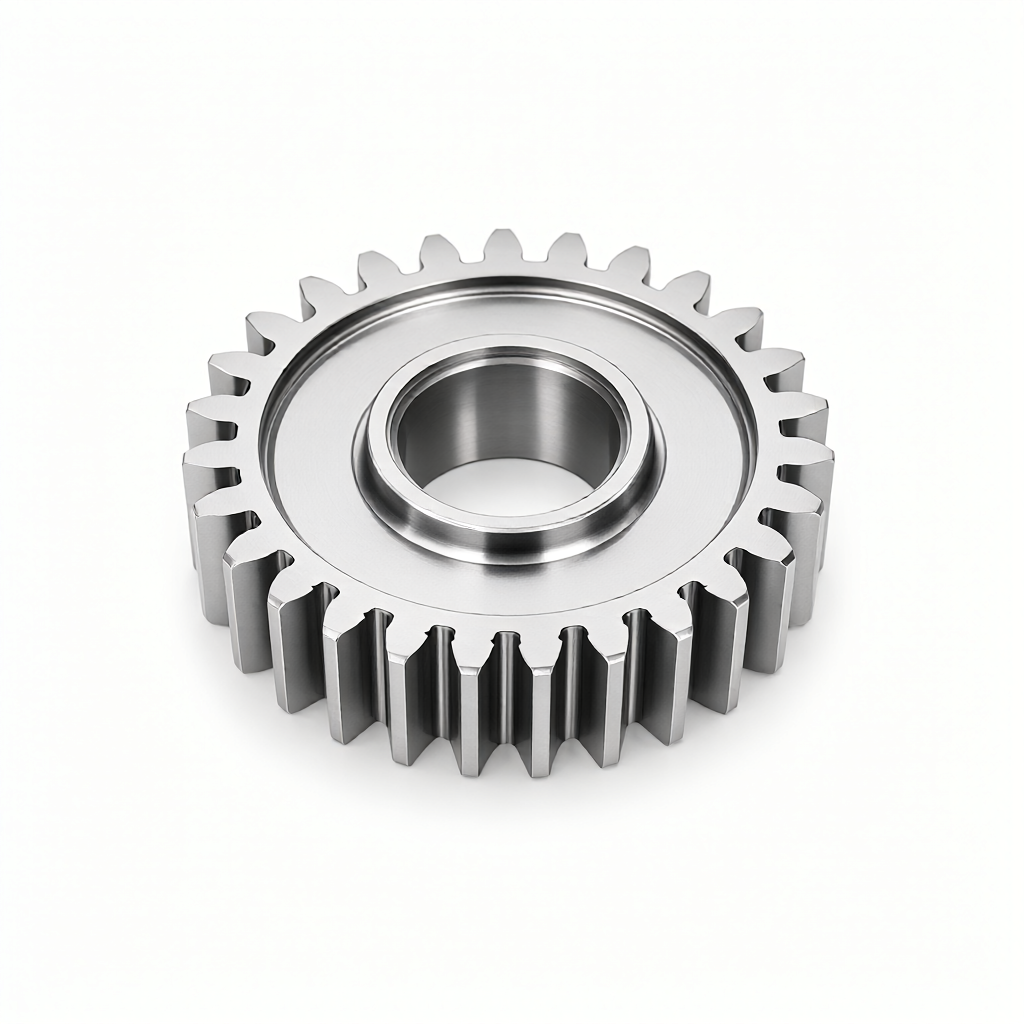
De nauwkeurigheid van het tandprofiel bepaalt rechtstreeks de transmissie-efficiëntie, het geluidsniveau en de levensduur. Voor ingenieurs is het van cruciaal belang om te begrijpen hoe ze de conformiteit van het tandoppervlak, de cumulatieve foutcontrole van de tandhoek en het beheer van de oppervlakteruwheid kunnen bereiken door middel van CNC-draai- en freesprocessen. ShowyMetal vertrouwt op een cluster van 72 CNC-apparatuur en biedt een complete oplossing, van materiaalselectie tot verwerking van tandoppervlakteafwerking, waarbij een verscheidenheid aan basismaterialen wordt ondersteund, zoals aluminium, staal, roestvrij staal en technische kunststoffen om dimensionale consistentie bij massaproductie te garanderen.
Technische basis voor de nauwkeurigheid van het tandprofiel en de materiaalkeuze
De keuze van het tandwielmateriaal heeft niet alleen invloed op de sterkte, maar beperkt ook direct de bewerkbaarheid en de uiteindelijke kwaliteit van het tandoppervlak. De snijprestaties van verschillende materialen variëren aanzienlijk, en procesafstemming moet worden uitgevoerd in combinatie met de nauwkeurigheidsgraad in de ISO 1328-norm (algemeen wordt Gr. 5-9 gebruikt).
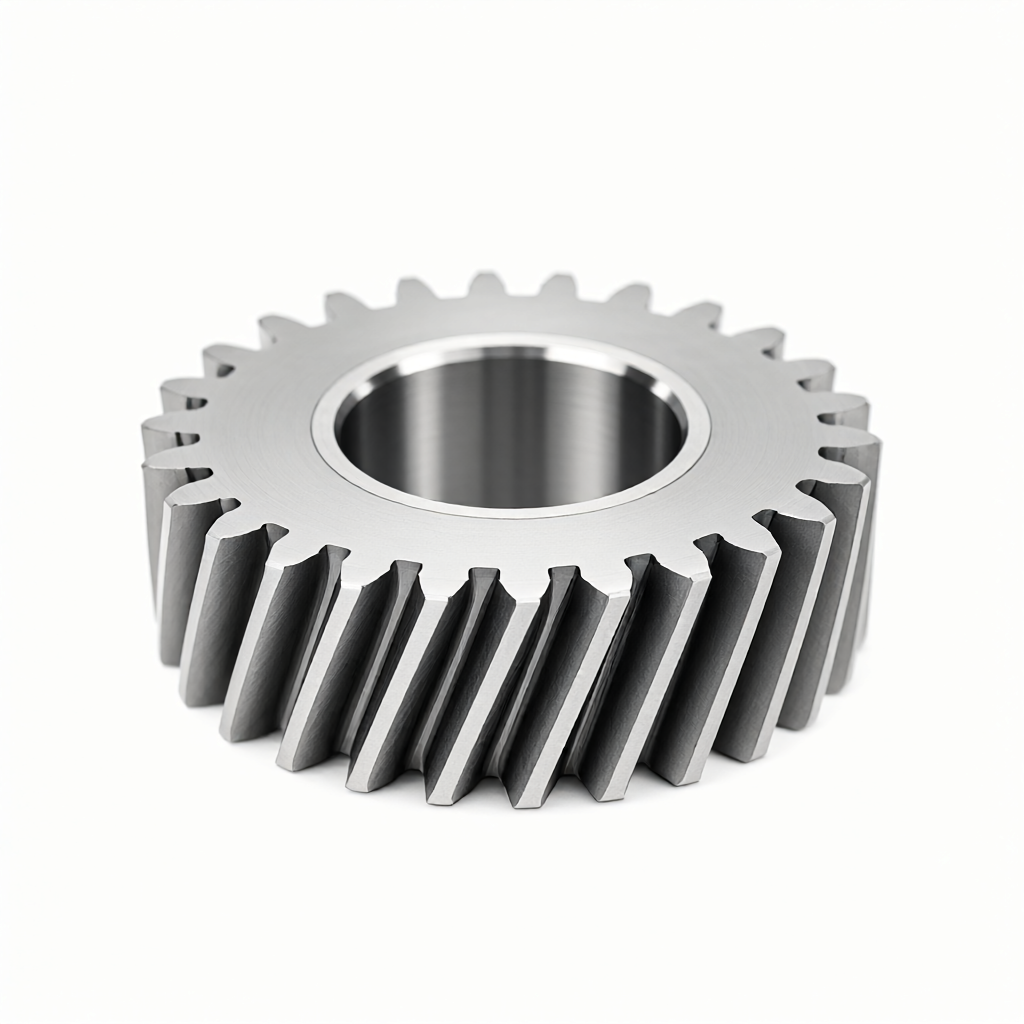
- Aluminiumlegeringen (zoals 6061-T6, 7075): Hoge snijefficiëntie, geschikt voor snelle batchverwerking. De moeilijkheid is dat het materiaal zacht is en gemakkelijk aan het mes plakt, dus het is noodzakelijk om gereedschap te gebruiken met een grote spaanhoek en voldoende koeling. Het oppervlak kan gemakkelijk Ra0,4μm bereiken, wat geschikt is voor precisieverloopstukken met hoge uiterlijke eisen.
- Staal (zoals 4140, 42CrMo): Hoge sterkte en goede taaiheid, maar na uitharding uiterst moeilijk te verwerken. Meestal wordt de strategie gevolgd van "eerst tandwielbewerking, later warmtebehandeling" of "frezen van wolfraamcarbide gereedschap". Het is gebruikelijk dat de ruwheid van het tandoppervlak wordt geregeld op Ra0,8-1,6 μm.
- Technische kunststoffen (zoals POM, PA66): Lichtgewicht, zelfsmerend, maar grote thermische vervorming. Tijdens CNC-bewerkingen moeten de voedingssnelheid en snijdiepte strikt worden gecontroleerd om overmatige tandsteekfouten veroorzaakt door warmteaccumulatie te voorkomen. Geschikt voor niet-dragende of lichte belastingstransmissiescenario's.
ShowyMetal beschikt over volledige materiaalaanpassingsmogelijkheden. Het kan DFM-suggesties (maakbaarheid) geven op basis van de materiaalkwaliteit en de status van de warmtebehandeling die op de tekening zijn aangegeven, het ontwerp van de tandfilet en het bodemgat optimaliseren en het risico op spanningsconcentratie verminderen.
Vergelijking van CNC-draai- en freesoplossingen in de tandwielverwerking
Voor tandwielen met verschillende structurele vormen is het kiezen van het juiste CNC-bewerkingspad een voorwaarde voor het beheersen van de kosten en nauwkeurigheid. De volgende tabel vergelijkt de toepasselijke scenario's en technische verschillen tussen de twee reguliere processen bij de productie van precisietandwielen:
| Contrasterende afmetingen | CNC draaien (inclusief vormdraaigereedschappen) | 3/4/5-assig CNC-frezen (met vormfrees) |
|---|---|---|
| Toepasselijk tandtype | Rechte tandwielen, spiraalvormige tandwielen (vereist indexering met meerdere koppen) | Rechte tandwielen, spiraalvormige tandwielen, visgraattandwielen, interne tandwielen, planetaire tandwieltreinen |
| Nauwkeurigheid bovengrens | Meestal is tot ISO-niveau 8-9 het aantal hoog scorende tanden beperkt | Met een 5-assige koppeling kan hij ISO-niveau 6-7 bereiken en is de accommodatieruimte groter. |
| Materiële beperkingen | Beperkt door de stijfheid van het draaigereedschap, zijn harde materialen gevoelig voor instorten van het gereedschap. | Hardmetalen frezen kunnen worden gebruikt om zich aan te passen aan harde materialen zoals gehard staal |
| batch-efficiëntie | Middendraaibanken of dubbelkopsdraaibanken kunnen snel batches produceren en zijn geschikt voor eenvoudige externe tandwielen. | Opspannen is ingewikkeld, maar gelijktijdige bewerking over meerdere assen vermindert het proces en is geschikt voor complexe constructies. |
| oppervlakte kwaliteit | Het is gemakkelijk om messporen te maken en vereist in een later stadium fijn slijpen. | Continue trajecten en verbeterde gladheid kunnen worden bereikt door zijfrezen of plunjefrezen |
Voor complexe planetaire tandwielen of spiraalvormige tandwielen,5-assig gelijktijdig frezenis een betere oplossing. Het 5-assige bewerkingscentrum van ShowyMetal kan de bewerking van het tandoppervlak en het referentieoppervlak in één opspanning voltooien, waardoor coaxialiteitsfouten veroorzaakt door secundaire opspanning worden vermeden en de stabiliteit van het tandwiel bij hoge snelheid wordt gegarandeerd.
Analyse van belangrijke procesparameters die de nauwkeurigheid van het tandprofiel beïnvloeden
Zelfs als dezelfde apparatuur wordt gebruikt, kunnen kleine afwijkingen in de parameterinstellingen ervoor zorgen dat de cumulatieve tandsteekfout (Fpk) of tandprofielafwijking (ff) de tolerantie overschrijdt. Hieronder volgen de drie kernparameters die de nauwkeurigheid van de CNC-tandwielen beïnvloeden:
1. Gereedschapsslijtagecompensatie en dynamische aanpassing van de spaanhoek
Tandwielsnijden is een intermitterend snijden en de snijkant van het gereedschap is gevoelig voor afbrokkelen. Het wordt aanbevolen om vormfrezen of frezen met puntradius te gebruiken en de spaanhoek dynamisch aan te passen bij het bewerken van verschillende materialen. Bij het verwerken van aluminium moet de spaanhoek bijvoorbeeld groter zijn dan 15° om de snijkracht te verminderen; bij het verwerken van gelegeerd staal moet de spaanhoek worden verlaagd om de randsterkte te vergroten. ShowyMetal implementeert 100% standtijdmonitoring in massaproductie en corrigeert gereedschapslijtagecompensatiewaarden in realtime via bevestiging van het eerste artikel en procesinspectie.
2. Koelmethode en thermische vervormingscontrole
Traditioneel droogzagen kan lokale temperatuurschommelingen veroorzaken, waardoor materiaalfaseveranderingen of thermische slijtage van het gereedschap ontstaan. Bij het nauwkeurig bewerken van tandwielen wordt vaak gebruik gemaakt van minimale hoeveelheid smering (MQL) of volledige koeling. Voor tandwielen met kleine modules moet het koelmiddel rechtstreeks in het snijgebied worden gespoten om thermische rek te voorkomen. Ons processysteem ondersteunt op maat gemaakte koelpaden om de thermische balans van het tandoppervlak tijdens de verwerking te garanderen, waardoor een maatnauwkeurigheid van ±0,01 mm behouden blijft.
3. Behandeling van oppervlakteruwheid en gladheid
De ruwheid van het tandoppervlak heeft een directe invloed op de wrijvingscoëfficiënt en het ingrijpingsgeluid. Oppervlakken die rechtstreeks door CNC worden bewerkt, kunnen doorgaans niet voldoen aan de behoeften van hoogwaardige toepassingen en vereisen daaropvolgende verwerking. ShowyMetal verzorgt onder meer oppervlaktebehandelingen zoals anodiseren, zandstralen en galvaniserenHoogglans afwerkingDe oneffenheid van het oppervlak kan verder worden verminderd en de ruwheid kan worden teruggebracht tot Ra0,4μm. Dit soort consistentiecontrole is een belangrijke indicator die gewone verwerkingsfabrieken onderscheidt van precisiefabrikanten, waardoor wordt gegarandeerd dat er geen krassen en defecten tussen de batchonderdelen voorkomen en dat het uiterlijk en de kwaliteit uniform zijn.
Testmethoden voor de nauwkeurigheid van de tandvorm en acceptatiecriteria
Zonder testen is er geen kwaliteit. De acceptatie van CNC-tandwielen kan niet uitsluitend op het uiterlijk berusten, maar moet gebaseerd zijn op de volgende inspectiemethoden:
- Detectie van tandprofielafwijkingen (ff).: Gebruik een tandwiel-slingercontrole of coördinatenmeetmachine (CMM). CMM verkrijgt de puntenwolk van het tandoppervlak door middel van laserscanning of aanrakingsmeting. Vergeleken met de theoretische tandvorm wordt de fout gewoonlijk binnen 0,02 mm gecontroleerd.
- Cumulatieve fout tandsteek (Fpk): Gebruik de tandsteekmeter om tand voor tand te meten. Dit is de kernindicator voor het beoordelen van de uniformiteit van de tandwielproductie. De consistentie van Fpk bij massaproductie bepaalt het geluidsniveau van de gehele machine.
- Detectie van ruwheid (Ra).: Gebruik een ruwheidsmeter om het middengedeelte van het tandoppervlak te bemonsteren. Voor uiterlijke onderdelen dient het gehele oppervlak geïnspecteerd te worden; voor functionele onderdelen, focus op het mesh-gebied.
ShowyMetal is uitgerust met driedimensionale coördinaten, optische metingen en ruwheidsmeters, en implementeert vier niveaus van "inkomende materiaalinspectie → eerste artikelbevestiging → procesinspectie → volledige verzendingsinspectie". Bij verzending wordt een compleet CMM-testrapport verstrekt met traceerbare gegevens en voldoet aan de E-E-A-T-geloofwaardigheidsnormen.
Veelvoorkomende foutmodusvermijding en DFM-aanbevelingen
Op basis van langdurige productie-ervaring zijn de volgende veelvoorkomende faalmodi en vermijdingsstrategieën van CNC-tandwielen:
- : Komt vooral voor bij de staalverwerking. Vermijdingsplan: vergroot de straal van de puntafronding om scherpe randen te voorkomen; verminder de snijsnelheid tijdens de verwerking en verbeter de soepelheid van de voedingssnelheid.
- Oppervlak kleven/randopbouw: Komt vooral voor in aluminiumlegeringen en technische kunststoffen. Tijdelijke oplossing: Gebruik gecoat gereedschap, verhoog de koelmiddelstroom en vergroot de afschuiningsgrootte zoals aanbevolen tijdens de DFM-fase.
- Slechte batchconsistentie: Komt meestal voor bij onbeheerde verwerking gedurende lange tijd. Vermijdingsplan: Voer regelmatig eerste-stuk-bemonsteringsinspecties uit. De massaproductiecyclus van ShowyMetal bedraagt 15-25 dagen. Gedurende deze periode worden de oppervlakteafwerking en maatvastheid van elk product bewaakt door middel van automatische laad- en lossystemen en machine vision-inspectie.
Het wordt aanbevolen om tijdens de ontwerpfase van de tekening de tolerantiezone van het sleutelvlak (zoals H7/g6) duidelijk te markeren en het nauwkeurigheidsniveau van het tandprofiel (zoals niveau 7 in GB/T 1356) te noteren. Duidelijke technische vereisten helpen fabrikanten snel te reageren en de communicatiekosten te verlagen.
FAQ: Veelgestelde vragen over CNC-tandwielbewerking
Kan CNC-bewerking het traditionele tandwielfrezen vervangen?
Voor tandwielen met middelgrote modules en kleine batches is 5-assig CNC-frezen een volledig haalbaar alternatief, vooral bij snelle prototype-iteratie en tandwielen met complexe structuren. Voor grote modules en grote batches standaard rechte tanden biedt het traditionele tandwielfrezen echter nog steeds kostenvoordelen. ShowyMetal kan kosteneffectieve procespadsuggesties geven op basis van uw module, materiaal en batchgrootte.
Hoe kan ik de oppervlakteafwerking van CNC-tandwielen verbeteren tot Ra0,4μm?
Dit vereist een combinatie van “afwerking + oppervlaktebehandeling”. CNC-precisiefrezen regelt de ruwheid tot ongeveer Ra0,8μm, die vervolgens verder kan worden teruggebracht tot Ra0,4μm door middel van chemisch polijsten of elektrolytische behandeling met specifieke parameters. ShowyMetal beschikt over mogelijkheden voor anodiseren en plateren, en kan de afwerking van het tandoppervlak in één stop voltooien, waardoor een krasvrij uiterlijk wordt gegarandeerd.
Wat is de typische doorlooptijd voor massaproductie van 1000 stuks uitrusting?
Afhankelijk van de materiële en structurele complexiteit. Voor eenvoudige externe tandwielen van aluminiumlegering kan ShowyMetal massaproductie leveren in 15-25 dagen met een capaciteit van 72 eenheden. Als er sprake is van een warmtebehandeling of van complexe tandwieloverbrengingen, wordt de levertijd dienovereenkomstig uitgesteld. Het wordt aanbevolen om bij aanvraag volledige tekeningen te verstrekken, en wij zullen een nauwkeurig productieschema afgeven.
Hoe kan de coaxialiteit van batchtandwielen worden gegarandeerd?
De coaxialiteit hangt vooral af van de keuze van het klempunt. ShowyMetal beveelt de klemmethode "twee pinnen aan één kant" of "positionering in het binnengat" aan, waarbij gebruik wordt gemaakt van een 5-assige koppeling om de verwerking van het binnengat, het referentieoppervlak en het tandoppervlak in één keer te voltooien, waardoor secundaire klemfouten bij de bron worden geëlimineerd. Vóór verzending wordt de slingering van het referentievlak door CMM gedetecteerd om ervoor te zorgen dat aan de tekeningtolerantie-eisen wordt voldaan.
Waar moet u op letten bij het verwerken van technische kunststof tandwielen?
Conclusies en aanbevelingen voor actie
Precisie CNC-tandwielbewerking is niet alleen een snijproces, maar ook een systematische engineering van materiaalkunde, gereedschapstechnologie en precisie-inspectie. Bij het kiezen van een leverancier moet u niet alleen naar de eenheidsprijs kijken, maar ook op deze letten
Als u te maken krijgt met nauwkeurigheidsuitdagingen of druk op de massalevering in uw tandwieloverbrengingssysteem, stuur dan CAD-tekeningen en stuklijstbladen naar ons technische team voor gratis DFM-analyse en nauwkeurige offertes.



