






De kern van het vermijden van putten bij CNC-bewerking van aluminiumlegeringen is het vermijden van structuren die tijdens de ontwerpfase kunnen leiden tot breuk van het snijgereedschap, vervorming van het werkstuk of tolerantie-instabiliteit. Voor technische inkoop en ingenieurs kan het begrijpen van "Design for Manufacturability (DFM)" weken van herwerk besparen dan alleen maar focussen op materiaalkwaliteiten. Gangbare aluminiummaterialen zoals 6061-T6, 7075-T6 of 5052 hebben uitstekende snijprestaties. Als er echter diepe groeven, dunne wanden of complexe interne hoeken in de constructie aanwezig zijn, is het gemakkelijk om klappersporen, spanningsvervormingen en zelfs gereedschapsbreuk te veroorzaken tijdens massaproductie. Dit artikel biedt een diepgaande analyse van vijf soorten constructies met een hoog risico, geeft specifieke maatbeperkingen, alternatieven en acceptatiecriteria om u te helpen risico's te identificeren voordat u tekeningen uitgeeft en ervoor te zorgen dat de tolerantie-eis van ±0,01 mm stabiel kan worden bereikt.
Diepe holte en diepe groefstructuur: de onzichtbare valstrik van gereedschapsdiameter en aspectverhouding
Bij het frezen van aluminiumlegeringen zijn diepe holtes en diepe sleuven vaak voorkomende gebieden die trillingen van het gereedschap veroorzaken. De uitsteeklengte van het gereedschap wordt beperkt door de stijfheid. Wanneer de verhouding tussen groefdiepte en gereedschapsdiameter (L/D) een bepaalde drempel overschrijdt, zal de doorbuiging van het gereedschap in de snijdiepte scherp toenemen, waardoor de oppervlakteruwheid verslechtert tot meer dan Ra 3,2 μm, en zelfs het gereedschap instort. Normaal gesproken wordt aanbevolen om L/D binnen een verhouding van 3:1 te regelen. Als L/D boven 5:1 komt, moeten de snijparameters worden aangepast of moet het procespad worden gewijzigd.
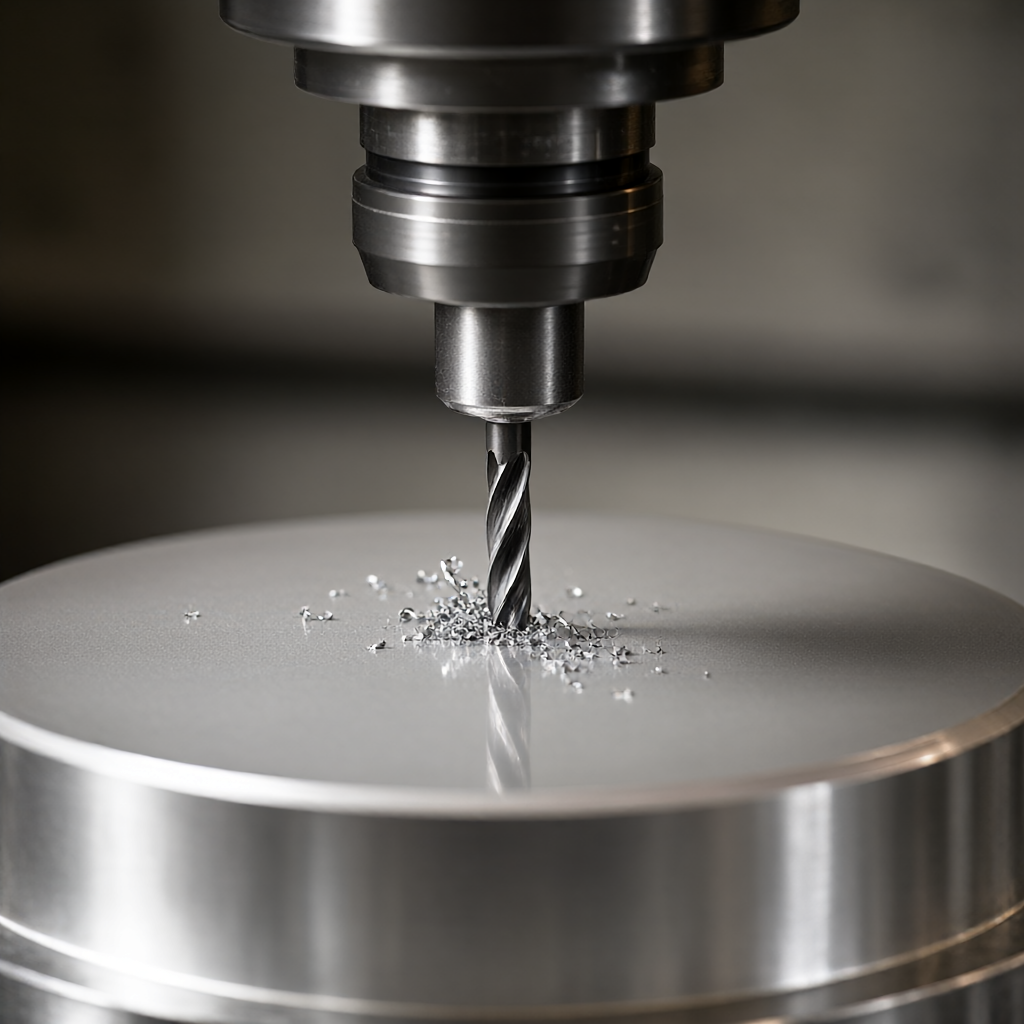
Structurele parameterbeperkingen en alternatieven
- Beperking beeldverhouding: Voor standaard vingerfrezen voor het verwerken van diepe groeven wordt aanbevolen dat L/D ≤3 is. Als het dieper moet, moet een ruwe bewerking worden gebruikt om een marge (0,5-1,0 mm) over te laten, en moet een kort gereedschap worden gebruikt voor de afwerking.
- Limiet voor de breedte van de sleuf: De groefbreedte mag niet minder zijn dan 1,2 keer de gereedschapsdiameter, anders kan het gereedschap niet stabiel worden gecentreerd en is het gevoelig voor zijdelingse afwijkingen.
- alternatief: Voor blinde gaten of te diepe holtes kunt u overwegen om de zijwand te draaien (als deze rotatiesymmetrie heeft) of elektro-ontladingsbewerking (EDM) en vervolgens het bodemoppervlak CNC af te werken.
| L/D-verhouding | Belangrijkste risico's | Voorgestelde tegenmaatregelen |
|---|---|---|
| ≤ 3 | Regelmatig knippen, laag risico | Standaard frezen met hoge snelheid, met behulp van vingerfrezen met 4 of 5 spaangroeven en gematigde voedingssnelheden |
| 3 - 5 | Er verschijnen trillingssporen en de gladheid neemt af | Scheid voorbewerken en nabewerken, laat een marge van 0,1-0,2 mm over voor nabewerken en verlaag de snelheid. |
| > 5 | Het risico op gereedschapsbreuk is extreem hoog en de ovaliteit van de gatwand is extreem slecht. | Schakel over naar boren en tappen of EDM-vormen, en CNC snijdt alleen de contour af. |
Dunwandige structuren: spanningsverlichting en controle van het “ooreffect”
Er zijn restspanningen in de aluminiumlegering. Wanneer de wanddikte te dun is (meestal minder dan 2 mm), zal de materiaalloskracht tijdens het CNC-snijproces elastische vervorming van het werkstuk veroorzaken, wat resulteert in het zogenaamde "ooreffect" (Earping). Dit fenomeen is vooral duidelijk bij trekdelen van dunne platen of dunwandige schaaldelen, en manifesteert zich als kromtrekken van de randen en een slechte vlakheid. Als bij massaproductie geen rekening wordt gehouden met de klemvervorming tijdens het ontwerp, zal het daaropvolgende correctieproces de kosten aanzienlijk verhogen.
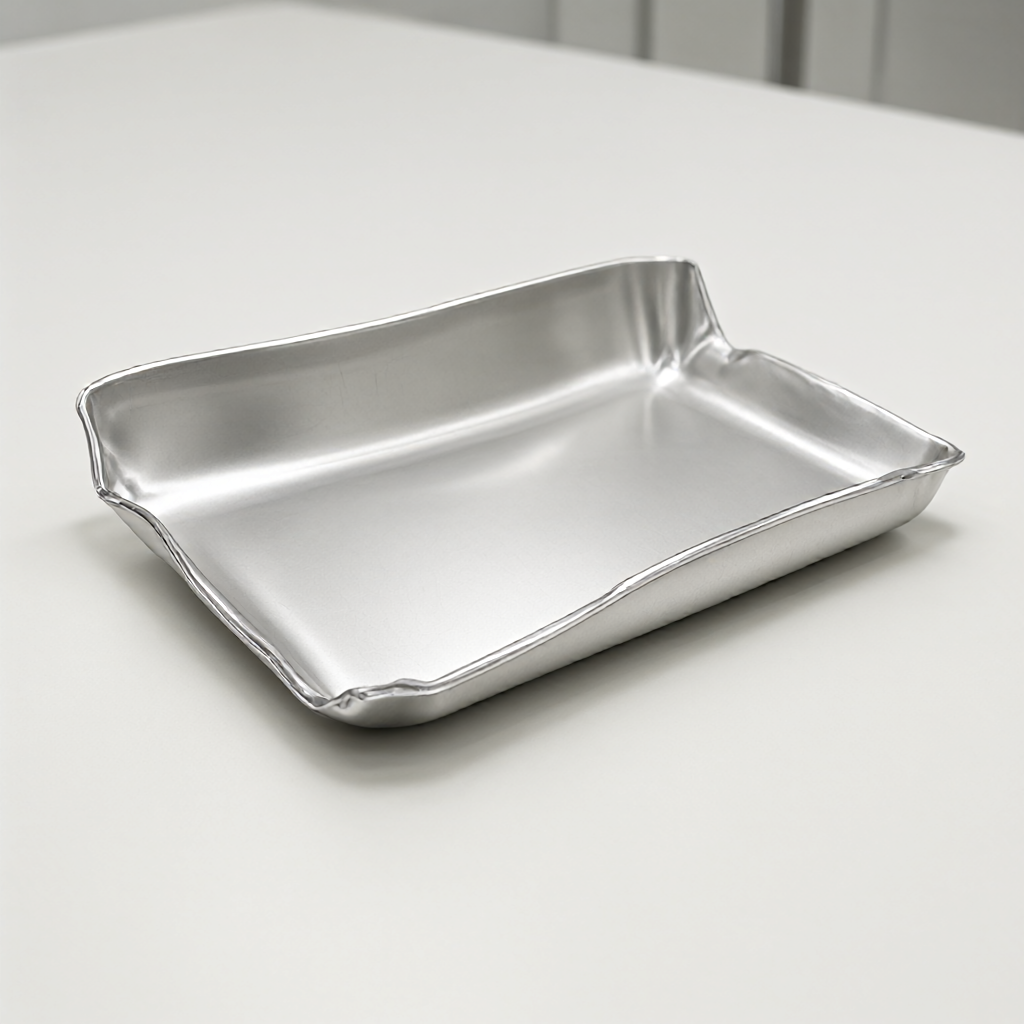
Diktetoleranties en klemstrategieën
- Minimale wanddikte: De aanbevolen minimale wanddikte voor 3-assig frezen is ≥2 mm; Als de wanddikte tussen 1 en 2 mm ligt, moeten vacuümadsorptieklemmen of op maat gemaakte flexibele pads worden gebruikt om vervorming van het puntcontact te voorkomen.
- Vervorming voorbehouden: Ontwerptekeningen moeten een vervormingsmarge van 0,05-0,10 mm in het dunwandige gebied reserveren, of de strategie "compensatie dunwandig snijden" in CAM-programmering mogelijk maken (verminder de hoeveelheid zijwaarts snijden tot binnen 0,05 mm).
- Materiaal selectie: 6061-T6 heeft een betere kruipweerstand dan A380 en is geschikt voor dunwandige constructies met hoge vlakheidseisen.
Scherpe hoeken en interne R-waarden: fysieke beperkingen op de grenzen van de gereedschapsgeometrie
"Geen interne R" is een groot ontwerpmisverstand bij CNC-verwerking van aluminiumlegeringen. De neusradius van een vingerfrees bepaalt fysiek de minimale maat van de interne filet. Als de ontwerptekening een rechthoekige interne hoek (R0) bevat, moet er na verwerking een afronding van de gereedschapspuntradius zijn (als er bijvoorbeeld een gereedschap van 6 mm wordt gebruikt, moet de werkelijke interne R≈3 mm, de gereedschapsradius-offset worden afgetrokken). Het met geweld verwijderen van overtollig materiaal via meerdere toevoeren is niet alleen uiterst inefficiënt, maar kan ook gemakkelijk leiden tot spanningsconcentratie en de bron worden van vermoeidheidsbreuken.
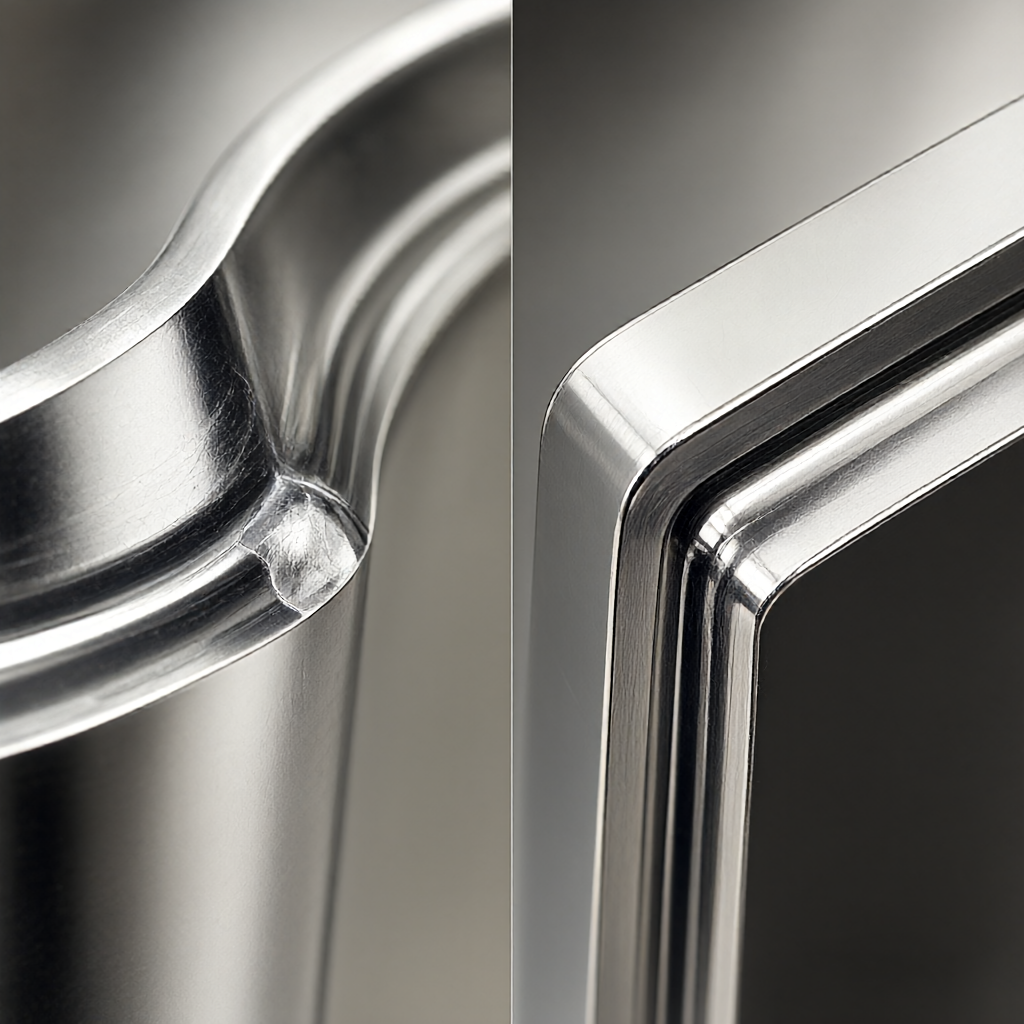
Specificaties voor interne R-waarde-instelling
- Minimale binnen-R: Het wordt aanbevolen dat de binnen-R ≥ 1,5 keer de gereedschapsradius is. Als een mes met een platte bodem van 1 mm wordt gebruikt, moet de binnenste R zo worden ontworpen dat deze minimaal 0,5 mm bedraagt, maar er moet rekening worden gehouden met de uitzettingsruimte na slijtage van het gereedschap.
- Externe R-waarde: De buitenste R wordt aanbevolen ≥2 mm te zijn. Een te kleine buitenste R zal ervoor zorgen dat de gereedschapsbelasting plotseling op de hoek verandert, waardoor de slijtage van het gereedschap wordt versneld.
- alternatief proces: Als de constructie een minimale R-waarde moet vereisen (zoals 5)
Laag (moet regelmatig van gereedschap wisselen) Medium (kan het voer kantelen) Gereedschapsbreuk en trillingssporen Opgesplitst in meerlaagse verwerking, of gebruik in plaats daarvan EDM dunne wand ( « Previous Vervormingscontroletechnieken voor dunwandige onderdelen bij de verwerking van aluminiumlegeringen Next » Selectiegids voor CNC-bewerkingen van aluminiumlegeringen: van materiaalkwaliteit tot tolerantienormenAanbevolen lectuurGerelateerde inhoud
Ontdek meer artikelen die u kunnen interesseren.
Offerte binnen 2 uurStuur uw tekening, offerte binnen 2 uur.
Stuur uw STEP / DWG / PDF-tekening en onze engineers reageren binnen 2 uur met een gedetailleerde offerte inclusief gratis DFM-analyse en procesadvies — vrijblijvend.
Stuur ons uw tekening — de rest doen wij
Stuur uw STEP / DWG / PDF-tekening en ontvang binnen 2 uur een gedetailleerde offerte met gratis DFM-analyse en procesadvies. Geen minimumbestelling — vanaf 1 stuk.
Live aanvragen


