






Dunwandige onderdelen van aluminiumlegering worden gemakkelijk vervormd tijdens CNC-bewerking als gevolg van snijwarmte, klemspanning en materiaalelastisch herstel, wat resulteert in maatafwijkingen of vlakheidsfouten. Het nauwkeurig controleren van de vervorming van dunwandige onderdelen van aluminiumlegeringen vereist gezamenlijke optimalisatie vanuit vier dimensies: procesplanning, gereedschapsselectie, snijparameters en klemmethoden. Voor precisieonderdelen met een wanddikte van minder dan 2 mm wordt aanbevolen om de strategie "gesegmenteerd snijden + snel terugtrekken" toe te passen en de snijkracht te regelen binnen de maximale radiale kracht van een enkel gereedschap 30N om het risico op kromtrekken veroorzaakt door het vrijkomen van restspanning te minimaliseren. Als uw project dunwandige schalen of grote frameconstructies omvat, kunt u het DFM-analyserapport raadplegen dat door ons procestechnische team is verstrekt om de consistentie van de massaproductie te garanderen.
Het kernmechanisme en de faalwijze van vervorming van dunwandige onderdelen van aluminiumlegeringen
Aluminiumlegeringen (zoals 6061-T6, 7075-T6) hebben een hoge specifieke sterkte en elastische modulus, maar in dunwandige constructies (wanddikte wordt meestal gedefinieerd als minder dan 2 mm) is hun stijfheid extreem gevoelig voor kleine verplaatsingen. Vervorming is voornamelijk het gevolg van drie mechanismen:
- Snijdend hitteeffect:Hoewel de thermische geleidbaarheid van een aluminiumlegering hoog is (ongeveer 200-230 W/m·K), zal de lokale temperatuurstijging veroorzaakt door frezen met hoge snelheid nog steeds microscopisch kleine thermische spanningsgradiënten veroorzaken, die na afkoeling in de richting van het snijgereedschap zullen buigen.
- Resterende stressverlichting:Er zijn initiële restspanningen in het gietstuk of de extrusie, en naarmate materiaal wordt verwijderd, wordt het spanningsveld opnieuw verdeeld, waardoor macroscopische vervorming ontstaat.
- Klemvervorming:Dunwandige onderdelen hebben een lage buigstijfheid, en stijve klemming zal na het losmaken elastische vervorming en terugveren veroorzaken, wat resulteert in een ongelijkmatige bewerkingstoeslag.
Bezwijkkenmerken manifesteren zich vaak als overmatige vlakheid na verwerking (>0,05 mm/100 mm) of afwijkende afmetingen van de pasvlakken van de sleutel. In luchtvaart- en halfgeleidercarrierscenario's leidt deze vervorming direct tot interferentie van de assemblage of falen van de luchtdichtheid.
Procespadplanning: gelaagd snijden en margebeheersing
De traditionele ‘one size fits all’-strategie zal onvermijdelijk leiden tot vervorming van dunwandige onderdelen. Een effectief procespad moet het principe volgen van "van grof naar fijn, kleine stappen en snelle stappen".
Reserveringsstrategie voor ruwe bewerkingstoeslag
Voor 6061 aluminium onderdelen met een wanddikte van 1,5 mm wordt aanbevolen om na de ruwe bewerking een uniforme marge van 0,3-0,5 mm over te laten. Als de tolerantie te groot is, zal dit leiden tot een grote zaagdiepte en ongelijkmatige spanning tijdens het nabewerken; als de tolerantie te klein is, kan deze de vervorming van het vorige proces niet compenseren. Interferentiecontroles worden uitgevoerd via CAM-software om een symmetrische margeverdeling te garanderen.
Semi-afwerking en thermische balancering
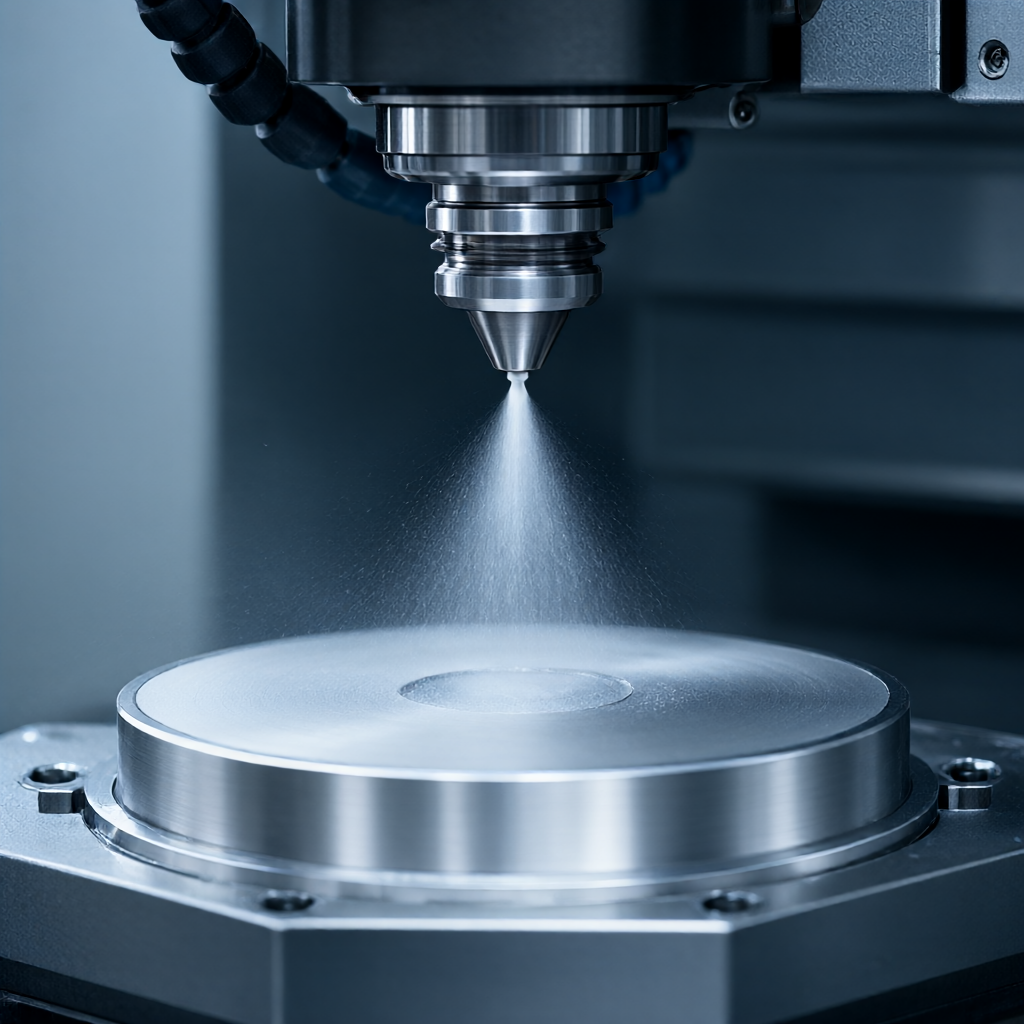
In de semi-nabewerkingsfase worden strategieën met hoge snelheid (8000-12000 tpm) en kleine voeding (0,05-0,1 mm/omw) toegepast om de snijkracht van de eenheid te verminderen. Op dit moment moet minimale hoeveelheid smering (MQL) of waterkoeling onder hoge druk mogelijk zijn om de temperatuurstijging van het werkstuk binnen 10°C te controleren om thermische vervorming te verminderen.
Afwerking van het terugtrekkingspad
Voor het nabewerken wordt klimmend frezen gebruikt en de gereedschapspadafstand wordt geregeld op 0,5-1 mm om de overlapsnelheid te garanderen. Het belangrijkste kenmerk is om de snijsnelheid in de laatste 10% met 20% te verlagen en de snelle terugtrekkingsmodus te gebruiken (opdracht G0 of G38) om te voorkomen dat het gereedschap op de bodem van de groef blijft om op te warmen.
Gereedschapsselectie en parameterafstemming: vermindering van de snij-impact
De gereedschapsgeometrie bepaalt direct de gladheid van het snijden. Grote R-gereedschappen met ronde neus of gereedschappen met een scherpe hoek zijn verboden voor het bewerken van dunwandige onderdelen, en grote helix-hoekfrezen hebben de voorkeur.
| Parameteritem | Aanbevolen waarden/functies | Technische rechtvaardiging |
|---|---|---|
| Gereedschapshelixhoek | 40°-55° (4 bladen en hoger) | De grote spiraalhoek zorgt voor een "shear"-effect, waardoor de axiale krachten worden verminderd en het risico op klapperen wordt verminderd. |
| Coatingmateriaal | TiAlN of ongecoat snelstaal (HSS) | Aluminium laat zich gemakkelijk aan het mes plakken, dus de wrijvingscoëfficiënt van de harde coating moet laag zijn; HSS heeft een goede taaiheid en is bestand tegen chippen. |
| Voeding per mes (fz) | 0,08-0,12 mm/omw | Als het te klein is, zal het gemakkelijk een opgebouwde voorsprong opleveren; als deze te groot is, zal de snedediepte toenemen en tot vervorming leiden. |
| Snelheid(S) | 10.000-15.000 tpm | Het hoge toerental compenseert een kleine snedediepte en zorgt voor een hoge oppervlaktekwaliteit (Ra<0.8μm) |
Opmerking: Bij het gebruik van hardmetalen gereedschappen moet u op de scherpte van de snijkant letten. Stomp gereedschap vergroot het extrusieoppervlak en verergert de vervorming van dunwandige onderdelen aanzienlijk. Controleer regelmatig de slijtage van het gereedschap en vervang het als de VB-waarde hoger is dan 0,1 mm.
Klem- en ondersteuningstechnologie: minimalisering van de vervorming van de beperking
De opstelling is de grootste externe variabele in vervorming. Te veel rigiditeit is een taboe, gematigde flexibiliteit is de sleutel.
Vacuümadsorptie en flexibele klemmen
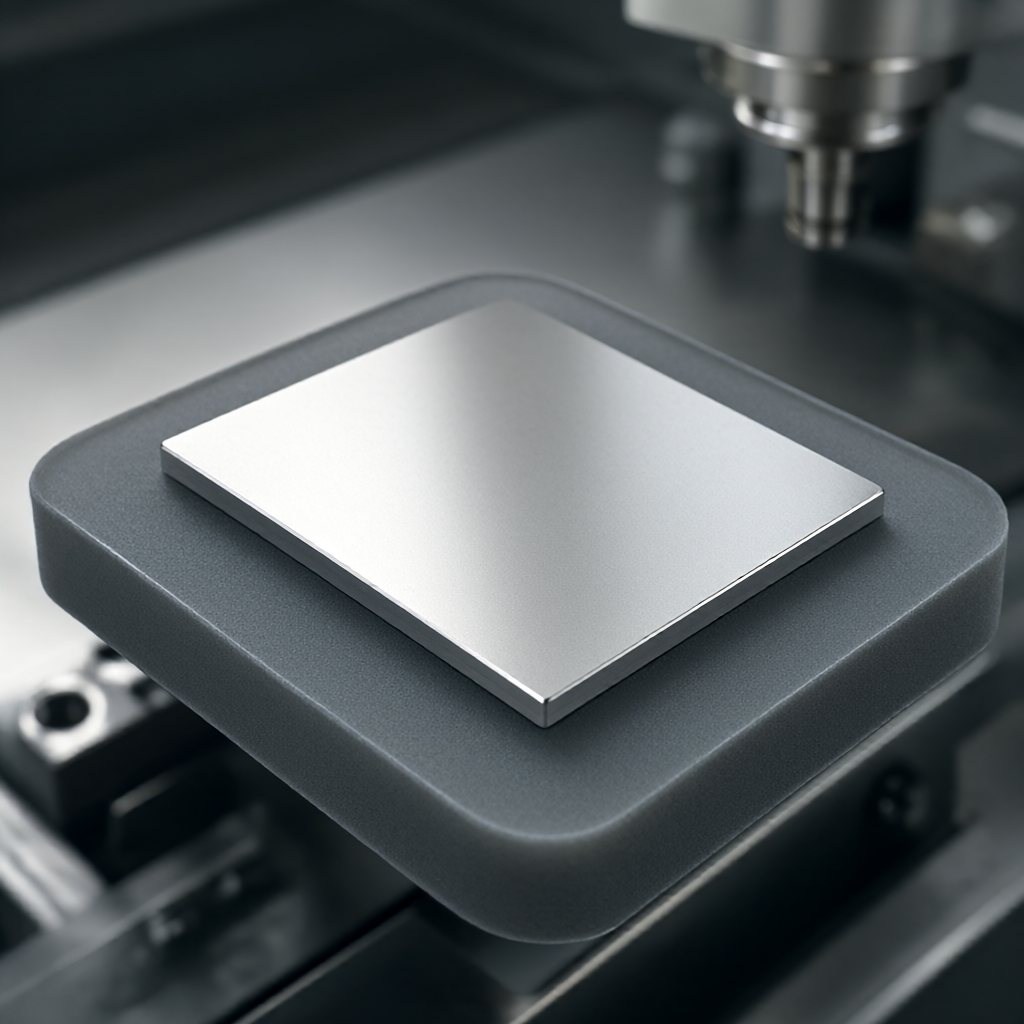
Voor vlakke platen wordt een vacuümadsorptieplatform aanbevolen. Gebruikt met een spons of polyurethaan diafragma om gelijkmatige ondersteuning te bieden en puntcontactinkepingen te voorkomen. Voor speciaal gevormde onderdelen is een zachte polyurethaan (hardheid Shore A 40-60) zachte voering met een dikte van 2-3 mm ontworpen om de klemkracht te absorberen.
Procesgaten en hulpsteunen
In dunwandige constructies met lange zijden (zoals radiatorframes) zijn positioneringsprocesgaten gereserveerd. Vóór verwerking wordt het door de kolom met schroefdraad getild en wordt een kleine voorspankracht uitgeoefend (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Strategie voor gesplitste verwerking
Voor complexe schalen wordt aanbevolen om het onderdeel in twee halve wanden te splitsen, deze afzonderlijk te verwerken en ten slotte te monteren door te lijmen of te klinken. Deze methode vermijdt volledig het enorme risico op vervorming bij de algehele verwerking, maar vergroot het assemblageproces en moet worden afgewogen tegen de efficiëntie.
Kwaliteitscontrole en vervormingscorrectie gesloten lus
Vervormingscontrole is geen eenmalige actie, maar een iteratief proces. Er moet een gesloten lus van ‘verwerking-meting-compensatie’ tot stand worden gebracht.
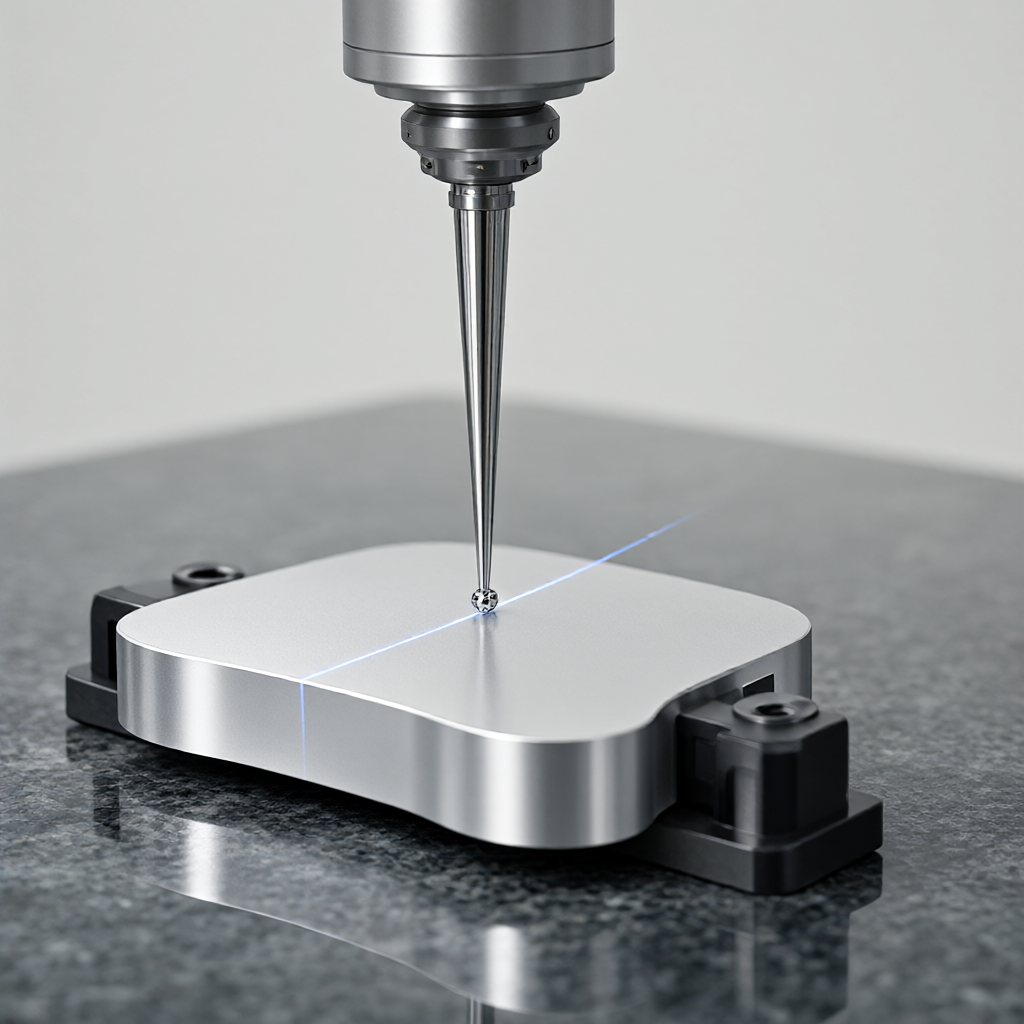
- Coördinaatmeting (CMM):Per dienst wordt één stuk willekeurig geïnspecteerd, waarbij de nadruk ligt op het controleren van de vlakheid en de positionering van het sleutelgat. De gegevens worden teruggevoerd naar het CAM-programma om de gereedschapspadcompensatiewaarde van het volgende stuk te wijzigen.
- Optische autocollimator:Wordt gebruikt om de verticale spil en de thermische drift van het werkstuk te bewaken met een nauwkeurigheid tot 0,5 μm.
- Legering pin met vormgeheugen:In geavanceerde toepassingen worden slimme pinnen gebruikt om spanning te monitoren en in realtime alarmen voor werktuigmachines te activeren.
Als een systematische buiging van 0,02 mm in de richting van de frees wordt gedetecteerd, moet aan dit gebied in de CAM een snededieptecompensatie van 0,02 mm worden toegevoegd. Deze correctiemethode voor "voorvervorming" kan het uitvalpercentage bij massaproductie aanzienlijk verminderen.
Het oplossen van veelvoorkomende problemen bij het verwerken van dunwandige onderdelen van aluminiumlegeringen
Waarom vervormen dunwandige onderdelen van aluminiumlegeringen na verwerking?
De belangrijkste redenen zijn het ongelijkmatig vrijkomen van restspanning en de accumulatie van snijwarmte. Controleer of er gebruik wordt gemaakt van gelaagd snijden en of koeling voldoende is. Als de kromtrekkingsrichting vastligt, moet een omgekeerde compensatietoeslag aan het afwerkingspad worden toegevoegd.
Wat moet ik doen als dunwandige onderdelen bij het vastklemmen gemakkelijk vervormen?
Gebruik in plaats daarvan zachte polyurethaanklemmen met een lage hardheid of vacuümzuiging. Vermijd direct klemmen met een stijve bankschroef. Flexibele bussen moeten worden opgevuld en de contactoppervlakken moeten worden verspreid om de eenheidsdruk onder de vloeigrens van het aluminium te verlagen.
Hoe kiest u de juiste snijvloeistof voor het bewerken van dunne aluminium wanden?
Voor het bewerken van dunwandige onderdelen van aluminiumlegeringen wordt het gebruik van volledig synthetische, wateroplosbare snijvloeistof met een concentratie van 8-12% aanbevolen. De synthetische vloeistof heeft een goede smering en reageert niet gemakkelijk met aluminium om koperslib te vormen dat de microkanalen blokkeert. Vermijd het gebruik van oliën met hoge concentraties sulfiden om corrosie van aluminiumoppervlakken te voorkomen.
Welke tolerantie kan worden bereikt voor aluminium onderdelen met een wanddikte van 1 mm?
Onder strikte procescontrole (compensatie vóór vervorming + flexibele klemming + frezen op hoge snelheid) kan de maattolerantie worden gestabiliseerd op ± 0,02 mm en is de vlakheid 0,05 mm/100 mm. Als er geen pre-vervormingscorrectie wordt uitgevoerd, kan doorgaans slechts ±0,05 mm worden gegarandeerd.
Hoe kan de consistentie van dunwandige onderdelen bij massaproductie worden gegarandeerd?
De sleutel ligt in processtandaardisatie en online monitoring. De gereedschapscompensatiestrategie ligt vast, de CMM-inspectie op volledige grootte wordt elke 50 stuks uitgevoerd en de vervormingstrendlijn wordt geregistreerd. Zodra de trend afwijkt, wordt de productie onmiddellijk stopgezet en wordt de klembenchmark opnieuw gekalibreerd.
Conclusies en suggesties voor samenwerking
Het beheersen van de vervorming van dunwandige onderdelen van aluminiumlegeringen is een systematische engineering van materialen en processen, waarbij de kern "spanningsvermindering, hittebeheersing en zachte beperkingen" is. Door een redelijke CAM-padplanning, hoogwaardige gereedschapsafstemming en een flexibel klemontwerp kan de vervorming van de bewerking binnen het toegestane bereik van het project worden gecontroleerd. ShowyMetal beschikt over 72 precisie-CNC-apparatuur en een compleet inspectiesysteem en kan one-stop-oplossingen bieden, van DFM-analyse tot batchlevering voor verschillende complexe dunwandige constructies. Als u te maken krijgt met het probleem van vervorming van dunwandige onderdelen, geef dan tekeningen en technische specificaties door, zodat wij een exclusief procesoptimalisatieplan voor u kunnen ontwikkelen.


