





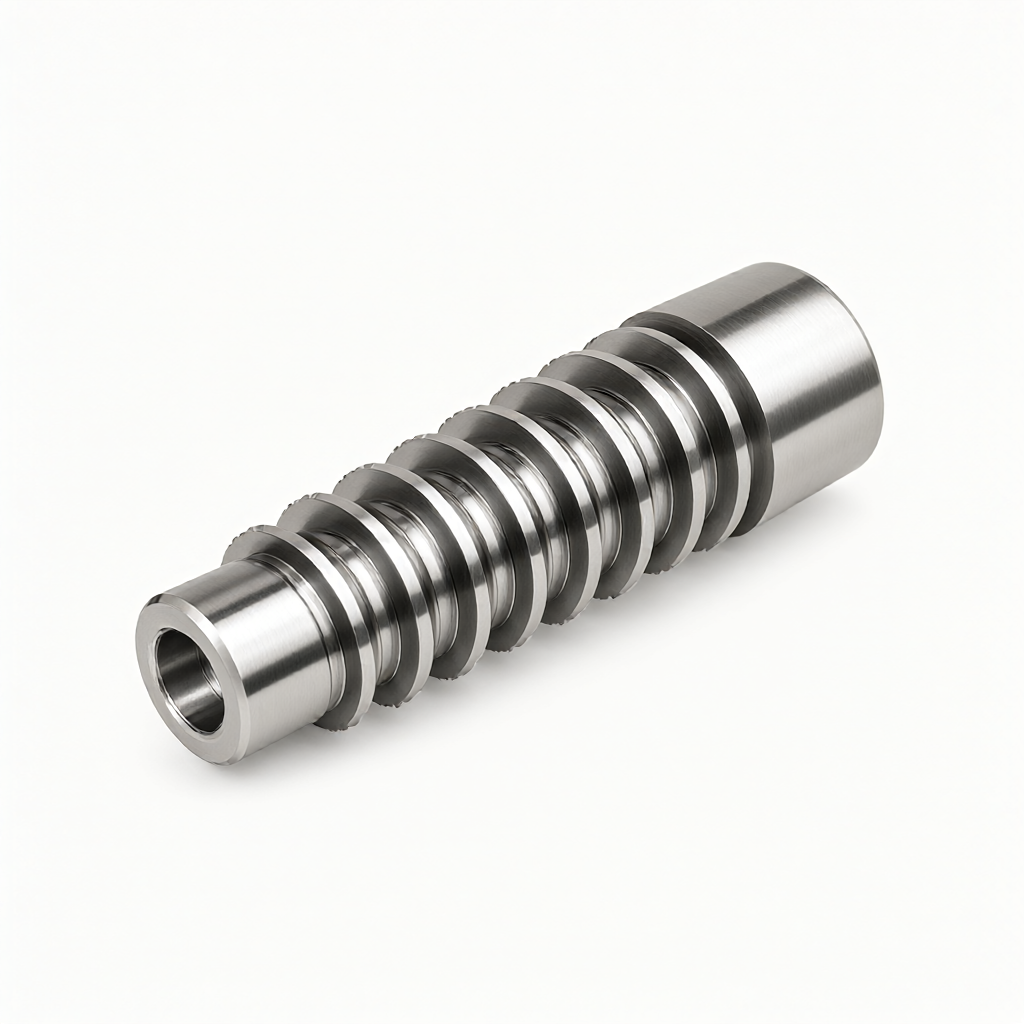
CNC-gefreesde spiebanen in gesynchroniseerde in elkaar grijpende onderdelen zijn sleutelcomponenten in het transmissiesysteem die een extreem hoge tandprofielnauwkeurigheid en oppervlaktekwaliteit vereisen. Dergelijke onderdelen omvatten meestal de verwerking van ingewikkelde, rechte of spiraalvormige spiebaangroeven, en worden vaak aangetroffen in versnellingsbakken van auto's, robotreductoren, spindels van halfgeleiderapparatuur en hoogwaardige aandrijfmodules voor communicatiebasisstations. Inkoop- en ingenieurs moeten zich bij het selecteren van modellen concentreren op de cumulatieve fout van de tandsteek, de ruwheid van het tandoppervlak en de vervormingsbeheersing door warmtebehandeling. ShowyMetal biedt precisie-aanpassingsdiensten voor spiebanen op basis van 3/4/5-assige bewerkingscentra en speciale CNC-draaibanken. Het ondersteunt aluminium, staal, roestvrij staal en messing materialen. De tolerantie kan binnen ±0,01 mm worden geregeld en de oppervlakteafwerking bereikt Ra0,4μm, waardoor de consistentie van batchlevering wordt gegarandeerd.
- CNC draai/centreermachine: Voor massieve of holle spiebanen met korte as kan de centreermachine het cilindrische draaien, groefsteken, boren en draadsnijden in één keer voltooien. Het is geschikt voor scènes met grote batches en hoge concentriciteitseisen, en is efficiënter dan speciale spiebaanfreesverwerking.
- Slijpen en polijsten: Als secundair afwerkingsproces wordt het gebruikt om microvervorming door warmtebehandeling te elimineren en de afwerking van het tandoppervlak te verbeteren. Voor onderdelen van hoogwaardig staal is na het slijpen meestal een spanningsontlastende behandeling vereist.
Effect van materiaalkeuze en warmtebehandeling op de nauwkeurigheid
De faalwijzen van spline-onderdelen zijn meestal tandwortelbreuken of putcorrosie in het tandoppervlak, dus bij de materiaalkeuze moet rekening worden gehouden met zowel sterkte als taaiheid. Veelgebruikte kwaliteiten zijn onder meer 4140 en 4340 staal (hardheid HRC30-40 na afschrikken en ontlaten), 17-7PH roestvrij staal (precisiegereedschapskwaliteit) en 7075-T6 aluminiumlegering (lichtgewichtvereisten).
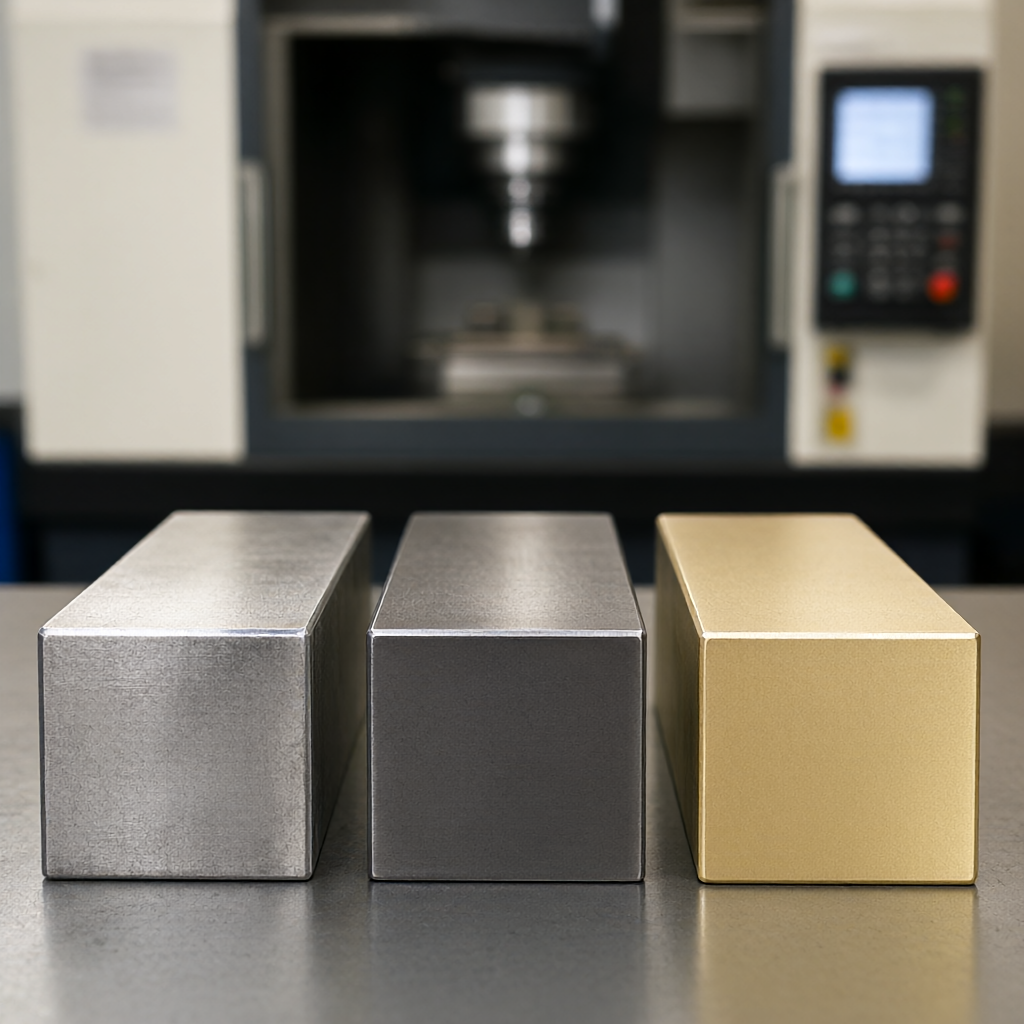
Strategieën om vervorming door warmtebehandeling te voorkomen:Vóór CNC-bewerking moet een slijptoeslag van 0,05-0,1 mm worden gereserveerd. Als de uiteindelijke warmtebehandelingshardheid van het onderdeel hoger is dan HRC50, wordt aanbevolen om het eerst ruw te frezen/ruw draaien en daarna fijn te slijpen na de warmtebehandeling. Voor spiebanen van aluminiumlegering is geen warmtebehandeling nodig en kan deze direct op de uiteindelijke maat worden afgewerkt. Er moet echter worden opgemerkt dat de filmdikte na anodisatie (meestal 10-20 μm) de toegestane interne afmetingen in beslag neemt en moet worden gecompenseerd tijdens het tolerantieontwerp.
Technische indicatoren voor de nauwkeurigheid van het tandprofiel en de oppervlaktekwaliteit
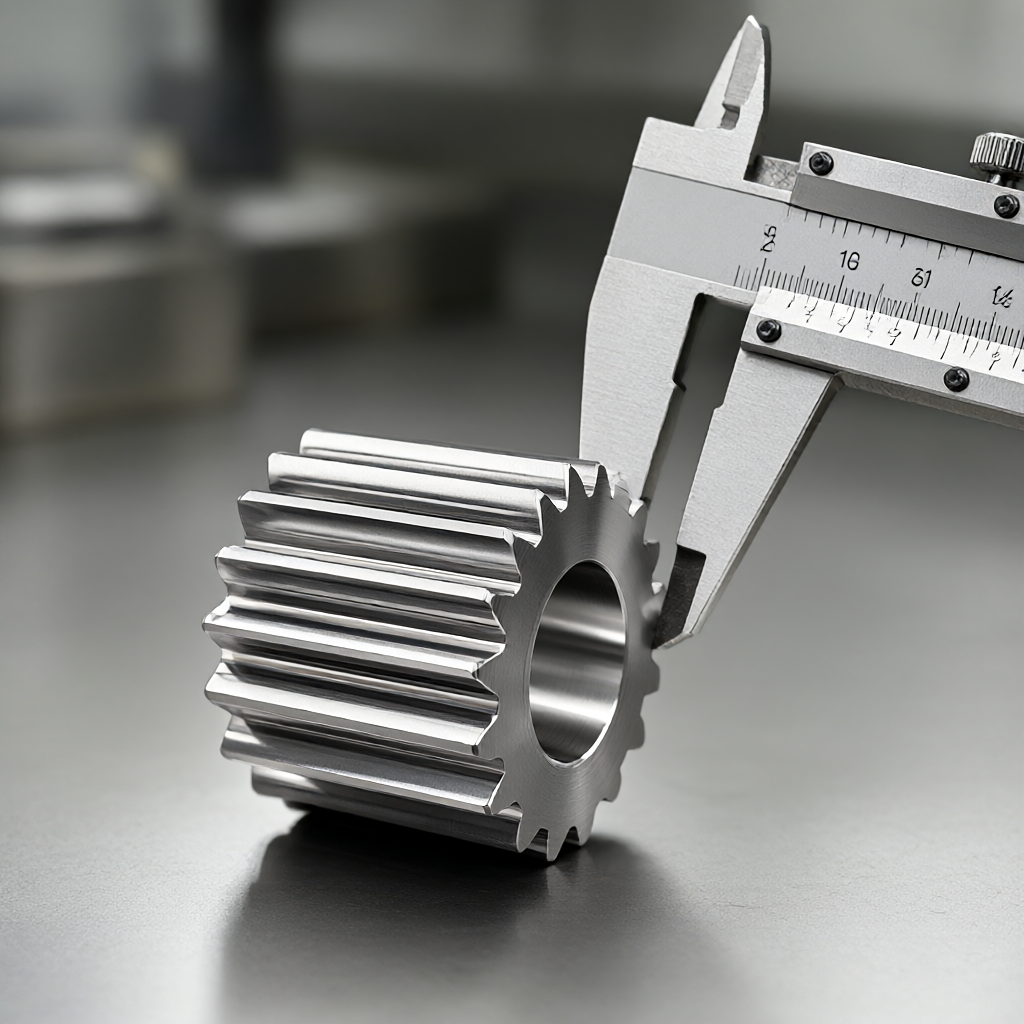
In termen van detectiemethoden is de driedimensionale coördinatenmeetmachine (CMM) de meest gezaghebbende methode voor het verifiëren van de vorm van het tandprofiel, maar de efficiëntie ervan is laag. Voor massaproductie wordt aanbevolen om een speciale spline-inspectiemeter (Ring/Gauge) te gebruiken voor pass-and-stop-meterinspectie, gecombineerd met willekeurige inspectie met een ruwheidsmeter. ShowyMetal voert een volledige inspectie uit vóór verzending en bewaart CMM-rapporten om de traceerbaarheid van gegevens te garanderen.
Prestatievergelijking van verschillende verwerkingsoplossingen
| Toepasselijke scenario's | Nauwkeurigheidsbehoud | Kosten- en leveringskenmerken | Belangrijkste beperkingen | |
|---|---|---|---|---|
| 5-assig gelijktijdig frezen | Spiraalvormige spiebanen, complexe speciaal gevormde tanden | Hoog, geen klemfout | Lange verwerkingstijd per stuk, geschikt voor middelgrote en lage batches | Het gereedschapspad is complex en de slijtage van het gereedschap moet in de gaten worden gehouden |
| Extreem hoog, slijpen corrigeert vervorming | Het moet in twee keer worden verwerkt en de kosten zijn hoger. | Hoge eisen aan het maalproces en gemakkelijk oververhit |
Batchconsistentie en kwaliteitscontrolepunten
De belangrijkste uitdaging bij batchlevering is de consistentie van het eerste en het laatste item. Voor de zeer complexe eigenschap van splines moet CAM-simulatie worden uitgevoerd tijdens de programmeerfase om chipaccumulatie te voorkomen die de chipverwijdering beïnvloedt. Tijdens het productieproces wordt aanbevolen om elke 50 stuks een volledige CMM-inspectie uit te voeren, waarbij de nadruk ligt op het controleren van de tandpuntbreedte en de tandzijdespeling. Wat de kwaliteit van het uiterlijk betreft, is het oppervlak van de spline-tand gevoelig voor messporen, en polijsten of elektrolytisch polijsten is vereist in de nabewerkingsfase om er zeker van te zijn dat er geen krassen of oxidatievlekken zijn. ShowyMetal vermindert op effectieve wijze fluctuaties tussen batches door de flexibele planning van 72 CNC-machines, gecombineerd met gestandaardiseerde oppervlaktebehandelingsprocessen.
Suggesties voor projectimplementatie, van tekening tot oplevering
Voordat u aan een project begint, is het van cruciaal belang om tekeningen te voorzien van DFM-aanbevelingen (Design for Manufacturability). Het wordt aanbevolen om de volgende details te verduidelijken:
- Datumselectie: Gebruik de as en het kopvlak uniform als positioneringsreferentiepunt om cumulatieve fouten veroorzaakt door meerdere nulpunten te voorkomen.
- Ongeordende tolerantie: Kritieke contactoppervlakken moeten worden gemarkeerd met een ISO 2768-mA of strengere classificatie, en het gebruik van de standaardclassificatie is verboden.
- Vereisten voor ontbramen: De afschuining van het tanduiteinde wordt aanbevolen tussen C0,3-C0,5 mm om te voorkomen dat de synchronisatiering tijdens de montage vasthaakt.
Voor nieuwe ontwikkelingsprojecten kan eerst een proefproductie in kleine batches (5-10 stuks) worden uitgevoerd om de montagespeling en de koppeloverdrachtskarakteristieken te verifiëren, en vervolgens worden overgebracht naar massaproductie. Dit gefaseerde verificatiemodel kan de risico's van massaproductie effectief verminderen.
Hoe bepaal ik de minimale bestelhoeveelheid van spline-onderdelen?
Afhankelijk van de complexiteit van het proces. De minimale bestelhoeveelheid voor eenvoudige center-turn gedraaide onderdelen is doorgaans 1 stuk; voor complexe 5-assige gefreesde onderdelen wordt vanwege de hogere gereedschapskosten aanbevolen dat de minimale bestelhoeveelheid 50-100 stuks is om de matrijsopenings- en programmeerkosten te spreiden.
Hoe compenseer ik de splinegrootte na warmtebehandeling?
Tijdens de CAM-programmering moet een slijptoeslag worden gereserveerd (doorgaans 0,08-0,12 mm in diameter). Als er direct zonder slijpen wordt gefreesd, moet het gereedschapspad omgekeerd worden gecompenseerd op basis van de gemeten vervormingscoëfficiënt van de materiaalpartij, wat een hoger risico met zich meebrengt.
Zal de tandbreedte toenemen na het anodiseren van spiebanen van aluminiumlegeringen?
ontmoeting. De geanodiseerde filmlaag groeit in twee richtingen op het oppervlak van het substraat en neemt ongeveer 50% van de interne afmetingen in beslag. Bij het ontwerp moet rekening worden gehouden met de filmdikte (een filmlaag van 15 μm neemt bijvoorbeeld ongeveer 0,015 mm tandruimtebreedte in beslag), en de maatvereisten na oxidatie moeten in de tolerantietabel worden vermeld.
Kunt u het CMM-inspectierapport van de spiebaanonderdelen verstrekken?
Kan. ShouyMetal ondersteunt het leveren van ruwe CMM-gegevensrapporten van de belangrijkste afmetingen (tandsteek, tanddikte, rondheid) volgens de eisen van de klant om de verificatie van de klantassemblage en het bestandsbeheer te vergemakkelijken.
Is de levertijd inclusief oppervlaktebehandelingstijd?
Erbij betrekken. De genoemde massaproductiecyclus van 15-25 dagen omvat de volledige cyclus van CNC-bewerking, warmtebehandeling (indien nodig), oppervlaktebehandeling (anodiseren/galvaniseren) en de uiteindelijke, volledig geïnspecteerde verpakking.



