





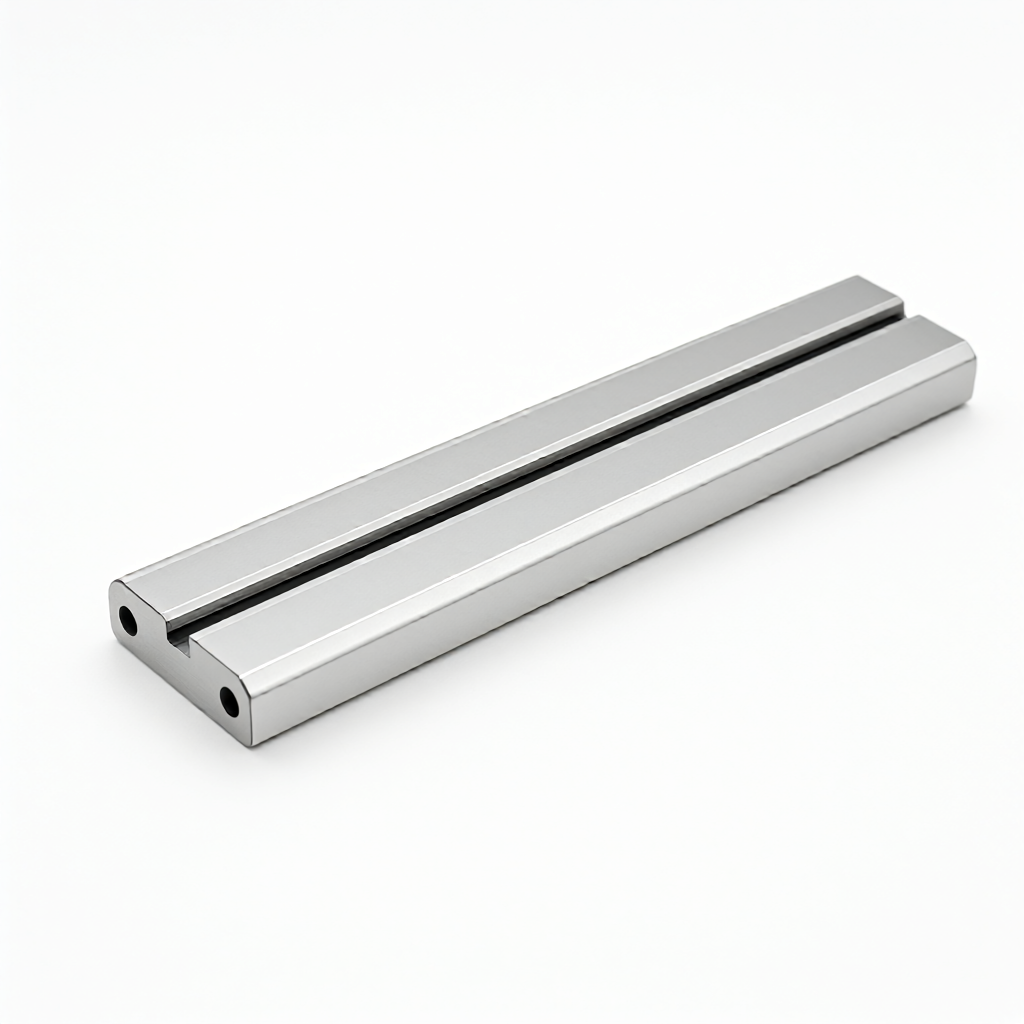
Belangrijke punten voor het controleren van de rechtheid en parallelliteit van CNC-gefreesde geleiderails
Bij precisie CNC-bewerkingsgeleiderails zijn rechtheid en parallelliteit de kernindicatoren die de nauwkeurigheid en levensduur van mechanische beweging bepalen. Voor automatiseringsapparatuur, mechanismen voor de overdracht van halfgeleiderwafels of hoogwaardige werktuigmachines is de geometrische tolerantie van de geleiderailconstructie rechtstreeks gerelateerd aan de herhaalde positioneringsnauwkeurigheid van de apparatuur. Dit artikel biedt een diepgaande analyse van hoe de rechtheid binnen 0,01 mm/1000 mm kan worden gecontroleerd door middel van meerassig CNC-frezen, materiaalselectie en inspectieprocessen, en hoe de parallelliteit van het montageoppervlak van de schuifregelaar aan strenge montage-eisen voldoet.
Technische betekenis en faalwijzen van geometrische toleranties van geleiderails
De impact van rechtheidsafwijkingen op de bewegingsnauwkeurigheid
De rechtheidsfout van de geleiderail wordt direct omgezet in de offset van het bewegingstraject van de schuif. Wanneer de rechtheid de toegestane waarde overschrijdt, wordt de belasting ongelijkmatig verdeeld over de gehele lengte van de geleiderail, wat resulteert in lokale spanningsconcentratie en versnelde slijtage van de loopbaan of het glijoppervlak. In toepassingsscenario's met hoge snelheid kan overmatige rechtheid ook trillingen veroorzaken en de reactiesnelheid van de apparatuur verminderen. Over het algemeen vereisen precisiegeleiderails dat de rechtheidsfout binnen elke lengte van 1000 mm niet groter is dan 0,01 mm tot 0,02 mm. De specifieke waarde moet worden bepaald op basis van de uitrustingsklasse.
Montage-interferentie veroorzaakt door slechte parallelliteit
De parallelliteitsfout treedt voornamelijk op in de dubbele geleidingsrailstructuur of het montageoppervlak van de schuif. Als de referentievlakken van de twee geleiderails niet evenwijdig zijn, of als er een wigfout is tussen het onderoppervlak van de schuif en het referentievlak, zal er tijdens de montage een overmatige interferentiespanning voor de voorspanning optreden. Dit verhoogt niet alleen het aandrijfkoppel, maar kan ook leiden tot vroegtijdig falen van de geleiderail. Bij de daadwerkelijke productie zijn veel voorkomende faalwijzen onder meer buiging als gevolg van thermische vervorming, vlakheid buiten de tolerantie veroorzaakt door afwijking van het verwerkingspunt, en restvervorming nadat de interne spanning in het materiaal is opgeheven.
Effect van materiaalkeuze en interne spanning op nauwkeurigheid
Bij de materiaalkeuze van geleiderailonderdelen gaat het niet alleen om mechanische eigenschappen, maar ook om maatvastheid. Veelgebruikte geleiderailmaterialen zijn nr. 45 staal, GCr15 lagerstaal en een zeer sterke aluminiumlegering. Na verwerking van metaalplastische vervorming blijft er microstructurele spanning in het materiaal achter. Als er na de bewerking niet voldoende spanningsontlastende behandeling wordt uitgevoerd, zullen deze interne spanningen langzaam vrijkomen bij daaropvolgende processen of langdurig gebruik, waardoor het werkstuk gaat buigen of draaien, waardoor de rechtheid direct teniet wordt gedaan.
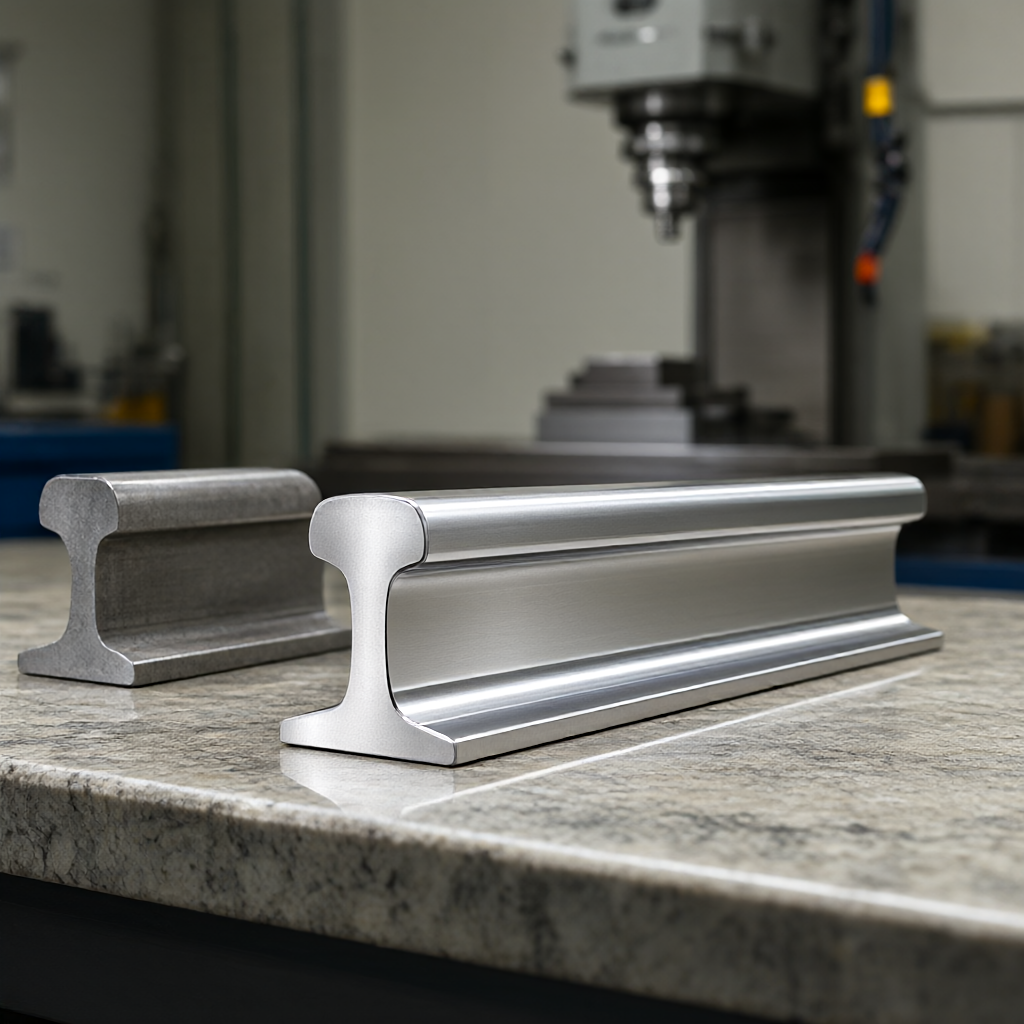
Als we bijvoorbeeld geleidingsrails van aluminiumlegering nemen: hoewel ze licht van gewicht zijn en een goede thermische geleidbaarheid hebben, is hun thermische uitzettingscoëfficiënt groot. Als de omgevingstemperatuur na het frezen drastisch fluctueert, kan het bewerkte oppervlak lichte vervorming ondergaan als gevolg van een slechte temperatuuruniformiteit. Daarom wordt het voor zeer nauwkeurige aluminium geleiderails doorgaans aanbevolen om na de ruwe bewerking een verouderingsbehandeling bij lage temperatuur uit te voeren, en om de afwerking en eindinspectie uit te voeren in een ruimte met constante temperatuur (temperatuurschommelingen worden binnen ±1°C gecontroleerd) om fouten veroorzaakt door thermische vervorming te compenseren.
Meerassige CNC-bewerkingsstrategie en optimalisatie van snijparameters
Om de rechtheid van het geleidingsrailoppervlak te garanderen, zijn programmering en snijparameterinstellingen cruciaal. Op een bewerkingscentrum met 3 of 5 assen is het gebruikelijk om een drielaagse snijstrategie van "ruw-semi-nabewerking-fijn" te hanteren. Voorbewerken behoudt een marge van 0,2-0,5 mm en verwijdert hoofdzakelijk het grootste deel van het materiaal; bij semi-afwerking wordt het grootste deel van de marge verwijderd ter voorbereiding op de afwerking; Bij het nabewerken wordt gebruik gemaakt van een kleinere snedediepte (0,1-0,2 mm) en een gematigde voedingssnelheid om een goede oppervlakteafwerking en maatvastheid te verkrijgen.
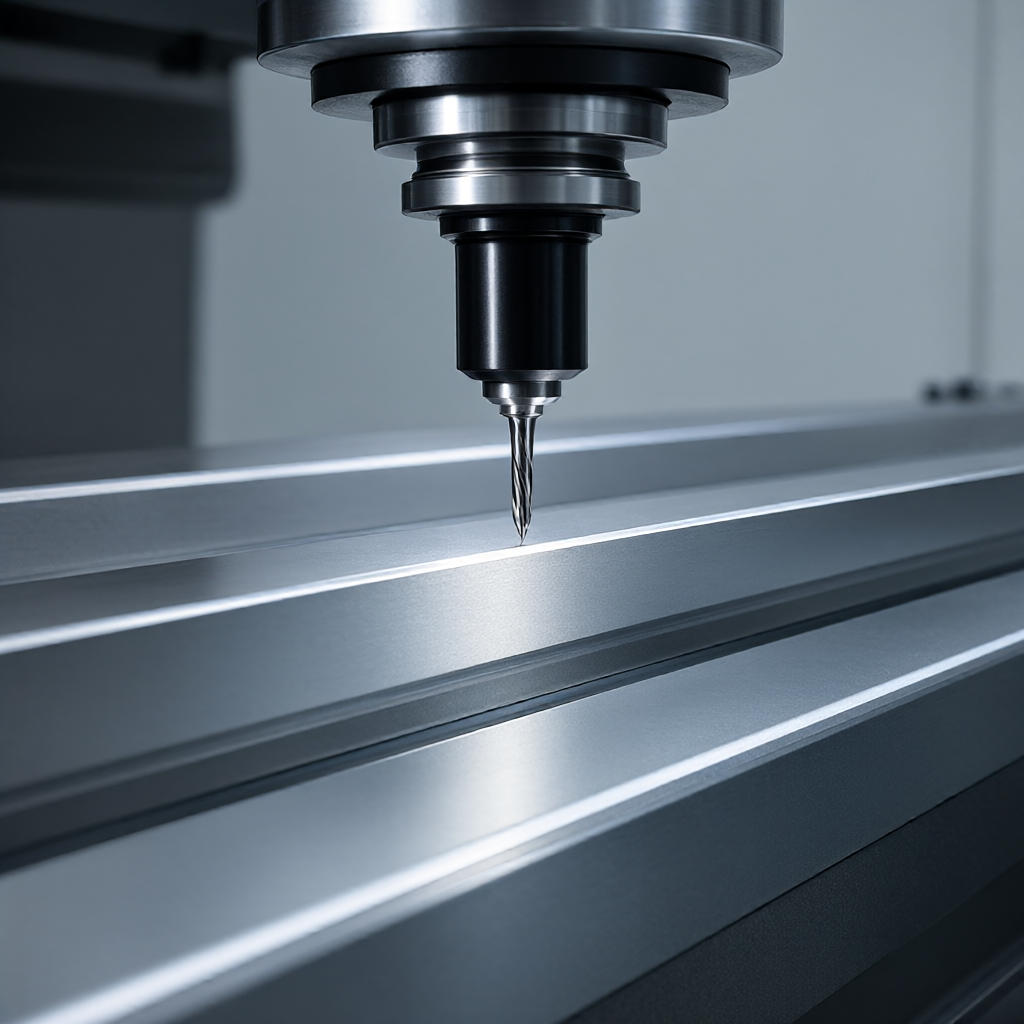
- Gereedschapsselectie:In de afwerkingsfase wordt het aanbevolen om volhardmetalen vingerfrezen te gebruiken, meestal met een diameter van 6 mm tot 10 mm en 4-6 tanden, om een soepele snede te verkrijgen.
- Controle van de snijdiepte:De nabewerkingssnijdiepte moet minder dan 50% van de gereedschapsradius bedragen om lineariteitsfluctuaties veroorzaakt door gereedschapsdoorbuiging te voorkomen.
- Snijvloeistof:Adequate koeling van de snijvloeistof helpt de thermische vervorming te verminderen, maar er moet voor worden gezorgd dat snelle temperatuurveranderingen bij precisiebewerking worden vermeden.
Voor lange geleiderailonderdelen wordt het aanbevolen om meerpuntsondersteuning of V-vormige positionering te gebruiken bij het ontwerpen van de klem om klemvervorming te verminderen. Op 5-assige werktuigmachines kan de stijfheid worden geoptimaliseerd door de spilhoek te kantelen en de consistentie van het bewerkte oppervlak te verbeteren.
Vergelijkende analyse van twee reguliere verwerkingsoplossingen
Voor verschillende batch- en precisie-eisen zijn CNC-frezen en precisieslijpen de twee belangrijkste oplossingen voor het vormen van geleidingsrails. De volgende tabel vergelijkt de verschillen tussen de twee processen in termen van tolerantiemogelijkheden, oppervlaktekwaliteit, kosten en levertijd, ter referentie door inkoop en ingenieurs bij het nemen van beslissingen.
| Contrasterende afmetingen | Vijfassig CNC-frezen | Precisie slijpen |
|---|---|---|
| Dimensionale tolerantiecapaciteit | ±0,01 mm tot ±0,02 mm | ±0,005 mm tot ±0,01 mm |
| oppervlakteruwheid | Ra 0,4 μm - 0,8 μm | Ra 0,1 μm - 0,2 μm |
| Geschiktheid van het materiaal | Aluminium, staal, roestvrij staal, technische kunststoffen | Staal, roestvrij staal, hardmetaal |
| Batchflexibiliteit | Hoog, geschikt voor kleine batches van meerdere soorten | Laag, geschikt voor grote hoeveelheden van één soort |
| alomvattende kostenneiging | Kleine en middelgrote batches hebben meer voordelen | Lagere kosten na afschrijving in grote hoeveelheden |
Voor de meeste structurele onderdelen van automatiseringsapparatuur kan CNC-frezen in combinatie met daaropvolgende slijp- of afwerkingsprocessen aan de eisen voldoen en een grotere productieflexibiliteit bieden. Als de apparatuur extreem strenge eisen stelt aan rechtheid (zoals verplaatsingsplatforms op nanoschaal), moet speciale slijpapparatuur worden gebruikt.
Testmethoden en acceptatiecriteria
Inspectie is een belangrijke stap bij het bevestigen van de kwaliteit van geleiderails. Voor het testen van de rechtheid worden zeer nauwkeurige geleiderails meestal gemeten met behulp van een laserinterferometer of luchtspleetniveau in combinatie met een marmeren platform. Bij het meten moeten metingen worden gedaan op punten over de gehele lengte van de geleiderail en moet een foutcurve worden getekend. Parallelliteitsdetectie kan de afstandsverandering tussen de twee referentievlakken meten via een hoogtemeter of imager.
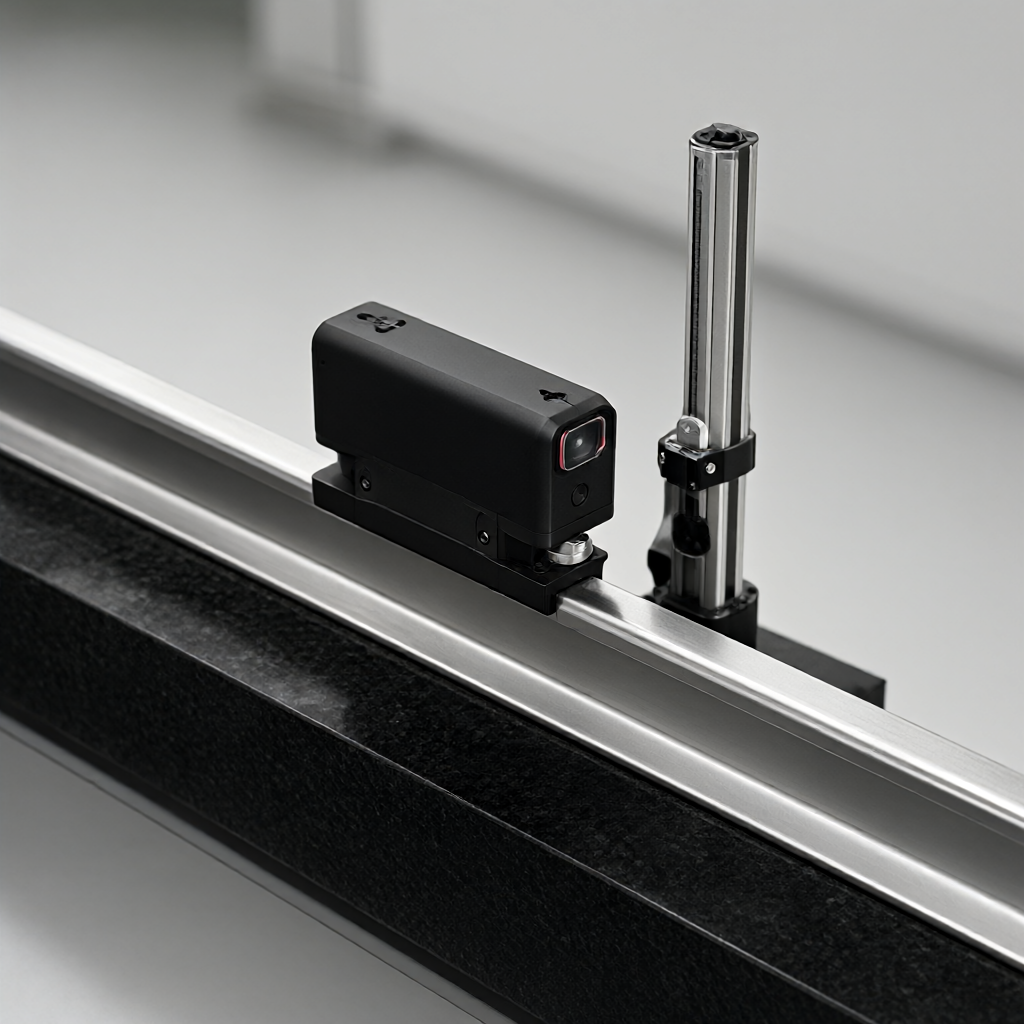
Bovendien moet de inspectie van het eerste artikel een volledig rapport omvatten, waarbij de nadruk ligt op rechtheid, vlakheid en kritische locaties van doorgaande gaten. Het wordt aanbevolen om vóór verzending een volledige inspectie uit te voeren, vooral de uiterlijkinspectie om te bevestigen dat er geen krassen, bramen en olievlekken zijn. Voor bulkbestellingen moeten leveranciers over een stabiel testsysteem beschikken om ervoor te zorgen dat de gegevens van elke partij producten traceerbaar zijn.
Veelgestelde vragen (FAQ)
Hoe het probleem van grote rechtheidsafwijkingen van CNC-gefreesde aluminium geleiderails oplossen?
Voornamelijk als gevolg van interne spanning en thermische vervorming van het materiaal. Het wordt aanbevolen om de verouderingsbehandelingstijd te verlengen voordat het wordt afgewerkt en verwerkt in een omgeving met constante temperatuur. Tegelijkertijd wordt de nabewerkingstoeslag geoptimaliseerd om klemvervorming te voorkomen.
Wat is de minimale batchgrootte voor uiterst nauwkeurige geleidingsrailverwerking?
Dit is afhankelijk van de specifieke maat en het proces. Normaal gesproken ondersteunt CNC-bewerking een minimale bestelling van 1 stuk, maar om de programmeer- en opspankosten te spreiden, wordt aanbevolen dat de batchgrootte meer dan 50 stuks bedraagt om de levertijd en de eenheidsprijs te optimaliseren.
Welk effect heeft de oppervlakteruwheid Ra 0,4 μm van de geleiderail op de levensduur?
Een lagere ruwheid kan de wrijvingscoëfficiënt verminderen en de slijtage verminderen. Ra 0,4μm is een fijn maalniveau, dat de gladheid en levensduur van schuif- of rolgeleiders aanzienlijk kan verbeteren.
Hoe rechtheidstoleranties op tekeningen markeren?
Het referentievlak en de meetlengte moeten duidelijk worden gedefinieerd. Markeer bijvoorbeeld "0,01/1000 mm" en geef aan op welke as of vlak de rechtheid zich bevindt. Vermijd het labelen van alleen numerieke waarden zonder een datum op te geven.
Kunnen CNC-freesgeleidingsrails met speciaal gevormde doorsneden worden verwerkt?
Kan. Door middel van een 4- of 5-assige koppeling kunnen geleiderails met complexe dwarsdoorsnedevormen worden verwerkt zonder dat er meerdere sets mallen nodig zijn, wat geschikt is voor gepersonaliseerde maatwerkbehoeften.
Conclusies en aanbevelingen voor actie
Het controleren van de rechtheid en parallelliteit van CNC-gefreesde geleiderails vereist het starten van drie dimensies: materiaalstabiliteit, optimalisatie van snijparameters en strikte tests. Het kiezen van een leverancier met een compleet testsysteem en een rijke ervaring met precisieverwerking is de sleutel tot het succes van het project. Als u op zoek bent naar een CNC-verwerkingspartner met precisiecontrolemogelijkheden van ± 0,01 mm, ondersteuning voor het aanpassen van meerdere materialen en een stabiele levering, geef dan uw tekeningen of monsters op, en wij zullen u een gedetailleerde DFM-analyse en een technisch offerteplan bezorgen.



