





Snijstatus en kernproblemen van gasturbinebladen van gelegeerd legeringen op hoge temperatuur
Als kerncomponent van het hete uiteinde zijn gasturbinebladen lange tijd blootgesteld aan zware gebruiksomstandigheden van hoge temperaturen, hoge druk en hoge snelheid, wat extreem hoge eisen stelt aan vijfassige CNC-bewerkingen. Dit type bladen is voornamelijk afhankelijk van op nikkel gebaseerde hogetemperatuurlegeringen (zoals Inconel 718, Inconel 706) of titaniumlegeringen. Dit type materiaal heeft typische "werkhardings"-eigenschappen, met een hoge hardheid bij kamertemperatuur en een lage thermische geleidbaarheid, wat warmteconcentratie in de snijzone veroorzaakt en gemakkelijk snelle slijtage van het gereedschap en thermische vervorming van het werkstukoppervlak kan veroorzaken. Voor technische inkoop- en R&D-ingenieurs is het begrijpen van materiaaleigenschappen en knelpunten in de verwerking de voorwaarde voor het formuleren van haalbare procespaden, het beheersen van de kosten en het garanderen van de levering. In massa-aanpassingsscenario's is het doorbreken van materiaalbeperkingen door middel van procesoptimalisatie en het bereiken van dubbele normen van hoge afwerking en maatnauwkeurigheid een kernprobleem dat moet worden opgelost bij engineering docking.
Analyse van de snijprestatiekenmerken van op nikkel gebaseerde superlegeringen
Op nikkel gebaseerde superlegeringen hebben een hoge vloeigrens en een grote hardingscoëfficiënt bij kamertemperatuur. Als we Inconel 718 als voorbeeld nemen, kan de treksterkte 1100-1200 MPa bereiken en is de snijwarmteverhouding extreem hoog. Tijdens CNC-draaien of frezen kan de wrijvingswarmte vanwege de slechte thermische geleidbaarheid van het materiaal (ongeveer een derde van die van koolstofstaal) niet op tijd worden afgevoerd en concentreert deze zich op de gereedschapspunt, wat resulteert in een verhoogde chemische diffusieslijtage van de gereedschapscoating. Bovendien vereist het complexe aerodynamische profiel van het blad (zoals torsievervorming) dat het gereedschap een extreem hoge geometrische precisie heeft, en de trillingen (geratel) tijdens het bewerkingsproces kunnen gemakkelijk restspanningen veroorzaken in het dunwandige gebied, wat de uiteindelijke dynamische balansprestaties van het blad beïnvloedt. Daarom kan de selectie van snijparameters niet eenvoudigweg gebaseerd zijn op empirische waarden, maar moet deze dynamisch worden aangepast in combinatie met de microstructurele toestand van het materiaal (zoals de korrelgrootte na oplossingsbehandeling).
Gereedschapsselectie en slijtagemechanisme
Hardmetalen of keramische gereedschappen worden meestal gebruikt om legeringen op hoge temperatuur te verwerken, en het oppervlak moet worden gecoat met composietcoatings zoals TiAlN, AlTiN of ZrN om de wrijvingscoëfficiënt te verminderen en de thermische stabiliteit te verbeteren. De slijtage is meestal een combinatie van hechtingsslijtage en diffusieslijtage. Bij massaproductie hebben schommelingen in de standtijd rechtstreeks invloed op de batchconsistentie, en er moet een strikt model voor het beheer van de standtijd worden opgesteld en gecoördineerd met een online lengtemeetsysteem voor realtime compensatie.
Strategie voor optimalisatie van bewerkingspaden met vijf assen
De meeste gasturbinebladen zijn gedraaide lichamen met variabele doorsneden. Bij conventionele drieassige bewerking is het moeilijk om het fenomeen van "gereedschapspuntbewerking" te vermijden, dat wil zeggen dat het gereedschap in het profiel snijdt op het punt van de gereedschapspunt. Dit heeft niet alleen een lage verwerkingsefficiëntie, maar veroorzaakt ook gemakkelijk oppervlaktegolvingen en gereedschapsbaanmarkeringen. Vijfassige CNC-bewerking maakt gebruik van een zwaaiende kop en een zwaaiende tafel om een betere invalshoek tussen de gereedschapsspindel en het bladprofiel te behouden, waardoor "zijwaarts frezen" of "schuin frezen" wordt bereikt, waardoor de oppervlakteafwerking aanzienlijk wordt verbeterd. Bij padplanning wordt meestal de strategie "klimmend frezen" gebruikt om de richting van de snijkracht in het materiaal te richten om het meegevend effect van het gereedschap te verminderen. Voor dunwandige onderdelen zoals de zuig- en uitlaatranden van bladen (de wanddikte is vaak minder dan 2 mm), is meerstaps diepgecontroleerd dieptegelaagd voorbewerken vereist om vervorming of trillingssporen veroorzaakt door plotselinge veranderingen in de lokale snijkracht te voorkomen.
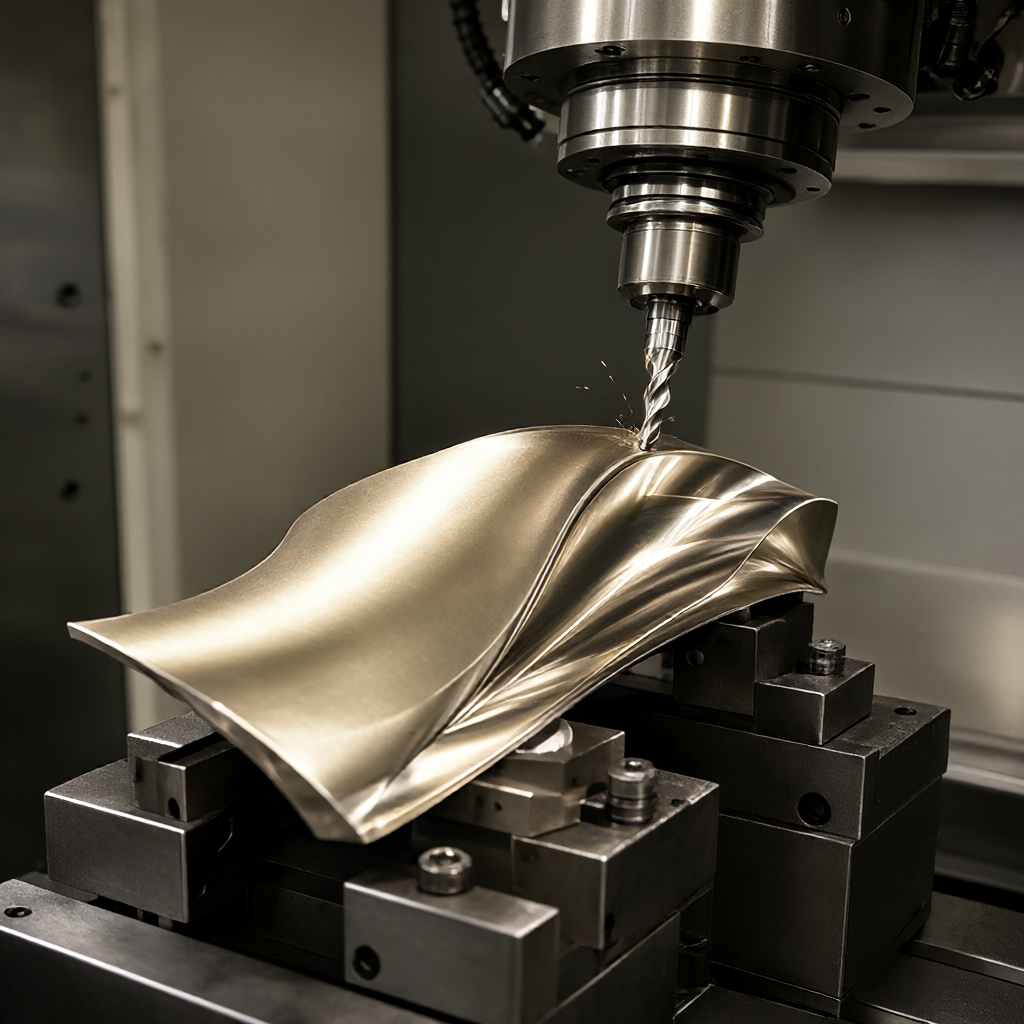
Configuratie met zwenkwielen en rolhoek
Bij het bewerken van de voor- en achterranden van messen is het van cruciaal belang om de zwenk- en zijhellingshoeken van de messenas goed in te stellen. Het wordt over het algemeen aanbevolen om de achterwaartse hellingshoek in te stellen tussen 5° en 15° om het contact tussen het gereedschap en het werkstuk te optimaliseren; de zijdelingse hellingshoek wordt dynamisch aangepast afhankelijk van de bladkoordlengte en torsiehoek om ervoor te zorgen dat het gereedschap voldoende ondersteuning heeft in het dunwandige gebied en de gereedschapsopbrengst te verminderen. Voor bedrijven als ShowyMetal met 5-assige bewerkingsmogelijkheden kan de geavanceerde simulatiefunctie van CAM-software vooraf interferentiecontroles uitvoeren om botsingen tussen gereedschappen en gereedschappen te voorkomen.
Vergelijking van snijparameters: procesverschillen tussen frezen en draaien
Hoewel het hoofdgedeelte van het blad meestal vijfassig is gefreesd, kunnen sommige naaf-, platform- of busgebieden worden bewerkt door CNC-draai- of centreermachines. Verschillende verwerkingsmethoden komen overeen met totaal verschillende parameterselecties. De volgende tabel vergelijkt de proceskarakteristieken van twee reguliere oplossingen bij het verwerken van bladcomponenten van hoge temperatuurlegeringen:
| Contrasterende afmetingen | Vijfassig gelijktijdig frezen | CNC draaien (inclusief centreermachine) |
|---|---|---|
| Mesaanzuig- en uitlaatranden, profielen, wortelpennen | Naaf, asverbindingsdeel, niet-torsiestructuur | |
| snijsnelheid | 100 - 200 m/min (hardmetalen gereedschap) | 150 - 300 m/min (CBN-gereedschap) |
| Voersnelheid | 0,05 - 0,2 mm/omw | 0,08 - 0,3 mm/omw |
| Controle van de gereedschapsas | Dynamische kanteling, zijfrezen behouden | Vast axiaal of radiaal |
| oppervlakteruwheid | Ra 0,8 - 1,6 μm (fijnfrezen) | Ra 0,4 - 0,8 μm (afwerking) |
| Voordelen en nadelen | Sterke flexibiliteit, kan complexe vormen verwerken; hoge kosten, complexe programmering | Uiterst efficiënt, geschikt voor roterende lichamen; beperkt door vorm, kunnen torsiekenmerken niet worden verwerkt |
Uit de tabelgegevens blijkt dat vijfassig frezen voordelen heeft bij vormcontrole en vooral geschikt is voor dunwandige en gedraaide bladen; tijdens het draaien presteert het materiaal beter qua materiaalverwijdering en is het geschikt voor het niet-profielgedeelte aan de voorkant van het blad. Bij de daadwerkelijke productie wordt vaak gebruik gemaakt van het proces ‘draai- en freescomposiet’. Het grootste deel van het overtollige materiaal wordt verwijderd door eerst te draaien, en vervolgens wordt het profiel verfijnd door middel van vijfassig frezen om een evenwicht tussen efficiëntie en nauwkeurigheid te bereiken.
Gereedschapsslijtagemonitoring en online detectietechnologie
Tijdens het snijproces van hogetemperatuurlegeringen is gereedschapslijtage een onomkeerbaar accumulatieproces. Om batchconsistentie te garanderen, moet een online detectiemechanisme worden geïntroduceerd. Naast traditionele sondes worden in de huidige techniekpraktijk vaak methoden voor het monitoren van het spilvermogen gebruikt om de status van gereedschapslijtage te voorspellen door de stijgende trend van het snijvermogen in realtime te analyseren. Wanneer het vermogen de ingestelde drempel stabiel overschrijdt (bijvoorbeeld 110% van de standaardwaarde), geeft het systeem automatisch een alarm en forceert het een gereedschapswisseling. Tegelijkertijd is een strikte inspectie op volledige grootte vereist nadat de mesverwerking is voltooid. Voor precisie-CNC-aanpassers zoals ShowyMetal is het standaard uitgerust met een coördinatenmeetmachine (CMM) en optische meetapparatuur. De CMM wordt gebruikt om het oppervlakteverschil en de pengrootte van het bladoppervlak te detecteren, terwijl de ruwheidsmeter wordt gebruikt om te evalueren of de oppervlakteafwerking Ra 0,8 μm of beter bereikt. Testgegevens moeten worden bewaard voor analyse van de procescapaciteiten (Cpk) om de stabiliteit van batch tot batch te garanderen.
Criteria voor stressverlichting en definitieve acceptatie
Hoe kunnen we effectieve verwerkingsvereisten aan leveranciers voorleggen?
Vraag: Welke informatie moet ik naast tekeningen aanleveren voor de verwerking van gasturbinebladen?
Antwoord: Naast het volledige CAD-model en 2D-tekeningen wordt aanbevolen om specifieke materiaalkwaliteiten en warmtebehandelingsstatus (zoals veroudering van vaste oplossingen) te verstrekken, evenals kwaliteitseisen voor belangrijke onderdelen (zoals standaarden voor foutdetectie). Voor dunwandige gebieden kunt u het beste de risicogebieden markeren voor trillingssporen die verhoogde monitoring vereisen.
Welke impact hebben verschillende hardheidstoestanden op de verwerking?
Vraag: Moeten de snijparameters aanzienlijk worden aangepast als de materiaalhardheid anders is?
Antwoord: Ja. De snijweerstand van legeringen bij hoge temperaturen is sterk verschillend tussen de zachte toestand en de hete toestand. Meestal zullen leveranciers de overeenkomstige snijvloeistofconcentratie en rotatiesnelheid aanbevelen op basis van de materiaalkwaliteit. Voor harde materialen wordt het gebruik van CBN-keramische gereedschappen aanbevolen, terwijl voor zachte materialen vaak gecoat hardmetaal wordt gebruikt en de voedingssnelheid dienovereenkomstig moet worden verlaagd.
Hoe kan ik de dynamische balanceringsprestaties van batchblades garanderen?
Vraag: Hoe kan ik de consistentie van de dynamische balans garanderen bij het in batches produceren van bladen?
Antwoord: De dynamische balans hangt voornamelijk af van de uniformiteit van de massaverdeling van de schoepen. Dit vereist dat leveranciers tijdens de massaproductie consistente snijtoleranties strikt controleren en spanningsverlichting uitvoeren om vervorming te elimineren. Tegelijkertijd wordt aanbevolen om van leveranciers te eisen dat ze eerste artikelrapporten en batchinspectiegewicht/dynamische balansgegevens verstrekken om ervoor te zorgen dat de Cpk-waarde aan de normen voldoet.
Wat zijn de kostenbeheersingsmethoden voor vijfassige bewerking?
Vraag: De kosten van vijfassige bewerking zijn hoog. Hoe kunnen de kostenprestaties worden geoptimaliseerd?
Antwoord: U kunt de stationaire slag verkleinen door het bewerkingspad te optimaliseren en "draaien en frezen gecombineerd" te gebruiken om een deel van het zuivere freesgebied te vervangen om de werkuren te verminderen. Bovendien kan een redelijke gereedschapskeuze de frequentie van gereedschapswisselingen verminderen. Inkopers moeten DFM-audits (Design for Manufacturability) uitvoeren bij leveranciers om structurele kenmerken te elimineren die in de ontwerpfase moeilijk te bewerken zijn.
Veelvoorkomende oorzaken van een ondermaatse oppervlakteafwerking?
Vraag: Waarom verschijnen er vaak rimpelingen of overmatige ruwheid op het oppervlak van de messen?
Antwoord: Veel voorkomende redenen zijn: gereedschapslijtage die niet op tijd wordt vervangen, thermische vervorming veroorzaakt door onvoldoende koeling van de spil, en "puntsnijden" veroorzaakt door het niet gebruiken van de juiste hellingshoek van de gereedschapsas. Het is van cruciaal belang dat u de leverancier vraagt om het testrapport van de ruwheidsmeter en uitleg geeft over de gebruikte koelmethode (zoals minimale hoeveelheid smering MQL of hogedruk interne koeling).
Samenvatten
De vijfassige CNC-bewerking van gasturbinebladen is een uitgebreide weerspiegeling van materiaalkunde, procespad en apparatuurcontrole. De sleutel tot het doorbreken van de moeilijkheden bij de verwerking van legeringen bij hoge temperaturen ligt in de selectie van wetenschappelijke gereedschappen, nauwkeurige vijfassige padplanning en strikte procesinspectie. Voor ingenieurs en inkopers die zich inzetten voor het verbeteren van de productbetrouwbaarheid, is het van cruciaal belang om een partner te kiezen met een rijke ervaring in de verwerking van legeringen bij hoge temperaturen, een compleet inspectiesysteem en een focus op consistentie van het uiterlijk. Als u voor de uitdaging staat om bladen van hoge-temperatuurlegeringen aan te passen, stuur dan gedetailleerde tekeningen en technische specificaties, en wij zullen u professionele procesevaluatie en offertediensten bieden.



