





Het startpunt voor vijfassige CNC-bewerking van turbomachineonderdelen: van star tot spindel
Op het gebied van turbomachines, zoals vliegtuigmotorbladen, gasturbinewaaiers en precisiepompkleppen,Vijfassige CNC-bewerkingHet is het kernpad om complexe oppervlakken op te lossen. Veel ingenieurs en inkopers hebben echter de neiging om in misverstanden te vervallen als ze navraag doen: ze kijken alleen naar de vijfassige functies van de werktuigmachine en negeren de diepgaande impact van dynamische stijfheidsanalyse en spilselectie op de oppervlaktekwaliteit. Dit artikel combineert de massaproductie-ervaring van ShowyMetal op een cluster van 72 CNC-apparatuur om een diepgaande analyse te bieden van hoe maatnauwkeurigheid en batchconsistentie van ±0,01 mm kunnen worden gegarandeerd onder de hoge afwerkingseis van Ra0,4μm door middel van dynamische stijfheidsevaluatie en nauwkeurige spilselectie.
Dynamische stijfheidsuitdagingen bij turbobewerkingsonderdelen
Onderdelen van turbomachines zijn meestal gemaakt van titaniumlegeringen (zoals Ti-6Al-4V), hogetemperatuurlegeringen of precisieroestvrij staal. Deze materialen hebben een hoge stijfheid, een slechte thermische geleidbaarheid en zijn gevoelig voor trillingen tijdens het snijden. Traditionele statische stijfheidsindicatoren (zoals de stijfheid van de werktuigmachinetafel) kunnen de oppervlaktekwaliteit bij snijden op hoge snelheid niet volledig voorspellen.
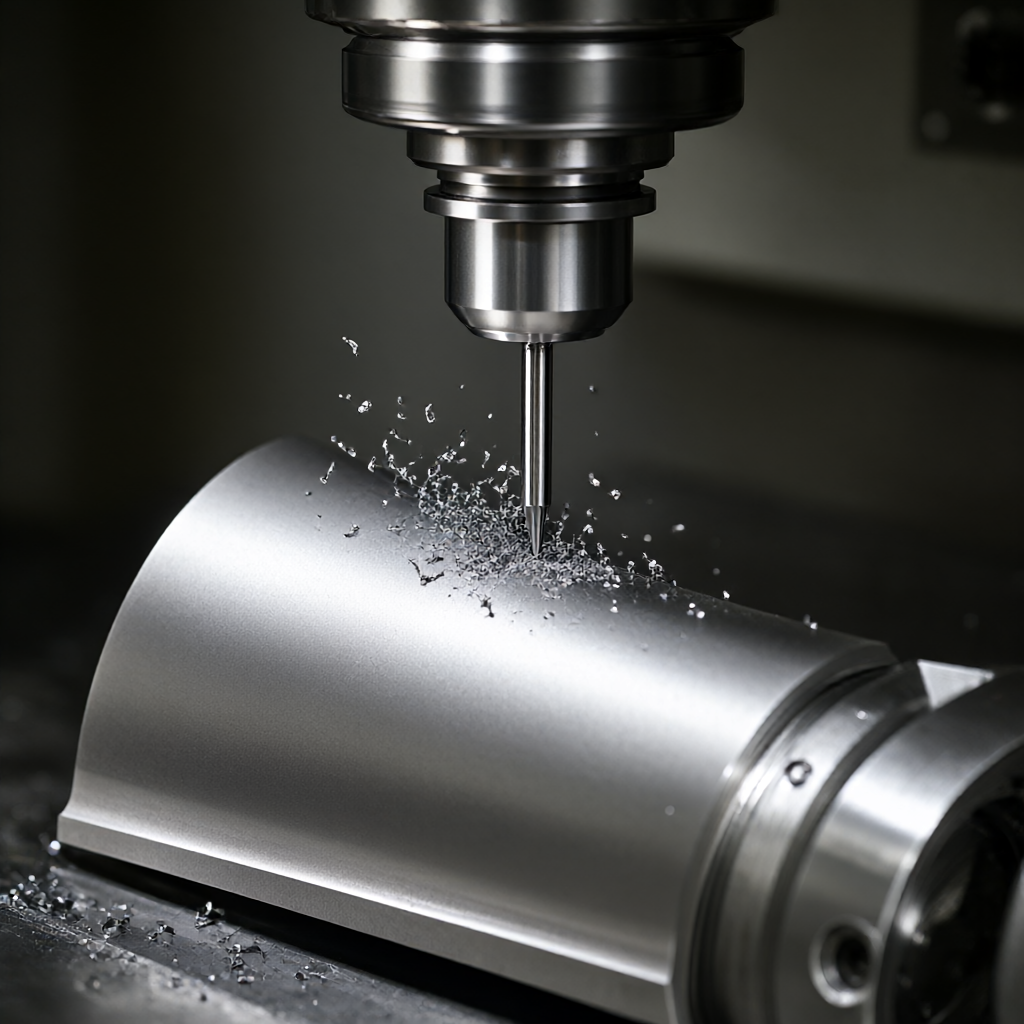
- Dynamische modale analyse:We moeten de natuurlijke frequenties van het werktuigmachine-werkstuk-gereedschapssysteem identificeren. Als de spil in de buurt van deze frequentie draait, zal er resonantie optreden, waardoor de diepte van het gereedschapspatroon toeneemt en er zelfs micro-chips ontstaan.
- Vervorming van dunwandige onderdelen:Turbinebladen of waaiers hebben vaak extreem dunne wanddiktes, en de hoeveelheid tijdelijke vervorming veroorzaakt door snijkrachten kan de tolerantiezone van ± 0,01 mm overschrijden. Werktuigmachines met onvoldoende dynamische stijfheid zullen leiden tot het "gereedschapsopbrengst"-effect, resulterend in dimensionale drift.
Voor inkopers is het belangrijker om te bevestigen of de leverancier over snijsimulatiemogelijkheden beschikt op basis van FEM (eindige elementenanalyse) dan eenvoudigweg te vragen: "Kan dit worden gedaan?" Dit bepaalt direct het slagingspercentage van het eerste artikel en de batchstabiliteit.
De beslissende invloed van de spilkeuze op de nauwkeurigheid van de bewerking
De spil is het hart van een vijfassige werktuigmachine, en de thermische rekeigenschappen en eigenfrequentie bepalen rechtstreeks de verwerkingslimiet. In de afwerkingsfase van onderdelen van turbomachines moet de spilselectie zich concentreren op de volgende parameters:
Controle van de temperatuurstijging van de hogesnelheidsspindel
Snijden op hoge snelheid (spilsnelheid > 24.000 tpm) kan aanzienlijke thermische effecten veroorzaken. De thermische stabilisatietijd van gewone lucht- of oliegekoelde spindels bedraagt 4-6 uur, terwijl de bewerking van turbinewielen vaak in korte batches moet worden voltooid. De oliegekoelde spindel met constante temperatuur die door ShowyMetal wordt gebruikt, kan de thermische rek binnen 5 μm regelen, waardoor de maatafwijking effectief wordt gecompenseerd.
Natuurlijke frequentie en resonantie vermijden
Bij het selecteren is het noodzakelijk om de eigenfrequentie van het werkstuk te vermijden. Als de eigenfrequentie van de spil te laag is (bijvoorbeeld lager dan 100 Hz), worden bij hoge voedingssnelheden gemakkelijk trillingen veroorzaakt. Voor dunwandige turbineonderdelen wordt aanbevolen om een spil te gebruiken met een eigenfrequentie > 200 Hz en een gereedschapshoudersysteem met hoge stijfheid om een soepel verloop van het traject tijdens 3-assige/5-assige koppeling te garanderen.
Vergelijking en toepasbare scenario's van verschillende spilconfiguratieoplossingen
Volgens de batchgrootte en precisie-eisen van onderdelen van turbomachines hebben we twee reguliere spindelconfiguratie-oplossingen vergeleken voor technische selectiereferentie:
| Contrasterende afmetingen | Hoge snelheid elektrische spindel (Direct Drive) | Mechanische spindel (riem-/asaandrijving) |
|---|---|---|
| Maximale snelheid | 20.000 - 40.000 tpm | algemeen< 12,000 RPM |
| Toepasselijk verwerkingstype | Afwerken, boren en frezen van holtes met een kleine diameter (Ra0,4-0,8μm) | Ruwe bewerking, kopvlak met grote diameter, verwijdering met hoge sterkte |
| Thermische stabiliteit | Moet samenwerken met een systeem met constante temperatuur, thermische vervorming is klein | De thermische vervorming is groot en vereist gedurende lange tijd een constante temperatuur |
| dynamische stijfheid | Hoog, geschikt voor dunwandige onderdelen | Extreem hoog, geschikt voor ruwe bewerking met hoge eisen aan de trillingsbestendigheid |
| batchconsistentie | Hoog, weinig beïnvloed door temperatuur | medium, frequente kalibratie van thermische rek is vereist |
Technisch advies:Voor batchonderdelen met hoge precisie, zoals turbinewaaiers, wordt aanbevolen om de strategie voor "ruwe afwerking" te volgen: gebruik een mechanische spindel of een spindel met hoog vermogen voor snelle materiaalverwijdering en schakel vervolgens over op een snelle elektrische spindel voor de uiteindelijke afwerking. Deze strategie behoudt de voordelen van dynamische stijfheid en garandeert tegelijkertijd een oppervlakteafwerking.
Optimalisatie van gereedschapspaden met vijf assen vanuit DFM-perspectief
Uitstekende dynamische stijfheid komt niet alleen voort uit de gereedschapsmachine, maar ook uit de gereedschapspadstrategie. Bij het bewerken van turbomachineonderdelen met vijf assen optimaliseert het technische team van ShowyMetal de volgende omstandigheden door middel van een DFM-beoordeling (Design for Manufacturability):
- Axiale voedingslimiet:Beperk in dunwandige gebieden de axiale snijdiepte van het gereedschap om vervorming veroorzaakt door lokale spanningsconcentratie te voorkomen. Regel bijvoorbeeld de invoerstap op de Z-as binnen 0,1 mm.
- Optimalisatie van de spindelhoek:Vermijd botsingen tussen het gereedschap en de kolom van de werktuigmachine, terwijl de spilas in een beter stijf bereik blijft (meestal heeft de zwenkhoek tussen 30° en 60° een betere stijfheid).
- Lege slagscheiding:Gebruik de 5-assige koppelingsfunctie om de stationaire slag te optimaliseren, de niet-snijtijd te verkorten en de accumulatie van thermische drift van de werktuigmachine bij lage snelheden te verminderen.
Door de interferentie tussen het gereedschapspad en de kinematica van de werktuigmachine te verifiëren via simulatiesoftware, kan de bewerkingsfout binnen het theoretische bereik worden gecontroleerd. Dit soort pre-engineeringanalyse is de sleutel tot het vermijden van ‘krassen’ of ‘maatafwijkingen’ bij massaproductie.
Acceptatiecriteria: hoe te bepalen of dynamische stijfheid aan de normen voldoet
Als koper moet de leverancier bij ontvangst van onderdelen voor turbomachines, naast het conventionele maatrapport (CMM-rapport), verplicht zijn om de volgende dynamische procesgebaseerde inspectiegegevens te verstrekken:
- Oppervlakteruwheidsverdeling:Kijk niet alleen naar de gemiddelde waarde van Ra, maar kijk ook naar de consistentie van de verdeling van Ra aan de voorrand, achterrand van het blad en rond de koelgaten. De eis van Ra0,4μm betekent dat het piek-dalverschil strikt moet worden gecontroleerd.
- Geometrische tolerantieanalyse:Concentreer u bij de waaier op het controleren van de vlakheid (vlakheid) en coaxialiteit. Onvoldoende dynamische stijfheid manifesteert zich vaak als kromtrekken van de randen, en de geometrische tolerantieafwijking zal aanzienlijk hoger zijn dan die van gewone onderdelen.
- Micrometallografisch onderzoek:Bij legeringsonderdelen met hoge temperaturen is het noodzakelijk om te controleren of er microscheuren of plastic reologielagen op het snijoppervlak aanwezig zijn. Dit zijn sporen die zijn achtergelaten door snijwarmte en dynamische trillingen.
ShowyMetal beschikt over inspectiemethoden zoals coördinatenmeetmachines, optische metingen en ruwheidsmeters, en kan kwaliteitsrapporten uitbrengen in overeenstemming met het ISO 9001-systeem volgens 100% inspectie- of AQL-normen, waardoor wordt gegarandeerd dat elk geleverd turbomachineonderdeel de controle vanuit een dynamisch stijfheidsperspectief kan doorstaan.
Veelgestelde vragen
Hoe kunnen efficiëntie en dynamische stijfheid in evenwicht worden gebracht bij het bewerken van turbineonderdelen met vijfassige CNC?
Meestal wordt een strategie van "grof-fijnscheiding" toegepast. Geef prioriteit aan efficiëntie in de voorbewerkingsfase, met behulp van gereedschappen met een grote diameter en lagere snelheden; geef prioriteit aan stijfheid in de afwerkingsfase, verhoog de spilsnelheid tot meer dan 20.000 tpm en verminder de snedediepte tot 0,1-0,2 mm om trillingen te onderdrukken.
Wat zijn de gevolgen van thermische verlenging van de spil tijdens het bewerken van turbinebladen van titaniumlegeringen?
Thermische verlenging kan dimensionale afwijking van de Z-as veroorzaken, doorgaans tussen 10 en 20 μm. Zonder constante temperatuurcontrole of compensatie zal de bladdikte buiten de tolerantie vallen of zal de dikte van de voorrand onvoldoende zijn. Het wordt aanbevolen dat leveranciers online functies voor thermische foutcompensatie of een werkplaatsomgeving met constante temperatuur hebben.
Hoe kan ik de consistentie van het uiterlijk (geen krassen) garanderen bij de massaproductie van turbomachineonderdelen?
De sleutel ligt in de dynamische balans van de gereedschapshouder (onder G0,25-niveau) en de optimalisatie van de gereedschapsvrijloophoek. ShowyMetal implementeert strikt de bevestiging van het eerste artikel en de procesinspectie tijdens de massaproductie, en elimineert defecte producten door middel van 100% inspectie om een hoogglanzende en krasvrije uitstraling te garanderen.
Is het mogelijk om een turbinenaaf te bewerken met behulp van freesdraaien in plaats van vijfassig frezen?
Voor symmetrische wielnaafonderdelen heeft draaien-frezen een hoog rendement en een goede stijfheid. Complexe asymmetrische bladoppervlakken vereisen echter nog steeds vijfassig frezen. ShowyMetal beschikt over gecombineerde draaimolen- en vijfassige bewerkingscentra, die de meest economische procesroute kunnen selecteren op basis van de geometrische kenmerken van het onderdeel.
Welke parameters moet ik bij het aanvragen van een aanvraag naast tekeningen opgeven?
Het wordt aanbevolen om materiaalkwaliteit (zoals Inconel 718, Ti-64), batchhoeveelheid, doeltolerantie (zoals ± 0,01 mm), oppervlakteruwheid (zoals Ra0,4 μm) en vereisten voor oppervlaktebehandeling (zoals anodiseren) te vermelden. Deze informatie helpt leveranciers om de dynamische rigiditeitsrisico's snel in te schatten en nauwkeurige leveringsdata te verstrekken.
Conclusie en oproep tot actie
Vijfassige CNC-bewerking van onderdelen van turbomachines is niet alleen een stapel machineparameters, maar ook een systematische engineering van dynamische stijfheidsanalyse, spilselectie en gereedschapspadoptimalisatie. ShowyMetal vertrouwt op de clustervoordelen van 72 CNC-apparatuur en rijke technische docking-ervaring om precisieonderdelen met een hoge afwerking en batchconsistentie binnen 15-25 dagen na levering te leveren.Als u op zoek bent naar een partner die de vervormingsproblemen van complexe gebogen oppervlakken en dunwandige onderdelen kan oplossen, stuur dan uw CAD-tekeningen en gedetailleerde technische vereisten, en ons engineeringteam zal binnen 24 uur DFM-suggesties en offertes geven op basis van dynamische stijfheidsbeoordeling.



