





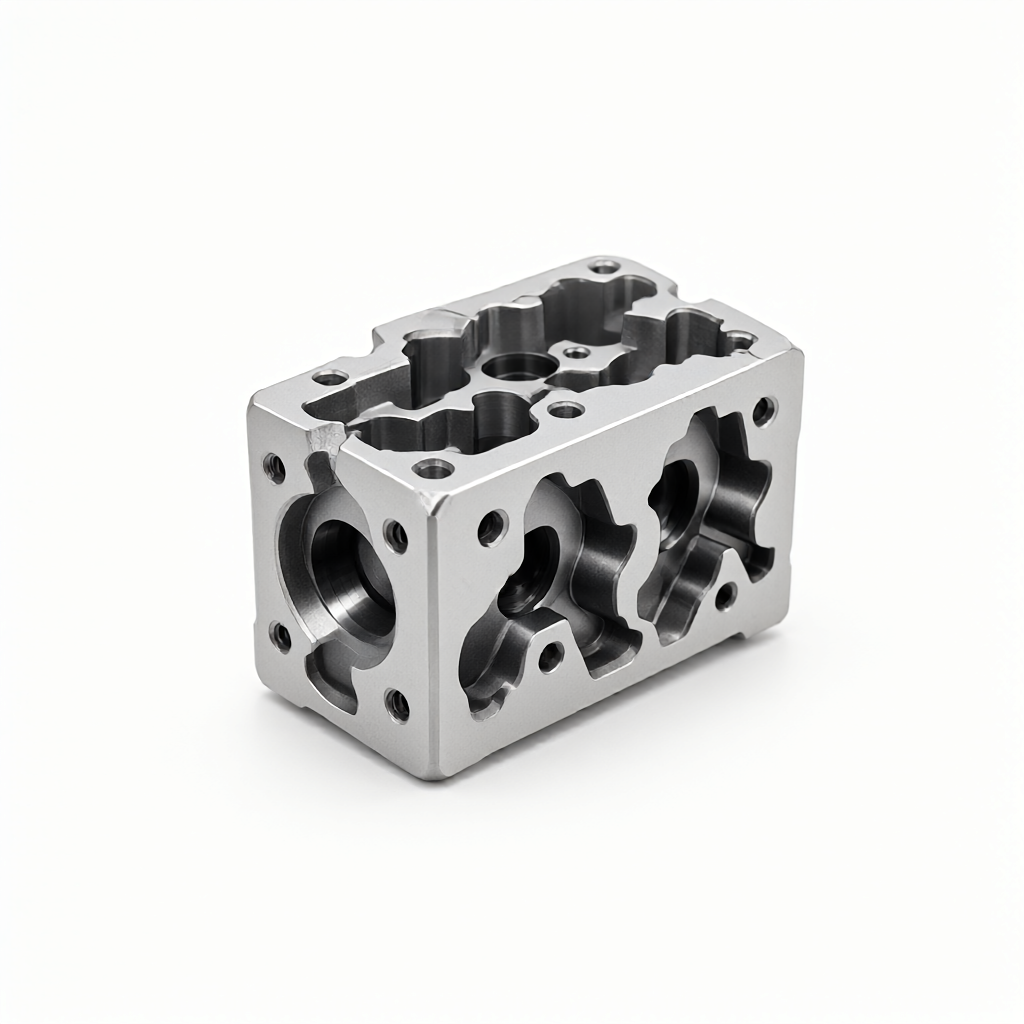
De kernproblemen en verwerkingsvolgordelogica van vijfassige CNC-bewerking van hydraulische klepblokken
Bij de vijfassige CNC-bewerking van het hydraulische kleppenblok bepaalt de verwerkingsvolgorde van het complexe gatensysteem in de binnenholte direct de geometrische tolerantieprestaties en de oppervlaktekwaliteit van het onderdeel. Inkoopingenieurs negeren vaak het risico van gereedschapsinterferentie of onvoldoende stevige ondersteuning, waardoor het laatste kleppenblok wordt gesloopt of secundaire reparaties nodig zijn. De kernvraag is: hoe plan je een stabiel, herhaalbaar snijpad dat voldoet aan de montagevereisten onder de beperkingen van multidirectionele, diepe gaten en kruisgaten.
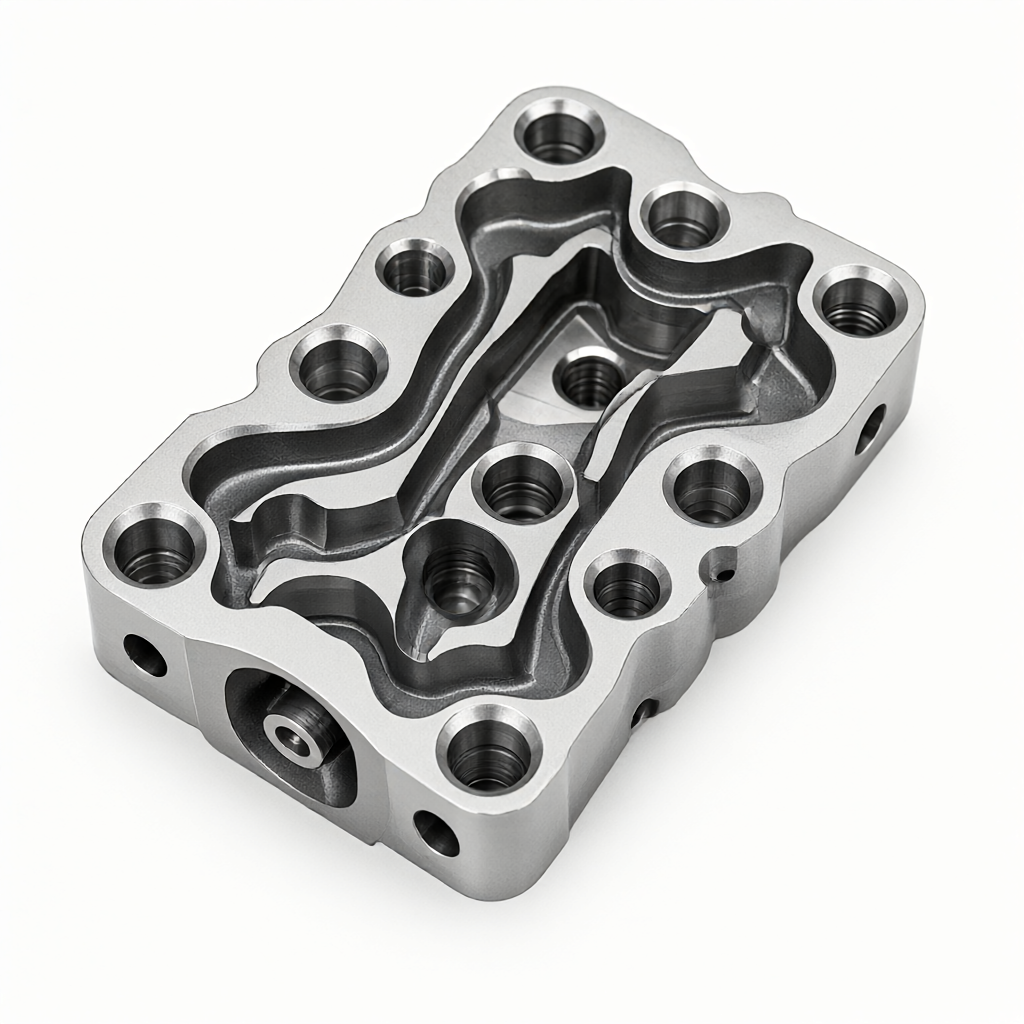
Hydraulische ventielblokken zijn meestal gemaakt van hoogwaardig gelegeerd staal (zoals 42CrMo of 30CrMo) of roestvrij staal (316L), met een hardheid tot HRC 30-40. Dit type materiaal heeft een hoge snijkracht en een slechte warmteafvoer, en de structuur van de binnenholte bevat vaak meerdere schuine gaten, kruisgaten en blinde gaten die niet evenwijdig zijn aan het hoofdcoördinatensysteem. Als de verwerkingsvolgorde niet goed is gepland, kunnen de volgende foutmodi optreden:
- Interferentie door gereedschap: Het achterste gereedschap komt in botsing met het bewerkte oppervlak, waardoor het gereedschap breekt of het oppervlak van het onderdeel bekrast raakt.
- Laat het mes en vervorming: Een te grote cantileverlengte leidt tot onvoldoende stijfheid van de gereedschapshouder, waardoor het fenomeen "mesmeegeven" ontstaat, waardoor de openingsafwijking de norm van ± 0,01 mm overschrijdt.
- Restspanningsconcentratie: De omgekeerde werking van eerst fijnheid en vervolgens ruwheid leidt tot een onevenwichtige spanningsafgifte in de plano, en de maat wijkt af na warmtebehandeling.
Daarom is wetenschappelijke verwerkingsvolgordeplanning niet alleen een programmeervaardigheid, maar ook een technische basis om batchconsistentie te garanderen. Bij de aanschaf van technologie moet bij het evalueren van de capaciteiten van een leverancier de nadruk worden gelegd op de vraag of deze over simulatieverificatiemogelijkheden beschikt op basis van een vijfassige koppeling en of hij eerste driedimensionale coördinaatgegevens en oppervlakteruwheidsrapporten kan leveren.
Materiaaleigenschappen beperken het verwerkingsvenster
De materiaalkeuze van het hydraulische kleppenblok heeft rechtstreeks invloed op de snijparameters en volgorde-indeling. 42CrMo-staal heeft een goede taaiheid, maar heeft een duidelijke neiging tot verharding. Als de snijsnelheid te laag of de voeding te groot is, zal het oppervlak snel uitharden, waardoor latere afwerking moeilijk wordt. Het wordt aanbevolen om voor het voorbewerken een strategie met grote voeding en gemiddelde snelheid te gebruiken, en om de snelheid te verhogen en de voeding te verminderen voor het nabewerken om plastische vervorming te verminderen.
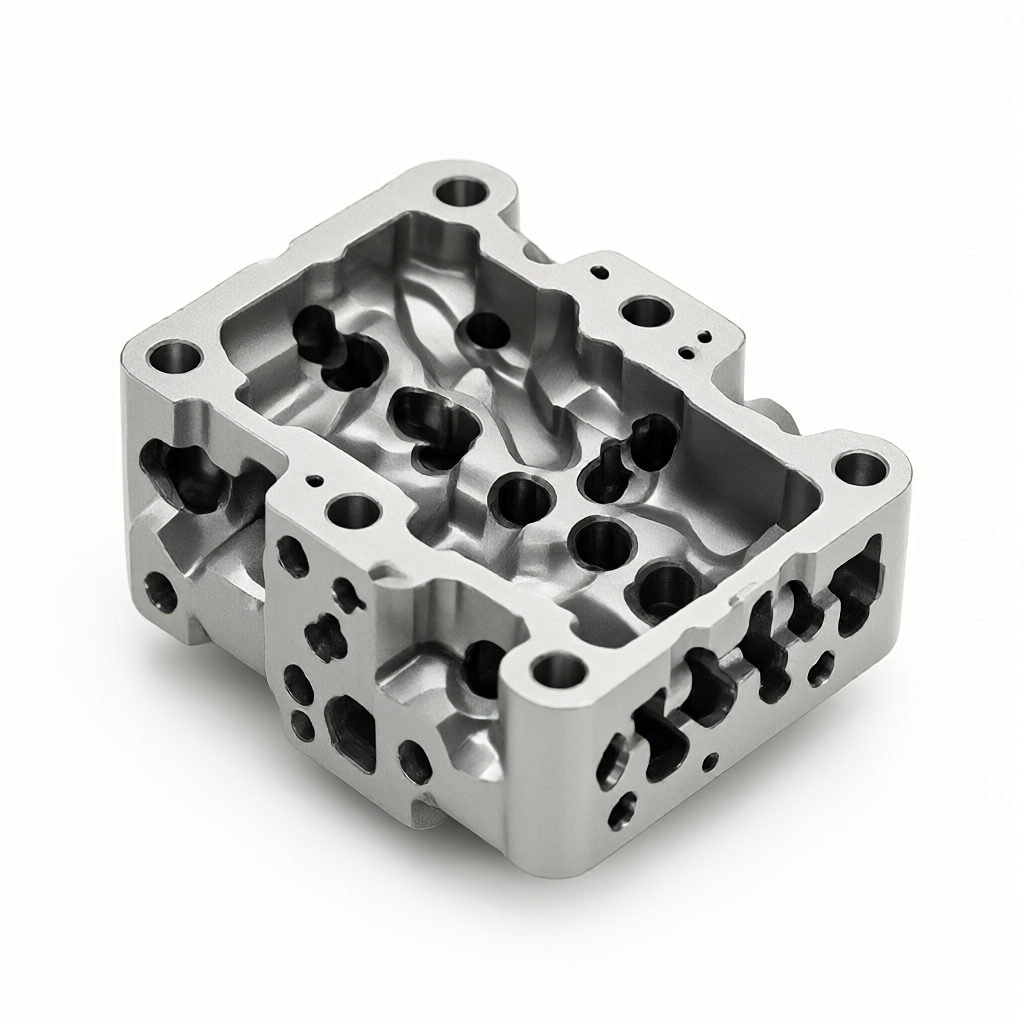
De thermische geleidbaarheid van 316L roestvrij staal is slechts 1/3 van die van koolstofstaal, en hoge temperaturen in het snijgebied kunnen er gemakkelijk voor zorgen dat de coating van het gereedschap loslaat. Bij vijfassige bewerking is, als gevolg van frequente hoekveranderingen, de impactbelasting bij het opnieuw snijden van het gereedschap groot, dus moet een korte verhouding van bladlengte tot diameter (L/D 0,8) worden geselecteerd, moet de snijhoek worden aangepast of moet de verlengingslengte van de gereedschapshouder worden ingekort.
Bij het beoordelen van het plan van de leverancier moet van de technische inkoop worden verlangd dat hij schermafbeeldingen van simulatierapporten en berekeningsgegevens voor de stijfheid van de tools verstrekt. Dit is het belangrijkste bewijs om de technische mogelijkheden ervan te beoordelen, in plaats van alleen naar het tekeningformaat te kijken.
Acceptatiecriteria en vermijden van veelvoorkomende gebreken
De acceptatie van hydraulische ventielblokken omvat niet alleen dimensionale inspectie, maar omvat ook oppervlaktekwaliteit en functionele testen. Veelvoorkomende valkuilen en hoe u ze kunt vermijden zijn als volgt:
Maat buiten tolerantie
Fenomeen: Positieafwijking kruisgat >0,05 mm.
reden: Klemvervorming of thermische uitzetting en krimp worden niet gecompenseerd.
voorkomen: Meerpunts flexibele klemmen worden gebruikt om de klemkracht te verspreiden; de temperatuur van de verwerkingsomgeving wordt geregeld op 20 ± 2 ℃, of er wordt een temperatuurcompensatiemeting uitgevoerd.
Oppervlakte krassen
Fenomeen: Er zitten longitudinale of spiraalvormige krassen op de binnenwand.
reden: Geratel bij snijden of afbrokkelen van gereedschap.
voorkomen: Optimaliseer de voedingsverhouding om resonantiefrequentie te vermijden; regelmatig gereedschapsslijtage detecteren en het aantal geforceerde gereedschapswisselingen instellen; zorg voor voldoende koelmiddelstroom (>80 l/min) om warmte af te voeren.
Oppervlaktelekkage afdichten
Fenomeen: Vlakheid >0,01 mm, waardoor de afdichting van de pakking mislukt.
voorkomen: Laserinterferometer of zeer nauwkeurig niveau wordt gebruikt voor vlakheidsdetectie; vermijd opnieuw vastklemmen na het afwerken en gebruik speciale zachte klauwen of vacuümzuignappen voor de eindverwerking.
FAQ: Veelgestelde vragen over vijfassige bewerking van hydraulische ventielblokken
Wat is de minimale gatdiameterlimiet voor vijfassige CNC-bewerking van hydraulische ventielblokken?
Beperkt door de stijfheid van het gereedschap, kan conventioneel vijfassig frezen stabiel door gaten met een minimale diameter van 3 mm worden verwerkt. Als u kleinere gaten moet bewerken (zoals minder dan 2 mm), wordt het aanbevolen om een speciaal boor- en tapcentrum of laserboren te gebruiken, of een microfrees met ultrakorte rand op een vijfassige werktuigmachine te gebruiken, maar de kosten zullen aanzienlijk stijgen.
Is een warmtebehandeling nodig voordat het hydraulische kleppenblok van 42CrMo-staal wordt verwerkt?
Ja. 42CrMo stelt hoge eisen aan het matchen van sterkte en taaiheid en moet vóór het snijden meestal worden afgeschrikt en getemperd tot het HRC 28-32-bereik. Blanks zonder warmtebehandeling hebben een hoge snijweerstand en een slechte maatvastheid van de uiteindelijke onderdelen.
Hoe kan ik verifiëren of de vijfassige bewerkingsmogelijkheden van de leverancier authentiek zijn?
Het is vereist om het eerste driedimensionale coördinatenmeetrapport (CMM-gegevens), gemeten oppervlakteruwheidswaarden en screenshots van de gereedschapsbaansimulatie te verstrekken. Bovendien kunt u zich afvragen of het een online compensatiefunctie heeft en of het tijdens de verwerking via de taster automatisch gereedschapslijtage kan corrigeren.
Hoe kan de uitwisselbaarheid van hydraulische ventielblokken bij massaproductie worden gegarandeerd?
De sleutel ligt in de consistentie van de opspanning en de herhaalbaarheid van de werktuigmachine. Reguliere fabrikanten moeten speciale gereedschapsbevestigingen gebruiken en de procescapaciteitsindex (Cpk>1,33) van kritische afmetingen bewaken via SPC (statistische procescontrole) om ervoor te zorgen dat dimensionale fluctuaties binnen de batch binnen ± 0,005 mm worden gecontroleerd.
Is oppervlaktebehandeling na verwerking inbegrepen?
Hydraulische kleppenblokken vereisen doorgaans geen extra oppervlaktebehandeling, maar de interne stromingskanalen moeten elektrolytisch gepolijst of gebeitst en gepassiveerd worden om aanslag te verwijderen en de corrosieweerstand te verbeteren. Indien er uitstralingseisen worden gesteld kan de buitenzijde worden geanodiseerd of gespoten, maar er moet wel gelet worden op de impact van de coating op de maatvoering en de laagdikte moet binnen de tolerantie worden gereserveerd.
Conclusie: Engineering denken van tekening tot massaproductie
De kernwaarde van vijfassige CNC-bewerking van hydraulische ventielblokken ligt niet alleen in "of het kan worden verwerkt", maar ook in "of het in batches kan worden geleverd met voorspelbare kosten en stabiele kwaliteit." Planning van de verwerkingsvolgorde, materiaalafstemming, simulatieverificatie en procescontrole vormen samen een technische gesloten lus voor precisieproductie. Voor inkoop- en R&D-ingenieurs heeft het kiezen van een partner met een volledige procesketen en testmogelijkheden meer waarde op de lange termijn dan alleen het vergelijken van prijzen. Als u een complex hydraulisch kleppenblok of vergelijkbare structurele precisieonderdelen heeft, bent u van harte welkom om tekeningen te verstrekken voor een beoordeling van de haalbaarheid van het proces en een snelle offerte.



