





Spaanbeheer bij CNC-bewerking van onderdelen met diepe holte: principes en technische pijnpunten
Bij het aanpassen van precisie-CNC-onderdelen leiden diepe holtestructuren (zoals vierkante dozen, holtes en tandwielgroeven met L/D > 4:1) vaak tot gereedschapsinterferentie, herhaaldelijk snijden en oppervlaktekrassen als gevolg van slechte spaanafvoer, wat de batchconsistentie rechtstreeks beïnvloedt. Als fabrikant met 72 CNC-machines en een oppervlakteafwerking van Ra0,4μm is spaanbeheer niet alleen afhankelijk van “grote spaangroeven”, maar is het een veelomvattend technisch probleem dat een combinatie van snijparameters, gereedschapspaden en koel- en smeerstrategieën vereist. Het volgende is een systematische ontmanteling van de belangrijkste technische punten van spaanafvoer voor onderdelen met diepe holtes, van faalmodi, procesparameters, schemavergelijking tot acceptatiecriteria.
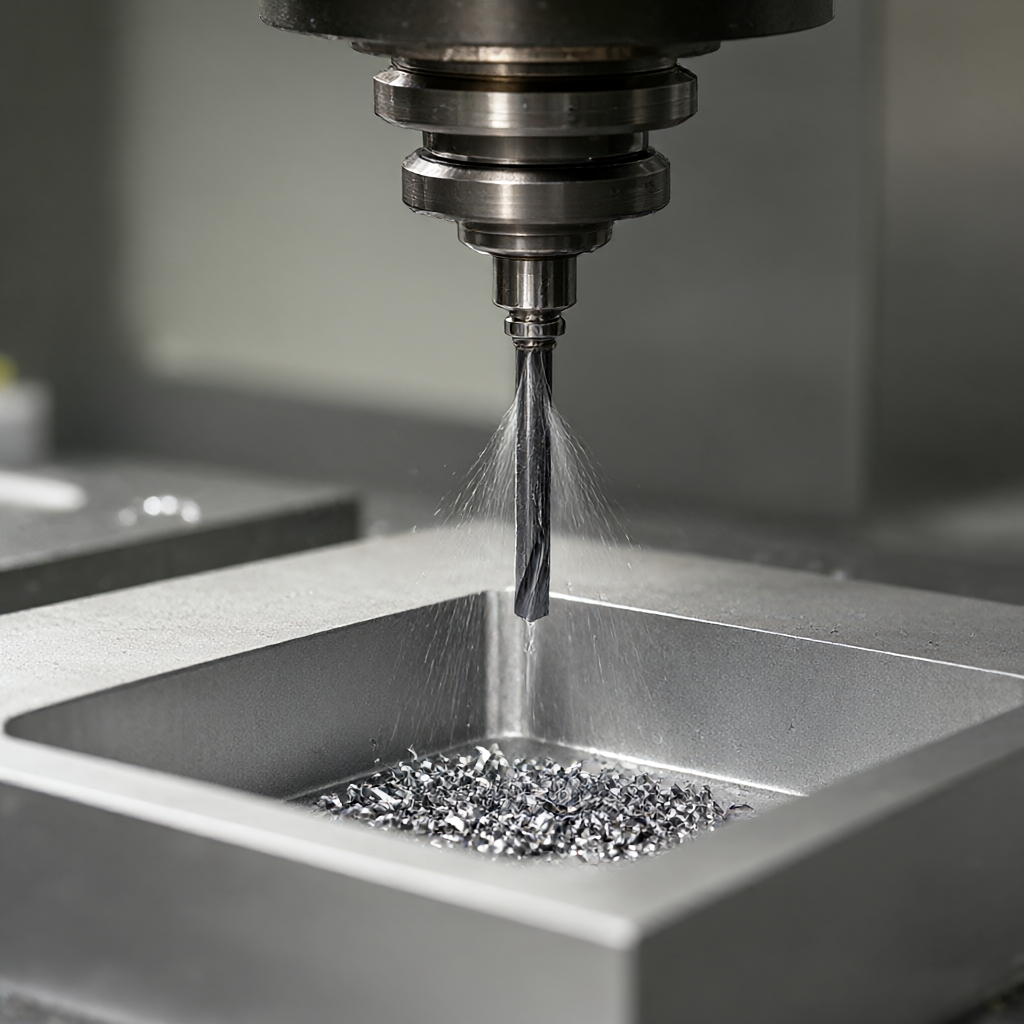
Typische faalwijze van spanen die vastzitten in diepe holtes
De drie meest voorkomende soorten storingen bij het machinaal bewerken van diepe holtes worden allemaal veroorzaakt door spaanretentie:
- Herhaald snijden (Chatter-markering):De spanen blijven vastzitten op het bodemoppervlak of de zijwand, en er ontstaat secundair contact wanneer het gereedschap er weer langs passeert, wat resulteert in klappersporen of micro-chipping, wat waarschijnlijker wordt genegeerd, vooral bij het frezen van complexe gebogen oppervlakken met 5-assen.
- Thermische vervorming en dimensionale drift:De opeenhoping van spanen vormt een lokale isolatielaag en het warmteafvoereffect zorgt ervoor dat het materiaal van het bodemoppervlak zachter wordt en de grootte de tolerantiezone van ± 0,01 mm overschrijdt; Als er vóór het anodiseren van aluminium onderdelen ongereinigde spanen aanwezig zijn, zullen zich oxidatievlekken vormen.
- Abnormale gereedschapsslijtage en gereedschapsbreuk:Spaanders wikkelen zich rond de hoofdrand van de vingerfrees of het eindvlak van de kogelfrees, en een plotselinge toename van de snijkracht kan afbrokkelen van de rand veroorzaken. De kans op klapperen is groter wanneer de centreermachine de diepe holte van een slanke as bewerkt.
Deze gebreken zullen cosmetische gebreken bij massaproductie versterken - en een hoogglanzend oppervlak zonder krassen is een belangrijke indicator voor acceptatie door de klant. Daarom is spaanbeheer niet alleen "opschonen", maar ook een pre-controlelink voor nauwkeurigheid en consistentie van het uiterlijk.
Effect van snijparameters en gereedschapsgeometrie op de spaanafvoer
De relatie tussen snelheid, voeding en spaanvorm
De spaanmorfologie wordt bepaald door de spaandikte en de krulradius. Veelgebruikte parametercombinaties voor onderdelen met diepe holte zijn als volgt (met als voorbeeld 6061-T6 aluminium, micro-vingerfrees met een diameter van 8 mm):
| parameter | Aanbevolen waarde | Effect op spaanafvoer |
|---|---|---|
| Spilsnelheid | 8000–12000 tpm | De snelheid is te hoog → de spanen zijn dun en de krulradius is klein → het blijft gemakkelijk aan het gereedschap plakken; de snelheid is te laag → de spanen zijn dik en recht → de holte kan gemakkelijk worden geblokkeerd |
| Voer per tand | 0,03–0,05 mm/tand | De voeding is te laag → de spanen zijn niet gebroken → het gereedschap is opgewonden; te hoog → de snijkracht neemt plotseling toe → het spaanafvoerkanaal wordt samengedrukt en vervormd |
| Zijdelingse mesaanval | ≤0,2D | Bij het voorbewerken van een diepe holte over de volledige breedte is de zijdelingse snijkracht groot → de spanen zijn breed en lang → kleinere voeding of gezoneerde bewerking is vereist |
In de technische praktijk wordt "gelaagde Z-snede" (Z-stap 0,1–0,2D) vaak gebruikt in de opruwfase van diepe caviteiten. Nadat elke laag is voltooid, wordt deze gespoeld met snelle interne koelmondstukken om stapeling van spanen te voorkomen.
Gereedschapsgeometrie en spaanafvoerontwerp
- Topbladfluit (fluitgeometrie):Micro-vingerfrezen met 3 snijkanten hebben ondiepe spaanafvoergroeven, die geschikt zijn voor nabewerken maar een lage spaanafvoerefficiëntie hebben; Gereedschappen met meer dan 4 snijkanten zijn gevoelig voor spaanblokkering vanwege onvoldoende spaanruimte bij het voorbewerken van diepe holtes. Het wordt aanbevolen om een microfrees met 3 snijkanten en een snijkanthoek van 90° te gebruiken voor het opruwen van diepe holtes, en het polijsten van het oppervlak te verhogen om de spaanhechtingscoëfficiënt te verminderen.
- Beeldverhouding gereedschap:Gereedschappen voor diepe holtes met L/D>10 hebben een slechte stijfheid en spanen hebben de neiging zich aan het bodemoppervlak te hechten onder invloed van zwaartekracht en vloeistof. Op dit moment moet interne koeling worden gebruikt om de snijvloeistof rechtstreeks op de gereedschapspunt te spuiten, zodat de spanen worden weggespoeld van het snijgebied in plaats van te vertrouwen op de zwaartekracht om op natuurlijke wijze te vallen.
- Borenspanen verwijderen:Voor diepgatboren (L/D>12) moet een boor worden gebruikt met een hoge spaanverwijderingsefficiëntie (zoals een spiraalhoek van meer dan 30°), anders vormen de spanen een "spanenkolom" in het gat en blokkeren ze het gereedschap, waardoor het gereedschap gemakkelijk kan breken. Wanneer de centreermachine aan het verwerken is, worden de spanen langs de geleiderail naar het staarteinde afgevoerd. Het is noodzakelijk om de dikte van de spaanaccumulatie in het gebied van de geleiderail te controleren om te voorkomen dat het werkstuk vastloopt.
Vergelijking van drie reguliere oplossingen voor spaanverwijdering
Er bestaat niet één ‘optimale oplossing’ voor het spaanbeheer van onderdelen met diepe holtes, en de keuze moet gebaseerd zijn op de L/D-verhouding, het materiaal, de batchgrootte en de uiterlijke vereisten. Hieronder worden drie veelgebruikte oplossingen vergeleken:
| plan | Toepasselijke scenario's | voordeel | beperkingen |
|---|---|---|---|
| Externe luchtstoot | L/D< 6,开粗后清腔 | Eenvoudige uitrusting, lage kosten, geen interferentie met snijgereedschappen | In diepe holtes (L/D>8) kan de luchtstroom het bodemoppervlak niet bereiken en is de hoeveelheid spaanresten hoog; aluminiumspanen worden gemakkelijk weggeblazen en vervuilen de omliggende bewerkte oppervlakken. |
| Interne koelvloeistof | L/D 4–12, afwerking | De spanen snellen direct weg van de gereedschapspunt, het oppervlak Ra kan 0,4 μm bereiken en er zitten geen vastzittende spanen. | Het gereedschap moet een intern koelkanaal hebben en de kosten van gereedschappen met een kleine diameter zijn hoog; olie blijft op de bodem van de diepe holte achter en moet later worden gereinigd. |
| Droog zagen + snelle luchtcirculatie (Dry + High-Speed Air) | Non-stick mesmaterialen (staal, titanium), hoge afwerkingseisen | Geen snijvloeistofresten, geen reiniging nodig vóór het anodiseren; spanen worden weggevoerd door een snelle luchtstroom, waardoor secundair contact wordt verminderd | Lichte metalen zoals aluminium en magnesium zijn niet geschikt voor ernstige spaanaanhechting; de temperatuur in het snijgebied stijgt en de standtijd van het gereedschap moet worden gecontroleerd. |
Onze technische ervaring is: de oplossing met interne koeling heeft de voorkeur voor het afwerken van diepe holtes van aluminium onderdelen, droog zagen + luchtcirculatie is vereist voor een hoge gladheid van stalen onderdelen, en blazen van externe lucht wordt gebruikt als back-up tijdens de voorbewerkingsfase. Bij massaproductie kunnen drie oplossingen worden gemengd: extern blazen voor ruw snijden, intern koelen of droog snijden voor afwerking, om ervoor te zorgen dat de spaanstatus van elk proces beheersbaar is.
Kernpunten van de procesvoering: collaboratief ontwerp, van gereedschapspad tot koeling
Gereedschapsbaanstrategie en spaanstroombeheer
De stroomrichting van spanen in de holte wordt bepaald door de richting van het gereedschapspad. Voor het opruwen van diepe holtes wordt aanbevolen om "van buiten naar binnen" spiraalvormig snijden te gebruiken in plaats van laag voor laag heen en weer te bewegen, zodat de spanen naar het afvoergebied van de buitenmuur worden geduwd in plaats van zich in het midden op te hopen. Bij het nabewerken moet de richting van het gereedschapspad consistent zijn met de hoofdrichting voor het verwijderen van spanen - dat wil zeggen dat de spanen naar de opening van de holte worden gebracht in plaats van in de bodem van de holte te worden geduwd.
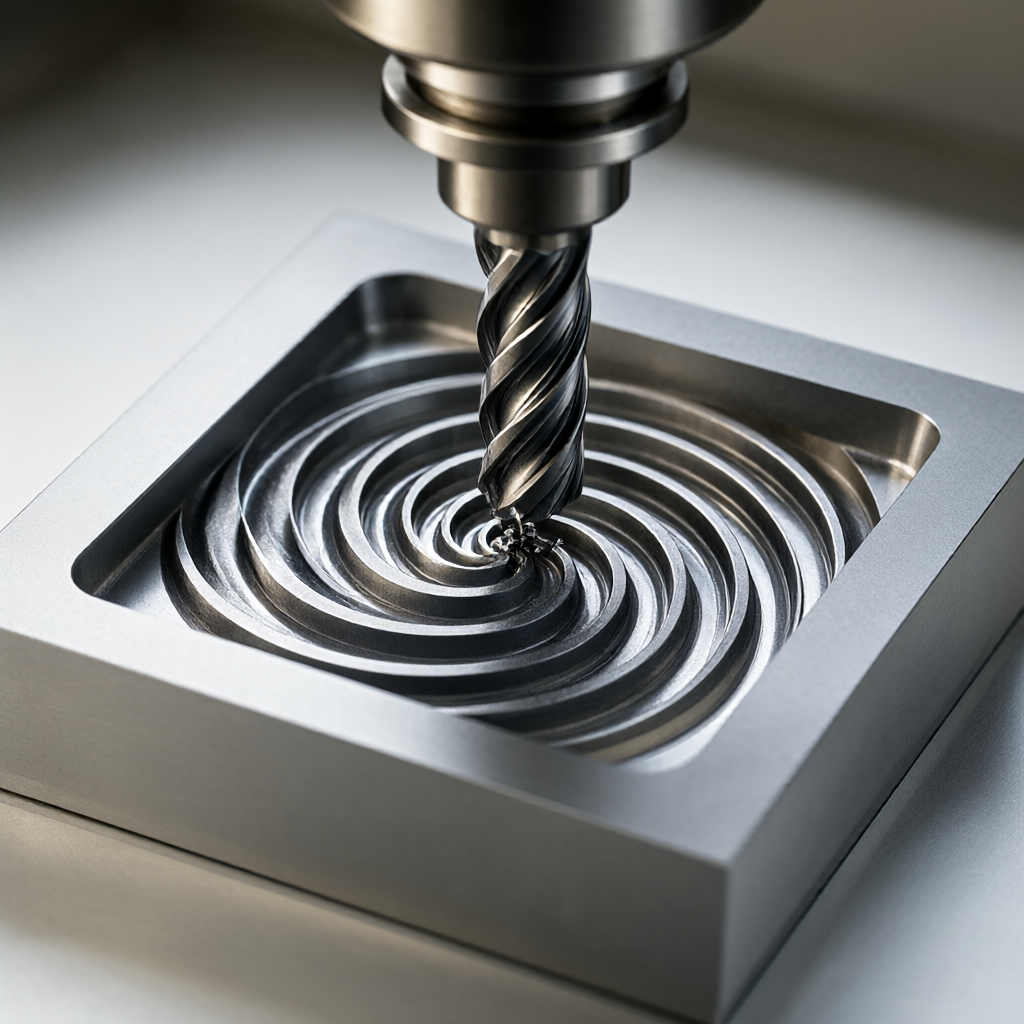
Bij het frezen van complexe gebogen oppervlakken met diepe holten in 5-assen moet de gereedschapshoek (kanteling) worden geregeld op 15°–30° om te voorkomen dat spanen naar de zijkant van het gereedschap worden “geschraapt”. De module "chip flow direction forecast" kan in de CAM-software worden ingesteld om het glijdende traject van chips in de holte te simuleren en het retentiegebied vooraf te identificeren.
Koeling en regeling van de luchtstroomtiming
Spaanafvoer is geen "continu blazen", maar moet passen bij de timing van het snijproces:
- Open de ruwe laag:Nadat de Z-stap van elke laag is voltooid, pauzeert u de spil, spoelt u gedurende 3-5 seconden met een snelle luchtstroom (0,6–0,8 MPa) en snijdt u vervolgens nog een laag.
- Afwerkingsfeed:De interne koeling is continu ingeschakeld en de luchtstroom wordt slechts kortstondig uitgeblazen wanneer het gereedschap wordt teruggetrokken om te voorkomen dat de luchtstroom het niet-gestolde oppervlak raakt.
- Vóór gereedschapswissel/inspectie:Geforceerd extern blazen + vacuüm-chipafzuiging zorgt ervoor dat er geen chipinterferentie is tijdens CMM-metingen (drie-coördinaten) en dat de dimensionale gegevens betrouwbaar zijn.
Deze reeks timing moet worden geprogrammeerd en versterkt tijdens massaproductie om batchverschillen te voorkomen die worden veroorzaakt door handmatige tussenkomst van de operator.
Inspectie en het vermijden van storingen: hoe u de effectiviteit van spaanbeheer kunt accepteren
Of er sprake is van chipbeheer kan niet alleen afhangen van "visuele inspectie", maar moet worden gecombineerd met kwantitatieve inspectie:
- Oppervlakteruwheid:Het bodemoppervlak van de diepe spouw Ra ≤ 0,4 μm (afwerking van aluminium onderdelen). Als Ra plotseling toeneemt tot meer dan 0,8 μm, geeft dit aan dat er sporen zijn van herhaaldelijk spaansnijden.
- Maatinspectie:De afstandstolerantie vanaf het bodemoppervlak van de diepe holte tot de zijwand is ±0,01 mm. Als individuele onderdelen in de batch buiten de tolerantie vallen, wordt prioriteit gegeven aan het controleren of het onderdeel spanenophoping en thermische vervorming vertoont voordat het wordt afgewerkt.
- Volledige optische inspectie:Vóór verzending wordt het uiterlijk 100% geïnspecteerd, waarbij de nadruk ligt op de resterende microchips op de bodem van de diepe holte (gebruik een 50x vergrootglas of AOI optische inspectie). De resterende spanen vormen na het anodiseren geoxideerde plekken, wat een eersteklas uiterlijkdefect is.
Als er een batchchipprobleem wordt gevonden, is de backtrackingvolgorde: gereedschapslijtagerecord → koeldruklog → CAM-gereedschapspadversie → materiaalbatch (aluminiuminsluitingen beïnvloeden de spaanvorm). In de meeste gevallen zijn de eerste twee items de hoofdoorzaak.
Veelgestelde vragen (FAQ)
Wat is de juiste instelling voor de interne koeldruk bij het CNC-bewerking van onderdelen met diepe holtes?
Gewoonlijk kan 0,4–0,6 MPa de spanen wegspoelen van de gereedschapspunt. Als de druk te hoog is, wordt het afgekoelde metaalspoor weggeblazen wanneer het gereedschap wordt teruggetrokken, waardoor het omringende oppervlak wordt verontreinigd. Het wordt aanbevolen om te beginnen met 0,5 MPa voor het afwerken van aluminium onderdelen en dit af te stemmen op basis van de chipkleur (zilverwit is beter, zwart betekent plakken).
Kan ik tijdens de opruwfase het uitwendig blazen achterwege laten en direct een laag afsnijden?
Niet aanbevolen. Als u het reinigen tussen de lagen achterwege laat, worden de chips in 2-3 lagen gestapeld. Bij het snijden van de volgende laag worden de spanen in de materiaalspleet gedrukt, waardoor er "knijpsporen" op het oppervlak verschijnen. Tijdens het afwerken is het noodzakelijk om de tolerantie te vergroten of een kleinere snedediepte te gebruiken om ze te verwijderen, wat op zijn beurt de efficiëntie vermindert.
Wat moet ik doen als de spanen vast komen te zitten in de geleiderail wanneer de centreermachine de diepe holte van een slanke as bewerkt?
Ophoping van spanen in het gebied van de geleiderail is een veelvoorkomend defect van de hartmachine. Preventieve maatregelen: Wanneer de spanen langs het staarteinde worden afgevoerd, vergroot u de luchtstroomondersteuning aan de geleiderailzijde (0,3 MPa) en verkort u de spanenlengte (verminder de voeding, verhoog de rotatiesnelheid om de spanen te krullen). Als het vastzit, moet het worden gestopt en handmatig worden gereinigd. Bij massaproductie moet de chipbewakingssensor zo worden ingesteld dat hij vroegtijdig waarschuwt.
Is de droogzaagoplossing geschikt voor alle metalen diepcaviteitsonderdelen?
niet van toepassing. Lichte metalen zoals aluminium en magnesium hebben een hoge spanaanhechtingscoëfficiënt, en spanen kunnen zich tijdens droog zagen gemakkelijk rond het gereedschap wikkelen, wat resulteert in een hoog risico op gereedschapsbreuk. Harde materialen zoals staal, titanium en Inconel hebben minder spanen. Droog zagen + luchtcirculatie is een haalbare oplossing, maar de temperatuurstijging van het gereedschap moet in de gaten worden gehouden en de vervangingscyclus is ongeveer 30% korter dan bij nat zagen.
Hoe voorkom je problemen met chippen in onderdelen met diepe holtes vanaf de tekenfase?
Als tijdens DFM (analyse van de maakbaarheid) de diepe holte met L/D>10 geen procesgaten of spaangroeven heeft, wordt aanbevolen om procesgaten (diameter 2–3 mm) of helling (≥1°) toe te voegen zodat de spanen op natuurlijke wijze naar beneden kunnen glijden. Tegelijkertijd worden de ruwheidseisen van het oppervlak waar de belangrijkste afmetingen zich bevinden gemarkeerd om een gerichte aanpassing van de koelstrategie tijdens de verwerkingsfase mogelijk te maken.
Conclusies en aanbevelingen voor actie
Spaanbeheer voor onderdelen met diepe holtes is de onzichtbare drempel voor nauwkeurigheid en consistentie van het uiterlijk. Door middel van optimalisatie van snijparameters, afstemming van de gereedschapsgeometrie, controle van de timing van de koelluchtstroom en kwantitatieve inspectie, kan het percentage batchfouten veroorzaakt door spaanretentie worden teruggebracht tot een acceptabel niveau. Als u te maken krijgt met chipproblemen bij de verwerking van onderdelen met diepe holtes, kunt u tekeningen en procesvereisten sturen. Ons technische team zal u DFM-suggesties, gereedschapsselectie en oplossingen voor koelstrategieën bieden en batchlevering binnen 15-25 dagen ondersteunen.



