





Kernuitdagingen en procespaden voor het afwerken van binnengaten van CNC-buizen
Op het gebied van precisiemachines, vloeistofregeling en structurele ondersteuning, CNC-verwerking van buisonderdelenAfwerking van interne gatenHet is vaak de belangrijkste schakel die de functie en levensduur van het product bepaalt. Vergeleken met cilindrisch snijden wordt het bewerken van binnengaten beperkt door de stijfheid van het gereedschap, de spaanverwijderingsruimte en de toegankelijkheid van metingen, en is het gevoelig voor gereedschapsdoorbuiging, thermische vervorming en trillingen op het oppervlak. Voor ingenieurs en inkoop is het begrijpen hoe deze fysieke beperkingen kunnen worden doorbroken en ervoor te zorgen dat de nauwkeurigheid van de binnengatgrootte binnen ± 0,01 mm wordt geregeld en de oppervlakteruwheid Ra0,4 μm bereikt, de belangrijkste maatstaf voor het evalueren van de technische kracht van leveranciers. Gebaseerd op daadwerkelijke ervaringen met massaproductie, biedt dit artikel een diepgaande analyse van bewerkingsstrategieën voor binnengaten, gereedschapsselectielogica en kwaliteitscontrolepunten onder verschillende buisdiameters, waardoor u veel voorkomende faalwijzen in de vroege stadia van het project kunt vermijden.
Waarom is het moeilijker om binnenste gaten te verwerken dan buitenste cirkels? Analyse van drie belangrijke fysieke beperkingen
Inwendig gatensnijden is geen eenvoudig "omgekeerd draaien". De procesproblemen zijn geconcentreerd in de volgende drie dimensies:
- Gereedschapsstijfheid vervalt: Wanneer de slanke binnengatfrees zich in de overhangtoestand bevindt, neemt de buigstijfheid af met het kubieke niveau van de overhanglengte. Bij het verwerken van diepe gaten met een diameter van minder dan Φ10 mm kunnen kleine trillingen ervoor zorgen dat de gatdiameter uitzet of textuur produceert.
- Spaanafvoer en spaanaccumulatie: De gesloten binnenruimte beperkt de vrije stroom van spanen. Als spanen zich rond het gereedschap of de gatwand wikkelen, kan dit gemakkelijk secundair snijden veroorzaken of zelfs het gereedschap blokkeren, waardoor het werkstuk of gereedschap beschadigd raakt.
- Meting blind gebied: De buitencirkel kan snel opnieuw worden gemeten met een micrometer, maar de interne afmetingen van diepe binnengaten zijn moeilijk in realtime te verkrijgen. Het is meestal afhankelijk van procescontrole na inspectie van het eerste stuk. Zodra het vorige proces is vervormd, zijn daaropvolgende afwerkingsbewerkingen niet effectief.
Daarom is het afwerken van binnengaten niet alleen een programmeerprobleem;Geometrische gereedschapsparameters, snijparameters en stijfheid van de opspanningsysteemmatchingsprobleem.
Verwerkingsstrategieën en apparatuurselectie op basis van buisdiametersegmenten
Afhankelijk van de verhouding tussen de buitendiameter en de binnendiameter van de buis (diepte-diameterverhouding) moet de verwerkingsstrategie aanzienlijk worden aangepast. De volgende tabel vergelijkt de aanbevolen procesroutes voor drie typische leidingonderdelen:
| Kenmerken van onderdelen | Typische binnendiameter | Aanbevolen uitrusting | kritisch procescontrolepunt |
|---|---|---|---|
| Kort pijp-/flenstype | Φ5 - Φ30 mm | CNC draai/centreermachine | Gebruik een binnengatfrees met een grote terughoek om de voedingsverhouding te optimaliseren en trillingssporen te voorkomen; het klemvlak moet afgerond zijn. |
| middellange buis | Φ10 - Φ50 mm | 3-assig/4-assig bewerkingscentrum | Gebruik stapsgewijs boren - voorkotteren - fijnkotteren; let op de impact van de boorcentreernauwkeurigheid op de uiteindelijke gatdiameter. |
| Diep gat/speciaal gevormde buis | Φ15 - Φ80 mm (verhouding diepte/diameter>5) | 5-assige koppeling/speciale diepgatboor |
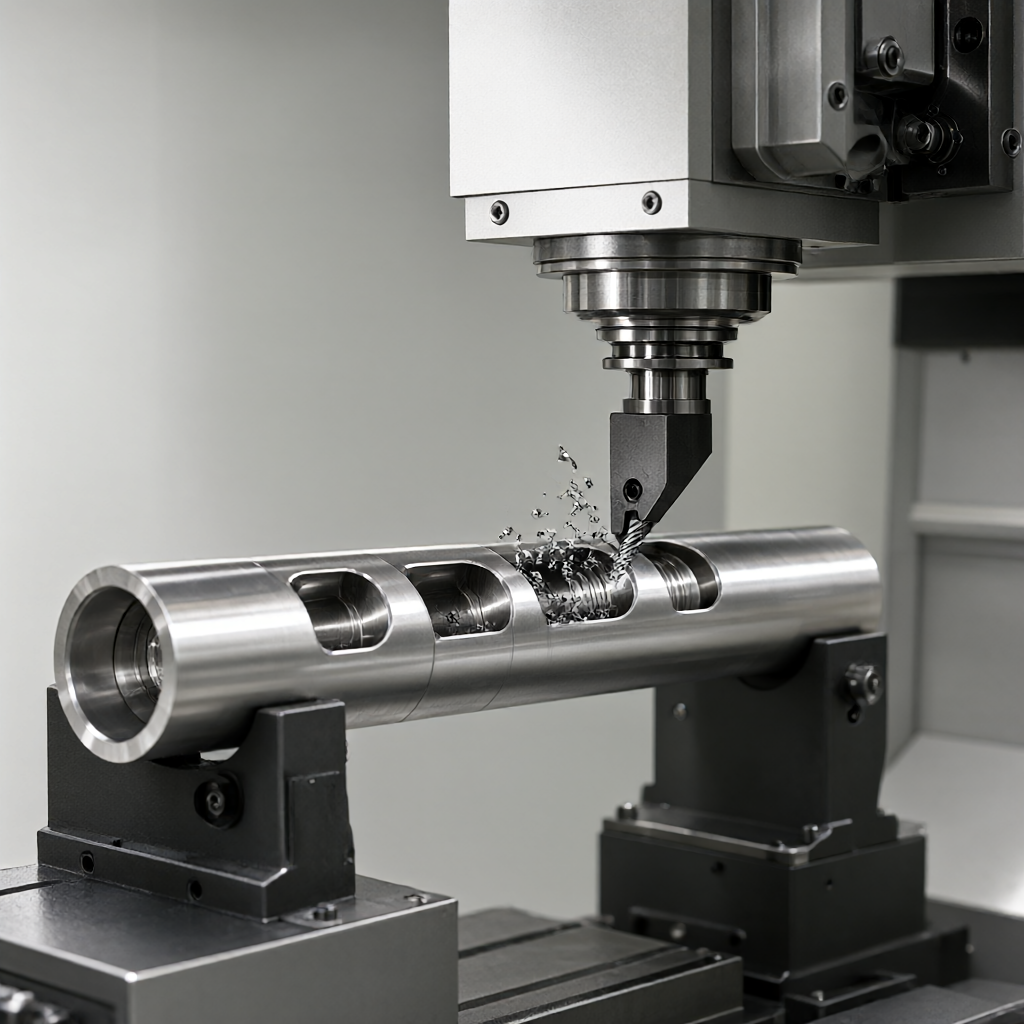
Gids voor gereedschapsselectie en optimalisatie van snijparameters
De geometrische parameters van het binnengatgereedschap bepalen direct de oppervlaktekwaliteit. Bij feitelijk gebruik moet het worden aangepast aan het materiaal:
- Selectie van leidende hoeken: Bij het bewerken van dunwandige buizen of dunne materialen met een grote binnendiameter moet gereedschap met een inloophoek van 90° of 95° worden gebruikt om de radiale snijkracht te verminderen en te voorkomen dat de buis het gereedschap vervormt. Bij het bewerken van korte en dikke pijplichamen kan een hellingshoek van 45° worden gebruikt om de sterkte van de gereedschapspunt te vergroten.
- Slijpgeometrie: Bij het afwerken van het binnengat is de snijkantradius (Re) gewoonlijk 0,2-0,5 mm. Als Re te klein is, zal de rand gemakkelijk afbrokkelen; als Re te groot is, zal de radiale weerstand toenemen en zal de oppervlakteafwerking afnemen.
- Snijparameters: Als we een aluminiumlegering als voorbeeld nemen, kan de snedediepte 1,0-1,5 mm bereiken tijdens het voorbewerken, en de rotatiesnelheid is 800-1200 tpm; tijdens het fijnkotteren blijft er een marge van 0,1-0,2 mm over, wordt de rotatiesnelheid verhoogd tot 1500-2000 tpm en wordt de voedingssnelheid geregeld op 0,05-0,10 mm/omw om een ruwheid onder Ra0,8 μm te garanderen.
Voor moeilijk te snijden materialen zoals roestvrij staal moeten speciale koelmiddelen en hogedruk interne koeling worden gebruikt om de vorming van door bewerking geharde lagen te onderdrukken en de standtijd van het gereedschap te verlengen.
Oppervlaktekwaliteit en vermijden van veelvoorkomende faalwijzen
Naast maatnauwkeurigheid is de kwaliteit van het uiterlijk een ander pijnpunt bij de verwerking van interne gaten. Veelvoorkomende faalwijzen en vermijdingsplannen zijn als volgt:
- Babbelen: Verschijnt als een spiraalstructuur op de wand van het gat. De hoofdoorzaak is dat de eigenfrequentie van het processysteem samenvalt met de snij-excitatiefrequentie.Tijdelijke oplossing: Verlaag de voedingssnelheid, verhoog het spiltoerental of wijzig de vrijloophoek van het gereedschap.
- Elastisch herstel (Springback): Bij het verwerken van dunwandig roestvrij staal of een titaniumlegering zorgt het spanningsverlies na het afsnijden van het materiaal ervoor dat de gatdiameter terugveert. Hierdoor is de gemeten maat groter dan de theoretische waarde.Tijdelijke oplossing: Reserveer een elastische herstelmarge, bereken meestal de compensatiewaarde op basis van de wanddikte, of laat geleidelijk de spanning los door precisiesnijden met meerdere messen.
- Thermische vervorming: De warmte die wordt gegenereerd door continu snijden zorgt ervoor dat het gereedschap thermisch langer wordt en de gatdiameter geleidelijk groter wordt.Tijdelijke oplossing: Gebruik afwisselend snijden om ervoor te zorgen dat het koelmiddel volledig in contact komt met de snijkant, of gebruik gereedschap met microkristallijne was om de wrijvingswarmte te verminderen.
Een hoogwaardig oppervlak betekent niet alleen glad, maar vereist ookGeen krassen of vlekken. Bij massaproductie is het noodzakelijk om de uniformiteit van de klemkracht strikt te controleren om lokale inkepingen veroorzaakt door zachte klauwklemming te voorkomen.
Kwaliteitsinspectie en normen voor volledige procescontrole
Inspectie van binnengaten wordt beperkt door de diepte en maakt meestal gebruik van een combinatie van de volgende methoden:
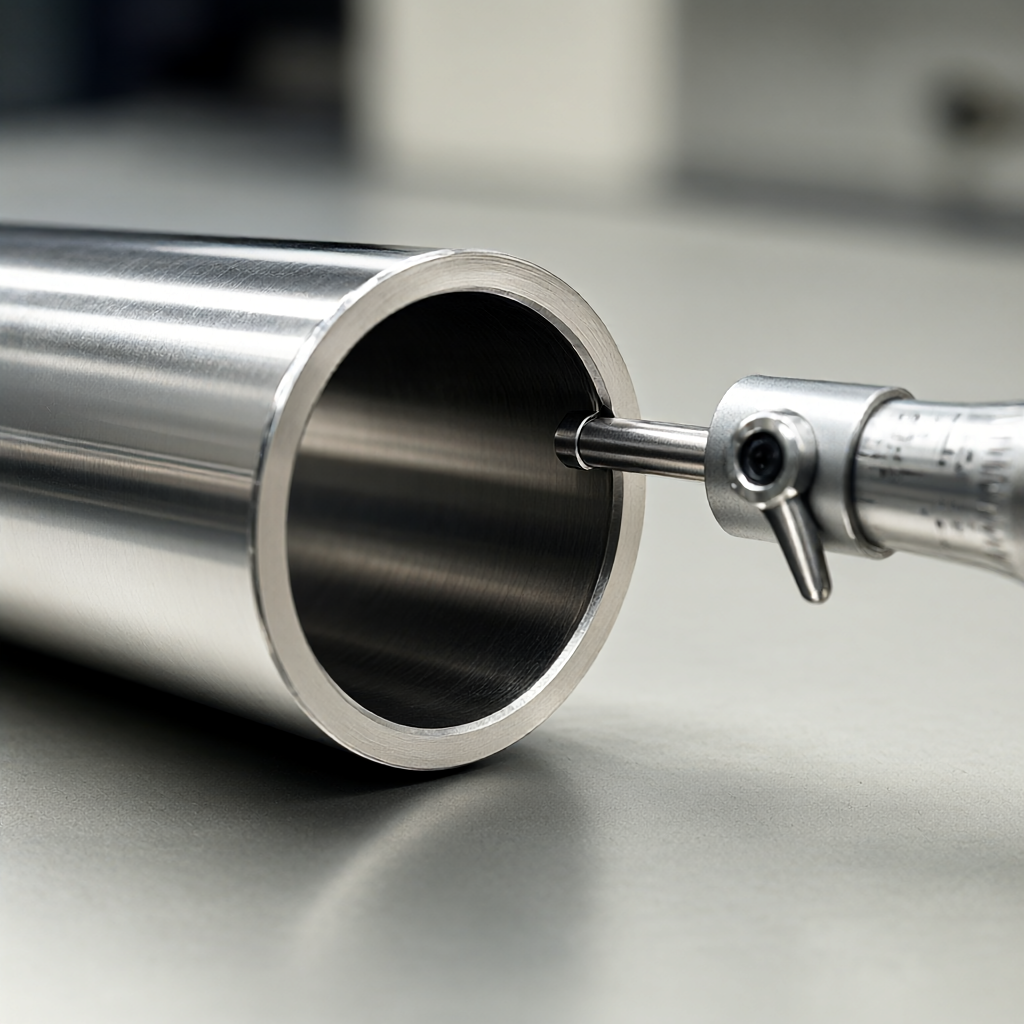
- Bevestiging van het eerste artikel: Gebruik een pinmeter of pneumatisch meetinstrument om de diameter te detecteren, en gebruik een projector of profilometer om de afschuining van de opening en de oppervlakteruwheid te detecteren.
- Procesinspectie: Inspecteer willekeurig de gemiddelde poriediameter en cilindriciteit om de 5-10 stuks. Als er sprake is van maatafwijking, spoor dan onmiddellijk de thermische fout van de spil of gereedschapsslijtage op.
- Verzendinspectie op volledige grootte: Voer voor kritische contactoppervlakken een 100% volledige inspectie uit. Gebruik een driedimensionale coördinatenmeetmachine (CMM) of een speciale sonde met binnendiameter om ervoor te zorgen dat de coaxialiteit van het binnengat ≤0,02 mm bedraagt.
Vóór oppervlaktebehandeling (zoals anodiseren, galvaniseren) moet worden bevestigd dat er geen resterende spanen en olie in het binnenste gat zitten. Anders zal dit ablatie van de coating of een ongelijkmatige dikte van de oxidefilm veroorzaken, waardoor de consistentie van het uiteindelijke uiterlijk wordt aangetast.
FAQ: Veelgestelde vragen over CNC-binnengatafwerking
Hoe zorg ik voor concentriciteit bij het bewerken van diepe gaten?
De sleutel is het centreren van het boorgat. Het wordt aanbevolen om een diepgatboor met een centreerbit te gebruiken om het gat eerst te centreren en vervolgens het gat uit te breiden. Als de gatdiameter groter is, kan dubbele kopondersteuning op hoog niveau worden gebruikt, of kan rotatie-uitlijning op de vierde/vijfde as worden gebruikt op vijfassige apparatuur om ervoor te zorgen dat de coaxialiteit van de binnen- en buitencirkels binnen 0,05 mm ligt.
Hoe het probleem van "aluminiumtumor" oplossen na verwerking van het binnenste gat van een aluminiumlegering?
Aluminiumbramen worden meestal veroorzaakt door het afbrokkelen van de gereedschapsrand of door onjuiste voeding. Met hardmetaal beklede gereedschappen met een hogere scherpte moeten worden vervangen, de belangrijkste afbuighoek moet worden geoptimaliseerd, de rotatiesnelheid moet op passende wijze worden verhoogd en de voeding moet worden verminderd om ervoor te zorgen dat de spanen continu worden uitgerold in plaats van tegen de gatwand te worden gedrukt.
Kan het binnengat direct na de CNC-bewerking worden gespoten?
Ja, maar voorbehandeling van het oppervlak (zandstralen of chemisch polijsten) is vereist om de ruwheid voor hechting te verbeteren. Als het binnengat een nauwkeurig pasoppervlak is en de maatnauwkeurigheid moet worden gehandhaafd, wordt aanbevolen om spuiten op het pasoppervlak te vermijden, of om een verdikkingsmarge voor het spuiten te reserveren (meestal 0,05-0,1 mm).
Moet ik bij kleine batches buisdelen kiezen voor draaien of frezen?
Afhankelijk van de wanddikte en lengte van de buis. Als u een massieve staaf boort en groeft, kies dan voor draaien; als het een dikwandige buis of hol profiel is met een complexe binnenholte, kies dan voor machinaal frezen in het bewerkingscentrum voor meer flexibiliteit. De centreermachine is geschikt voor massaproductie van kleine buisvormige asonderdelen met een grote aspectverhouding en extreem hoge precisie-eisen.
Hoe evalueer ik de interne mogelijkheden voor gatverwerking van de leverancier?
Controleer de uitrustingsconfiguratie (of deze nu een gecombineerde draai- en freesmachine heeft of speciale diepgatapparatuur), de rijkdom aan gereedschapsbibliotheken en detectiemethoden (of deze nu pneumatische meetinstrumenten heeft of speciale naaldmeters met binnendiameter). Het is vereist om het eerste stuk inspectierapport van hetzelfde type buisonderdelen te verstrekken, waarbij de nadruk ligt op de gegevens over de rondheid en ruwheid van het binnengat.
Conclusie en suggesties voor samenwerking
De CNC-bewerking van de binnengatafwerking van buizen is een systematisch project. Van gereedschapsselectie tot thermische vervormingscompensatie, elke stap heeft rechtstreeks invloed op het uiteindelijke rendement. We beschikken over een cluster van 72 CNC-apparatuur, die 3- tot 5-assige en draai- en freescomposietprocessen omvat, die een verscheidenheid aan materialen ondersteunen, zoals aluminium, staal, roestvrij staal en technische kunststoffen. Bij massaproductie benadrukken we de dubbele consistentie van uiterlijke kwaliteit en maatnauwkeurigheid om ervoor te zorgen dat het binnenoppervlak van het gat glad en onberispelijk is. Heeft u tekeningen of monsters van leidingonderdelen, dan bent u van harte welkomOntwerpbestanden verzenden voor offerte, voorzien wij u van gedetailleerde technische oplossingen en offertes inclusief DFM-suggesties.



