





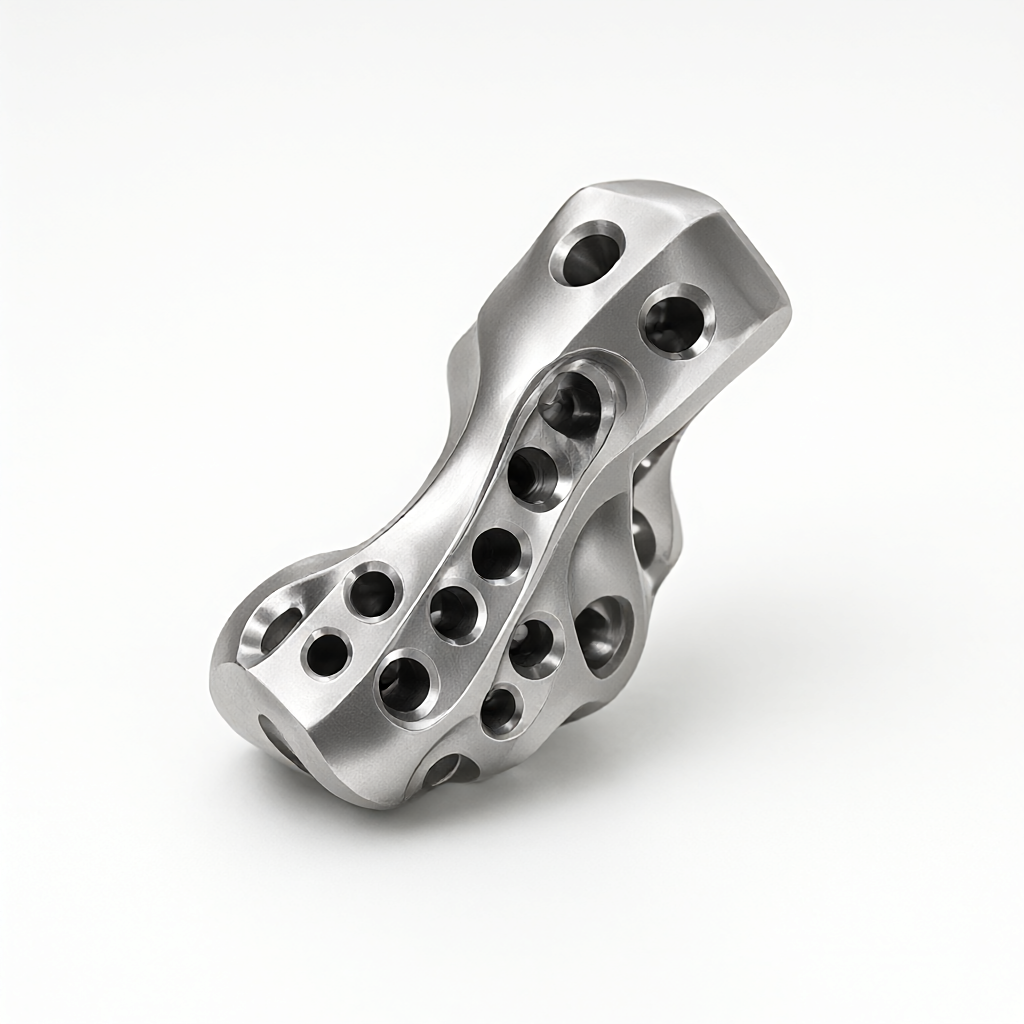
De kern van het probleem bij de CNC-verwerking van heupvervangingsonderdelen van titaniumlegering isverharding door koud werkEnintergranulaire corrosiedubbele uitdaging. Vijfassige gelijktijdige bewerking realiseert de vorming van complexe gebogen oppervlakken door middel van één klemming, waardoor cumulatieve fouten aanzienlijk worden verminderd; gecombineerd met een strikte gloeibehandeling kan het de restspanning van de verwerking effectief elimineren en de materiële taaiheid herstellen. Dit artikel ontmantelt het procestraject van dit medische precisieonderdeel uit de vier dimensies van materiaaleigenschappen, snijparameters, oppervlakte-integriteit en acceptatiecriteria, en biedt praktische technische referenties voor inkoop en ingenieurs.
Verwerking van pijnpunten en materiaaleigenschappen van heupgewrichtsonderdelen van titaniumlegering
Bij heupprothesen wordt meestal gebruik gemaakt van een medische titaniumlegering Ti-6Al-4V (graad 5) of Ti-6Al-4F (graad 2). Dit type materiaal heeft een lage thermische geleidbaarheid (ongeveer 6,7 W/m·K), waardoor de snijwarmte moeilijk kan worden afgevoerd, wat leidt tot verhoogde slijtage van het gereedschap. Tegelijkertijd bedraagt de elasticiteitsmodulus slechts 1/3 van die van staal, en kan elastische vervorming optreden. Wat zelfs nog lastiger is, is dat het een sterke neiging heeft om uit te harden, en dat het gemakkelijk is om een geharde laag met hoge hardheid te vormen in de plastische vervormingszone van het snijden. Als het niet op tijd wordt uitgegloeid, zal de vermoeiingssterkte aanzienlijk worden verminderd.
- Hoge snijkracht: De snijkracht ligt dicht bij die van snelstaal en het snijgereedschap moet een hoge sterkte en taaiheid hebben.
- Grote hittebeïnvloede zone: Door de thermische geleidbaarheid bij lage temperaturen kan de warmte zich concentreren op de punt van het blad, waardoor gemakkelijk microscheurtjes ontstaan.
- Hoge eisen aan de oppervlakte-integriteit: Voor de Ra-waarde is doorgaans ≤0,4 μm vereist, en er zijn geen brandwonden of restspanning.
Een vijfassige koppeling is hier van grote waarde: de multidirectionele gebogen oppervlakken van de kogelkop en het komsamenstel van het heupgewricht vereisen een gecoördineerde beweging over meerdere assen om het risico van "meswerpen" te voorkomen, veroorzaakt door onvoldoende axiale kanteling van het gereedschap. Traditioneel drieassig klemmen vereist meerdere keren draaien, waardoor niet alleen positioneringsfouten ontstaan, maar ook het proces wordt verlengd en het risico op klemlittekens toeneemt. Met vijfassig klemmen kunnen de binnenholte en het buitenste gebogen oppervlak in één keer volledig worden verwerkt, waarbij een volledig referentiepunt behouden blijft voor daaropvolgend uitgloeien en afwerken.
Vijfassige bewerkingsstrategie en selectie van snijparameters
Gebaseerd op de brosse snijeigenschappen van een titaniumlegering, wordt aanbevolen om de strategie "kleine snedediepte, hoge snelheid" van hoge voeding, kleine snedediepte en hoge snelheid toe te passen. De voorbewerkingsfase richt zich op het verwijderen van toeslagen, terwijl de nabewerkingsfase zich richt op oppervlaktekwaliteit en maatvastheid. Alle bewerkingen worden voltooid in een vijfassig bewerkingscentrum, met speciale hydraulische bankschroeven of vacuümadsorptiegereedschappen om de klemstijfheid te garanderen.
| proces | Messen | Snelheid (tpm) | Voer (mm/min) | Snedediepte (mm) | Koelmethode |
|---|---|---|---|---|---|
| voorbewerken | Wisselplaatfrees PVD-coating | 4000-5000 | 800-1200 | 0,8-1,5 | Volledig gesloten interne koeling |
| semi-afwerking | Volhardmetalen vingerfrees | 6000-8000 | 1500-2000 | 0,3-0,5 | Hogedruk minimale hoeveelheid smering (MQL) |
| afwerking | Rondneusfrees PVD-coating | 8000-10000 | 2500-3500 | 0,1-0,2 | Hogedruk MQL + spuitbus |
Het belangrijkste controlepunt is: voordat het wordt afgewerkt, moet worden bevestigd dat de plano volledig is uitgegloeid en dat de hardheid onder de 345 HV wordt gehouden. De scherpte van het gereedschap bepaalt de dikte van de uitgeharde laag. Een bot mes versterkt het ploegeffect en veroorzaakt microscheurtjes. De vijfassige koppeling is geoptimaliseerd door middel van een op gelijke afstand van elkaar gelegen lijn/spiraalvormige interpolatiestrategie om een soepele stand van de gereedschapsas te garanderen en oppervlakterimpelingen als gevolg van snelle acceleratie en vertraging te voorkomen.
Gereedschapsselectie en slijtagecontrole
Kies PVD-gecoate (zoals TiAlN) hardmetalen gereedschappen om rekening te houden met zowel slijtvastheid als chemische inertie. Concentreer u bij het monitoren van gereedschapslijtage op het observeren van de VB-waarde van het flankoppervlak. Als VB ≥ 0,3 mm is, moet deze worden vervangen. Schakel de thermische foutcompensatie van de vijfassige werktuigmachine in tijdens de verwerking om de impact van thermische drift op de nauwkeurigheid van ± 0,01 mm te verminderen. De koelmiddelconcentratie wordt geregeld op 5-8% om contact tussen de titaniumlegering en het chloridehoudende koelmiddel te vermijden en spanningscorrosie te voorkomen.
Het mechanisme en de gevaren van verharding door koud werk
Tijdens het plastische vervormingsproces van titaniumlegeringen neemt de dislocatiedichtheid sterk toe en wordt het kristalrooster vervormd. De macroscopische manifestaties zijn een toename van de hardheid en een afname van de plasticiteit. Een duidelijke, door werk geharde laag verschijnt vaak binnen 20-50 μm van de oppervlaktelaag van de CNC-bewerking, en de hardheid kan 1,5-2 maal die van het basismateriaal bereiken. Voor onderdelen zoals heupgewrichten die onderhevig zijn aan wisselende spanningen, zullen microscheurtjes of resttrekspanningen in de verharde laag een bron van vermoeidheid worden en direct leiden tot een verkorte levensduur.
- Resterende trekspanning: Snij- en slijpwarmte zorgt ervoor dat de uitzetting van de oppervlaktelaag wordt beperkt, waardoor na afkoeling trekspanning ontstaat en de scheuruitbreiding wordt versneld.
- microscopische weefselschade: Lokale oververhitting kan een α”-fasetransformatie veroorzaken en de plasticiteit van de fasetransformatie beschadigen.
- Verslechtering van de oppervlakteruwheid: De broosheid van de verharde laag neemt toe en tijdens het afwerken kan er sprake zijn van afbrokkeling van de randen, wat de Ra-waarde beïnvloedt.
Daarom zal simpelweg "verdunner snijden" het verhardingseffect niet volledig elimineren. Er moet een gecontroleerde warmtebehandeling worden geïntroduceerd, d.w.z.Ouderdomsveroudering(Solution Annealing), het werkstuk wordt verwarmd tot de β-fasezonetemperatuur om de vaste opgeloste stof te homogeniseren, en vervolgens langzaam afgekoeld tot kamertemperatuur om de plasticiteit en isotropie van het materiaal te herstellen.
Ontwerp van gloeiproces: van parameters tot weefselvalidatie
Gloeien is niet simpelweg "isolatie op hoge temperatuur". Heupgewrichtsonderdelen moeten worden verwerkt in een inerte beschermende atmosfeer (argondauwpunt ≤ -40°C) of een vacuümoven om oxidatie bij hoge temperaturen te voorkomen. Typische procesvensters zijn:
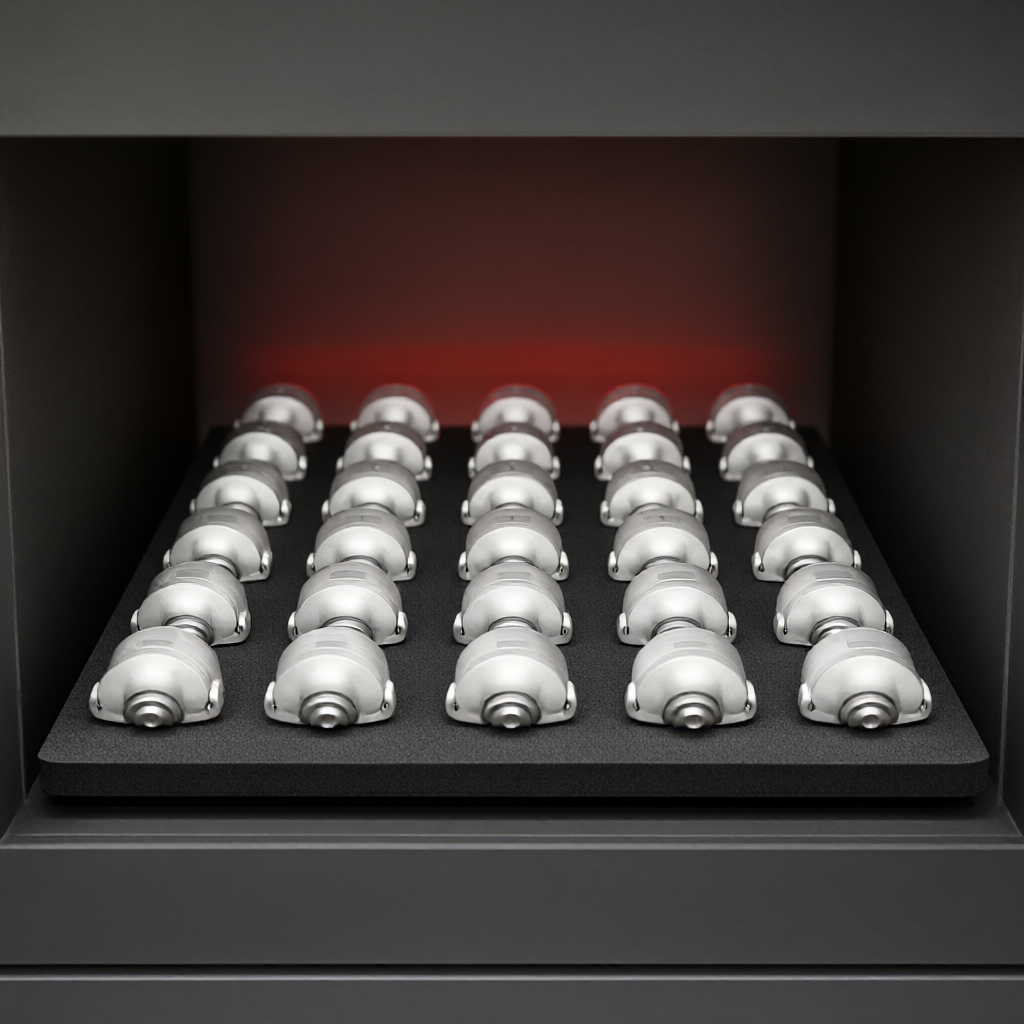
- Verwarmingssnelheid: ≤10℃/min om thermische spanningsscheuren te voorkomen.
- Temperatuur houden: 900-950℃ (Ti-6Al-4V β transustemperatuur is ongeveer 995℃, subkritisch gloeien).
- Tijd bijhouden: 2-4 uur om een uniforme kern te garanderen.
- Koelmethode: Ovenkoeling tot 600 ℃ en vervolgens luchtkoeling of vacuümblussing om de hardheid te regelen.
Het uitgloei-effect wordt geverifieerd door metallografische inspectie en hardheidstests: de α-fase is uniform naaldvormig of gelijkassig, zonder een continu netwerk van α-korrelgrenzen; de hardheidsfluctuatie is ≤±10 HV; de restspanning wordt gemeten door röntgendiffractie (XRD), waarvoor ≤-150 MPa vereist is (drukspanningstoestand). Voor heupgewrichtkogelkoppen is een aanvullende oppervlaktegolvingsanalyse vereist om macroscopische vervorming veroorzaakt door warmtebehandeling (vervorming ≤ 0,05 mm) uit te sluiten.
Waarom moet er worden ingegrepen na de voorbewerking en vóór de nabewerking?
Als het uitgloeien als laatste wordt uitgevoerd, wordt de restspanning bij het afwerken bovenop de spanning bij de warmtebehandeling gelegd en kan de door de verwerking veroorzaakte maatafwijking niet worden gecorrigeerd. Het voorkeurstraject is: voorbewerken → gloeien om verharding en interne spanning te elimineren → semi-nabewerken → nabewerken → spanningsverlichting en ontlaten (optioneel) → oppervlaktebehandeling. Dit proces zorgt ervoor dat het materiaal tijdens het afwerken in een "stabiele staat" verkeert, met vloeiende snijkrachten en een beter maatvastheid.
Acceptatiecriteria voor oppervlakte-integriteit en biocompatibiliteit
Onderdelen van medische kwaliteit worden geaccepteerd tot ver buiten de conventionele mechanische toleranties. Naast maat- en geometrische toleranties is oppervlakte-integriteit het kerncriterium. De Ra-waarde van de belangrijkste gebieden van het heupgewricht (het buitenoppervlak van het kogelhoofd en het binnenoppervlak van het acetabulum) is ≤0,2 μm en moet in een spiegelachtige staat verkeren zonder "aanhechting van spanen, geen messporen en geen verkleuring". Het uitgegloeide oppervlak moet elektrolytisch gepolijst (EP) zijn om de ruwheid verder te verminderen en microporiën af te dichten.
- Ruwheid: Gemeten door optische interferometer, Z2-waarde (piek-dalverschil) ≤ 3μm.
- diepte van de oppervlaktelaag: Onder een metallografische microscoop is er geen vervormingslaag bij koud werk en is er geen afwijking in de α”-fase.
- chemische reinheid: Resterende ionenconcentratie in het koelmiddel ≤10 ppm om neerslagcorrosie na implantatie te voorkomen.
- detectie van fouten: De kogelkop wordt onderworpen aan penetranttesten (PT) en magnetische deeltjes/wervelstroombemonstering (indien van toepassing) om mogelijke vermoeiingsscheuren te elimineren.
Batchconsistentie is essentieel. De eerste en laatste stukken van elke batch worden onderworpen aan een inspectie op volledige grootte + CMM met drie coördinaten, de bemonsteringssnelheid van de ruwheid is ≥ 10% en de volledige temperatuurcurve van de gloeioven wordt geregistreerd en gearchiveerd. Dit dubbele systeem van ‘procescontrole + resultaatverificatie’ is de harde drempel voor het winnen van de leveranciersaudit van medische hulpmiddelen (ISO 13485).
Suggesties voor technische praktijken en DFM-optimalisatie
Verminder verwerkingsmoeilijkheden vanuit de ontwerpbron: vermijd diepe, smalle holtes en kleine gaten, en een hoekradius R≥1,5 mm om de doorgang van gereedschappen te vergemakkelijken; gebruik een grote tapse hoek in het overgangsgebied tussen de kogelkop en het handvat om de spanningsconcentratie te verminderen. Voor complexe gebieden met vijf assen wordt aanbevolen om in de ontwerpfase een CAD-model met processen te leveren om het gereedschapspad vooraf te simuleren en de aszwaailimiet te vermijden. Gloeigereedschap moet worden aangepast met speciale grafietschijven of V-vormige groeven om ervoor te zorgen dat de afstand tussen de werkstukken ≥50 mm is om ongelijkmatige hardheid veroorzaakt door thermische stralingsinterferentie te voorkomen.
In termen van traceerbaarheid van de kwaliteit moet elk heupgewricht worden gekoppeld aan het batchnummer van de gloeioven, de standtijd van het afwerkingsgereedschap en het CMM-inspectierapport. Deze full-link datatraceerbaarheid voldoet niet alleen aan de wettelijke vereisten, maar biedt ook een echte basis voor foutanalyse.
Veelvoorkomende faalmodi en vermijding
- Gebarsten balhoofd: Meestal als gevolg van een te snelle afkoelsnelheid, wat thermische stress veroorzaakt; vermijden: Snelheid ovenkoelsectie ≤ 5℃/min.
- Oppervlak wordt blauw/zwart: De beschermende atmosfeer is onvoldoende en het dauwpunt voldoet niet aan de norm; vermijden: online monitoring van het dauwpunt ≤ -40°C.
- Maat buiten tolerantie: Spanningsverlichting wordt niet uitgevoerd vóór het afwerken en de krimp is ongelijkmatig na warmtebehandeling; Vermijden: Het ontlaten van spanning bij 600℃×4h wordt uitgevoerd voordat het wordt afgewerkt.
Hoe kan de kwaliteit van het uiterlijk bij massaproductie worden gegarandeerd?
Medische onderdelen kijken niet alleen naar de interne metallografie, maar kijken ook naar het uiterlijk. Het hoogglansoppervlak en de krasvrije eisen van heupgewrichtsonderdelen zijn afhankelijk van elektrolytisch polijsten en ultrasoon reinigen na de afwerking. De batchconsistentie moet worden gecontroleerd via SPC-controlekaarten op ruwheid en hardheid, en de belangrijkste parameters (gloeitemperatuur, polijststroomdichtheid) worden ingesteld op een controlelimiet van ± 5%. Het wordt aanbevolen om visuele inspectie uit te voeren op uiterlijke onderdelen om handmatige visuele inspectie te vervangen en het detectiepercentage te verbeteren.
Veelgestelde vragen: Hoogfrequente vragen over CNC-bewerking van titaniumlegeringen in het heupgewricht
Kunnen heupgewrichtsonderdelen van titaniumlegering worden verwerkt met 3 assen in plaats van 5 assen?
Theoretisch is het mogelijk, maar het vereist meerdere keren omdraaien en vastklemmen. In structuren met diepe holtes, zoals de acetabulumholte, is de axiale lengte van het 3-assige gereedschap beperkt, en kan het gereedschap gemakkelijk "omdraaien" of bezwijken, wat resulteert in oversnijden van het gebogen oppervlak. Eenmalig opspannen met vijf assen verbetert niet alleen de efficiëntie, maar, nog belangrijker, zorgt ervoor dat de referentie van de binnenholte uniform is en de cumulatieve fout kleiner is. Voor onderdelen met complexe gebogen oppervlakken die meer dan 30% uitmaken, is vijfassig een veiligere keuze.
Wat zijn de gevolgen als de gloeitemperatuur te hoog is?
Als Ti-6Al-4V lange tijd op een temperatuur hoger dan β transus (~995°C) wordt gehouden, worden de korrels grof. Overmatig grote korrels (>100μm) zullen de breuktaaiheid aanzienlijk verminderen en de kans op het ontstaan van vermoeiingsscheuren vergroten. Subkritisch gloeien (900-950°C) wordt aanbevolen om de fijne primaire α-fase te behouden en de sterkte en taaiheid in evenwicht te brengen. Voor elke ovengloeien is een metallografische beoordeling van de korrelgrootte vereist, en de korrelgrootte is ≥5.
Kan het koelmiddel voor machinale bewerking op waterbasis zijn?
Wees voorzichtig met koelmiddelen op waterbasis. Titaniumlegeringen zijn gevoelig voor chloride-ionen. Als het koelmiddel chloor bevat (zoals sommige roestremmers), zal de resterende vloeistoffilm bij hoge gloeitemperaturen spanningscorrosiescheuren veroorzaken. Het wordt aanbevolen om volledig gesloten MQL (minimale hoeveelheid smering) of koeling op pure oliebasis te gebruiken. Vóór het gloeien moet het ontvetten en drogen plaatsvinden. Detectie van oppervlakte-ionengehalte is ≤10 ppm.
Hoe zorg je voor het "spiegeleffect" van het heupbalhoofd?
Spiegeleffect = afwerking (Ra≤0,4μm) + elektrolytisch polijsten (Ra≤0,1μm) + ultrasoon reinigen. CNC kan alleen een semi-spiegeloppervlak bereiken, en het echte spiegeloppervlak is afhankelijk van elektrochemisch polijsten. De polijstbadvloeistof moet regelmatig worden bijgevuld, de stroomdichtheid wordt gecontroleerd op 5-10 A/dm² en de polijsttijd bedraagt 3-5 minuten om overpolijsten te voorkomen, wat resulteert in verkleining van de afmetingen en overmatige tolerantie.
Welke kwalificaties moeten leveranciers hebben?
Verwerkers van medische kwaliteit moeten de dubbele ISO 9001- en ISO 13485-certificeringen behalen, schone assemblagewerkplaatsen hebben (als er sprake is van lassen/slijpen) en gloeiovens moeten een verificatie van de temperatuuruniformiteit hebben (TUV-kalibratie). Aan de apparatuurkant moeten vijfassige werktuigmachines worden uitgerust met een systeem voor thermische foutcompensatie, en de CMM moet worden gecertificeerd door het Metrology Institute. Wanneer u een leverancier selecteert, vraag dan naar CMM-rapporten en metallografische kaarten van alle partijen vergelijkbare heupgewrichtsonderdelen om de procesmogelijkheden te verifiëren.
Conclusie: Win vertrouwen met integriteit van de procesketen
Het aanpassen van heupgewrichten van titaniumlegeringen gaat niet alleen over apparatuur of toleranties, maar over een gesloten technische lus van de hele link van "materiaalverwerking-warmtebehandeling-testen". Vijfassige bewerking lost het probleem van efficiëntie en benchmarkconsistentie op, gloeien lost verharding en spanning op, en elektrolytisch polijsten lost biocompatibiliteit en uiterlijk op. Wanneer u een leverancier selecteert, moet u zich concentreren op het vermogen ervan om de gloeicurve, de volledigheid van de metallografische verificatie en de SPC-gegevens voor de consistentie van de batches te controleren. Als uw project zich in de fase van prototyping of massaproductie bevindt, kunt u de heupgewrichtstekeningen naar het engineeringteam sturen om een exclusieve DFM-evaluatie en offerte te verkrijgen, inclusief vijfassige paden en gloeiplannen.



