





Vijfassige CNC-bewerking van precisieversnellingsbak: wijziging van het tandoppervlak en detectie van ingrijpingsnauwkeurigheid
Procespositionering van vijfassige koppelingen bij precisieverwerking van versnellingsbakken
Voor precisie-versnellingsbakschalen en ingebedde tandwielen die compacte structuren hebben, niet-standaard snijhoeken van de assen of integraal snijden vereisen, kan vijfassige CNC-bewerking de blinde vlekken oplossen die niet kunnen worden bereikt met een enkele axiale voeding door realtime aanpassing van de freesasstand. Vergeleken met traditionele CNC-draaibanken of 3-assige freesmachines kan een vijfassige koppeling het gereedschap in het beste snijbereik houden bij het verwerken van spiraalvormige tandwielen, planetaire tandwieltreinen en speciaal gevormde asringtandwielen, waardoor trillingssporen en gereedschapsverbindingssporen aanzienlijk worden verminderd. In massa-aanpassingsscenario's wordt bij vijfassige bewerking doorgaans gebruik gemaakt van een procesketen "frezen-slijpen-modificatie". Eerst wordt met hoge snelheid gefreesd om ruwe en halfafgewerkte bewerkingen te voltooien, en vervolgens wordt de microgeometrie van het tandprofiel gecompenseerd om te voldoen aan de functionele vereisten van kleine fluctuaties in de overbrengingsverhouding en een laag geluidsniveau.
Toepasbare scenario's en kernvoordelen
- Totaalbewerking van complexe assystemen:Eenmalig vastklemmen voltooit de verwerking van het kokergatsysteem, de astanden en het positioneringsreferentiepunt, waardoor de accumulatie van secundaire positioneringsfouten wordt verminderd en de coaxialiteit wordt verbeterd.
- Optimalisatie van de zwenkhoek van de freesas:Voor ringtandwielen in diepe holtes wordt de zwenkhoek van de gereedschapspunt gebruikt om interferentie te voorkomen, de standtijd te verlengen en de oppervlakteconsistentie te verbeteren.
- Efficiëntieverbeteringen:Veelvlakken worden in één keer gesneden en in combinatie met een snelle invoer wordt de verwerkingscyclus van één stuk met 20%-30% verkort, waardoor een batchleveringscyclus van 15-25 dagen mogelijk is.
Ontwerp van tandoppervlakmodificatie en microgeometrische controle
De transmissiestabiliteit van precisietandwielkasten hangt niet alleen af van het macroscopische tandprofiel, maar ook van de microscopische wijziging van het tandoppervlak. Modificatie van het tandoppervlak wordt uitgevoerd door middel van een vijfassige werktuigmachine, waarbij het voornamelijk gaat om wijziging van de tandrichting (kroon), wijziging van de tanddikte en microcorrectie van de spiraalhoek van het tandoppervlak. De kern ervan is het compenseren van bewerkingsfouten, thermische vervorming en elastische vervorming onder belasting, zodat de belasting gelijkmatig kan worden verdeeld tijdens het ingrijpingsproces van het tandwiel en spanningsconcentratie veroorzaakt door randcontact wordt vermeden.
In CNC-programma's wordt de vijfassige RTCP-modus (roterend gereedschapsmiddelpunt) meestal gebruikt in combinatie met trochoïdale interpolatie om de omhullende beweging van het tandprofiel te bereiken. Bij tandwielen van gelegeerd staal of roestvrij staal moet ook rekening worden gehouden met de onmiddellijke elastische vervorming veroorzaakt door snijkrachten. Door de gereedschapscompensatieparameters (zoals radiale offset en axiale offset) aan te passen, kan de vervorming vooraf worden gecompenseerd. Daarnaast moet het modificatieniveau worden ingesteld in combinatie met de tandwielmodule, het aantal tanden en de verwachte rotatiesnelheid. Gewoonlijk wordt de wijzigingshoeveelheid geregeld in het bereik van enkele micron tot meer dan tien micron, en moet deze worden geverifieerd via een speciale tandprofielmeter of drie-coördinatenmeting voor gesloten-lusverificatie.
Vergelijking van vijfassige tandwielverwerkings- en slijpprocespaden
Bij de productie van precisieversnellingsbakken zijn vijfassig CNC-snijden en vormen/kegelvlakslijpen de twee belangrijkste technische trajecten. Er zijn aanzienlijke verschillen in nauwkeurigheid, oppervlaktekwaliteit en zuinigheid tussen de twee. De selectie moet gebaseerd zijn op uitgebreide overwegingen van tolerantieniveau, materiaalhardheid en batchgrootte.
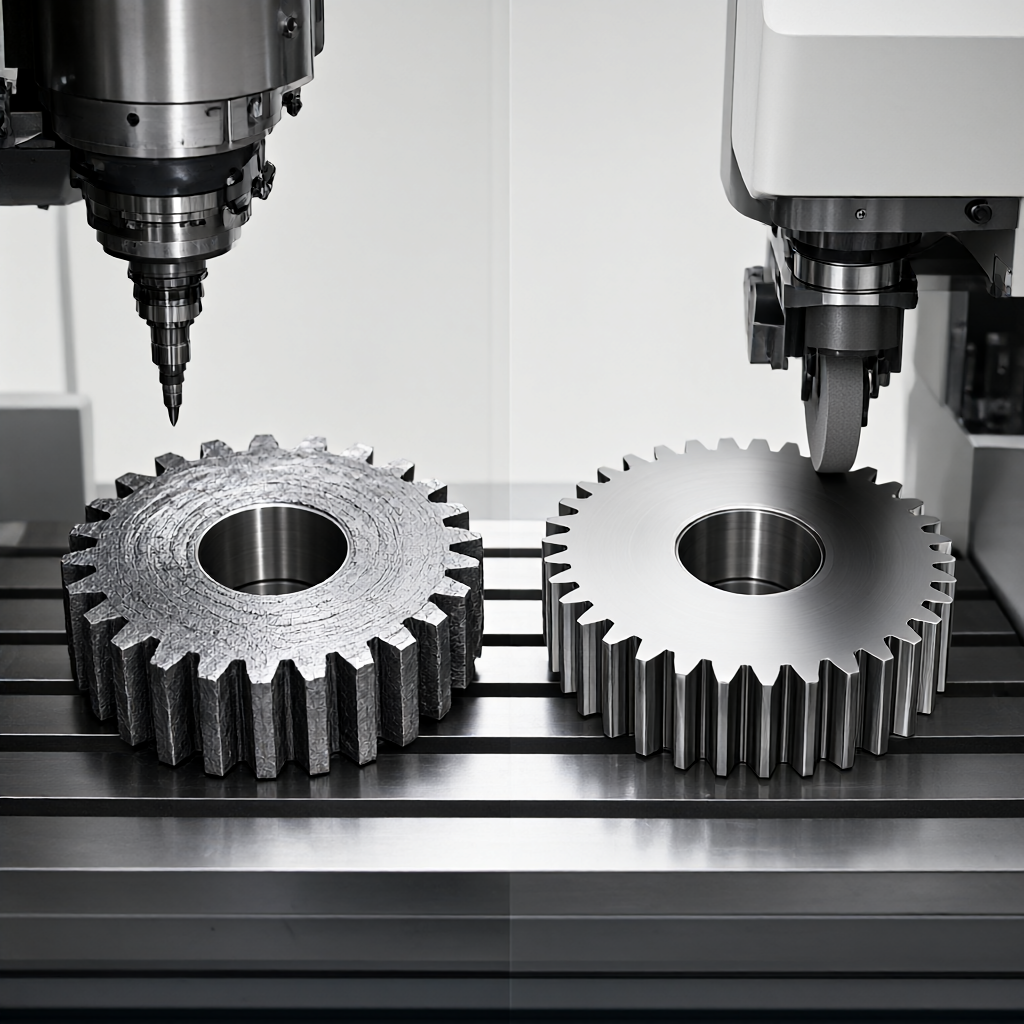
| Afmetingen | Vijfassig CNC-snelfrezen | Vervormen/conisch vlakslijpen |
|---|---|---|
| Toepasselijke materiaalstatus | Gegloeide staat, gedoofde en getemperde staat (hardheid ≤35 HRC) | Gedoofde toestand (hardheid ≥ 45 HRC) |
| oppervlakteruwheid | Ra 0,8 - 1,6 μm (vereist achteraf slijpen) | Ra 0,2 - 0,4 μm |
| Microgeometrie van het tandoppervlak | Vertrouwend op reparatie en vormgeving van gereedschap, hoge consistentie maar beïnvloed door gereedschapsslijtage | De slijpschijf heeft nauwkeurige aanpassingen en is geschikt voor kleine aanpassingen. |
| Eenheidskosten en efficiëntie | Hoge efficiëntie bij grote batches, geen noodzaak voor gereedschap en armaturen, lage kosten | Lange werkuren per stuk, geschikt voor precisieonderdelen met hoge toegevoegde waarde |
| Typische toepassingen | Massaproductie van robotgewrichten, auto-transmissies en planetaire verloopstukken | Luchtvaartmotoren, uiterst nauwkeurige reductoren, klokken en horloges |
Als de versnellingsbak vervolgens geen warmtebehandeling krijgt, of als er na de warmtebehandeling een kleine freestoeslag is toegestaan, kan de vijfassige CNC de nabewerking direct uitvoeren en een hoge gladheid bereiken met oppervlaktebehandeling. Als het een gehard tandwiel is, moet er een slijptoeslag worden gereserveerd en wordt er alleen ruw en semi-nabewerkt op de vijfassen. Ons bedrijf beschikt over 72 CNC-apparatuur, die de procesketen "frezen-slijpen-fitting" of "frezen-walsen-slijpen" flexibel kan configureren volgens tekeningtoleranties en warmtebehandelingsvereisten.
Detectiemethode voor meshing-nauwkeurigheid en foutanalyse
De ingrijpingsnauwkeurigheid van de versnellingsbak na montage bepaalt rechtstreeks de transmissie-efficiëntie en levensduur. De focus van de inspectie omvat contactpunten op het tandoppervlak, transmissiefouten en speling. Veel voorkomende methoden zijn onder meer:
- Detectie van tandoppervlakcontact:Breng rode loodolie aan op het aangrijpende oppervlak en draai het tandwiel om de verdeling van het contactoppervlak te observeren. De norm vereist dat de contactplek langs de tandhoogte en tandrichting voldoet aan de bepalingen van GB/T 3480 of ISO 1328. Normaal gesproken vereist deze dat de middenafwijking van het contactgebied ≤0,1 tandhoogte is.
- Meting van transmissiefouten:Met behulp van een laserinterferometer of hoekencoder wordt de faseafwijking van de uitgaande as bij het nominale toerental verzameld om de dynamische stabiliteit te evalueren.
- Spelingsinspectie:Gebruik een voelermaat of meetklok om te meten en zorg ervoor dat de zijspeling binnen het bereik van 0,02-0,05 mm ligt, wat niet alleen vastlopen voorkomt, maar ook stoten voorkomt.
Veel voorkomende faalwijzen zijn putjes, lijmen en gebroken tanden. Putcorrosie wordt meestal veroorzaakt door slechte smering of overmatige oppervlakteruwheid; lijmsynchronisatie wordt veroorzaakt door overmatige temperatuurstijging en onjuiste materiaalafstemming; gebroken tanden zijn vaak gerelateerd aan onvoldoende wortelmodificatie en stressconcentratie. Door de tandwortelboogovergang vooraf in het CNC-programma in te stellen en de Ra-waarde binnen 0,4 μm te regelen, kan het risico op het ontstaan van vermoeiingsscheuren aanzienlijk worden verminderd. Het inspectieproces vereist een driedimensionale coördinatenmeetmachine en een speciaal tandwielmeetinstrument om een rapport op volledige grootte uit te brengen om consistente prestaties van elke batch versnellingsbakken te garanderen.
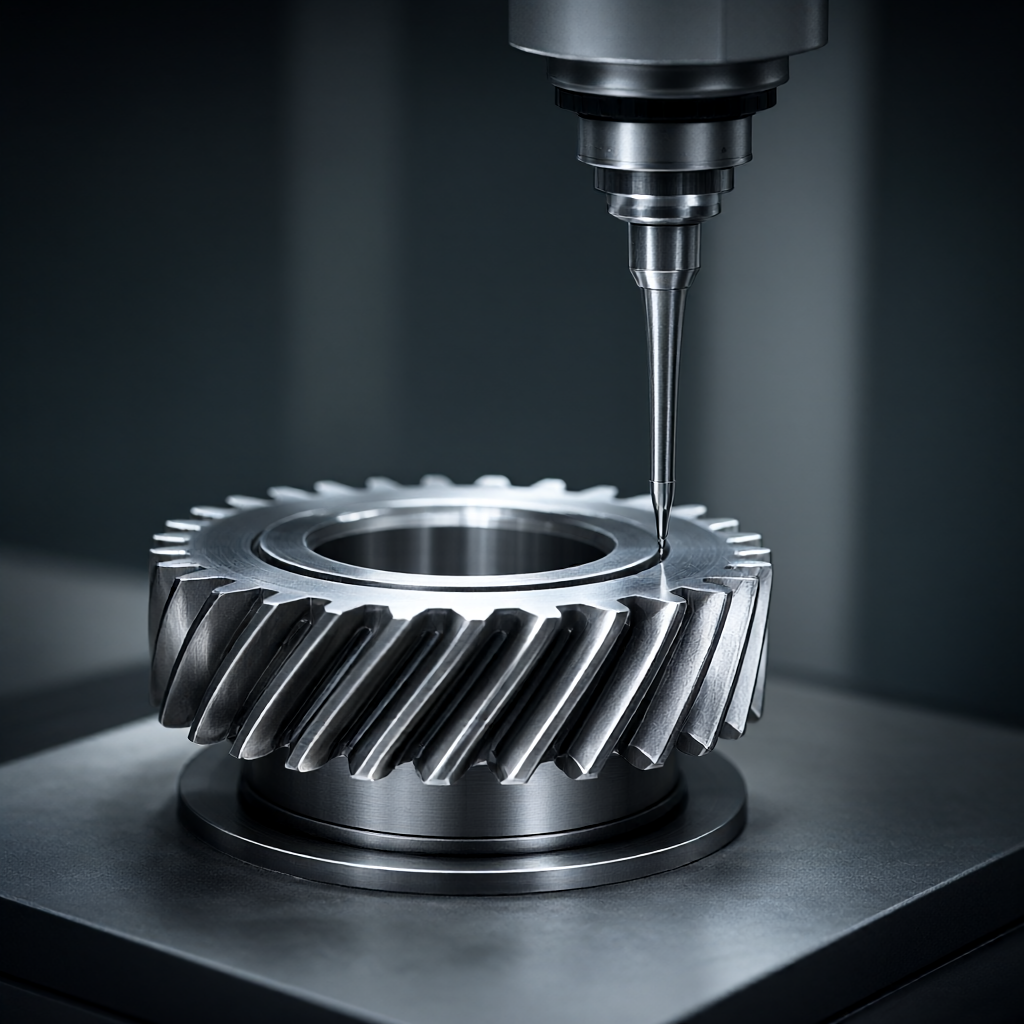
Vijfassige bewerking van het tandoppervlak en controle van de batchconsistentie
Voor hoogwaardige apparatuur vereisen versnellingsbakken niet alleen bewegingsnauwkeurigheid, maar ook een hoogwaardige uitstraling. Bij massaproductie garandeert ons bedrijf de stabiele snijomstandigheden van elke versnelling door middel van standtijdbeheer en online monitoring. Door gebruik te maken van hoogwaardige gecoate hardmetalen tandwielfrezen, gecombineerd met een hoge snelheid en een kleine snededieptestrategie, wordt thermische vervorming effectief onderdrukt en wordt het tandoppervlak vrij gehouden van trillingslijnen en krassen. Uit bemonsteringsgegevens van de oppervlakteruwheidsmeter blijkt dat de Ra-waarde van de meeste batches stabiel is in het bereik van 0,4 μm tot 0,8 μm, wat voldoet aan de vereisten voor daaropvolgende oppervlaktebehandeling zoals fosfateren, vernikkelen of anodiseren, en uiteindelijk een hoogglanzend, onberispelijk eindproduct oplevert.
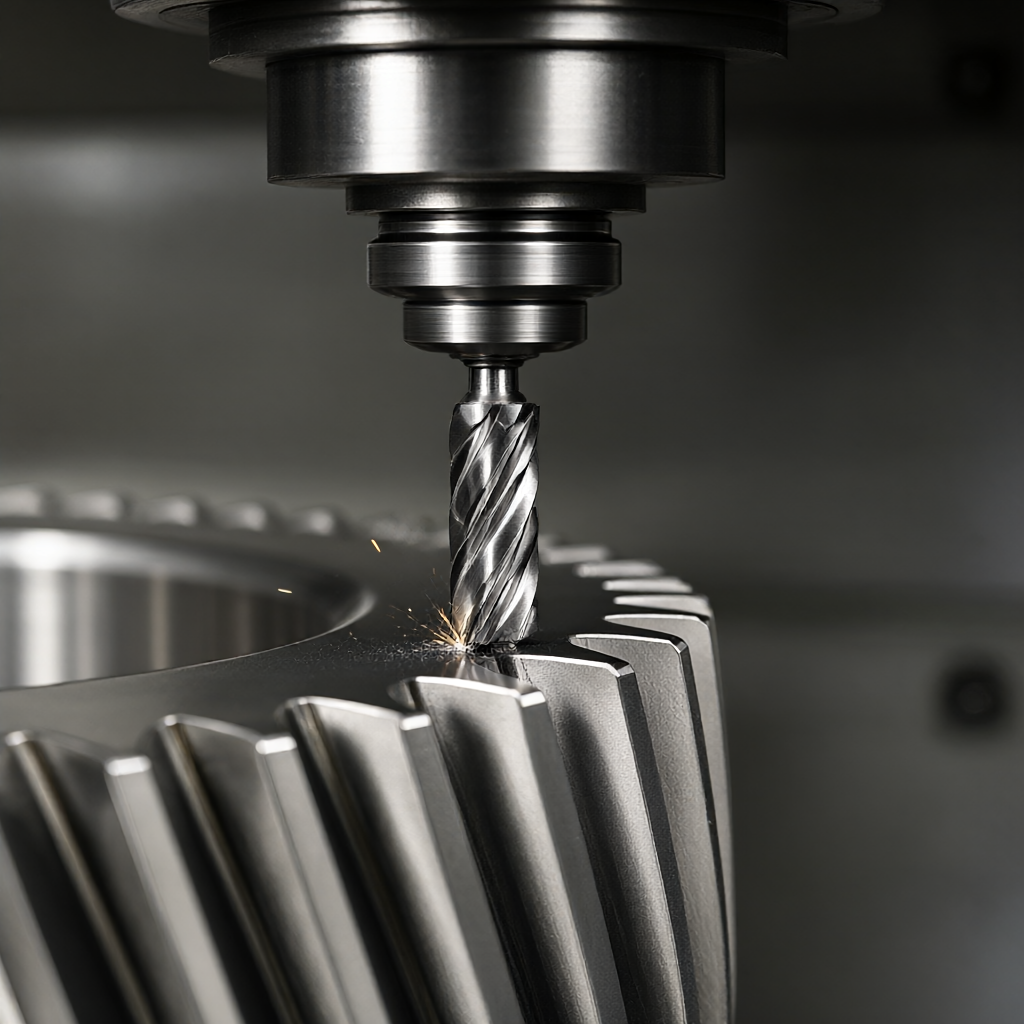
De sleutel tot batchconsistentiecontrole ligt in de bevestiging van het eerste artikel en de toepassing van SPC (statistische procescontrole). Voordat elke batch wordt gestart, wordt een 100% volledige inspectie uitgevoerd en wordt de CPK-waarde geregistreerd. Massaproductie kan alleen worden ingevoerd als CPK ≥ 1,67. Voor langdurige batchbestellingen wordt een gereedschapscompensatiedatabase opgezet om automatisch radiale en axiale offsets te corrigeren voor elke 500-1.000 gesneden stukken om de natuurlijke slijtage van de gereedschappen te compenseren en ervoor te zorgen dat de maat van het laatste stuk consistent is met het eerste stuk. Deze gesloten regelmodus is het belangrijkste middel om een stabiele kwaliteit binnen de leveringsperiode van 15-25 dagen te garanderen.
FAQ: vragen en antwoorden over vijfassige CNC-versnellingsbakverwerkingstechnologie
Wat is de minimale modulelimiet voor vijfassige CNC-bewerking van tandwielen?
Hangt af van de stijfheid van de werktuigmachine, de gereedschapsdiameter en het zwenkhoekbereik. Meestal worden tandwielen met kleine modules (m≤0,5) beperkt door de minimale diameter van de frees. Het wordt aanbevolen om een speciale tandwielfrees met kleine diameter te gebruiken of het slijpproces aan te passen. De meeste vijfassige werktuigmachines kunnen op stabiele wijze spiraalvormige tandwielen met kleine modules boven m0,25 verwerken, en de interferentiehoek en de zwenkhoek van de gereedschapspunt moeten worden geëvalueerd.
Hoe bepaal ik de omvang van de wijziging van het tandoppervlak?
De wijzigingsgrootte is geen vaste waarde en moet volledig worden berekend op basis van de hartafstandtolerantie van het tandwielpaar, de lagervoorspanning en het belastingsspectrum. Gewoonlijk wordt de initiële wijzigingshoeveelheid ingesteld op 2-5 μm, en vervolgens iteratief aangepast door middel van proefsnijden en daadwerkelijke meting van contactpunten totdat het contactgebied voldoet aan het ISO 1328-standaardniveau.
Kan vijfassige bewerking de tandwielfreesmachines vervangen?
Ja, in bepaalde scenario's. Voor een niet-standaard aantal tanden, integrale astanden of complexe, in een doos geïntegreerde tandwielen, heeft vijfassig frezen het voordeel van flexibiliteit; maar voor grote hoeveelheden standaard ingewikkelde tandwielen hebben de efficiëntie en de zuinigheid van het tandwiel nog steeds de overhand. Het wordt aanbevolen om te selecteren op basis van de complexiteit van de tekening en het batchkostenmodel.
Wat moet ik doen als de transmissiefout de norm overschrijdt nadat de precisieversnellingsbak is gemonteerd?
Controleer eerst de coaxialiteit van de installatie en de lagerspeling en controleer vervolgens de microgeometrie van het tandoppervlak. Als het een systematische afwijking is, moet de wijzigingshoeveelheid van de tanddikte worden aangepast en moet het proefsnijden worden herhaald; als het een willekeurige fout is, die meestal wordt veroorzaakt door het vrijkomen van montagespanning, kan deze worden voorgespannen door middel van press-fit-simulatie en vervolgens opnieuw worden getest. Voer indien nodig microschraapcompensatie uit op het tandoppervlak.
Welk effect heeft de oppervlakteafwerking Ra0,4μm op de levensduur van het tandwiel?
De Ra-waarde heeft rechtstreeks invloed op de wrijvingscoëfficiënt en de levensduur van putvermoeiing. De afwerking van Ra0,4μm kan de contactspanning van micro-uitsteeksels op het tandoppervlak aanzienlijk verminderen en het risico op lijmen verminderen. Het is vooral geschikt voor werkomstandigheden met hoge snelheid en zware belasting en is een belangrijke indicator om de stilte en betrouwbaarheid van de versnellingsbak te verbeteren.
Conclusies en aanbevelingen voor actie
Vijfassige CNC-bewerking biedt een zeer flexibele en consistente productieoplossing voor precisieversnellingsbakken. Door middel van een redelijk ontwerp voor modificatie van het tandoppervlak en strikte testen van de mesh-nauwkeurigheid kunnen transmissiefouten en oppervlaktekwaliteit effectief worden gecontroleerd. Bij massaaanpassing zijn de integriteit van de procesketen en de SPC-controlemogelijkheden de sleutel tot het bepalen van de kwaliteit van de levering. Als u verwerkingsbehoeften heeft voor versnellingsbakken of complexe onderdelen van het assysteem, kunt u tekeningen en tolerantievereisten aanleveren. We zullen gedetailleerde offertes en DFM-suggesties verstrekken, inclusief procesplannen, gereedschapsselectie en inspectieplannen op basis van materialen, warmtebehandelingsstatus en batchgrootte.



