





반도체 및 의료 진단 장비의 연구 개발에 있어서 미세유체 칩의 정밀 가공은 핵심적인 난제입니다. 기존의 3축 밀링은 웨이퍼 가장자리 모따기 및 복잡한 곡면을 처리하기가 어렵습니다.5축 CNC 가공이 문서에서는 5축 CNC 센터를 사용하여 미세유체 칩과에지 모따기, 채널 밀링 및 표면 마무리 무력화를 완료하는 방법을 자세히 설명하고 재료 선택, 공정 매개변수, 일반적인 고장 분석 및 수락 표준을 포함하여 엔지니어와 구매자에게 착륙 가능과 기술 참조를 제공합니다.
5축 CNC 가공용 미세유체 칩과핵심 장점
microfluidic 칩은 일반적으로 실리콘, 석영, 유리 또는 고성능 엔지니어링 플라스틱으로 만들어지며, 작은 크기, 얇은 구조 및 엄격한 공차를 특징으로합니다.5축 머시닝 센터(예: 회전 축 A/C축)는 공구와 가공소재가 항상 최적의 각도를 유지할 수 있도록 하여 3축 머시닝에서 일반적인 공구 서스펜션으로 인한 진동과 변형을 방지합니다.
- 복합 서피스 밀링경사 채널 또는 구형 미세구조를 한 번에 처리하여 장착 횟수를 줄이고 누적 오류를 줄일 수 있습니다.
- 모서리 모따기 자동화100mm 또는 200mm 웨이퍼 가장자리의 경우, 5축 연계는 0.1mm에서 0.5mm까지과깊이 모따기를 달성할 수 있으며, 측벽 거칠기 Ra는 0.4μm 이내에서 무력화할 수 있습니다.
- 높은 강성과 정밀도고속 헤드 (최대 회전 속도 12000 - 24000 rpm) 와 함께 고속 밀링 을 위한 탄화물 마이크 로 경로 공구 를 지원 하 여 표면 마무리 를 이 증가합니다. 시키 고 열 손상 을 줄일 수 있 습니다 .
대량 생산의 경우 5축 가공은 수동 모따기 또는 기존 3축 사이드 밀링보다 더 일관됩니다. DFM(제조를 위한 설계) 권장 사항을 사용하면 벽이 얇은 영역에서 도구 수율을 방지하도록 도구 경로를 최적화할 수 있습니다.
웨이퍼 레벨 가공을 과공정흐름 및 매개변수 설정
웨이퍼 레벨 머시닝과핵심은 클램프 안정성 및 공구 경로 계획입니다. 일반적으로 진공 흡착 디스크 또는 커스텀 고정장치를 사용하여 웨이퍼를 고정하고, 5축 기계는 C축을 통해 회전하거나 A축을 통해 기울어져 공구가 웨이퍼 가장자리를 따라 수직으로 이송됩니다.
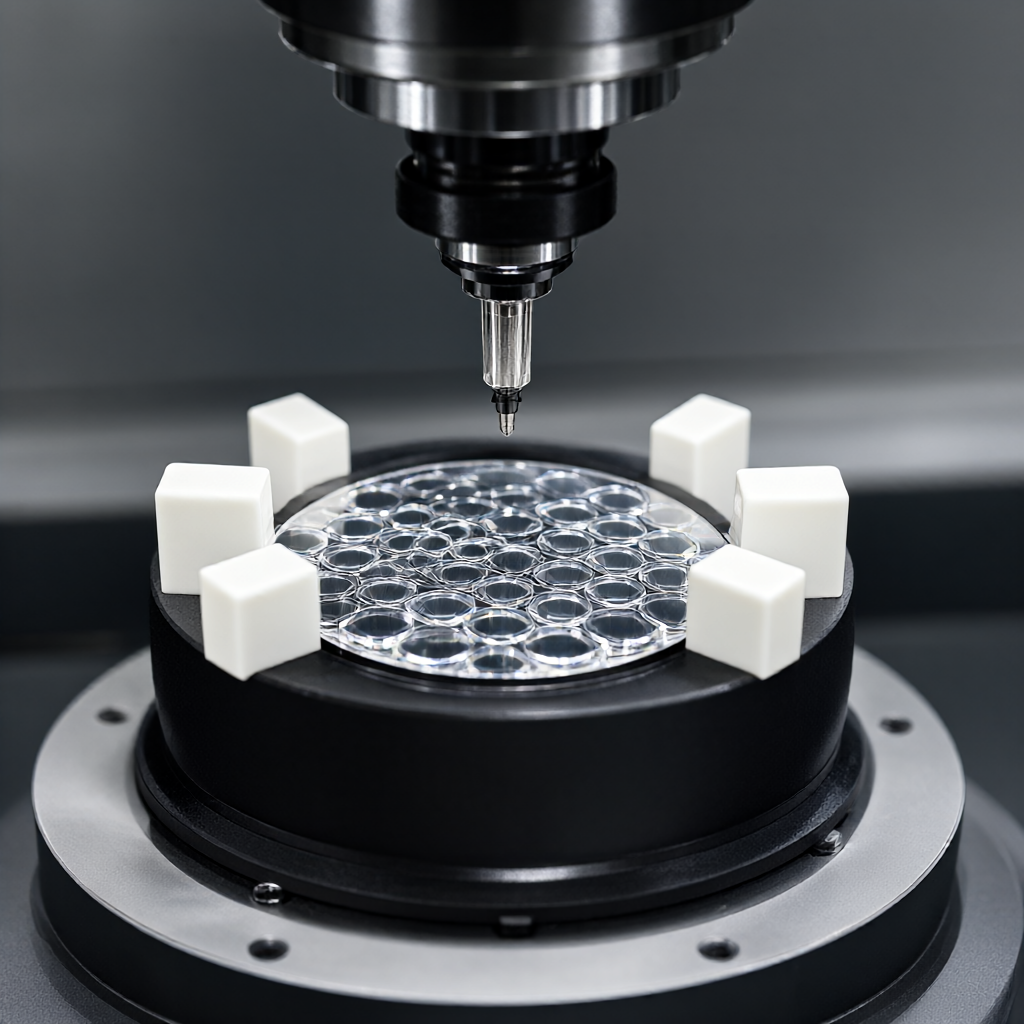
주요 프로세스 매개변수
- 스핀들 속도공구 지름 조정 에 따라 마이크 로 경로 공구 (예 : 0 . 5 mm - 2 mm) 는 일반 적 으로 15000 - 24000 rpm 의 고속 절단 이 필요 합니다 .
- 이송 속도: Z 축 이송 은 거친 밀링 에서 5 - 10 mm/min , 마무리 밀링 모서리 모따 기 에서 0 . 1 - 0 . 5 mm/rev 로 감소 하 여 마무리 를 보장 합니다 .
- 공구 선택코팅 된 탄화물 엔드 밀 또는 마이크 로 볼 헤드 칼 , 직경 0 . 5 - 3 mm , 블레이드 길 이 비율 L/D ≤ 3 을 사용 하 여 돌출 진동 을 줄이 는 것 이 좋 습니다 .
실리콘 웨이퍼 를 가공 할 때 는 건조 한 절단 으로 인해 공구 가 너무 빨리 마모 되 지 않 도록 냉각수 (MQL 미세 윤활) 를 사용 하 는 데 특별 한 주의 를 기울여야 합니다 . 유리 또는 세라믹 재료 의 경우 다이아몬드 마이크 로 드릴 또는 특수 코팅 공구 를 사용 하 고 높 은 경도 특성 에 맞 게 이송 속도 를 조정 해야 합니다 .
모서리모따기 및 표면처리의 품질관리
미세유체 칩의 모서리 챔퍼링은 날카로운 모서리를 제거하여 손이 잘리는 것을 방지할 뿐만 아니라 후속 웨이퍼 결합 또는 패키징의 공정 가능성도 향상시킵니다. 모따기 각도는 일반적으로 45° 또는 60°이고 깊이는 0.1-0.3mm입니다. 5축 가공의 장점은 잔여 플래시 없이 모따기 루트에서 부드러운 전환을 보장하기 위해 공구 자세를 동적으로 조정할 수 있다는 것입니다.
표면 거칠기 및 탐지
- 거칠기 요구 사항채널 의 내부 벽 Ra ≤ 0 . 4 μ m , 표면 평면 ≤ 2 μ m (100 x 100 mm 웨이퍼 의 경우) .
- 검사 수단: 전체 표면 스캐닝에는 광학 표면 거칠기 측정기(예: KLA-Tencor)를 사용합니다. 3차원 좌표 측정기(CMM)를 사용하여 주요 형상 치수를 무작위로 확인하고 공차는 ±0.01mm로 제어됩니다.
- 외관 검사: 고배율 현미경을 이용하여 면취된 모서리 부분에 흠집이나 긁힘, 달라붙은 자국이 있는지 확인하여 흠집이 없는지 확인합니다.
표면 처리 후 (플라즈마 세척, 양극 산화 또는 도금과 같은), 표면 무결성은 다시 평가될 필요가 있습니다.알루미늄 합금 기판의 microfluidic 칩의 경우, 양극 산화는 내식성을 향상시킬 수 있지만, 미세 구멍 차단의 위험에주의를 기울여야하며, 직경이 50μm 이상인 경우 얇은 층 산화를 사용하는 것이 좋습니다.
재료 선택과 절삭성능 비교
실리콘 은 우수 과 열 전도도 와 화학 적 안정 성 을 가지 고 있 지만 , 높 은 경도 (Hv 1000 +) 와 높 은 처리 비용 을 가지 고 있 습니다 ; 알루미늄 합금 은 가볍 고 처리 하 기 쉽 지만 표면 절연 을 필요 로 합니다 ; 폴리 이미드 (PI) 와 같 은 중합체 는 유연 한 microfluidic 에 적합 하 지만 온도 저항 이 제한 되 어 있 습니다 .
| 재료 등급 | 경도 (Hv) | 추천칼 | 주요 이점 | 처리상의 어려움과 대책 |
|---|---|---|---|---|
| 단결정/다결정 실리콘 | 1000-1300 | 보석/ CBN | 높은 열전도, 생체적합성 | 절삭력, 붕괴하기 쉬운 가장자리; 낮은 속도의 높은 강성 절단, 충분한 냉각이 필요합니다. |
| 6061 알루미늄 합금 | 70-90 | 코팅 된 탄화물/고속 강철 | 쉬운 가공, 가벼운 무게, 양극화 가능 | 접착 칼의 위험; MQL 윤활을 사용하여, 공구는 TiAlN 코팅을 도금하여 접착을 방지합니다. |
| 석영 유리 | 550-650 | 다이아몬드 마이크로드릴 | 높은 투과율, 내식성 | 취성이 크고 쉽게 균열이 난다. 작게 썰고 깊이가 깊으며 칼을 많이 걸어 충격하중을 피한다. |
| PEEK (폴리에테르 케톤) | 200-300 | 탄화물/빠른 교체 용 칼 | 고온 내성, 자기 윤활성, 의료용 등급 | 탄성 변형이 크다. 반동이 공차에 영향을 미치는 것을 방지하려면 클램프를 미리 조여야 합니다. |
예 를 들 어 , 의료 시험관 진단 (POCT) 장비 는 높 은 바이오 안전성 때문 에 PEEK 또는 쿼츠 를 사용 하 며 , 반도체 테스트 시트 는 비용 을 절감 하 고 전기 성능 을 보장 하 기 위해 알루미늄 합금 또는 강철 을 선호 합니다 .
일반적인 실패 모드 및 회피 시나리오
실제 처리중, microfluidic 칩은 종종 다음과 같은 고장 모드로 나타납니다:
- 차터 (Chatter): 채널 벽면에 잔물결이 발생하여 거칠기가 초과되었습니다.회피: 컷 깊이 ap을 줄이고 공구 강성을 높이며 공구 홀더 그립 길이를 최적화합니다.
- 열 변형:고속 절삭은 웨이퍼를 휘게 하는 열을 발생시킵니다.피하기:미량 윤활 (mql) 또는 안개 냉각, 피하기 뜨거운 충격을 대량 절삭액.
- 클램프 응력 변형: 체결력이 부적절하면 웨이퍼 변형이 발생하며, 풀린 후 회복되면 치수 편차가 발생합니다. 회피: 진공 흡착 또는 유연한 클램프와 예압 테스트를 사용하여 최상의 클램핑력을 결정하십시오.
- 잔류 비행 가장자리: 모따기 부위에 금속칩이 남아 후속 용접에 영향을 줍니다. 회피: 미세 밀링을 위해 내구성이 높은 도구를 사용하거나, 후퇴 횟수를 늘리거나, 화학적 에칭 후처리를 사용하십시오.
대량 생산 전에 처음 3개의 샘플에 대해 전체 크기 측정 및 표면 검사를 수행하여 생산이 시작되기 전에 공정 매개변수가 안정적인지 확인하는 초도품 확인 메커니즘(FAI)을 구축합니다.
수용기준 및 DFM 권장사항
microfluidic 칩의 품질을 보장하기 위하여는, 수용을 위한 명확한 기준을 제안합니다:
- 치수 공차:키 러프의 너비는 ±0.01mm 이며, 깊이비 (5:1) ≥ 5:1일 경우, 깊이폭을 단독으로 합의해야 하며, 일반적으로 ±0.02mm를 허용한다.
- 표면 품질: 눈에 띄는 스크래치(10x현미경 관찰시)가 없으며, 치핑 현상이 없으며, 버(Burr)가 없는 매끄러운 모따기입니다.
- 기능 테스트: 기밀시험(누설량)을 실시합니다.< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
DFM 단계 에서 설계 엔지니어 는 공구 접근성 을 고려 해야 합니다 . 예 를 들 어 , 90 ° 직각 내강 을 설계 하 지 않 으려면 반지름 R 이 공구 반지름 보다 작 지 않 은 원형 변환 을 사용 하 는 것 이 좋 습니다 . 두꺼운 판 (> 5 mm) 웨이퍼 의 경우 캔틸레버 진동 을 줄이 기 위해 평면 을 밀링 하 고 모따 는 것 이 좋 습니다 .
FAQ: Microfluidic 칩 처리에 대한 자주 묻는 질문
5축 CNC 가공 microfluidic 칩과최소 기능 크기는 무엇입니까?
공구 지름과 기계 강성에 따라 일반적으로 최소 채널 폭은 0.1mm-0.2mm로 처리 할 수 있으며 레이저 부식 또는 DRIE 프로세스와 결합해야합니다. 일반적인 5축 밀링은 공차 안정성을 보장하기 위해 최소 폭 0.3mm 이상을 권장합니다.
실리콘 웨이퍼 가장자리 모따기가 웨이퍼 본딩에 영향을 줍니까?
적절 한 모따 기 (0 . 1 - 0 . 3 mm) 는 일반 적 으로 본딩 에 영향 을 미치 지 않 으며 응력 방출 및 정렬 에 도움 이 됩니다 . 그러나 모따 기 모서리 는 붕괴 되 지 않 아야 하 며 표면 의 평평 함 을 보장 하 기 위해 본딩 전 에 연마 하 는 것 이 좋 습니다 .< 0.2μm。
5축 가공에서 공구 마모를 제어하는 방법은 무엇입니까?
레이저 프로브와 같은 접속 공구 모니터링 시스템을 사용하여 공구의 길이 및 직경 변화를 실시간으로 보상합니다. 50-100 조각마다회공구 검사를 진행하고 마모 블레이드를 적시에 변경하여 치수 표류를 방지합니다.
알루미늄 합금 microfluidic 칩이 할 수있는 표면 처리는 무엇입니까?
양극 산화 (두께 1 - 25 μ m) , 마이크 로 아크 산화 (MAO) 또는 단단 한 양극 산화 를 수행 할 수 있 습니다 . 절연 이 필요 한 경우 , 니켈 또는 금 을 도금 하 기 위해 모래 청소 를 사용 하 는 것 이 좋 습니다 . 표면 처리 가 미세 한 구멍 을 막 을 수 있 으므로 블라인드 구멍 을 미리 설계 해야 합니다 .
1,000개의 microfluidic 칩의 대량 생산을 위한 납품 기간은 대략 얼마입니까?
재료 조달 및 공정 복잡성에 따라 알루미늄 합금 또는 플라스틱 부품은 일반적으로 15-25 일 동안 대량 생산을 완료 할 수 있습니다; 실리콘 웨이퍼는 특수 공구 및 테스트를 포함하기 때문에 30 일까지 연장 될 수 있습니다. DFM 검토 및 첫 번째 부품 확인 시간을 예약하는 것이 좋습니다.
결론 및 견적 요청
5축 CNC 가공은 미세유체 칩의 웨이퍼 레벨 에지 모따기를위한 효율적이고 정확한 솔루션을 제공하며, 합리적인 재료 선택 및 DFM 최적화와 결합하여 고장의 위험을 크게 줄일 수 있습니다. 미세유체 칩 또는 정밀 웨이퍼 처리가있는 경우, 도면 및 사양 요구 사항을 환영합니다. 우리는 재료, 공차 및 배치에 따라 DFM 권장 사항과 빠른 견적을 제공합니다.



