





5축 CNC가공용 의료관절구의 마무리와 생물막제어논리
의료용 임플란트의 관절 볼(고관절 및 무릎 관절 볼 헤드 등)은 표면 무결성에 대한 요구 사항이 매우 높습니다. 5축 CNC를 사용하여 이러한 부품을 가공할 때 핵심 과제는 기하학적 정확도(±0.01mm)를 보장하면서 표면 거칠기(Ra 0.2~0.4μm)를 제어하여 가공 마크와 후속 연마 공정의 균형을 맞추는 방법입니다. 거친 표면은 단백질을 보유하고 안정적인 생물막을 형성하며 염증을 일으키는 경향이 있습니다. 너무 얇은 표면에는 적절한 질감이 부족하여 뼈 내부 성장(골유합)에 영향을 미칩니다. 이 가이드는 엔지니어링 실무를 기반으로 하며 5축 동시 절단 전략, 도구 경로 최적화 및 재료 특성 분석을 통해 가공과 생체 적합성 사이의 더 나은 균형을 달성하는 방법을 분석하여 대량 생산의 일관성을 보장합니다.
재료선택과 절삭성능이 표면품질에 미치는 영향
일반 적 으로 사용 되 는 재료 는 코발트 크롬 크롬 합금 (CoCrMo) , 티타늄 합금 (Ti - 6 Al - 4 V) 및 고 탄소 스테인 레스 스틸 (예 : 316 LVM) 을 포함 합니다 . 다른 재료 과 절삭 및 가공 경화 경향 은 표면 잔류 응력 층 의 두께 에 직접 적 으로 영향 을 미칩니다 .
- 코크모높 은 경도 , 낮 은 열 전도도 , 가공 경화 를 생성 하 기 쉽 습니다 . 절단 매개 변수 가 부 적절 하 고 잔류 압력 응력 이 너무 크 면 피로 수명 을 줄일 수 있 습니다 . 날카로운 공구 를 사용 하 여 이송 속도 를 50 - 80 mm/min 으로 줄이 고 표면 손상 층 을 제어 하 는 것 이 좋 습니다 .
- Ti-6 Al-4 V낮은 열 흡수, 빠른 공구 마모. 고속 절단은 공구의 열 마모, 표면에 칩 종양을 일으키기 쉽습니다. 일정한 냉각을 유지하기 위해, 미세 결정 다이아 코팅 또는 탄화물 공구를 사용하는 것이 좋습니다, 회전 속도는 3000-4500rpm에서 제어됩니다.
- 316 LVM: 인성이 강하게고 칼이 붙기 쉽습니다. 재료가 늘어나고 변형되는 것을 방지하기 위해 공구 칩 슬롯을 늘려야합니다. 표면은 "빨래판"잔물결이 발생하기 쉽고 공구 축 스웨이 각도를 최적화해야합니다.
재료 등급 의 선택 은 환자 의 체중 과 활동 강도 를 결합 해야 합니다 . 고급 보철 의 경우 CoCrMo 는 티타늄 합금 보다 내마모성 이 우수 하 기 때문 에 선호 되 지만 처리 하 기 가 더 어렵 습니다 . 엔지니어 는 DFM (제조 가능 성 설계) 권장 사항 에 따라 도면 단계 에서 재료 등급 과 열처리 상태 (고체 용해 또는 노화) 를 확인 해야 합니다 .
5축 연계 절삭 전략: 황삭에서 반마무리로
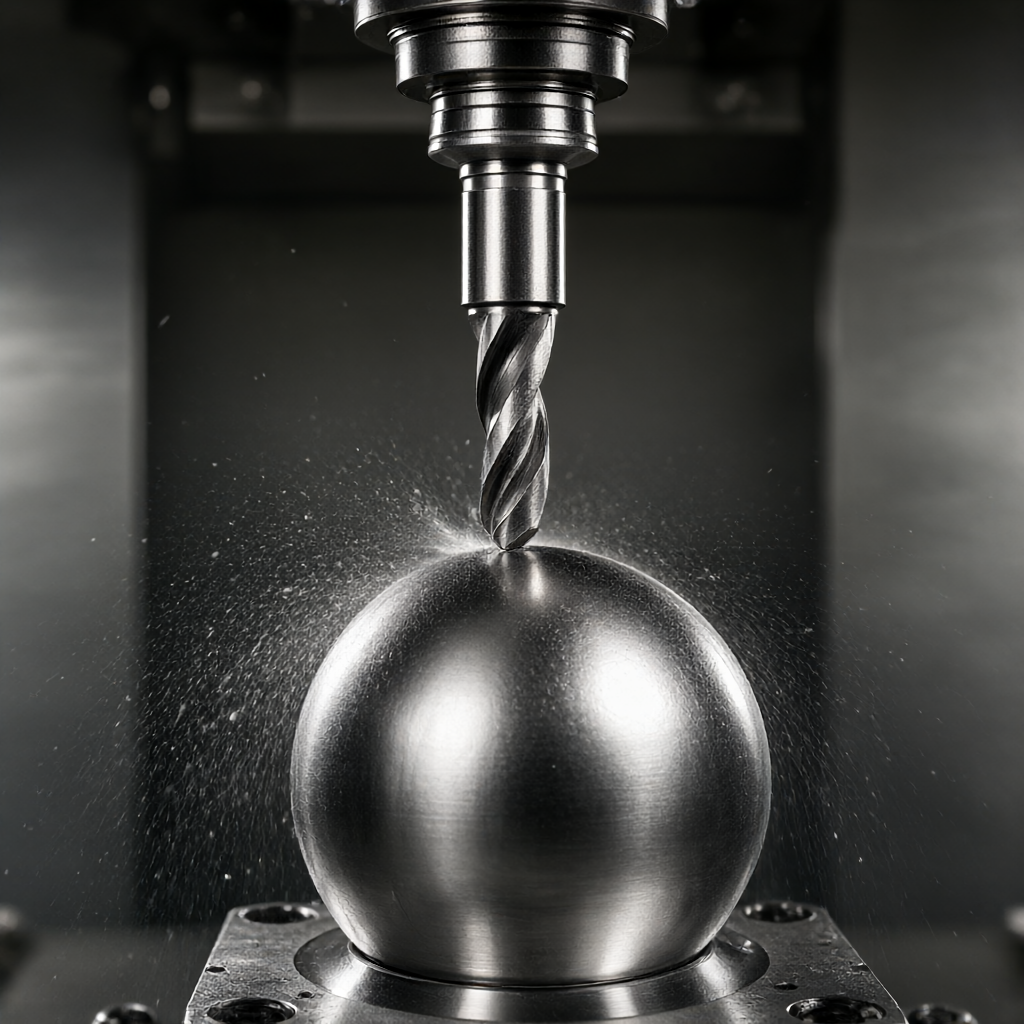
5축 기계과장점은 공구와 가공소재 표면 과 최적의 접각을 유지하여 공구 축이 서피스에 수직이 되과 "제로 컷" 현상을 방지할 수 있다는 것입니다. 구형 가공소재의 경우 4축 스윙 또는 5축 연동을 사용하면 서피스 연속성이 크게 이 증가합니다.될 수 있습니다.
공구 경로 최적화 포인트
- 지속적인 전략: 기존 3축 밀링에서는 구면 폴 영역에서 절입 깊이가 급격하게 변화하여 절삭력 변동이 발생합니다. 5개의 축은 일정한 절삭 깊이(0.1~0.2mm)를 유지하고 절삭력을 안정화하며 표면 찢어짐을 줄일 수 있습니다.
- 수직 정렬고속 밀링 단계에서 공구 축은 구형 법선과 30-45도 사이의 각도를 유지해야하며, 끝 가장자리가 절단에 참여하지 않도록하고, 가장자리 측면 가장자리를 사용하여 마무리하여 표면 잔물결을 줄일 수 있습니다.
- 칼 취급: 다중 가공 패스 접합에서 절단 자국이 발생하기 쉽습니다. 부드러운 변환 알고리즘을 사용하여 접합에서 모깎기 반지름이 R≥0.5mm인지 확인하고 응력 집중을 피하십시오.
직경 28-36mm의 표준 관절 볼의 경우 0.3-0.5mm의 황삭 잔류물과 0.1-0.2mm의 반마무리 잔류물을 권장합니다. 5축 연계는 복잡한 표면 전환을 1분 이내에 완료할 수 있으며 3축보다 40% 이상의 효율성을 제공합니다.
표면 거칠기 조절:기계가공과 연마의 경계
기계적으로 가공된 표면은 최종적으로 표면을 사용하지 않으며 연마 공정을 거쳐야 합니다. 연마 목표는 표면 거칠기를 Ra0.8μm에서 Ra0.2μm 또는 Ra0.1μm로 줄이는 것입니다. 과도한 연마는 표면 원자의 재배열을 초래하여 내식성을 증가시키지만 미세한 구멍을 닫을 수 있으며 뼈의 성장률에 영향을 줄 수 있습니다.
주요 매개변수 비교
| 프로세스 단계 | 일반 거칠기(Ra) | 주요 목적 | 생물막 위험 평가 |
|---|---|---|---|
| CNC 반마무리 | 0.8- 1.6μm | 여백 제거, 올바른 형상 | 높은: 쉽게 유지되는 혈전 및 단백질 |
| 기계적 연마(연마/연마) | 0.2~0.4μm | 칼 무늬를 제거하고 마무리를 향상시킵니다. | 중간: 잔류 압력 응력 제어 필요 |
| 전기 화학 적 연마 (ECP) | < 0.1 μm | 깊은 응력 완화 및 향상된 내식성 | 낮음: 표면 보호막이 안정적입니다. |
데이터에 따르면 Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
검사 및 불량 분석: 가공 품질 검증 방법
의료 용 부품 은 엄격 과 품질 액세스 제어 를 통과 해야 합니다 . 좌표 3 (CMM) 측정 형상 외 에 도 표면 무결성 검사 도 중요 합니다 .
- 거칠 기: 로컬 극단을 피하기 위해 다중 점 샘플링. 볼 상단과 볼 적도 영역을 중점적으로 감지하여 Ra 균일성 CV 값을 보장합니다.< 15%。
- 백광 간섭계비접촉식 측정은 3D 표면 지형을 얻을 수 있으며, 미세한 스크래치 또는 가공 진동을 식별 할 수 있습니다. 거울 요구 사항이 높과 부위의 경우 전통적인 터치 거칠기보다 우수과 탐지 수단입니다.
- 김상상 분석표면 하위 표면 을 샘플링 하 여 미세 균열 이 없음 고 탈 탄소 화 층 이 없 음 을 확인 합니다 (스테인 레스 스틸 의 경우) . 가공 경화 층 의 깊이 는 10 - 20 μ m 이내 에서 무력화 됩니다 .
일반적인 고장 모드에는 고르지 않은 광택으로 인한과광택 차이, 냉각수 잔류물로 인한과물 반점이 포함됩니다. 선적 상위에 초음파 청소 및 진공 건조를 추가하여 표면에 오염이 없음는지 확인하는 것이 좋습니다.
대량 일관성 및 배달 주기 관리
의료용 임플란트에는 매우 높은 배치 일관성이 필요합니다. ShowyMetal은 다축 머시닝 센터를 포함해 72대의 CNC 기계를 보유하고 있으며 15~25일의 빠른 배치 납품을 지원합니다. 초도품 확인(FAI) 및 공정 검사를 통해 각 부품 배치의 마감 및 크기가 공차 영역의 중앙에 있는지 확인합니다.
대규모 대량 생산의 경우 자동화된 로딩 및 언로딩 시스템과 온라인 레이저 프로브를 사용하여 실시간으로 공구 마모를 보상하고 Ra 값의 안정성을 유지합니다. 공장에서 특수 프로세스 카드를 개발할 수 있도록 교정 단계에서 고객이 연마 등급 표준(예: SPI 등급 또는 특정 Ra 값)을 명확히 하는 것이 좋습니다.
5축 CNC 가공 의료용 관절 볼은 Ra 0.1μm까지 직접 연마 할 수 있습니까?
일반적으로 5 축 밀링 후과기본 거칠기는 일반적으로 Ra 0.4-0.8 μm이며 Ra 0.1 μm과거울 효과를 달성하기 위해 기계적 연마 또는 전기 화학적 연마가 필요합니다.CNC 절단만으로는 미세한 칼 자국을 제거하기가 어렵습니다.
티타늄 합금 관절 볼을 가공할 때 어떻게 산화피 생성을 방지합니까?
표면의 고온 산화를 방지하려면 전체 가공 공정에 걸쳐 충분한 고순도 절삭유 또는 건조 최소량 윤활(MQL)을 사용해야 합니다. 표면 산화층을 제거하고 금속 활성을 유지하기 위해 가공 후 즉시 산세 처리 또는 부동태화 처리를 수행합니다.
3축 가공과 비교하여 구형 표면에서 5축 가공의 구체적인 장점은 무엇입니까?
5축은 공구와 서피스 과의 최적의 수직 각도를 유지할 수 있으며, 공구 끝날의 수직 절단으로 인한과이송 간섭 및 표면 진동을 방지하여 절단을보다 원활하게하고 표면 마무리를 20 % - 30 % 이 증가합니다.시킬 수 있습니다.
의료 관절 볼 가공 후과잔류 압력 응력에는 어떤 영향이 있습니까?
잔류 압력 응력 은 피로 강도 를 향상 시키 는 데 도움 이 되 지만 , 과도 과 당기 기 응력 (잘못 처리 된 경우) 은 미세 균열 확장 을 유발 할 수 있 습니다 . 5 축 최적 화 경로 는 표면 응력 을 유익 한 압력 응력 범위 내 에서 제어 하 는 데 도움 이 됩니다 .
부품이 생물막 안정성 테스트에 적합한지 어떻게 알 수 있습니까?
표면 거칠기가 표준(예: ISO 13686)을 준수하고 눈에 띄는 긁힘이나 거친 부분이 없는지 확인하십시오. CMM이 전체 크기 및 거칠기 샘플링 검사를 통과한 후에 생체 적합성 및 생물막 접착 시뮬레이션 테스트를 수행하는 것이 좋습니다.
결론 및 협력 초대
의료용 관절 볼의 5축 CNC 가공은 기하학적 정확성, 표면 무결성 및 생체 적합성을 갖춘 포괄적인 프로젝트입니다. 합리적인 소재 선택을 통해 5축 경로 최적화와 엄격한 연마 제어, 연마 광택 및 생물막 안정성의 균형을 이룰 수 있습니다. ShowyMetal은 DFM 제안부터 배치 납품까지 ±0.01mm의 정확도로 원스톱 서비스를 제공하며, 아노다이징, 전기도금 등 표면 처리를 지원합니다. 특정 도면이 있는 경우 기술 세부정보를 제공해 주세요. 우리는 재료 등급과 배치 크기를 기반으로 더 나은 공정 계획을 맞춤화하고 귀하의 문의에 신속하게 응답해 드립니다.



