





정밀 전자 및 전력 장비 분야에서알루미늄 합금 CNC 밀링 히트싱크5G 기지국, 대력 레이저 및 신규 에너지 자동차 전자 제어 장치과고온 문제에 직면하여 열 전도도가 높은 재료에만 의존하는 것만으로는 지역 핫스팟 문제를 해결하기에 충분하지 않습니다. 구조 설계 및 처리 매개변수과 이중 최적화를 통해 열원에서 열 핀에 이르기까지 효율적인 열 전도 및 대류를 달성하는 방법은 엔지니어와 구매자가 명확히해야하과기술적 경로입니다. 이 문서에서는 6061 및 7075와 같은 일반적으로 사용되는 알루미늄 합금과열전도 특성을 심층적으로 분석하고 5축 밀링 공정 및 공기 구조 최적화와 결합하여 히트싱크 선택 및 대량 생산을위한 엔지니어링 실행 가능과 참조 솔루션을 제공합니다.
알루미늄 합금 등급이 열방출성능에 미치는 물리적 영향
히트싱크의 기판 선택은 열 전도의 기준 효율을 직접적으로 결정합니다.산업 CNC 가공에서 알루미늄 및 알루미늄 합금은 경량 및 쉬운 가공 특성으로 인해 지배적이지만 다른 등급의 열 전도도는 열 방출 전력과 주변 온도에 따라 크게 다릅니다.
상용등급의 열전도계수와 기계적 특성 비교
- 6061-T6 알루미늄 합금열 전도도 는 약 150 - 180 W/(m · K) , 항복 강도 는 약 275 MPa 입니다 . 장점 은 좋 은 가공 성 , 우수 한 용접 성 및 양극 산화물 필름 층 결합 이 며 , 공용 적 인 열 방출 구조 부품 의 첫 번 째 선택 입니다 .
- 7075-T6 알루미늄 합금열 전도도 는 약 130 - 150 W/(m · K) , 항복 강도 는 500 MPa 이상 입니다 . 열 전도도 는 6061 보다 약간 낮 지만 특정 강도 (강도/밀도 비율) 는 매우 높 으며 공간 이 제한 되 어 있 으며 높 은 기계 적 스트레스 를 견딜 필요 가 있 과 고강도 열 방출 브래킷 에 적합 합니다 .
- 순수 알루미늄 1050/1100열 전도도 는 200 W/(m · K) 를 초과 하 고 , 열 전도도 는 우수 하 지만 , 기계 적 강도 는 낮 으며 , 벽 두께 또는 보조 구조 를 증가 시킬 필요 가 있 으며 , 주로 무게 에 민감 하 지 않 지만 열 저항 요구 사항 이 매우 엄격 과 고전 력 레이저 수냉식 헤드 커넥터 에 사용 됩니다 .
엔지니어링 제안서구조적 지원과 열 방출을 동시에 충족시킬 필요가있는 경우, 6061-T6가 선호됩니다; 우수한 열 전도를 추구하고 구조가 다른 구성 요소에 의해 운반되는 경우, 순수한 알루미늄 또는 6101 합금을 선택할 수 있습니다. 견적 요청에서, 열 처리 상태가 최종 열 전도율에 직접적으로 영향을 미치기 때문에 상태 (T6 또는 H112와 같은)가 명확하게 표시됩니다.
방열핀 구조설계의 열역학적 원리
고성능 열 방출은 단순히 알루미늄을 쌓는 것이 아니라 핀 설계의 핵심은 열 저항과 유체 저항의 균형을 맞추는 것입니다. 구조적 설계 오류로 인해 전도 경로가 아닌 러너에 "열 병목"이 발생할 수 있습니다.
키 지오메트리 매개변수 정의
- 핀 간격일반적으로 6-10mm로 설정됩니다. 간격이 너무 조밀하면 기류소류 마찰 저항을 증가시키는 것을 방지하여 공기 볼륨이 감소합니다. 간격이 너무 넓으면 공기가 지느러미 표면에 경계층을 형성하여 대류 열교환 계수를 감소시킵니다.
- 핀 두께.CNC 밀링은 0.5-1.0mm까지 안정적으로 가공 할 수 있습니다. 두께가 증가하면 일정을 따라 열 저항을 줄이는 데 도움이되지만 두께가 너무 두꺼워지면 핀 상단의 냉각 효과가 떨어지고 재료 사용량과 무게가 증가합니다.
- 베이스 두께: ≥2mm를 권장합니다. 매트릭스는 주요 열 전도 경로이며 그 두께는 정상 상태 열 유속 하에서 온도 상승 요구 사항을 충족해야 합니다. 일반적으로 사용되는 공식 $T_{max} - T_{amb} = qL/k$가 추정에 사용됩니다. 여기서 $L$은 매트릭스의 두께이고 $k$는 열전도도입니다.
복잡한 서피스 또는 컨투어 냉각 모듈의 경우마이크로채널 설계열교환 면적을 크게 이 증가합니다.시킬 수 있지만 CNC 공구의 칩 제거 공간을 평가하여 마이크로채널의 내벽에 남아 있는 알루미늄 칩이 단락을 일으키거나 대류에 영향을 미치지 않도록해야합니다.
방열 품질에 있어서 정밀 CNC 밀링 공정의 결정적인 역할
설계 도면은 장비의 성능을 직접적으로 결정할 수 없으며, 처리 공정의 안정성은 히트싱크의 열 효율성과 신뢰성을 직접적으로 결정합니다. 대량 생산중는 공정 매개변수의 일관성이 매우 중요합니다.
5축 연계 및 공구경로 최적화
곡면이 복잡하거나 경사진 핀이 있는 방열판의 경우 5축 CNC 가공을 통해 공구의 횡력으로 인한 변형을 방지하고 핀 각도의 일관성을 유지할 수 있습니다. 처리 중에는 다음 원칙을 따라야 합니다.
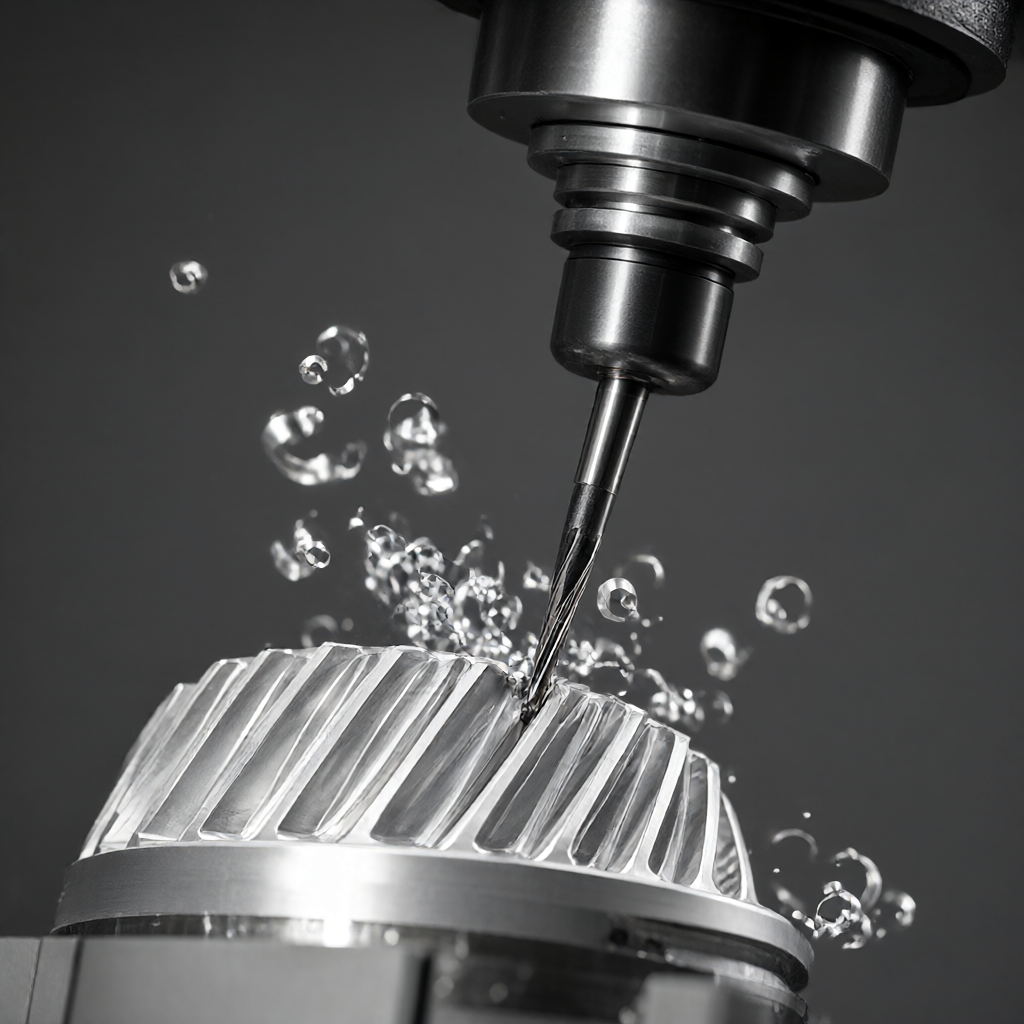
- 공구 선택: 초경엔드밀 사용시 절삭날에 코팅(TiAlN 등)을 하여 마찰열을 줄이고, 가공부위의 국부적인 온도상승을 감소시키며, 알루미늄합금 표면조도가 고온산화에 영향을 받는 것을 방지합니다.
- 컷 매개변수: 6061 알루미늄 합금의 경우 건식 절삭 또는 공냉식 조건에서 절삭 속도 Vc를 300-500m/min으로 설정하는 것이 좋습니다. 절삭 속도가 너무 높으면 마찰열 발생으로 인해 알루미늄 합금의 열전도율(약 5%-10%)이 감소합니다.
- 거칠기 제어냉각 표면 거칠 기 Ra 는 3 . 2 - 6 . 3 μ m 에서 무력화 되 어야 합니다 . 표면 이 너무 부드럽 습니다 (Ra 와 같 은) .<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
스트레스 해소 처리CNC 밀링 후 잔류과내부 응력은 후속 사용 또는 온도 변화, 특히 얇은 벽 열 방출 부품의 미세 변형으로 이어질 수 있습니다. 황삭 후 노화 또는 진동 노화, 치수 안정성을 보장하기 위해 재마무리하는 것이 좋습니다. 공차는 ± 0.01mm 내에서 무력화되는 것이 좋습니다.
재료등급과 가공공정의 매칭성 분석
CNC 가공 중 다양한 알루미늄 합금 등급의 거동 차이는 배치 일관성과 방열판 비용에 직접적인 영향을 미칩니다. 다음은 두 가지 주요 솔루션의 기술적 비교입니다.
| 차원 대비 | 6061-T6 밀링용 히트싱크 | 7075-T6 밀링 히트싱크 |
|---|---|---|
| 열 전도도 | 약 170 W/(m · K) , 우수 한 열전도 성능 | 약 140 W/(m · K) , 열 저항 은 6061 보다 약간 높 습니다 . |
| 기계적 강도 | 일반적인 구조적 지지에 적합한 중간 | 높은 압력 하중, 높은 진동 요구 사항을 가진 장면에 적합한 매우 높음 |
| 처리 성능 | 절단 저항이 작고 가장자리가 쉽지 않으며 공구 수명이 길어 대량 생산에 적합합니다. | 높은 경도, 큰 절단 열대 칩 종양이 발생하기 쉽고, 이송 속도를 줄일 필요가 있으며, 가공 효율이 낮습니다. |
| 표면 처리 | 양극 산화 효과가 우수하고, 필름층이 균일하고 밀도가 높다. | 양극산화 처리된 검은 반점이나 색상 차이가 발생하기 쉬우며, 일반적으로 샌드블래스팅 + 전기 영동 또는 천연 하드 코팅으로 처리됩니다. |
| 장면 적용 | 5G 기지국, 통신 장비, 공용 PCB 보드 냉각 | 로봇 관절 및 자동차 엔진 주변의 고온, 고진동 환경 |
제조 비용 및 주기 측면에서 볼 때 6061의 절삭 속도는 7075보다 약 1.5배이며 공구 손실률은 낮습니다. 표준 히트싱크의 경우 6061-T6는 더 높은 가격 대비 성능을 제공합니다. 자동차 OEM 환경에서 작동해야하고 심한 진동과 고온 사이클을 견딜 수있는 경우 7075의 높은 피로 저항이 필요합니다. DFM (제조 가능성 설계) 단계에서 재료를 잠그고 나중에 가공 변형으로 인한 폐기를 방지하는 것이 좋습니다.
표면처리 후의 열방출성능과변화와 회피전략
표면 처리는 알루미늄 합금 히트싱크를 커스텀하과표준 공정이지만 일부 공정은 열 전도도를 크게 변경할 수 있습니다. 사후 처리를 잘못 과하면 열 구조 설계과효과가 상쇄될 수 있습니다.
일반적인 표면처리에 과열저항 영향
- 아노다이징 처리산화막 자체는 절연체 (열 저항은 약 $10^{-4}$K·m²/W)이며, 두께는 일반적으로 10-30μm에서 제어됩니다.밀봉 공정중요한 것은, 부적절한 밀봉 구멍이 내부 다공성 구조의 잔류를 초래하는 경우, 산화막은 습기를 흡수하고 고온과 습도가 높은 환경에서 껍질을 벗겨서 열 방출 표면의 실패를 초래할 수 있습니다.
- 전기도금(니켈 도금, 크롬 도금 등)금속 코팅의 열 전도율은 높지만 도금 층의 다공성과 결합 강도가 핵심입니다.<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- 페인트/분말 코팅열 저항은 산화 필름 및 도금 필름보다 훨씬 높습니다. 열 방출 영역이 제한되어 있고 코팅을 사용해야하는 경우, 핀 밀도를 높이거나 열 흐름 밀도를 낮추어야합니다. 그렇지 않으면 접합 온도가 크게 이 증가합니다.합니다.
높은 부드러움과 완벽한 요구 사항을 위해,분사 + 양극 산화이 조합 은 아름다운 표면 과 날씨 저항 을 모두 제공 합니다 . 대량 생산 에서 는 산화 막 의 균일성 을 감지 하 는 데 중점 을 둔 전체 외관 검사 표준 (AQL 2 . 5) 을 수립 하 여 열 방출 표면 과 장착 표면 의 색상 이 일치 하 도록 하 고 소비자 전자 고객 의 엄격 한 외관 사양 을 충족 해야 합니다 .
품질 검사 및 배치 일관성 관리
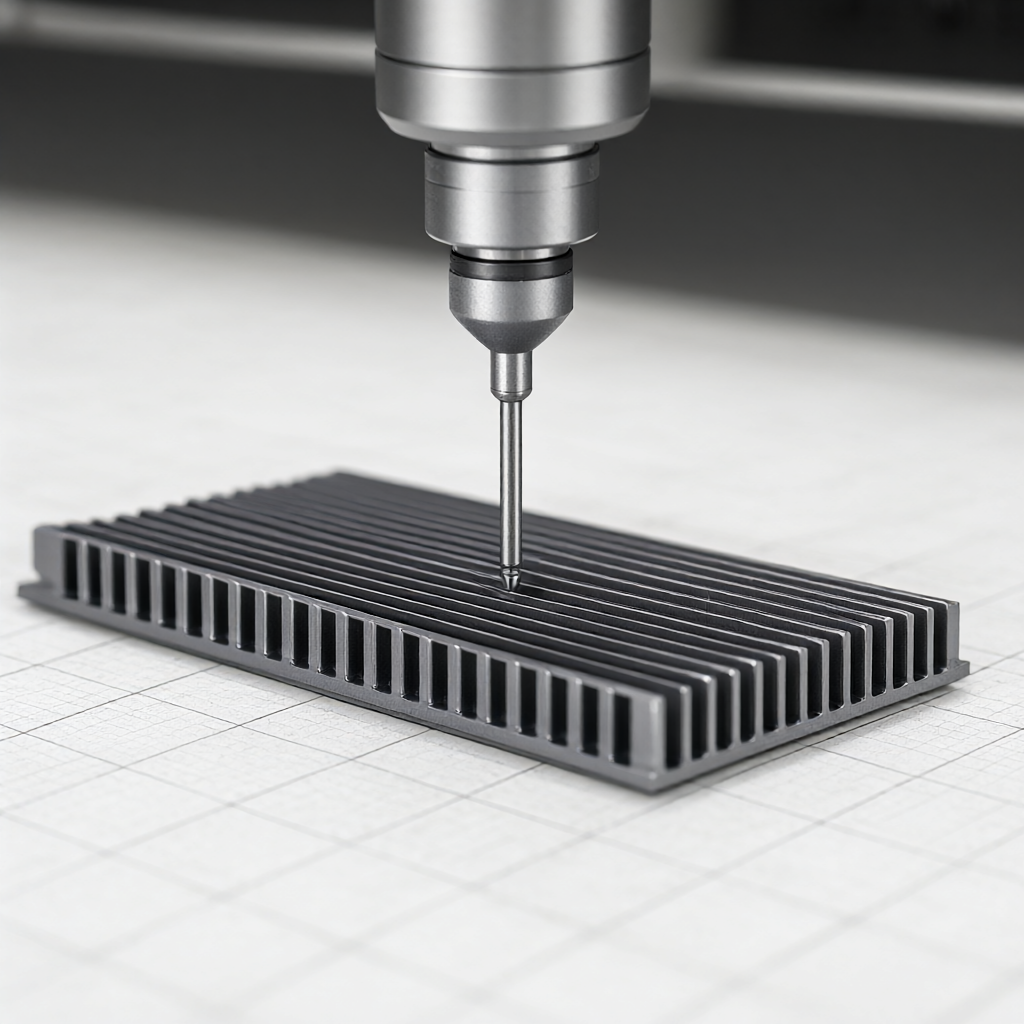
히트싱크는 하중 베어링 코어가 아니지만 열 고장의 위험은 시스템 신뢰성에 큰 영향을 미칩니다. 일반적인 치수 검사(CMM 좌표) 외에도 열 성능에 대한 샘플링 솔루션을 추가해야 합니다.
주요 시험항목 및 기준
- 내열성 테스트: 레이저 플래시 방식 또는 정상상태 열류계를 사용하여 배치당 3개 이상을 무작위로 검사하여 열전도율이 브랜드 이론값의 95% 이상에 도달하는지 확인합니다(내부 기공의 영향 제거).
- 인터페이스 결합 강도히트싱크가 TIM(Thermal Interface Materials)을 통해 부착되어야 하는 경우, TIM을 적용한 후 미세공기갭을 방지하기 위해 알루미늄 합금 기판과 가공 표면의 결합 강도를 테스트해야 합니다.
- 열 순환 테스트: 극단적인 작업상황을 모의한다. 례를 들면 -40℃에서 +85℃ 사이를 1,000회 순환하여 지느러미의 뿌리에 미세균열이 산생되였는가를 검측한다. 이는 응력방출이 불충분하거나 재료가 부서지기 쉬운과직접적인 반영이다.
대량 생산에서는 밀링 공구 마모로 인해 핀 크기가 약간 증가하므로(예: 0.02mm) 가공 프로그램에 공구 마모 보상 메커니즘을 도입하고 100개 조각마다 자체 측정 범위 확인을 수행하여 핀 간격 오류가 ±0.05mm 이내로 제어되고 배치 간 일관성을 유지하도록 하는 것이 좋습니다.
6061은 알루미늄 합금 CNC 밀링 방열판 부품에 가장 적합한 재료입니까?
반드시 그렇지는 않습니다. 6061은 열과 비용 사이에서 좋은 균형을 이루고 있으며 통신용 히트싱크를위한 주류 선택입니다. 그러나 7075는 기계적 하중이 매우 높거나 (예를 들어 중력 가속을 견딜 수 있음) 로봇 관절에서 우수한 특정 강도를 필요로하는 경우 더 적합합니다. 냉각 경로가 짧고 열 저항에 매우 민감한 경우 순수한 알루미늄 (1050) 또는 6101 합금이 선호됩니다. 재료 선택은 구조적 하중과 열 흐름 밀도를 결합해야합니다.
5축 가공이 히트싱크과열 저항을 크게 줄일 수 있습니까?
5축 가공 자체는 재료의 열 전도도를 변경하지 않지만 공구 축 방향과 이송 경로를 최적화함으로써 알루미늄 칩 잔류물과 공구 마찰 열을 크게 줄일 수 있으며 가공 표면의 미세구조적 무결성을 유지할 수 있습니다. 미세 구멍 또는 복잡한 러너가있는 열 방출 블록의 경우 5축은 3축으로 달성 할 수없는 마이크로 나노 구조를 처리하고 열 교환 영역을 증가시켜 구조적 수준에서 전체 시스템 열 저항을 줄일 수 있습니다.
CNC 방열판 처리 정확도가 방열 효과에 미치는 영향을 평가하는 방법은 무엇입니까?
주로 두 가지 공차를 고려하십시오 : 핀 간격 오류와 평면. 핀 간격 편차는 ± 0.1mm를 초과하면 공기 덕트가 로컬로 차단되고 공기 볼륨이 감소하며 대류 열 교환 계수가 5 % ~ 10 % 감소 할 수 있습니다. 평면 정도의 오류가 0.05mm보다 크면 균일하지 않은 어셈블리 간격이 발생하고 TIM (실리콘)이 균일하게 채워지지 않으며 인터페이스 열 저항이 급격히 증가합니다. 따라서 CNC 가공 평면은 0.02mm 이내에서 제어하는 것이 좋습니다.
방열판 대량 생산시 아노다이징 색상 차이 문제를 해결하는 방법은 무엇입니까?
색상 차이는 알루미늄 합금의 불순물 함량과 산화 전류의 밀도 무력화에서 비롯됩니다. 고순도 알루미늄 잉곳을 사용하도록 지정된 공급업체가 필요합니다.<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
방열판 가공 후 표면의 잔류 응력으로 인해 치수 스프링백이 발생합니까?
회의. CNC 밀링은 특히 벽이 얇은 부품의 경우 표면에 잔류 인장 응력을 남겨 일정 기간 방치한 후 0.01-0.02mm의 변형을 일으킬 수 있습니다. 장기적인 치수 안정성을 확보하려면 정밀 방열판(특히 광학 모듈이나 반도체 패키징에 사용되는 방열판)에 응력 제거를 위한 냉간 처리(-80°C 극저온 냉각) 또는 진동 노화 공정을 추가하는 것이 좋습니다. 부품 구조가 복잡하고 요구 사항이 매우 엄격한 경우 0.02mm의 연삭 여유를 확보하거나 CNC 마무리 전에 충분한 노화 안정화를 완료해야 합니다.
열 방출 부품 설계의 장점과 단점은 궁극적으로 열 저항 데이터, 외관 사양 및 대량 생산의 일관성에 구현되어야합니다. 알루미늄 합금 CNC 밀링 기술은 복잡한 열 관리 구조를위한 신뢰할 수있는 제조 기본을 제공합니다. 특정 열 방출 응용 시나리오를 위해 열 유체 시뮬레이션 결과와 결합하여 재료 등급, 표면 처리 공정 및 공차 요구 사항을 명확히 한 후 상세한 도면 및 기술 사양을 제출하는 것이 좋습니다. 정량화 가능한 DFM 권장 사항과 신속한 견적 응답을 제공함으로써 R&D 설계에서 생산 검증에 이르는 주기를 크게 단축하고 열 방출 시스템의 열 고장 위험을 줄일 수 있습니다.



