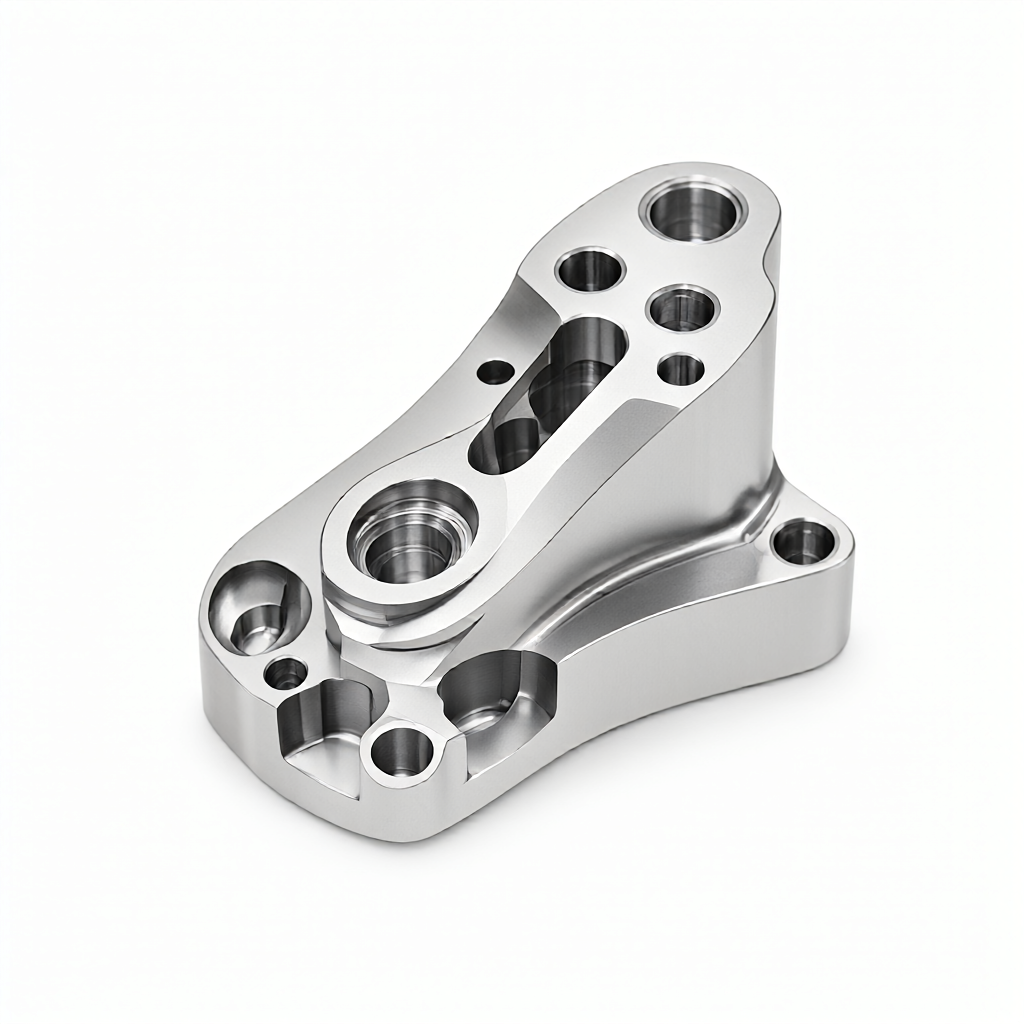
CNC 정밀 제조 분야 에서 재료 선택 은 부품 과 기계 적 특성 , 비용 구조 및 가공 어려움 을 직접 적 으로 결정 합니다 . 엔지니어 와 조달 은 종종 혼란 에 직면 합니다 : 강도 요구 가 비슷 할 때 티타늄 합금 (Ti - 6 Al - 4 V 와 같 은) 보다 알루미늄 합금 (7075 와 같 은) 을 선택 하 는 이유 는 무엇 입니까 ?특정 강도, 절삭 성능, 열 안정성 및 표면 일관성대량 생산의 경우, 재료과선택은 장비 가동률, 공구 수명 및 외관 제어 기능을 고려해야합니다.
역학 매개변수의 깊이 대비: 비강도와 강성 해석
재료의 특성을 이해하는 것은 기본적인 기계적 지표에서 시작됩니다.다음은 CNC 가공 상태에서 두 가지 일반적인 합금과주요 매개 변수를 비교하는 것입니다.
알루미늄 합금 7075-T6와 티타늄 합금 Ti-6Al-4V의 기계적 특성 비교
성능 지표
알루미늄 합금 7075-T6
티타늄 합금 Ti-6Al-4V
엔지니어링의 의미
밀도 (g/cm ³)
2.8
4.43
알루미늄은 티타늄보다 약 37 % 가볍고 체중 감량에 적합합니다.
인장 강도(MPa)
570
950
티타늄은 더 높은 강도, 더 강하게 운반 능력
특정 강도 (MPa · cm ³/g)
~204
~214
둘의 비강도는 비슷하고 티타늄이 약간 더 우수할 뿐입니다.
탄성 계수 (GPa)
71.7
110
티타늄은 강성이 높고 변형에 저항합니다강하게
열 전도율 (W/m · K)
120
6.7
알루미늄은 열을 잘 방출하고, 티타늄은 열을 축적하기 쉽고, 공구 수명에 영향을 미칩니다.
데이터에 따르면 티타늄 합금과인장 강도는 알루미늄 합금의 약 1.6 배이지만 밀도는 거의 60 % 높습니다.가볍고 강성에 대한 특정 요구 사항이 있습니다.응용 시나리오에 관련된 경우고온 환경 또는 극한의 정압 부하, 티타늄 합금의 고온 강도 유지율을 고려해야 합니다(알루미늄 합금의 강도는 150°C 이상에서 크게 감소하고 티타늄 합금의 성능은 300°C 이하에서 안정적입니다).
CNC 절삭성능의 차이: 가공효율과 공구손실
재료 가공성은 CNC 비용 관리의 핵심입니다. 알루미늄 합금과 티타늄 합금 사이에는 절삭 특성에 큰 차이가 있어 가공 주기와 공구 예산에 직접적인 영향을 미칩니다.
알루미늄 합금 절단 특성
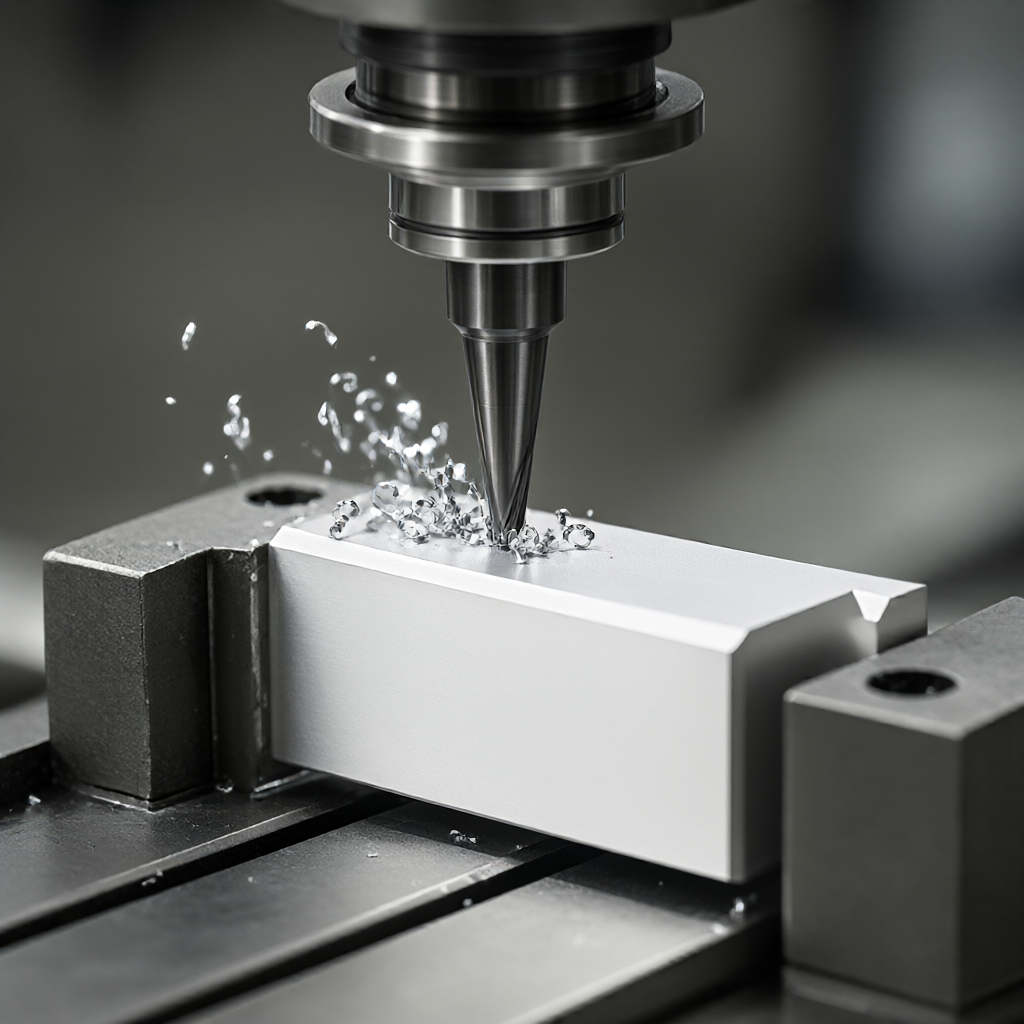
알루미늄 합금 칩 은 부드럽 고 , 칼 에 붙 기 쉽 고 , 칩 배출 에 대한 높 은 요구 사항 을 가지 고 있 지만 , 높 은 열 전도율 (약 120 W / m · K) 때문 에 , 절삭 열 은 칩 을 통해 쉽 게 제거 되 고 , 공구 온도 는 낮 습니다 .
권장 매개 변수: 스핀들 속도가 빠르고(최대 10,000rpm 이상) 이송이 빠르며 단축 밀링 효율이 매우 높습니다.
공구 선택: 초경 인서트는 PVD 코팅 또는 코팅되지 않은 TiAlN을 사용해야 하며 접촉 면적을 줄이고 결절을 방지하기 위해 큰 후면 각도를 가져야 합니다.
가공 위험: 접착 칼로 인해 표면이 거칠어지고 냉각수 농도와 유량을 최적화하여 "알루미늄 진흙"이 표면을 긁는 것을 방지해야합니다.
티타늄 합금 절단 특성
티타늄 합금은 전형적인 어려운 절단 재료에 속하며, 열 전도율은 매우 낮습니다 (약 6.7W / m · K).절삭 마찰열의 90% 이상이 공구 팁에 축적됩니다.또한, 티타늄과 높은 화학 활동을 가지고 있으며, 높은 온도에서 공구 재료로 확산되고 마모되기 쉽습니다.
권장 매개변수낮 은 속도 의 대 이송 전략 (스핀들 속도 는 일반 적 으로 알루미늄 합금 보다 50 % 이상 낮 음) , 최소 칩 슬롯 을 사용 하 는 블레이드 .
공구 선택코팅 된 탄화물 (TiCN , AlTiN 과 같 은) 을 사용 해야 하 며 고속 강철 의 사용 은 엄격히 금지 됩니다 .
가공 위험: 공구 충돌 확률이 높고 스핀들 부하를 실시간으로 모니터링해야합니다; 이송이 부적절하면 크기 정확도에 영향을 미치는 "flutter"를 생성하기 쉽습니다.
대량 생산을 위해, 알루미늄 합금의 재료 활용과 가공 효율성은 명백한 이점을 가지고 있으며, 단위 노동 비용은 일반적으로 티타늄 합금의 1/3에서 1/5에 불과합니다.
외관 품질과 표면 처리 호환성
많은 가전 제품, 명관절 또는 의료용 임플란트 시나리오중외관 일관성최종 수용은 종종 극한 강도보다 더 많은 영향을 미칩니다. 알루미늄 합금과 티타늄 합금은 표면 처리 공정에서 매우 다릅니다.
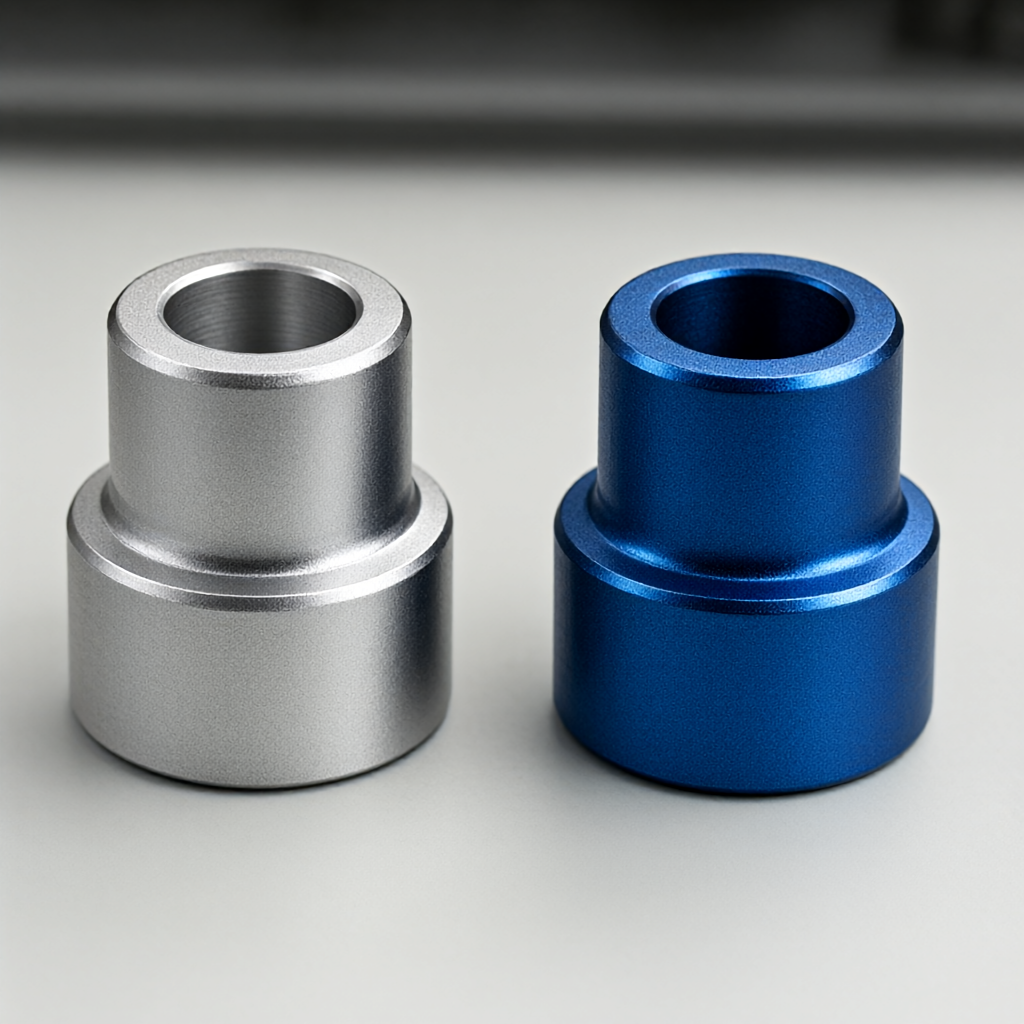
알루미늄-티타늄 합금의 표면처리 외관 비교
알루미늄 합금과표면처리
알루미늄 합금 산화물 필름 은 얇 고 양극 산화 색상 은 제어 가능 하 지만 (검 은 색 , 금 , 색상 산화) , 산화 층 은 다공성 이 며 불 균일 하 게 염색 하 기 쉽 습니다 .
장점: 실을 당기고 분사한후 광택도가 높아 거울효과를 쉽게 실현할수 있다.
열세: 상위가 잘못되면 흰 반점, 검은 점 등의 배치 차이가 나타나기 쉽습니다.
티타늄 합금의 표면처리
티타늄 합금 산화막은 밀도가 높고 투명하며 자연적으로 러스티이 있습니다.
장점: 화학적 도금이나 산화색(청색, 금색 열산화 등)은 균일하고 강한 색상을 가지며 내스크래치성이 우수합니다.
열세: 가공 표면은 "가공 경화 층"을 생성하기 쉽고, 후속 연마가 하드습니다; 모래 분사 후 광택을 회복하는 것이 느리다.
높은 외관 요구 사항 부품의 경우 대량 생산에서 유지해야 하는 경우광택이 높은 면, 스크래치 없음, 흠 없음일관성, 정밀한 후처리(예: 전해 연마 또는 경면 연마)가 있는 알루미늄 합금은 엄격한 CPK 값을 달성하기가 더 쉽습니다. 티타늄 합금은 가공 단계에서 최종 표면 처리에 더 많이 의존하며, 이를 위해서는 매우 높은 작업자 기술과 기계 강성이 필요합니다.
원가 구조 및 대량 납품 주기 평가
재료비는 빙산의 일각에 불과합니다. 실제 TCO(총 소유 비용)에는 공백 조달, 처리 손실, 폐기율 및 검사 비용이 포함됩니다.
가공물 가격Ti - 6 Al - 4 V 바 의 가격 은 일반 적 으로 7 , 075 알루미늄 과8 - 12 배 입니다 (시장 변동 에 따라) .
가공 손실알루미늄 합금은 빠른 절단, 짧은 작업 시간, 금형 및 장비 감가상각의 하은 분배로 인해; 티타늄 합금은 느린 절단, 단일 작업 시간은 알루미늄 합금과2-4 배가 될 수 있습니다.
비용 탐지티타늄 합금 부품 은 일반 적 으로 더 높 과 치수 공차 (예 : ± 0 . 005 mm) 를 필요 로 하 며 열 변형 으로 인해 생산 라인 의 비트 에 영향 을 미치 는 더 긴과 냉각 시간 을 예약 해야 합니다 .
15~25일의 배치 납품 주기 내에서 알루미늄 합금 부품은 성숙한 기술과 재료의 용이한 가용성으로 인해 생산 일정에 있어 더 높은 유연성을 갖습니다. 프로젝트 노드가 긴밀한 경우 알루미늄 합금 솔루션은 공급망 안정성에 자연스러운 이점을 갖습니다.
선택 결정 가이드: 응용 시나리오 기반과권장 사항
엔지니어는 특정 프로젝트에 대해 다음과 같은 차원을 기준으로 선별해야 합니다.
장면 1: 고강도 경량 프레임 멤버
부품 이 높 은 진동 , 높 은 충격 을 견딜 수 있 으며 무게 에 민감 한 경우 (예 : 드론 암 , 로봇 명 액추에이터) , 우선 적 으로 선택 합니다 .Ti-6 Al-4 V높은 비용에도 불구하고 피로 저항과 높은 온도 안정성은 대체 할 수 없습니다.
시나리오 2: 매출액이 높은 가전제품
제품이 빠르게 반복되고, 출력이 크고, 외관 요구 사항(예: 3C 액세서리, 카메라 모듈 하우징)이 높은 경우 우선 순위를 둡니다.7075-T 6저렴한 비용, 쉬운 가공 및 쉬운 외관 처리과특성은 단일 조각의 비용을 크게 절감하고 시장 출시주기를 단축 할 수 있습니다.
알루미늄 합금의 고효율 절삭가공 장면
시나리오 3: 의료용 임플란트
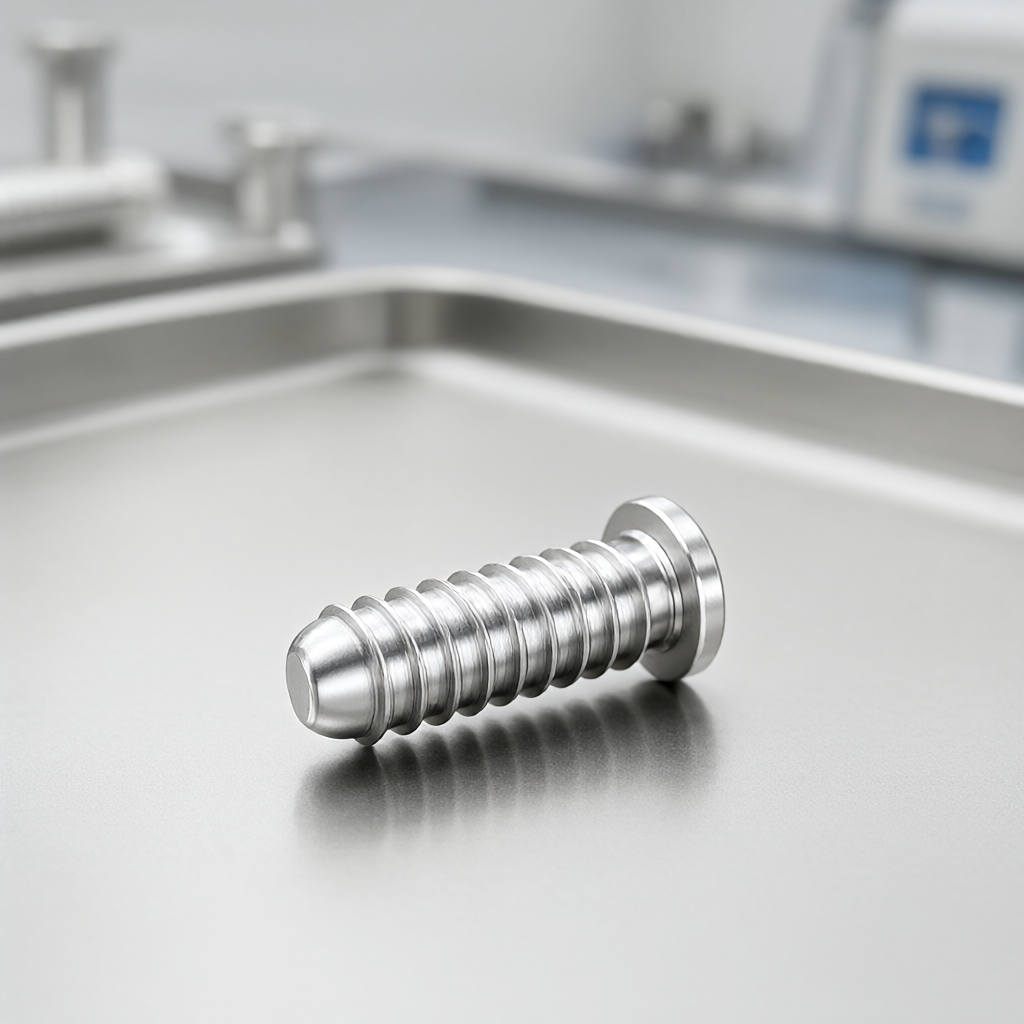
필수의순수 티타늄(CP-Ti Grade 4)또는 Ti-6Al-4V. 알루미늄 합금은 생체적합성이 없으며 임플란트 장면에서 사용하는 것이 엄격히 금지되어 있습니다. 티타늄 합금의 러스티과없음자기성은 신뢰할 수있는 선택입니다.
의료용 임플란트 티타늄 합금 검출 클로즈업
수용 기준 및 검사 핵심
어떤 재료를 선택하든, CNC 정밀 부품의 수용은 다음과 같은 매개 변수에주의를 기울여야합니다.
치수 정확성: 주요 결합면의 공차는 ±0.01mm 이내로 제어하는 것이 좋습니다.
표면 텍스처: 외관면은 Ra0.4μm 이하가 요구되며, 일반적으로 추가적인 미세가공 또는 미세가공 공정이 필요합니다.
탐상 검사: 티타늄 합금 부품은 미세 균열이 발생하기 쉽기 때문에 하중을 받는 부품에 대해 침투 테스트(PT)를 수행하는 것이 좋습니다. 알루미늄 합금은 주로 기공과 개재물에 중점을 두고 X선 테스트가 더 효과적입니다.
물질적 증거공급업체는 합금 등급과 열처리 상태를 명확히하는 완전한 재료 시트 (Mill Test Certificate)를 제공해야합니다.
자주 묻는 질문
CNC 가공 중에 알루미늄 합금 7075와 티타늄 합금 6Al-4V 중 어느 것이 표면을 긁을 가능성이 더 높습니까?
알루미늄 합금은 절단 할 때 칼을 붙이기 쉽고, 적절하게 냉각되지 않으면, 칩 스프링 백은 가공 표면을 긁기 쉽습니다.티타늄 합금은 높은 경도, 쉽게 긁히지 않지만, 절단 가장자리는 파열을 일으킬 수 있습니다.따라서, 알루미늄 합금은 칩 배출 및 냉각에 더 많은주의를 기울여야하며, 티타늄 합금은 공구 모니터링에 더 많은주의를 기울여야합니다.
대량 생산에서 알루미늄 합금 부품의 외관 일관성을 보장하는 방법은 무엇입니까?
핵심 은 전처리 제어 입니다 . 산화 피부 와 그리스 를 제거 한 후 브러시 또는 모래 분사 매개 변수 (예 : 모래 번호 , 압력 , 시간) 를 통합 합니다 . 첫 번 째 부품 은 양극 산화 를 테스트 하 여 로트 색상 차이 가 Δ E 인지 확인 하 는 것 이 좋 습니다 .