





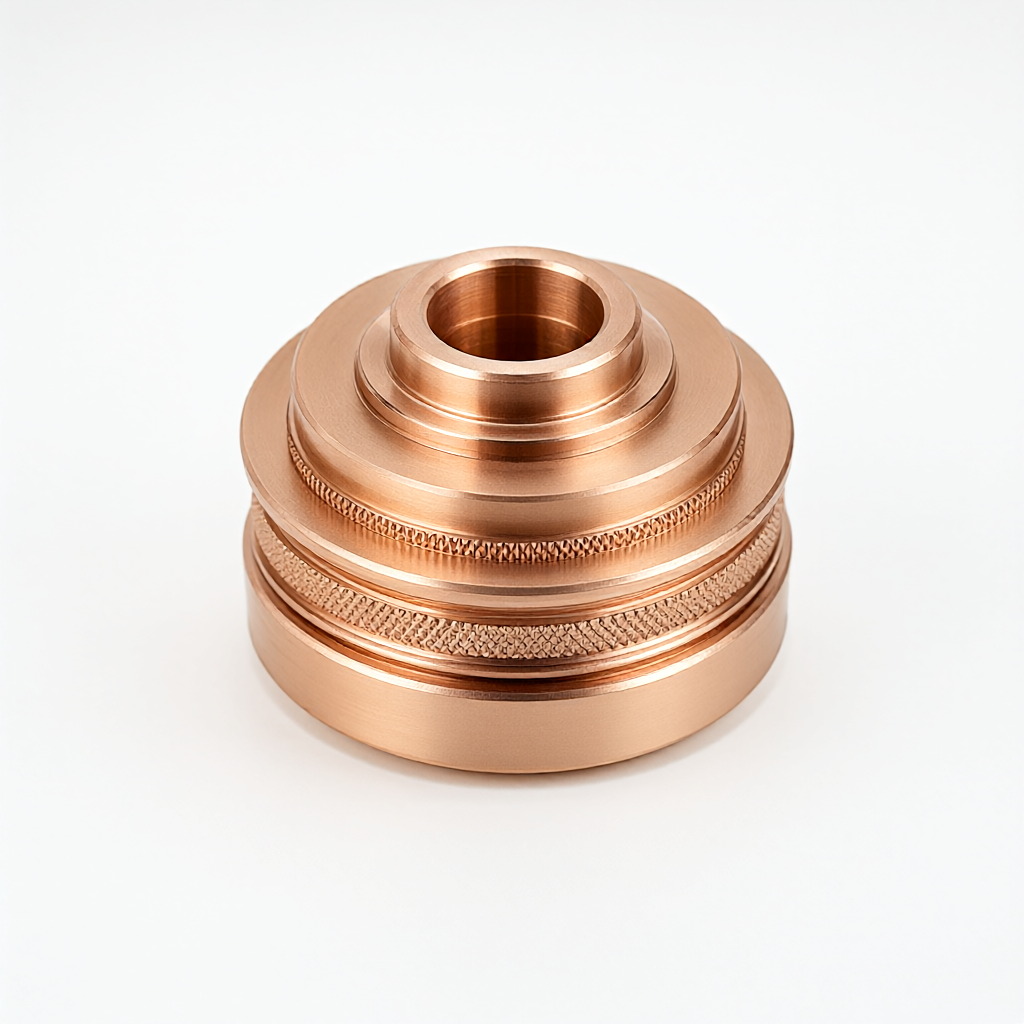
반도체 장비 진공 캐비티의 구리 부품은 CNC로 가공되어 고진공 환경에서 기밀성 및 열전도율 요구 사항을 해결합니다. 최대 ±0.01mm의 공차로 C11000 무산소 구리 및 기타 등급의 맞춤화를 지원합니다. 캐비티 밀봉 표면, 벨로우즈 연결 위치 및 내부 지지 구조의 경우 거친 절단에서 미세 선삭까지의 복합 공정이 제공되어 내벽 마감이 Ra0.4μm이고 10^-5 Pa 수준 진공 요구 사항을 충족합니다.
사양 및 가공 능력
주요 재료는 C11000 산소가없는 구리, C26800 베릴륨 구리 또는 황동이며 진공 장비의 열 관리 요구에 따라 재료를 선택할 수 있습니다.가공 크기 범위는 직경 침묵5-침묵300mm, 길이 L5-800mm, 최소 벽 두께의 전형적인 값 0.5mm, 최대 무게는 도면에 따라 커스텀됩니다.핵심 공정 매개변수는 다음과 같습니다.
- 재료 등급 : C 11000 산소 가 없 는 구리 (전기 전도도 ≥ 100 % IACS) , C 26800 베릴륨 구리 (높 은 탄성 , 스트레스 완화 저항)
- 치수 범위: 선반가공 지름 £5-−300mm, 길이 L5-800mm; 밀링 범위 ±0.01mm
- 공차 수준: 중요한 결합 표면의 경우 ±0.01mm, 일반 치수의 경우 ±0.02mm
- 표면 마무리: 씰 표면 Ra0.4μm, 내부 벽 Ra0.8μm, 외부 벽 Ra1.6μm
- 열처리: 옵션 고체 솔루션 + 노화 처리, 베릴륨 구리 경도는 HV400+에 도달할 수 있습니다.
- 표면 처리: 패시베이션, 양극화(알루미늄) 또는 광택, 일반적으로 금속 색상 또는 니켈 도금을 유지하는 구리
적용 가능한 산업 및 일반적인 애플리케이션
이러한 유형의 구리 부품은 반도체 사진 평판 기계, 에칭 기계 및 PVD/CVD 장비의 진공 캐비티 모듈에 널리 사용됩니다. 특정 애플리케이션 시나리오는 다음과 같습니다.
- 진공 챔버 씰링 플랜지: 헬륨 검출 누출을 방지하기 위해 고정밀 동동성이 필요합니다.
- 내부 지원 링 및 위치: 플라즈마 폭격을 견딜 수 있으며 내식성이 필요합니다.
- 열침 및 열 방출 어셈블리: RF 발생기 열을 빠르게 내보내는 고열 구리 부품
- RF 윈도우 을 설치합니다.: 마이크로웨이브 전송의 안정성을 보장하기 위해 정밀 스레드 피팅
구매자 는 종종 10 ^- 5 ~ 10 ^- 7 Pa 의 진공 에서 부품 의 배기 속도 에 주의 를 기울이 며 , 산소 가 없 는 구리 는 하 은 산소 함량 으로 인해 배경 압력 을 크 게 줄이 고 고급 장비 의 첫 번 째 선택 입니다 .
프로세스 및 장비 구성
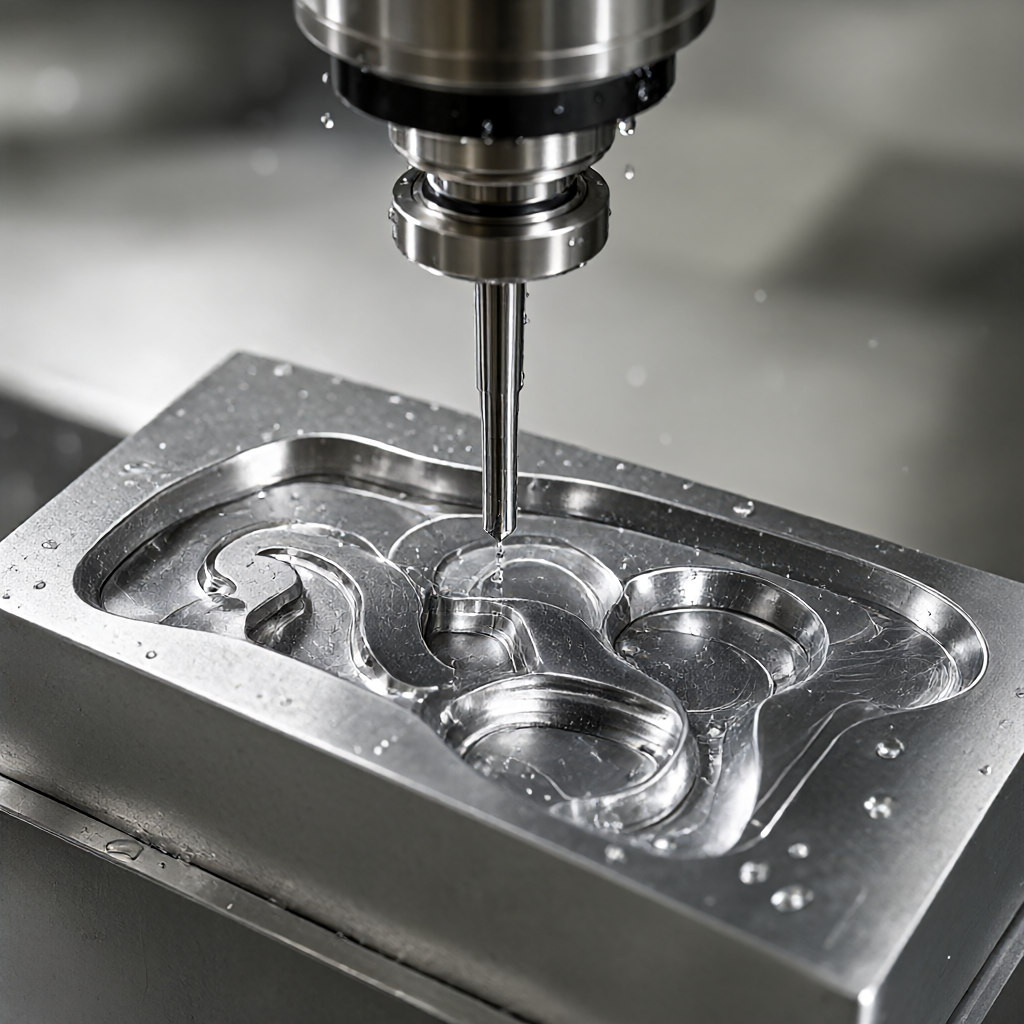
대부분의 작업은 심장 기계와 자동차 밀링 복합 센터를 사용하여 완료되며, 72 CNC 장비 중 8 개는 L / D > 15의 샤프트 부품을 위해 설계되었으며, 강성 지원은 칼을 줄이기 위해 설계되었습니다. 복잡한 중공은 5 축 머시닝 센터를 사용하여 내부 벽 모양의 가공을 수행하여 2 차 장착 오류를 방지합니다. 핵심 씰은 특수 정밀 선반에 의해 가공되며, 공구 경로는 절단 흔적이 없도록 최적화되어 있습니다.
외관 품질 및 배치 일관성
외관 제어는 핵심 차별화 이점입니다. 절삭력과 스핀들 진동을 온라인으로 모니터링하여 열 변형의 영향을 제거합니다. 배치 간 일관성은 SPC 통계 프로세스 제어를 통해 모니터링되며 핵심 치수 Cpk ≥ 1.33입니다. 출하 전 100% 검사, 이미지 및 거칠기 검증을 사용하여 스크래치 없음, 산화 반점 없음, 가공 충격 없음을 보장합니다. 표면 요구 사항이 매우 높은 부품의 경우 진공 연마 또는 전해 연마 옵션을 제공하여 거울 효과를 얻을 수 있습니다.
품질 검사 및 맞춤형 프로세스
품질 관리는 전체 수명주기 동안 실행되며 프로세스는 다음과 같습니다.
- 재료 검사: 재료 증명서 확인, 분광기 검출 요소 함량, 경도 샘플링
- 첫 번 째 확인 : 3 좌표 측정 전체 크기 , 진공 누출 탐지 테스트 (요구 사항)



