





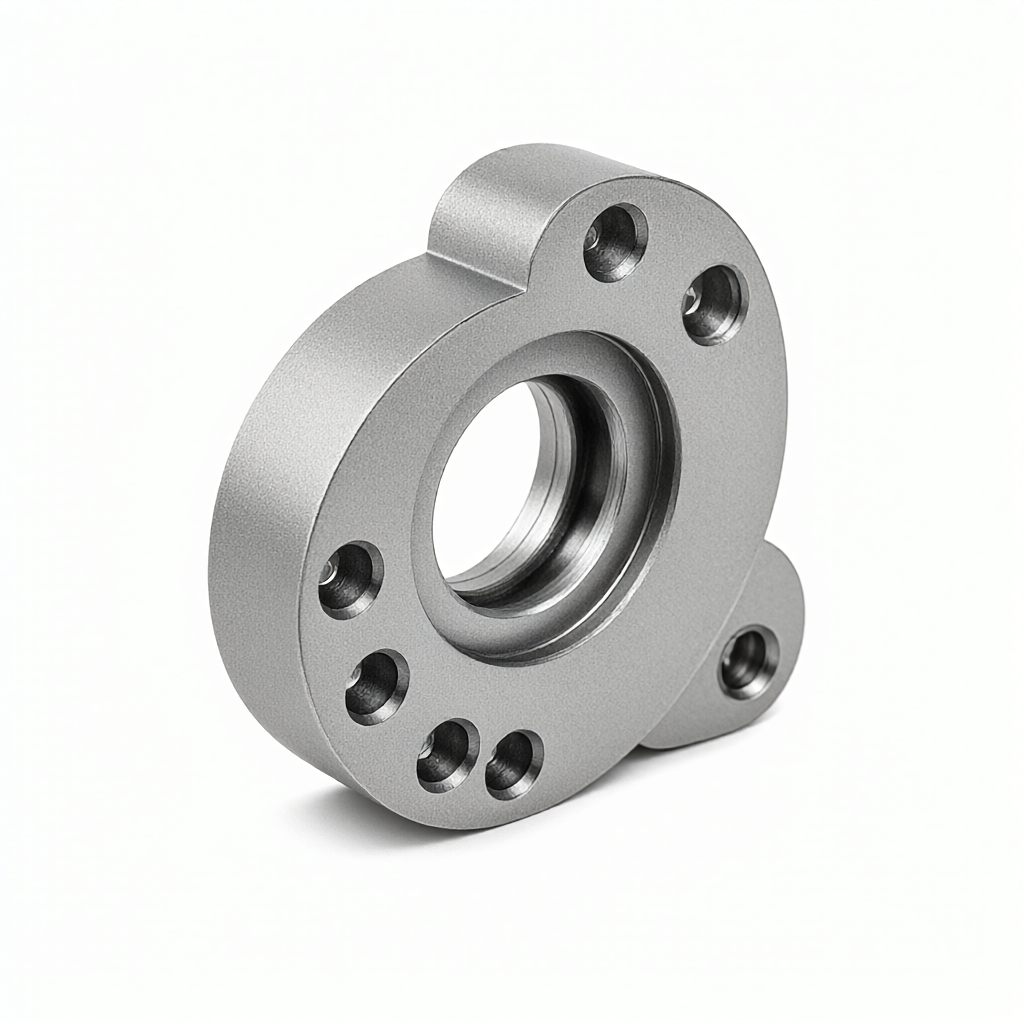
Nella lavorazione delle parti aeronautiche, la lucidatura elettrolitica (EP) prima dell 'ossidazione anodica è un passo di pretrattamento critico per eliminare le ondulazioni superficiali lasciate dalla fresatura, dalla tornitura o dalla foratura per le parti strutturali in lega di alluminio, la finitura meccanica spesso lascia particelle microscopiche di Ra 0,8 - 1,6 μ m, se l'ossidazione diretta dell' anodo, lo strato di membrana sarà a causa della mancanza di livellatura e della distribuzione irregolare dei pori, influenzando gravemente l'ermeticità e la resistenza alla corrosione. Con la lucidatura elettrolitica controllata, la rugosità superficiale può essere ridotta al di sotto di Ra 0,4 μ m, migliorando significativamente la coerenza dell 'aspetto del film dell' ossido, combinando le pratiche di ingegneria di lavorazione di precisione CNC e di trattamento delle superfici, analizzando la finestra dei parametri di processo EP, l'adattabilità dei materiali e i punti di controllo sinergico con l'ossidazione anodica, aiutando gli acquirenti e gli ingegneri a valutare i loro limiti applicabili e standard di accettazione.
La lucidatura elettrolitica per eliminare le ondulazioni superficiali meccanismo fisico e ambito di applicazione
La lucidatura elettrolitica è "micro-taglio": sotto la DC o campo elettrico CA, la micro-presentazione del metallo a causa dell 'alta densità di corrente viene sciolta preferenzialmente, la valle di riempimento del picco su macroscala per raggiungere i gradi utilizzati dall' aviazione come Al7075-T6, quando il materiale di base Ra ≤ 1,2 μ m, EP1 - 3 minuti possono ridurre Ra a 0,3 - 0,5 μ m, eliminando più del 90% delle linee di taglio direzionale. Se il Ra iniziale> 2,0 μ m, deve essere pretrattato con carta vetrata o lucidatura a vibrazione 320 #, altrimenti EP è soggetto a fori parzialmente incisi in acciaio inossidabile 316L, ma il sistema elettrolitico è diverso (miscela fosfo-solfato) e richiede una tensione più elevata (12 - 15 V), leghe di rame come Cu-Ni90/10 sono molto forti a causa della conducibilità elettrica e devono limitare rigorosamente la densità di corrente ≤ 20A/dm ² per evitare la deformazione da stress termico.
Aerei lega di alluminio lucidatura parametri chiave di processo
La selezione dei parametri deve essere combinata con il grado di lega, la complessità geometrica della parte e lo spessore della membrana ossidante successiva come descritto di seguito (sulla base dei dati misurati della linea ShowyMetal):
| Parametri di | 7075-T6 (componenti strutturali complessi) | 2024-T4 (Artigianato/Artigianato) |
|---|---|---|
| Elettrolisi. | Fosfato 40 - 60 wt %, acido solforico 10 - 20 wt % | Fosfato 50 - 70 WT %, acido cromico 2 - 5 WT % |
| Temperatura di calore | tra 60 e 70 ° C | tra 50 e 60 ° C |
| Densità di corrente | Capacità 25 - 40 A/dm ² | Capacità 15 - 25 A/dm ² |
| elettrico. | 8 - 12V di | tra 10 e 15 V |
| Gestire il tempo | tra 60 e 180 | tra 90 e 240 |
| Previsioni Ra | fino a 0,4 μ m | fino a 0,5 μ m |
Nota: 7075 è vulnerabile all 'idrogeno, deve essere neutralizzato immediatamente dopo l'EP e risciacquato e il tempo di permanenza controllato.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
I tre punti principali per il controllo sinergico della lucidatura elettrolitica e dell 'ossidazione anodizzata
1. La profondità del rivestimento corrisponde alla qualità del substrato
Le guarnizioni aeronautiche richiedono film ossidanti 8 - 12 μ m e grado di tenuta ≥ AS9102 C Classe B, il Ra basale deve essere ≤ 0.4 μ m se Ra dopo EP è ancora> 0.6 μ m, la membrana di ossidazione è spessa e soggetta a micro-fessurazioni è raccomandata per aggiungere 30 s dopo EP lavaggio base (5% NaOH, 40 ° C) per rimuovere i residui elettrolitici, decaptare l'attivazione (2% HNO ₂), per garantire un 'interfaccia pulita.
2. Effetti delle fluttuazioni di tensione sull 'uniformità della porosità della membrana
Se il ripple di alimentazione è> 5%, la distribuzione della densità di corrente nelle microaree non è uniforme, portando a locale sovrassoluzione o soluzione, formando un difetto "fisheye" nella fonte a flusso costante piuttosto che nella fonte di pressione costante e il ripple è controllato.< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Strategie di controllo coerenti.
Nelle 72 linee di produzione CNC, il processo EP imposta in modo indipendente 2 linee specifiche per evitare interferenze a cavità multipla in ogni lotto con un interferometro a luce bianca per misurare Ra (ingrandimento 10 x, media a 5 punti), registrare Cpk ≥ 1,33 elettroliti aggiornato ogni 20 lotti, monitorare la concentrazione di ioni Fe/Al ≤ 10 g/L per evitare l'accumulo di impurità e ridurre l'efficienza di lucidatura.

Modelli di guasto frequenti e programmi di evasione
- Cavo localeCausa: la densità di corrente eccessiva o il surriscaldamento locale dell 'elettrolita; elusione-abbassare J a 25A/dm ² e aumentare la velocità del remo miscelato a 300 rpm.
- Nebbia in superficieCausa: -risciacquo dopo EP non è completo, ossidazione nebbiosa residua; evitare--tre cicli di risciacquo (acqua pura → acqua deionizzata → acqua pura), tempo totale ≥ 2 min.
- Cattiva combinazione di strati.Causa: -non decapaggio tempestivo attivazione, barriera di passivazione superficiale dopo EP; elusione-decapaggio completa entro 10 minuti dopo EP per evitare l'ossidazione naturale.
L'impatto differenziale dei diversi processi sull 'effetto di lucidatura elettrolitica
La fresatura CNC (5 assi di collegamento) dopo la superficie è per lo più isotropo shorting, Ra 0.8 - 1.2 μ m, EP risposta è buona; parti tornite lungo assiale Ra fino a 1.5 - 2.0 μ m, devono prima essere raddrizzate mediante 400 #e poi EP; lavorazione attenta dell 'albero percorso tipo (Ø 3-Ø 10 mm) facile a causa di scarsa rimozione del truciolo causato dalla cicatrice, si consiglia di utilizzare 320 #invece di macinazione diretta EP per evitare la deformazione di sollecitazione ridotta della lamiera se la piegatura contiene R.< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Criteri di accettazione e metodi di prova consigliati
I clienti delle compagnie aeree di solito citano AMS 2750 o Spec aziendali che richiedono un EP Ra ≤ 0,4 μ m, senza foro visibile, senza aberrazione cromatica combinazione di test raccomandati: un interferometro a luce bianca (ZMap 3D), Ra, Rz, area di campionamento 3 x 3 mm, ≥ 5 punti; un microscopio stereologico 10 × per verificare la distribuzione dei micropori; test di periplasmosi.(ASTM D3363) Verifica che la membrana dell 'ossidazione successiva abbia una forza di legame ≥ 5B. ShowyMetal è dotata di un tri-coordinate, di un ruvido e di un dispositivo di misurazione ottico in grado di fornire un rapporto di prova completo e una mappa di distribuzione post-RA EP su richiesta.

Quando è necessaria la lucidatura elettrolitica piuttosto che la lucidatura chimica o meccanica?
La lucidatura meccanica (scuotimento/macinazione) è efficiente per le parti piatte, ma bassa efficienza e deformazione per cavità profonda, profilatura; la lucidatura chimica (CP) può gestire geometria complessa, ma il limite superiore di controllo Ra è di circa 0,5 - 0,8 μ m e il costo di trattamento dei liquidi liquidi è elevato; EP è migliore nel caso di Ra ≤ 0,4 μ m e richiede un 'elevata finitura (visione di classe A) se le parti sono in lega di titanio, non è adatto, è necessario passare a combinazioni meccaniche EP + CP. Si consiglia di prendere decisioni combinate in base al materiale, alla complessità geometrica, al Ra target e alle dimensioni del lotto.
La lucidatura elettrolitica è valida per tutte le leghe di alluminio per aviazione?
Il sistema ad alta resistenza 7050 e 7085 può EP, ma deve ridurre la densità di corrente del 10 - 15% e accorciare il tempo; 5086 a causa dell 'alto contenuto di magnesio, EP è facile da produrre depositi di magnesio, è necessario aumentare la temperatura dell' elettrolito a 75 ° C e rafforzare il risciacquo come parametri specifici devono essere provati.
Dopo la lucidatura elettrolitica, è possibile saltare l'ossidazione diretta dell 'anodizzato acido?
La presenza di una membrana di passivazione sulla superficie dell 'EP non è raccomandata, con ossidazione diretta che provoca squilibrio di spessore della membrana e fluttuazioni di porosità come flusso standard per EP → medio e risciacquo → attivazione decapata (2% HNO ₂, 20 - 30 s) → pre-elettrolisi → ossidazione, che può migliorare il legame di membrana e resistenza alla corrosione.
Come viene determinata la frequenza di sostituzione degli elettroliti durante la produzione di massa?
Sulla base della concentrazione totale di ioni Al/Fe ≤ 10 g/L, pH 0.5 - 1.0 per il monitoraggio di solito 7075 lotti per 20 - 25 pezzi di soluzione di ricambio, 2024 a causa della precipitazione rapida della fase di rame, ogni 15 - 18 pezzi devono essere completati con cromato e monitorare la conducibilità.
La lucidatura elettrolitica può eliminare gli stomi delle parti di alluminio pressato a caldo?
EP agisce solo sul profilo microscopico della superficie, stomi interni devono essere eliminati attraverso la pressofusione sottovuoto o il trattamento termico se la superficie ha stoma precipitazione, EP espanderà la sua apertura, si consiglia di prima tramite 200 - 240 ° C trattamento solubilizzazione e quindi valutare la fattibilità EP.
Come posso richiedere requisiti tecnici chiari per la lucidatura elettrolitica + ossidazione anodizzata ai fornitori?
Annoti nei disegni: 1 target Ra ≤ 0,4 μ m; 2 parametri di processo EP (tensione, tempo, tipo di elettrolita); spessore del film dell 'ossidazione (ad esempio 10 ± 1 μ m) e requisiti di chiusura; standard di prova (interferometro bianco + test delle centinaia); e la coerenza della massa Cpk ≥ 1,33 per fornire i rischi associati all' EP per facilitare il fornitore di sviluppare un piano di controllo.
In sintesi, la lucidatura elettrolitica come un pretrattamento chiave prima dell 'ossidazione anodizzata della lega di alluminio aeronautica, il valore fondamentale è quello di controllare la rugosità superficiale in modo stabile al di sotto di Ra 0,4 μ m, garantendo così la coerenza dell' aspetto del film di ossido e l'affidabilità funzionale della selezione quando è necessario il grado di materiale integrato, la complessità geometrica, la scala del lotto e standard di accettazione. Se hai a disposizione parti in alluminio per aviazione con cavità profonda o strutture profilate, puoi inviare disegni 2D/3D al team di progettazione di ShowyMetal, dove ti consigliamo una finestra dei parametri EP e un piano di processo completo basato sull 'analisi DFM per supportare la prototipazione di piccoli lotti e la consegna in serie entro 15 - 25 giorni.



