





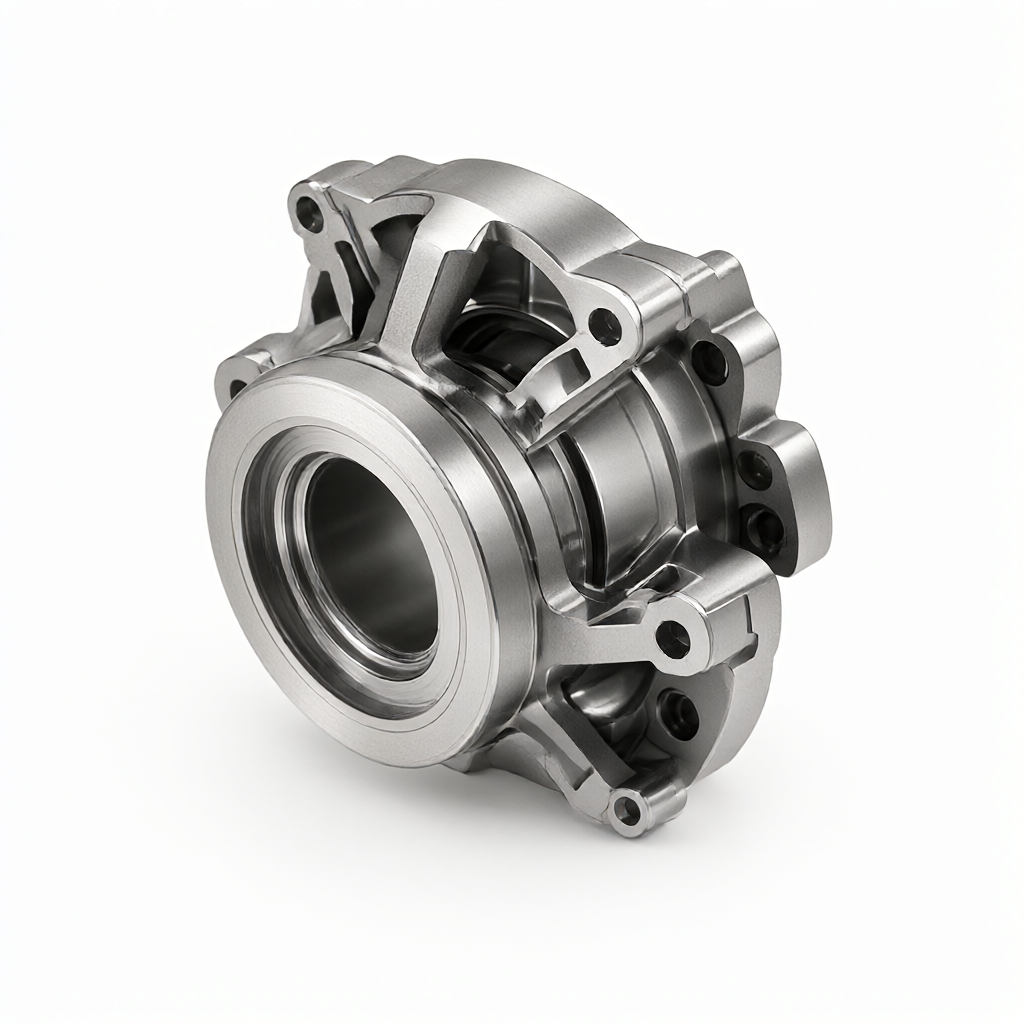
La logica di base delle dimensioni di lavorazione CNC di pezzi aeronautici
Nel settore aerospaziale, la stabilità dimensionale della lavorazione CNC di precisione è direttamente correlata alla sicurezza del volo e all 'affidabilità dell' assemblaggio, molti ingegneri hanno scoperto che anche se le tolleranze dei disegni sono chiaramente etichettate, la deviazione dimensionale nella produzione di massa effettiva è spesso il risultato di errori non di una singola parte, ma l'azione combinata delle caratteristiche del materiale, della strategia di processo e dei metodi di prova. Alluminio per aerei (ad esempio 7075-T6) con lega di titanio (ad esempio Ti-6Al-4V) è caratterizzato da elevata rigidità ma deformazioni, poiché il calore di taglio e il rimbalzo dopo lo stress di contenimento non sono stimati correttamente e la deviazione delle dimensioni finali dai valori teorici è altamente probabile che la comprensione delle cause sistemiche di dimensioni ultra-scarse sia più critica che la semplice regolazione dei parametri delle macchine utensili per stabilire un sistema a circuito chiuso che va dalla gestione dei lotti di materiale alle ispezioni su larga scala sia la pietra angolare per garantire che ogni componente aeronautico soddisfi rigorosi standard di accettazione.
Deformazione del materiale e rilascio di stress da taglio
Deformazione non lineare causata dal rilascio di stress residuo
Le parti strutturali aeronautiche spesso utilizzano pareti spesse per forgiarsi o fusioni grezze, c'è una complessa distribuzione della pressione residua all 'interno della fresatura CNC per rimuovere il materiale di superficie, interrompendo lo stato originale di bilanciamento della pressione quando le parti vengono rimosse dalle morse, la pressione residua viene ridistribuita, con conseguente flessione o distorsione delle parti Questa deformazione è generalmente non lineare e si accumula con l'aumento della profondità di lavorazione. Ad esempio, nella lavorazione di grandi ali in lega di alluminio, se l'eccesso di margine viene rimosso in una sola volta, la liberazione della pressione sul fondo può sollevare parte dei cinedoni, causando la dimensione delle estremità alari oltre il limite superiore Per evitare questo rischio, è necessario adottare una strategia di fresatura a strati, il margine totale è diviso in grezzo, semi-fine, tre fasi di spessore e tra ogni strato viene riservato uno "strato di buffer di sollecitazione" di 2 - 5 mm, in modo che il pezzo sia completamente stabilizzato dopo il successivo strato di taglio.
Effetti del trattamento termico e dell 'ordine di lavorazione
Il grado del materiale determina la sensibilità di deformazione dello stato 7075-T651 ha anisotropia, se la macchina deve anche essere ricottura di stress, il cambiamento dimensionale sarà aumentato significativamente dopo il trattamento di de-stress, al fine di eliminare la deriva dimensionale dal trattamento termico. parti in lega di titanio, a causa della sua bassa conducibilità termica, l'attrito prodotto dall 'accumulo di calore, con conseguente espansione termica locale. Se la velocità di avanzamento è troppo alta o profondità troppo grande, l'ampiezza della deformazione termica può raggiungere decine di micron, ben oltre il campo di controllo a livello di micron richiesto per stampi di precisione, quindi, per le applicazioni di utensili ad alta temperatura in lega di titanio e la progettazione di grandi scanalature a truciolo, è il controllo dell 'errore termico dei principali mezzi di processo.
Interferenze e analisi della deformazione.
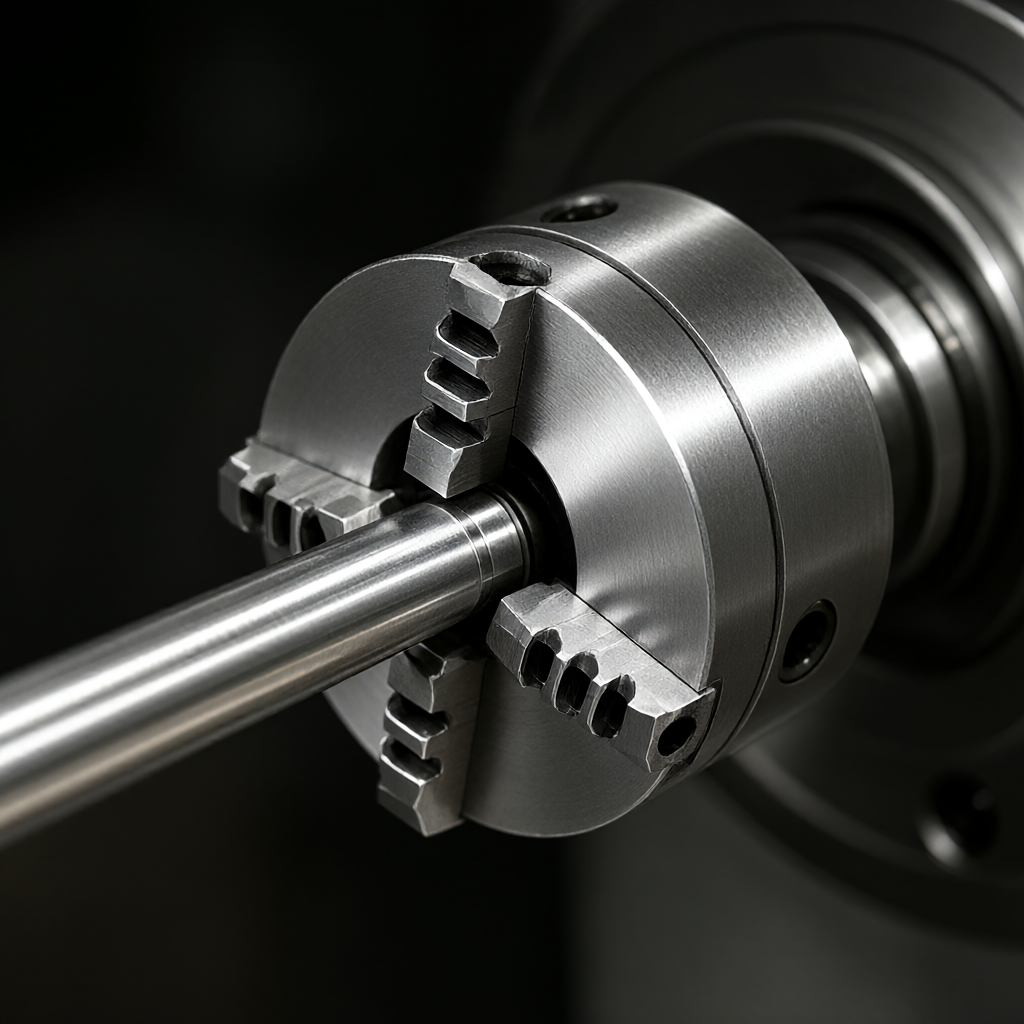
Parti aeronautiche forma complessa, spesso richiedono un 'elaborazione multi-superficie capovolta, la progettazione impropria della pinza è la causa comune di una scarsa rigidità o di superfici di contatto irregolari, produrrà una deformazione elastica nell' azione della forza di taglio che non solo influisce sul processo corrente, ma diventerà anche la fonte di errore della superficie di base dopo la superficie di rotazione, ovvero "errore di conversione di base". Ad esempio, l'uso di una clip a tre pin per tenere le parti dell 'albero allungato, a causa del limite coassiale del meccanismo di tre artigli stesso e il punto di contatto meno, la linea retta delle parti dell' asse è soggetta a disparità di forza di serraggio consigliata utilizzando pinze idrauliche o maschere personalizzate speciali, attraverso più punti di pressione uniforme o modalità di aspirazione a vuoto, la deformazione della pinza deve essere controllata entro 0,005 mm, allo stesso tempo, le morse e il pezzo in contatto devono essere puliti per evitare lo spostamento dell 'asse Z causato da incongruenza di spessore della guarnizione. Per le parti di tipo scatola a parete sottile, l'uso dell 'asse nucleo flatulente per sostenere la parete interna dei fori può efficacemente contrastare la deformazione contratta causata dalla forza di taglio esterna e garantire l'uniformità dello spessore della parete.
Strategie di compensazione dell 'usura e dei parametri di taglio
Ottimizzazione del percorso del coltello e compensazione dinamica dell 'usura
Gli utensili continueranno ad essere usurati durante il processo di taglio ad alta velocità, in particolare la rottura microscopica dell 'inserto e la desquamazione del rivestimento per la lega di alluminio aeronautico, il cattivo equilibrio dell' impugnatura causerà vibrazioni ad alta frequenza, accelererà l'usura dell 'utensile e lascerà la superficie tremolante in fase di programmazione, dovrebbe essere utilizzata la strategia di fresatura parametrica per ridurre lo spessore di taglio, evitare che l'utensile è troppo grande per sostenere la funzione di compensazione del raggio dell' utensile e la funzione di compensazione dell 'usura del coltello, ma l'operatore deve regolare il valore di compensazione in tempo reale in base ai risultati della prova. Se la vita dell 'utensile è instabile nella produzione di massa, si consiglia di stabilire un modello di monitoraggio della vita dell' utensile in base alla corrente del mandrino o ai segnali di emissione sonora per prevedere la vita rimanente e forzare la sostituzione prima che l'usura dell 'utensile raggiunge un valore critico, piuttosto che basarsi solo su un numero fisso. Per i processi di finitura viene solitamente riservato un margine di 0,01 - 0,02 mm, che viene garantito dal taglio finale del nuovo coltello per assicurare il limite di dimensione inferiore, una strategia di "margine assicurativo" che copre efficacemente le fluttuazioni dimensionali causate dall 'usura dell' utensile.
Compensazione dell 'errore e della tecnologia a caldo
L'errore di geometria e calore della macchina CNC è un killer stealth di dimensioni ultra-basse dovuto principalmente allo spostamento assiale del motore mandrino, all 'attrito della guida e al cambiamento della temperatura dell' olio lubrificante durante la lavorazione a lungo termine, l'aumento della temperatura del mandrino può raggiungere i 10 - 20 ° C, con conseguente spostamento sistematico dell 'asse Z che si verifica utilizzando un interferometro laser o un sensore di temperatura, monitorando in tempo reale la temperatura di ciascun asse e correggendo il valore di coordinate in modo dinamico tramite algoritmi software. Per i dispositivi meno recenti, è possibile impostare una procedura di preriscaldamento ad avvio stabile.(es. 30 minuti di funzionamento continuo) per portare la macchina in uno stato di bilanciamento termico Inoltre, il sistema CNC segue gli errori.(Servo Lag) Durante l'accelerazione può causare errori di profilatura riducendo i valori di impostazione dell 'accelerazione o ottimizzando i parametri di feed-forward della velocità, riducendo l'effetto degli errori di follow-up sulla precisione di superfici complesse nella lavorazione di parti aerospaziali, in particolare quando si tratta di complesse configurazioni a cinque lati, è consigliabile eseguire test regolari di Ridley per valutare la verticalità tra gli assi per garantire che gli errori geometrici rientrino nei limiti consentiti.
Cause più frequenti di contrasto e correzione
Le diverse modalità di guasto corrispondono a diverse logiche di correzione La tabella seguente riepiloga l'analisi delle cause principali e le soluzioni mirate a quattro tipici fenomeni di sovra-differenza dimensionale nella lavorazione CNC aeronautica, per gli ingegneri di processo:
| fenomeni di fallimento | Principali cause | Caratteristiche tipiche | Programma di modifica e metodi di certificazione |
|---|---|---|---|
| Trasformazioni organiche in stato di libertà. | Rilascio delle tensioni rimanenti | Ingrandimento posteriore, salita al centro. | fresatura passo-passo + invecchiamento naturale; lavorazione con supporto a blocco a V; ispezione su scala a tre coordinate |
| Le dimensioni diventano sempre più grandi | Coltelli che si accumulano. | Stessa squadra, primo posto pessimo. | Implementare l'avviso di vita del coltello; riserva margine di riparazione; dimensione chiave ogni 10 pezzi |
| Le dimensioni sono normali dopo il taglio. | troppo forte o troppo flessibile. | Il filo conduttore e il filo conduttore si discostano. | Ottimizzazione della rigidità del morsetto; adozione di morsetti idraulici/per vuoto; calcolo della deformazione delle pinze e compensazione inversa |
| Errori periodici in determinati punti | che si muove o che si muove a passo spedito. | Periodizzazione della superficie | L'interferometro laser rileva l'errore assiale/radiale dell 'albero principale; rimindare o sostituire il cuscinetto; verificare la pulizia di taglialegna |
Test di precisione e sistema di controllo qualità a ciclo chiuso
Misurazione coordinata 3 con conferma del primo pezzo
Generalmente in base ai requisiti del sistema AS9100, il controllo completo delle caratteristiche critiche (KC) al 100% utilizzando una CMM a cinque assi (macchina di misura a coordinate) è un mezzo più affidabile per verificare le dimensioni spaziali complesse prima del controllo termostatico, la differenza di temperatura ambiente deve essere controllata entro ± 0,5 ° C, evitando l'introduzione di ulteriori errori a causa del calore del primo pezzo non solo il controllo dimensionale, ma anche la valutazione completa della correttezza del percorso dell 'utensile, del rischio di interferenza e della qualità della superficie. Si consiglia di polimerizzare i punti di misurazione delle dimensioni chiave nel sistema di coordinate di programmazione, realizzare l'individuazione automatica, ridurre l'errore di lettura umana per le caratteristiche nascoste interne, può essere combinato con la tecnologia di scansione ottica per ottenere dati di nuvole di punti, confrontare la deviazione con il modello CAD esplorazione dell 'immagine, visualizzare l'area ultra-scarsa locale, fornire supporto per il miglioramento del processo.
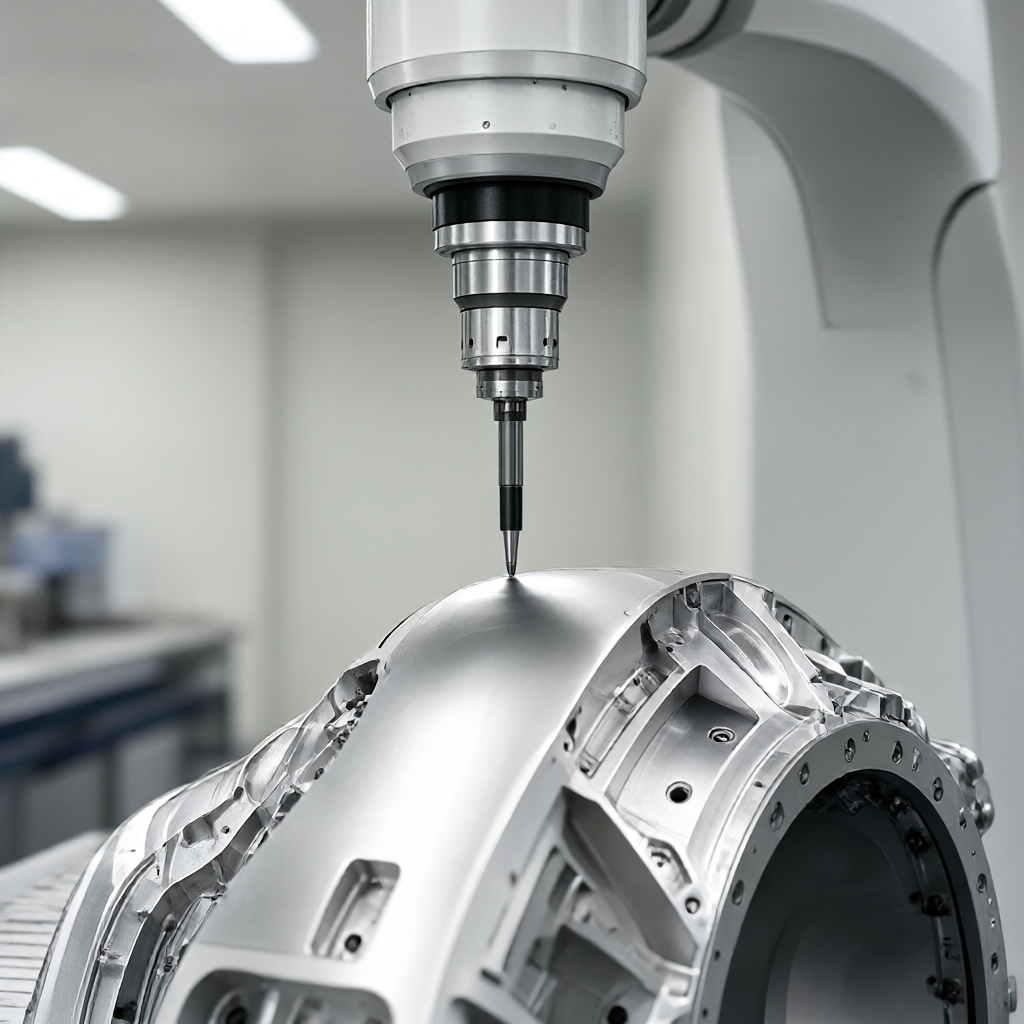
Indice di coerenza di massa e capacità di processo
Fare affidamento solo su un test finale non è sufficiente, ma è essenziale concentrarsi sull 'indice di capacità del processo (Cpk) Per una parte critica dell' aviazione, è spesso richiesto che il Cpk ≥ 1,33 venga identificato dalle fluttuazioni di processo da cause particolari analizzando i grafici SPC (Statistical Process Control).(Per esempio, differenze di utensili e lotti, fluttuazioni di durezza del materiale) Nella produzione in serie, ShowyMetal blocca i parametri di taglio con una Guida Operativa Standardizzata (SOP) e crea un database relativo alla durezza del materiale e alla durata dell 'utensile, attivando automaticamente un meccanismo di controllo quando viene rilevata una deviazione rispetto a una tendenza del processo. Questo controllo di qualità preventivo basato sui dati consente di bloccare il rischio di sovracapacità dimensionale prima della spedizione, garantendo un alto livello di coerenza e tracciabilità di ogni pezzo consegnato ai clienti.
Domande frequenti sulle dimensioni CNC per aviazione FAQ
Qual è il normale intervallo di rimbalzo dimensionale dopo la fresatura dei pezzi di alluminio degli aerei?
Il rendimento dipende dal margine grezzo, dallo spessore della parete e dal tempo di raffreddamento, solitamente dopo la fresatura accurata, dopo 24 ore, che è più stabile in dimensioni misurate se non è ridato il carico, il rendimento del pezzo sottile può essere fino a 0,02 - 0,05 mm attraverso il primo test per stabilire il coefficiente di rimbalzo di quella forma specifica e nel processo di follow-up viene effettuato il recupero inverso.
Come evitare il sovraccarico del centro di lavorazione a 5 assi nella lavorazione di superfici complesse aerospaziali?
Spesso a causa di errori di definizione o interferenza dell 'angolo posteriore è necessario utilizzare il software CAM per eseguire una simulazione di collisione rigorosa, controllare l'angolo della superficie dell' utensile e dell 'angolo normale del pezzo in lavorazione per garantire che i parametri lunghi inferiori siano maggiori delle condizioni più avverse della sospensione dell' utensile e verificare la corsa a secco prima dell 'elaborazione effettiva, soprattutto vicino all' angolo del vano interno del percorso dell 'inserto.
Quali fattori sono causati principalmente dalla sovradimensionamento nella lavorazione del titanio?
Il problema principale della lega di titanio è che la deformazione termica e l'usura dell 'utensile hanno un basso coefficiente di conducibilità termica, con conseguente alta temperatura dell' area di taglio, espansione termica locale del pezzo in lavorazione, mentre l'usura dell 'utensile è veloce, scarsa stabilità dimensionale richiede l'uso di un forte liquido di raffreddamento (micro-idrosolubile o lubrificazione a micro-acqua) e riduce la velocità di taglio, aumenta il numero di riparazioni, al fine di controllare l'accumulo di errore termico e l'usura.
Posso riparare la quantità di lavoro CNC dopo la riduzione delle dimensioni?
Le parti critiche aeronautiche sono severamente e severamente vietate dalle peggiori dimensioni di solito significa che il guasto del processo (strato di superficie) può essere leggermente tagliato o coperto da sabbiatura, ma l'impatto della forza o della differenza delle dimensioni funzionali deve essere rifatto alla fine della rottamazione cieco distruggerà la distribuzione dello stress originale delle parti e la durata di fatica, violando le norme di sicurezza aerea.
In che modo i piccoli pezzi di ricambio per aerei possono garantire la coerenza dimensionale?
Piccole quantità di affrontare problemi di gestione della vita utensile si consiglia di adottare una strategia di "un coltello, un controllo", ogni nuovo coltello elaborazione di un pezzo e rilevamento di dimensioni complete, registrare la tendenza di usura o lasciare il margine maggiore, utilizzando l'ultimo strumento ad alta stabilità per una riparazione uniforme e rafforzare la precisione di localizzazione delle morse, per garantire la coerenza delle morsetti multiple.
Conclusione e supporto professionale
Risolvere il problema della sovradimensionalità della lavorazione CNC di parti aerospaziali richiede una collaborazione multidisciplinare di scienza dei materiali, ingegneria delle attrezzature, sistemi a controllo numerico e ispezione di precisione senza parametri di processo versatili, solo soluzioni personalizzate mirate alle caratteristiche di prodotti specifici. Se vi trovate ad affrontare problemi di stabilità dimensionale nella produzione di massa di strutture aerospaziali, inviate disegni e specifiche tecniche: il nostro team di ingegneri combina l'esperienza di 72 gruppi di macchine CNC ad alte prestazioni con il controllo della qualità dell 'intero processo per sviluppare una soluzione di lavorazione di precisione che includa consigli DFM, progettazione di maschere e elusione del rischio, per una consegna di alta qualità nei tempi previsti.



