





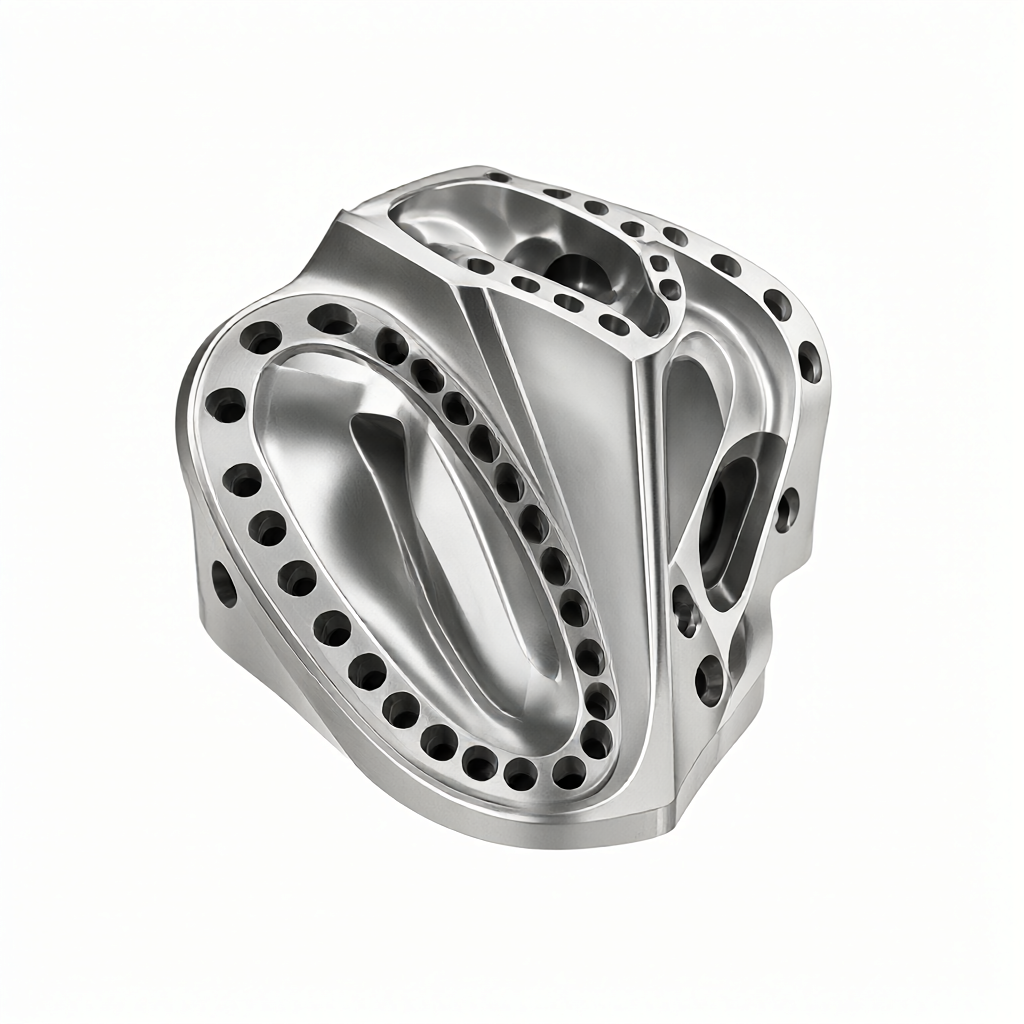
Struttura aeronautica complessa CNC lavorazione cinque assi strategia di collegamento e montaggio è quello di risolvere le tecnologie di base per parete sottile, profilatura e profonda fabbricazione efficiente e precisa di parti per leghe di titanio, leghe ad alta temperatura e altri materiali difficili da lavorare, la lavorazione tradizionale a tre assi è spesso di fronte l'interferenza dell 'utensile, tracce di coltello residuo, morphing delle clip e rilascio di stress causato da una differenza di dimensione. La lavorazione a cinque assi, attraverso l'utensile che coordina il movimento lungo i cinque gradi di libertà, può mantenere l'angolo di ingresso migliore per utensili e pezzi, in modo da ottimizzare significativamente le condizioni di taglio, migliorare la finitura della superficie e ridurre i tempi di cambio utensile in questo articolo da quattro dimensioni di pianificazione del percorso di processo, progettazione di morsetti di montaggio, compensazione dell 'errore e standard di accettazione, analizzando come ottenere un' elevata coerenza e alta affidabilità nella produzione in serie, aiutando ingegneri e acquirenti a valutare la forza tecnica dei fornitori.
Principio di lavorazione di collegamento a cinque assi e vantaggi tecnologici dei componenti strutturali aeronautici
Le parti strutturali dell 'aviazione come il telaio del corpo, il carrello di atterraggio e le cartucce degli accessori del motore, di solito hanno una superficie libera complessa e caratteristiche di linea di fori dense a tre assi nell' elaborazione di queste caratteristiche, spesso richiedono morsetti per il lato invertito più volte, l'errore di posizionamento cumulativo è generalmente grande, difficile da soddisfare il disegno in stretta tolleranza di posizione.
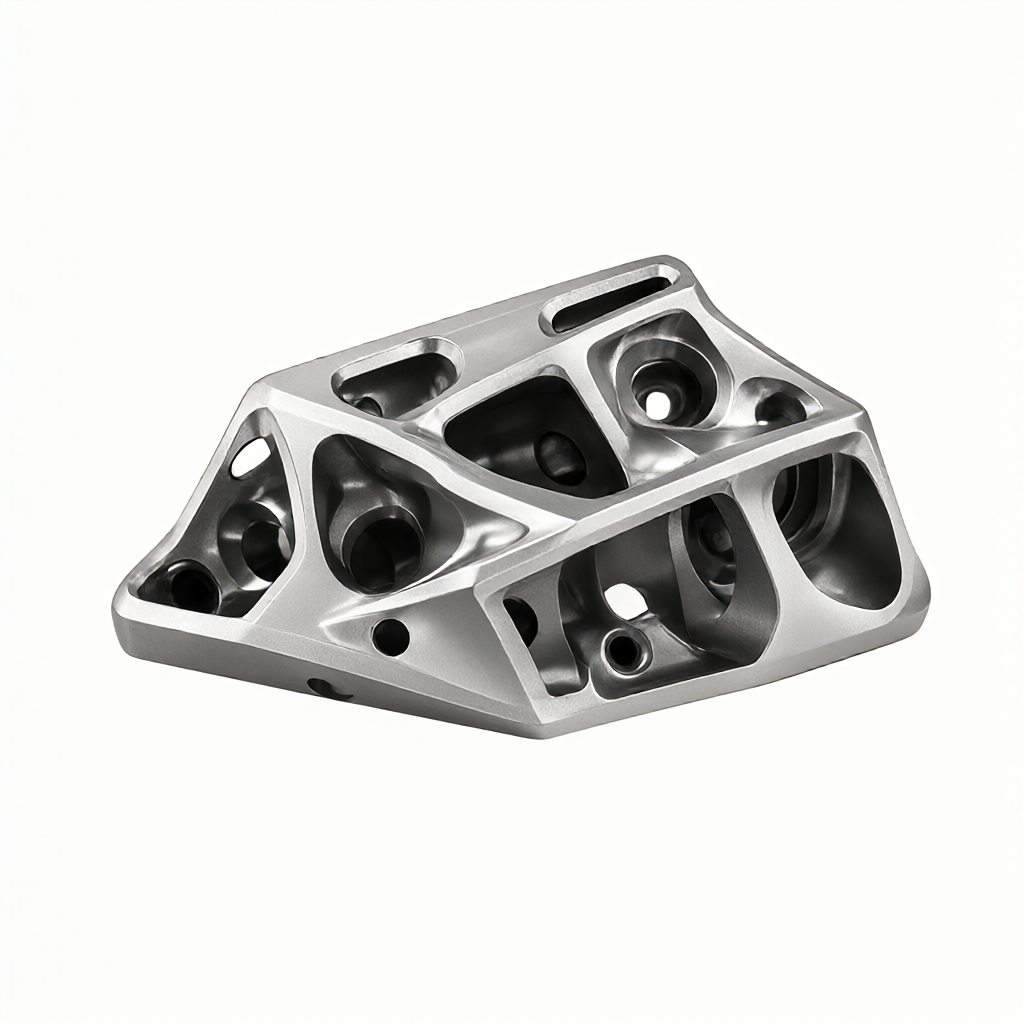
Un sistema di lavorazione a cinque assi è costituito da tre assi lineari (X, Y, Z) e due assi rotanti (generalmente indicati come assi A/C o B/C) e il suo vantaggio principale è costituito dagli assi 10/10."Sempre in taglio"La capacità di puntare sempre l'asse utensile verso la direzione normale della superficie del pezzo in lavorazione o di mantenere un angolo fisso, evitando lama o manico che colpisca la superficie non lavorata del pezzo in lavorazione, questo modo di movimento porta i seguenti vantaggi ingegneristici:
- Migliorare la qualità della superficie:Mantenendo l'angolo di inserimento costante, lo spessore di taglio è uniforme e riducendo le variazioni di vibrazione dovute alla profondità di taglio, la rugosità superficiale Ra può essere normalmente controllata all 'interno di 0,8 μ m, con lavorazione leggera fino a Ra0,4 μ m.
- Ottimizzazione della durata del coltello:Evitare l'interferenza dell 'impugnatura rende l'utensile più corto e rigido, mentre l'usura dell' utensile è più uniforme e la durata complessiva è aumentata del 30 - 50%.
- Ridurre il numero di contenitori:La lavorazione su più superfici con una singola confezione elimina l'errore cumulativo dovuto a più posizioni, particolarmente importante per le parti strutturali complessive.
Per i materiali difficili da lavorare come Inconel 718 o Ti-6Al-4V, l'adeguatezza al raffreddamento e la fluidità di eliminazione del truciolo grazie ai collegamenti a cinque assi riducono ulteriormente i rischi di indurimento della lavorazione e assicurano la stabilità dimensionale.
Strategia di montaggio critico: rigidità, posizionamento e controllo di rilascio dello stress
Cinque assi collegamento risolve il problema "non può essere elaborato" e la strategia di montaggio determina se "la precisione di lavorazione può essere mantenuta" per molti materiali di parti aerospaziali in uno stato di de-stress ricottura, se il processo di elaborazione è inserito in modo errato, il rilascio di stress residuo causerà la deformazione delle parti dopo la rimozione, che è la causa principale della rottamazione di massa.
Strategie di montaggio efficaci da seguire."6 posizioni"Principio di adeguamento, combinato con le caratteristiche del materiale:
- L'assorbimento del vuoto è combinato con la pressione meccanica:Per le parti a parete sottile, la semplice pressione meccanica porta alla depressione superficiale, è consigliabile utilizzare il disco di adsorbimento del vuoto come supporto di base, eliminare le sollecitazioni di fondo, utilizzare una piccola quantità di blocchi di pressione meccanica solo nella direzione verticale della forza di taglio, la forza di compressione deve essere calcolata mediante simulazione FEM, in genere controllata tra 0,5 - 1,5 MPa.
- L'uso del grasso morbido:Per le parti che necessitano di elevata finitura e non consentono segni di foratura, prima del primo taglio può essere fresato il punto di riserva della pinza morbida durante la fase di finitura, utilizzare pinze morbide fresate per sostituire il pesante, sia per garantire la precisione di posizionamento, ma anche per evitare danni al piano di lavorazione.
- Gestione delle zone colpite dalla temperatura:L'attrito dell 'utensile e la deformazione del materiale durante il processo di lavorazione genereranno il calore Per le parti di grandi dimensioni del tipo di scatola, si consiglia di utilizzare il liquido di raffreddamento direttamente a spruzzare il punto di taglio e limitare la potenza del mandrino all' 80% o meno del valore nominale, al fine di ridurre l'influenza della deformazione termica sull 'accuratezza dimensionale.
Quando si sceglie una pinza, è anche necessario considerare la gamma dell 'albero di rotazione della macchina a cinque assi per evitare l'interferenza dell' utensile con il dispositivo nell 'angolo limite e la necessità di eseguire una simulazione completa del rilevamento delle collisioni del morsetto nel software CAM.
Pianificazione del percorso CAM: ottimizzazione del percorso del coltello e verifica della simulazione
I vantaggi del collegamento a cinque assi possono giocare, molto dipende dalla scelta della strategia software CAM e impostazioni parametriche per le strutture aeronautiche, strategie percorso comune sono confrontati come segue:
| Nome della strategia | Caratteristiche applicabili | Analisi degli svantaggi |
|---|---|---|
| Lavorazione di finitura di superfici rotanti (swarf) | Grasso libero, forma complessa | Eccezionale:percorso liscio, senza coltelli residui, alta qualità superficiale;Manca:Tempi di calcolo lunghi e requisiti di topologia del modello elevati. |
| Lavorazione multifattoriale | Pianta, con una piccola struttura circolare. | Eccezionale:alta efficienza e tempi semplici;Manca:Potrebbero apparire delle cicatrici negli angoli arrotondati, che richiedono una successiva illuminazione. |
| perforazione e offerta (Drill/Bore) | fori profondi, fori di inclinazione, fori di posizione, | Eccezionale:5 assi automaticamente posizione, avanzamento verticale della lama, evitare lo spostamento della punta, buona finitura della parete foro;Manca:È richiesto uno spazio di apertura del morsetto. |
| Pulizia lavorazione | Orientamento interno, profondo. | Eccezionale:Assicurarsi che gli angoli siano completamente puliti e non rimangano residui;Manca:Utilizzare un piccolo coltello di diametro, scarsa rigidità, coltello sconnesso, controllare attentamente l'avanzamento. |
Prima di eseguire la lavorazione, deve essere effettuata"Test di verifica off line"Non solo per controllare la collisione dell 'utensile con il pezzo, ma anche per controllare l'interferenza fisica dell' utensile, della manica, dell 'apparecchio e della macchina stessa (compreso l'asse principale, il sedile di scorrimento e l'albero di rotazione) per il lotto critico, si consiglia di generare un file della traiettoria del tempo con una curva di avanzamento, eseguire una verifica di corsa a secco sulla macchina, per garantire che la logica del codice G sia corretta.
Mezzi di prova e criteri di tolleranza
L'accettazione dopo la lavorazione è fondamentale per confermare l'efficacia del processo Per i requisiti di elevata precisione di ± 0,01 mm, la pinza convenzionale non è più in grado di soddisfare le esigenze e si basa sui seguenti mezzi di ispezione:
- Macchina di misura a coordinate (CMM):Per il rilevamento a grandezza intera, si concentra sulla planarità, la coassiale di livello dei fori e la tolleranza del bit di forma per la superficie di lavorazione a cinque assi, la progettazione deve contenere un percorso di sonda intenso nei punti di confine e nei punti interni per catturare la deformazione della superficie.
- Scanner laser:La corrispondenza complessiva del profilo per i grandi pezzi a parete sottile viene generata mediante la sovrapposizione dei dati delle nuvole di punti al modello a disegno, che consente di identificare rapidamente i punti caldi di deformazione locali.
- Rugosità superficiale:La misurazione diretta del valore Ra critico di accoppiamento nei pezzi aerospaziali di solito richiede Ra ≤ 0,8 μ m, con una perdita a cinque assi, che dovrebbe essere in grado di stabilizzare gli standard.
Nella fase di produzione in serie si consiglia l'esecuzione"Prima prova di controllo totale"Il primo pezzo della strategia deve essere verificato dall 'ingegnere di qualità mediante disegni GD & T e i rapporti di ispezione devono essere conservati; nella produzione in serie, un certo numero di unità (ad esempio ogni 50 pezzi) viene sottoposto a un controllo CMM completo e il resto viene sottoposto a campionamento AQL delle dimensioni chiave per bilanciare l'efficienza con i rischi di qualità.
Raccomandazioni DFM e Punti chiave della valutazione tecnica dei fornitori
Per l'acquirente, è fondamentale comunicare con il fornitore in formato DFM (Manufacturing Design) prima di commissionare la lavorazione, per valutare la capacità di un impianto CNC di produrre in serie pezzi complessi di aeromobili, concentrandosi sui seguenti indicatori tecnici:
- Equipaggiamento:Avere un centro di lavoro a cinque assi anziché solo un centro di fresatura laterale a quattro assi richiede che due assi rotativi si muovano simultaneamente per realizzare la complessa lavorazione volubile delle superfici ShowyMetal dispone di 72 impianti CNC che coprono un centro di lavorazione a 3/4/5 assi e un complesso di fresatura che fornisce la base hardware per questo tipo di complessità.
- Procedure di post-trattamento:A seconda dei diversi marchi di macchine utensili (DMG, Okuma, Haas, ecc.), i formati di codice G sono diversi, il fatto che il fornitore disponga di un post-processore perfetto per un modello specifico determina direttamente l'efficienza e la sicurezza della programmazione.
- Esperienza materiale:I parametri di taglio per i materiali difficili (velocità, avanzamento, profondità) richiedono un 'enorme quantità di dati accumulati da fornitori affermati che possono fornire manuali di taglio specifici per TC4 e Inconel 718 e dimostrare la loro conformità in serie.
Inoltre, l'aspetto del fornitore capacità di elaborazione è anche un importante indicatore di differenziazione delle parti CNC di precisione spesso anche bisogno di utilizzare l'ossidazione anodica, sabbiatura e altri trattamenti superficiali, se la superficie è graffiata o graffiata, la successiva placcatura o ossidazione processo amplificherà i difetti, quindi, esaminare la sua capacità di proteggere l'aspetto nel processo di lavorazione, è la chiave per garantire il rendimento del prodotto finale.
Che cosa succede se pezzi a cinque assi per aeromobili a parete sottile si deformano facilmente?
Viene principalmente risolto ottimizzando il metodo di carico (come l'adsorbimento del vuoto per ridurre la sollecitazione locale) e lasciando il margine del processo da parte, si consiglia di eseguire un rinvenimento della sollecitazione prima della lavorazione di finitura e l'uso della strategia di "taglio simmetrico" nel CAM riduce la forza di taglio unilaterale.
La lavorazione a cinque assi è adatta per pezzi complessi di piccole dimensioni?
Sebbene il costo di programmazione a cinque assi sia più elevato, per parti complesse, può ridurre significativamente il numero di clip e il tempo di elaborazione dell 'interferenza umana, ma può riflettere vantaggi di efficienza più elevati in scenari di piccoli lotti.
Come verificare che la capacità di lavorazione a 5 assi di un fornitore sia reale?
Chiedere ai fornitori di fornire video simulati contenenti tracce dello strumento (come il video di Vericut) o pezzi fisici rotanti/rifiniti con movimenti dell 'asse rotante per verificare se le tracce dell' attacco sono evidenti nelle loro giunzioni arrotondate è un modo intuitivo per valutare il collegamento a cinque assi.
Quale livello di rugosità superficiale può essere raggiunto con la lavorazione a cinque assi?
In buone condizioni dell 'utensile e con i parametri corretti, il valore Ra di finitura può normalmente essere stabile tra 0,4 μ m e 0,8 μ m. Se è necessaria una qualità superiore, si può aggiungere un ulteriore processo di foto-elaborazione, evitando di modificare drasticamente l'angolo dell' asse dell 'utensile per evitare segni di delimitazione.
Come è possibile controllare la coerenza della lavorazione a cinque assi nella produzione di massa?
Il fulcro è la standardizzazione e l'automazione delle morse con morsetti personalizzati o assi di flatulenza e la creazione di una rigorosa gestione della vita dell 'utensile (sostituzione forzata dei coltelli in base al numero di pezzi o al tempo) per garantire che lo stato di taglio di ogni pezzo rientri nell' intervallo di usura ottimale.
La lavorazione di complesse strutture aeronautiche non è solo la competizione tra utensili e macchine utensili, ma anche la competizione tra l'accumulo di dati di processo e il sistema di controllo di qualità, se si dispone di tali esigenze di produzione di parti difficili, si consiglia di inviare i disegni con i requisiti di processo specifici a un team di professionisti per la revisione DFM dimostrando specifiche sfide di tolleranza e le caratteristiche dei materiali, è possibile ottenere rapidamente un piano tecnico mirato e valutazione di preventivo, riducendo così i costi di prova ed errore e garantendo la consegna del progetto in tempo.



