





Il limite meccanico e di guasto della selezione delle leghe di alluminio del robot
Nel robot collaborativo, braccio robotico a sei assi e progettazione dell 'alloggiamento del riduttore pesante, la selezione di leghe di alluminio delle parti articolari determina direttamente la vita dell' intera macchina e la stabilità del battito. la selezione non può guardare solo la forza di snervamento, dobbiamo considerare il limite di fatica, le prestazioni anti-scorrimento, il controllo della deformazione della saldatura e la forza combinata di trattamento superficiale. Molti ingegneri nella scelta iniziale di alluminio 6061 o 7075, spesso ignorano l'effetto di concentrazione di stress sotto carico dinamico, con conseguente micro-crack nel foro del cuscinetto articolare dopo 100.000 volte di funzionamento, l'approccio corretto è basato sul raggio di lavoro massimo dell 'articolazione, picco di coppia e carico di impatto, calcolare lo stress ammissibile, quindi abbinare il grado di materiale e lo stato di trattamento termico.
Per il movimento alternativo ad alta velocità del braccio articolare, lega di alluminio guadagni di perdita di peso significativamente rispetto alle articolazioni in acciaio, lega di alluminio peso ridotto del 60%-70%, può ridurre significativamente il motore di guida inerzia, migliorare la velocità di risposta, ma il coefficiente di espansione termica di alluminio è di circa 2,3 volte in acciaio, aperto servosistema, deriva dimensionale causata da differenza di temperatura, se non attraverso la compensazione strutturale, influenzerà direttamente la precisione della posizione. Pertanto, la fase di selezione deve valutare in modo sincrono l'effetto della conducibilità termica del materiale e il coefficiente di espansione termica lineare sul divario articolare.
I principali parametri di qualità sono confrontati con l'utilizzo dell 'analisi
Le leghe di alluminio comunemente utilizzate nelle articolazioni robotiche sono principalmente suddivise in 6000 sistemi (Mg-Si) e 7000 sistemi (Zn-Mg-Cu) con una maggiore resistenza ma una resistenza alla corrosione leggermente più debole, le seguenti prestazioni combinate di 6000 sistemi sono bilanciate e facili da lavorare.
| Titolo/Stato. | Resistenza a trazione (MPa) | Resistenza all 'abbandono (MPa) | Densità (g/cm ³) | Limite di stanchezza (MPa) | Principali vantaggi | Applicazioni tipiche comuni. |
|---|---|---|---|---|---|---|
| Riferimento: 6061-T6 | 310 | 275 | 2.70 | 103 | Lavorabilità buona, corrosione, saldatura fattibile | Staffa non portante, braccio congiunto a basso carico, alloggiamento del sensore |
| Riferimento 7075-T651 | 570 | 505 | 2.85 | 296 | più forte, più pesante, resistente. | Braccio di carico pesante, flangia del riduttore, cuscinetto di alta precisione |
Come potete vedere dai dati, il limite di fatica del 7075-T651 è vicino a 300 MPa, molto più alto dei 103 MPa del 6061, il che significa che il 7075 può resistere a un fattore di sicurezza molto più piccolo sotto carico alternato, il che significa che per le articolazioni questa presenza di sollecitazioni composite piegate e invertite, il 7075 è preferito. Tuttavia, le prestazioni di saldatura 7075 sono estremamente povere, se la struttura articolare richiede saldatura laser o rivettatura, 6061 o 6082 come materiale di base, 6082-T6 come aggiornamento ad alta resistenza del 6061, forza di snervamento fino a 270 - 300 MPa, e mantenere una buona saldabilità, che è un compromesso tra resistenza e processo di produzione.
Controllo di deformazione CNC e progettazione delle tolleranze
Il calore generato dal taglio in alluminio è facile da causare deformazione microplastica, in particolare quando si elaborano i materiali con bracci sottili 7075, il residuo di pressione interna è il principale rischio di guasto. il processo raccomanda l'uso di molteplici tagli, con un margine di finitura auto/fresatura controllata a 0,2 - 0,3 mm, l'uso di utensili in metallo duro ad alta velocità, la velocità di rotazione 8000 - 12000 rpm, l'avanzamento è regolato in base alla lunghezza del braccio a mensola. Per i bracci articolati con un diametro maggiore di 10, si raccomanda di aumentare il trattamento intermedio di invecchiamento o di lasciare un rimpasto più di 48 ore dopo la lavorazione per liberare lo stress residuo.
Il design delle tolleranze richiede in genere una tolleranza H7 o H8, Ra 0,8 ruvidità Se la fluttuazione della temperatura ambiente è ± 5 ° C, 7075 ha un coefficiente di espansione termica lineare di 23,6 μ m/(m·K) e un pezzo lungo 100 mm produrrà una variazione dimensionale di 2,36 μ m. Le articolazioni di precisione devono essere dotate di questa tolleranza durante la fase di progettazione o utilizzare un intervallo termico compensato overselling in fase di assemblaggio. Nella lavorazione CNC, l'utilizzo di un termostato (20 ± 1 ° C) riduce significativamente le fluttuazioni dimensionali e garantisce la coerenza della massa.
Effetti del trattamento superficiale sulla frizione e sull 'aspetto delle articolazioni
Le articolazioni robotiche non solo richiedono la resistenza strutturale, l'aspetto è anche la chiave dell 'interazione uomo-macchina con la superficie esposta e ossidante della lega di alluminio e il coefficiente di attrito è instabile, che influisce sulla durata del cuscinetto, tra cui l'ossidazione anodizzata, l'ossidazione ad arco micro-micro e lo spessore del film di ossidazione anodizzato PVD è di solito 15 - 25 μ m, la durezza può raggiungere più di HV300 e la resistenza all' usura è notevolmente migliorata. Per le parti di movimento ad alta frequenza, si raccomanda l'ossidazione anodo rigida (tipo II/III), lo spessore della membrana di 25 - 40 μ m, la resistenza alla corrosione dell 'ossidazione micro-arco sulla superficie per creare uno strato composito ceramico-metallo con durezza HV600 +, adatto alle articolazioni ad alta usura.
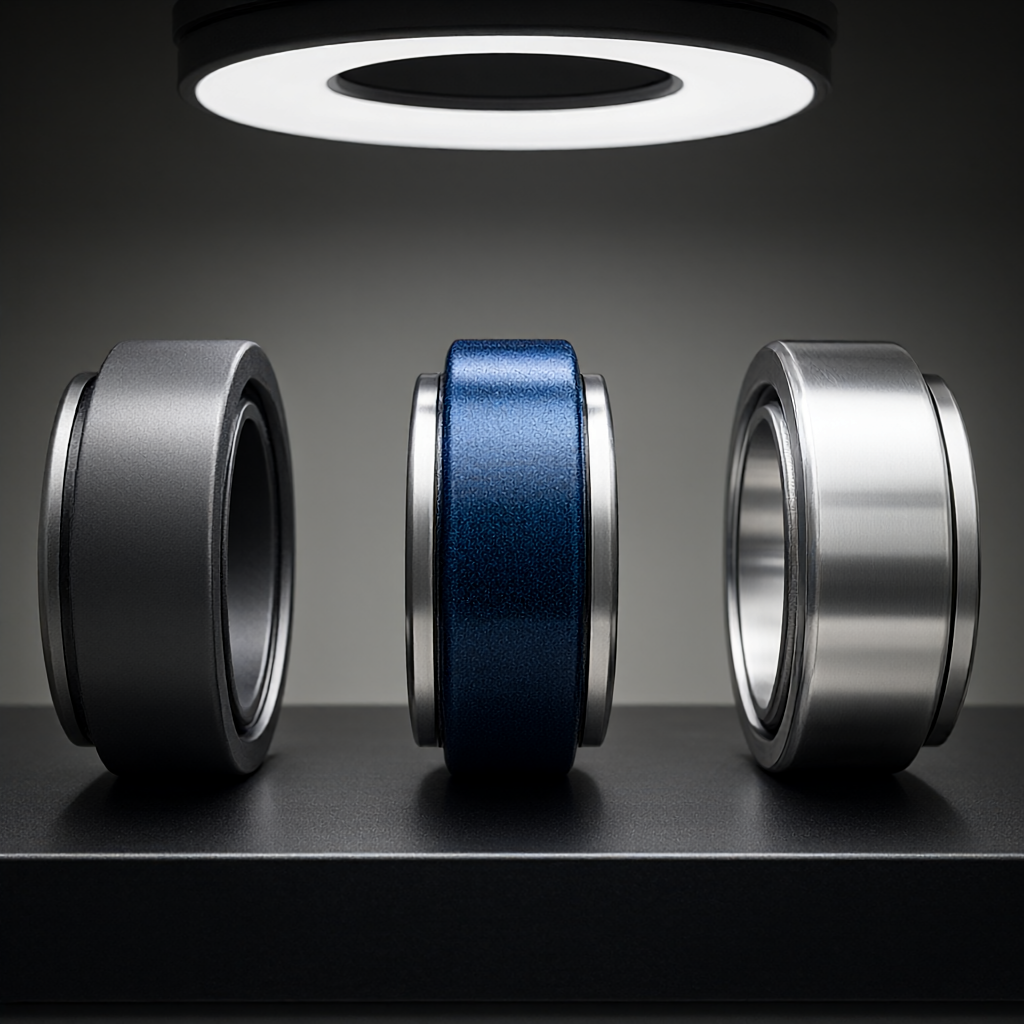
La qualità esterna, l'alta finitura luminosa e la nessun graffio sono il nucleo della coerenza della massa dopo l'elaborazione dell 'anodo diretto, le striature appariranno, l'impatto sulla bellezza è suggerito che la superficie visiva chiave sia fresata a 0,1 mm, o che l'uso di processo di lucidatura elettrolitica, la finitura Ra0,4 μ m o inferiore (come nichel e cromo) aumenterà la qualità e il rischio di corrosione, meno utilizzato nelle articolazioni robotiche, a meno che non vi siano requisiti speciali di resistenza alla corrosione. La superficie deve essere rigorosamente deossidata prima del trattamento, per evitare che lo strato di membrana non leghi correttamente con conseguente desquamazione.
Selezione del processo decisionale e raccomandazioni per l'ottimizzazione DFM
Nella selezione, gli ingegneri dovrebbero seguire il processo di "calcolo di carico → primaria → verifica del processo → ottimizzazione DFM" per calcolare prima il momento massimo congiunto e la coppia, determinare se la pressione ammissibile è superiore a 250MPa, direttamente selezionando 7075-T651; se nell 'intervallo 100 - 250MPa, 6082-T6 o 6061-T6 può soddisfare, e il costo è inferiore e la lavorazione è più tollerante agli errori. L'ottimizzazione DFM si concentra sull 'evitare la concentrazione di stress ad angolo acuto, le giunzioni del braccio e della flangia dovrebbero essere progettate con angoli arrotondati sopra l'R3; i fori del cuscinetto dovrebbero evitare il foro passante, utilizzando una struttura di fori affondate per ridurre il peso e aumentare la rigidità locale.
Nella produzione di massa, la stabilità del lotto di materiale è fondamentale quando l'approvvigionamento dovrebbe richiedere ai fornitori di fornire rapporti sulla composizione chimica e le proprietà meccaniche di ogni lotto, dimensioni chiave 100% test completi per l'alloggiamento congiunto complesso, si consiglia di eseguire piccoli lotti di prova, test di nebbia salina (48 ore senza ruggine rossa) e test di fatica (10 cicli) per verificare l'affidabilità a lungo termine del trattamento superficiale, che può portare il rischio di guasto del sito alla fase di sviluppo, riducendo i costi di produzione di produzione.
Domande ricorrenti (FAQ)
Come scegliere tra 7075 e 6061 nell 'articolazione del robot
A seconda delle esigenze di carico e fatica, della lunga durata dell 'articolazione 7075-T651; a basso carico, saldatura o sensibile ai costi, selezionare 6061-T6 7075 non saldata, 6061 saldata o TIG.
Le articolazioni in alluminio hanno bisogno di ossigeno anodizzato?
Deve essere grande coefficiente di attrito in alluminio nudo e facile da corrodere (film spesso più di 25 μ m) può migliorare significativamente la resistenza all 'usura e la resistenza alla corrosione, che è il processo standard per i sedili dei cuscinetti congiunti.
7075 Come controllare la deformazione dello stress dopo l'elaborazione?
Con taglio multiplo, margine di finitura di 0,2 - 0,3 mm, dopo la lavorazione 48 ore di quiete per rilasciare lo stress, o elaborazione nel laboratorio termostatico, tolleranza di controllo entro ± 0,01 mm.
La lavorazione CNC a parete sottile del braccio è facile da deformare?
con una larghezza ridotta (



