





dans la fabrication de pièces aéronautiques,Évaluation du risque de microfissures après polissage miroir pour usinage CNC de pièces aéronautiquesEst le lien central du contrôle de la qualité. pour les pièces structurelles à paroi mince en alliage de titane et en alliage d'aluminium, si le processus de polissage n'est pas contrôlé correctement, il est extrêmement probable que la contrainte de traction résiduelle sur la surface, induisant la fragilisation par hydrogène ou la fissuration par corrosion sous contrainte (SCC). Cet article sera basé sur la science des matériaux et le processus d'usinage de précision, analyse en profondeur des causes, méthodes de détection et stratégies d'évitement des risques dans toute la chaîne, de la finition CNC brute au polisssssage miroir, afin d'aider les ingénieurs et les acheteurs à établir des critères d'acceptation stricts.
Causes et mécanismes des microfissures dans le polissage miroir de qualité aéronautique
Le polissage miroir n'est pas une simple coupe physique, mais implique un processus composite de « rectification mécanique + passivation chimique ». Pour les alliages d'aluminium 7075-T6 ou les alliages de titane Ti-6Al-4V couramment utilisés dans l'aviation, le risque de microfissuration provient principalement des trois mécanismes physiques suivants:
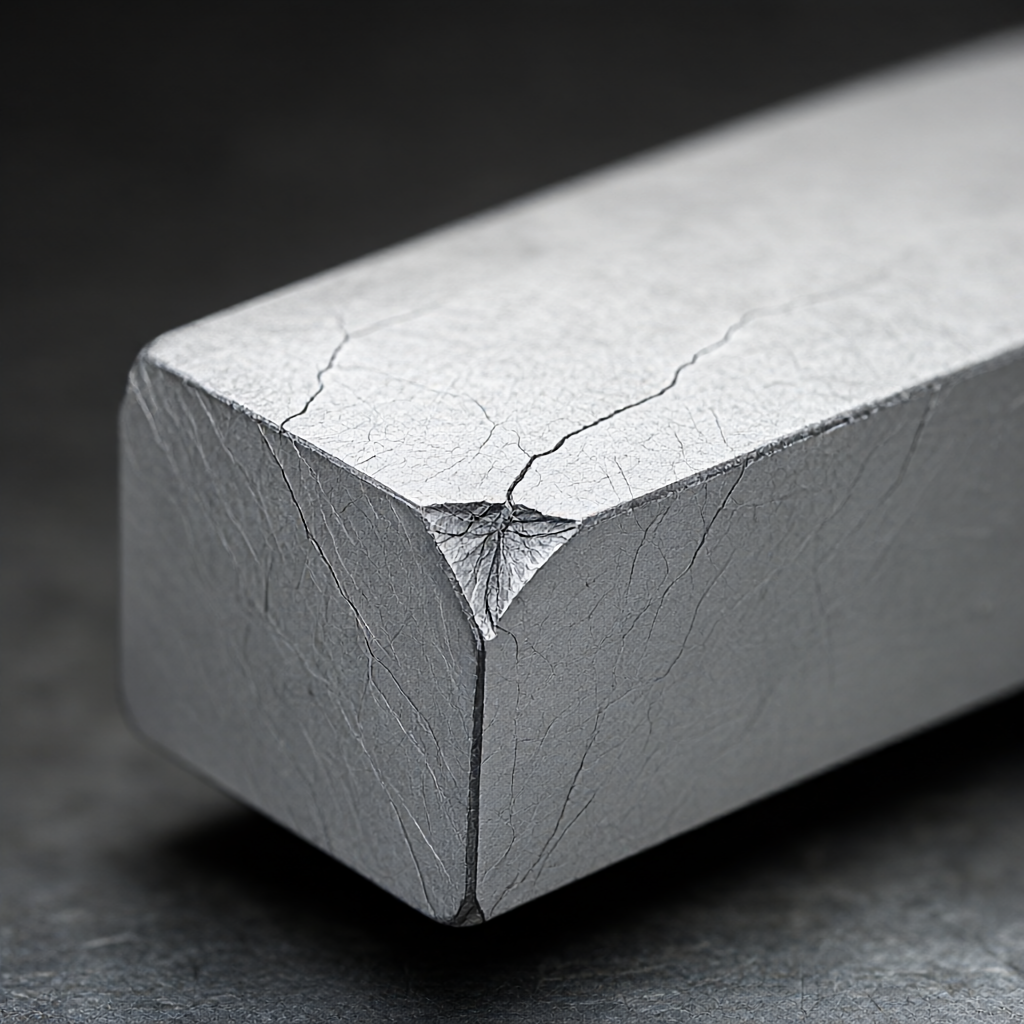
- Accumulation de stress résiduelAprès la finition CNC, il y a généralement une contrainte de traction sur la surface. si la force de polissage est trop grande, la couche de déformation plastique formée par les grains abrasifs incorporés dans la surface augmentera encore la contrainte de traction, et lorsque la contrainte locale dépasse la limite d'élasticité du matériau (par exemple, 7075-T6 est d'environ 505MPa), une déchirure microscopique se forme.
- Effet de déformation thermiqueLa tête de polissage à grande vitesse produit de la chaleur par frottement, si le liquide de refroidissement est insuffisant, la température locale augmente instantanément, ce qui entraîne une dilatation thermique et une contraction inégales du matériau, ce qui entraîne une fissure sous contrainte thermique.
- Hydrofiltration des matériaux (pour les alliages de titane)Dans le polissage électrolytique acide ou le polissage chimique inapproprié, les atomes d'hydrogène pénètrent dans les limites du réseau cristallin, réduisant la ténacité du matériau et formant des fissures fragiles à l'hydrogène latentes.
Comparaison de la sensibilité de différents matériaux aux microfissures polies
La tolérance aux dommages de surface varie considérablement selon les différentes nuances de métaux aéronautiques, et le tableau ci-dessous compare le profil de risque des deux principaux matériaux aéronautiques pendant le polissage miroir avec la sensibilité aux paramètres du processus:
| Classe de matériaux | Principaux modes de défaillance | Paramètres sensibles du processus | Polish media recommandé | Niveau de risque |
|---|---|---|---|---|
| 7075-T6 Aluminium | Corrosion causée par une déchirure de surface, une rupture du film passif | Pression de polissage> 0,5 MPa; vitesse>6000 tr/min | Électrolyte fort neutre + pâte d'alumine | Modérée |
| Ti-6Al-4V | Fragilisation par hydrogène, piqûres, fissuration par corrosion sous contrainte | pH de la solution de polissage acide<2;抛光时间>Les 30 s | polissage chimique neutre ou broyage assisté par ultrasons | élevé |
Remarque: les alliages de titane sont extrêmement sensibles à l'hydrogène, la préparation de la solution de polissage chimique et le temps d'imprégnation doivent être vérifiés par des tests de suspension rigoureux.
Optimisation du parcours de processus: du grossier au polissage miroir
Afin de minimiser le risque de microfissures, la conception du chemin de processus doit suivre le principe de « déstress d'abord ». ShowyMetal dans la production en série de pièces aéronautiques, utilise généralement une combinaison des processus suivants:
- Quantité réservée pour le fraisage finRéserver une marge de polissage de 0,05 - 0,1 mm sur la taille finale, mais la rugosité de la surface doit être contrôlée pour ne pas dépasser Ra1,6 μm, afin d'éviter une coupe excessive de polissage ultérieure.
- Vibration vieillissement déstresserAvant le polissage, les pièces sont vieillies par vibration pour éliminer les contraintes internes résiduelles de l'usinage CNC, de sorte que les pièces ne sont pas sujettes à la déformation et à la fissuration sous la force de polissage.
- Polish gradué: Utilisez 600 #, 1000 #, 2000 #et 5000 #pâte de broyage dans l'ordre. nettoyage entre chaque niveau pour empêcher les particules abrasives grossières de se mélanger à l'étage suivant causant des rayures (Scratch), le fond des rayures est souvent l'éruption des fissures.
Méthode de détection clé: comment identifier avec précision les microfissures
Pour les pièces en miroir, l'œil humain et l'inspection visuelle de routine (VT) ont du mal à détecter les fissures submicroniques. normes aéronautiques exigent généralement l'introduction de tests non destructifs plus avancés (NDE):
- Détection de pénétration par fluorescence (PT): Convient pour les fissures d'ouverture de surface.Utilisez l'action capillaire pour infiltrer le fluorescent dans les microfissures, observées sous une lampe ultraviolette.Pour les alliages de titane, il convient de prêter une attention particulière à ce que le pénétrant ne provoque pas d'infiltration d'hydrogène.
- Détection de particules magnétiques (MT): applicable uniquement aux pièces en acier aéronautique ferromagnétiques (par exemple, A286, Inconel 718 ne convient pas dans un état de recuit spécifique, le magnétisme doit être confirmé). alliages d'aluminium non magnétiques et alliages de titane ne peuvent pas utiliser cette méthode.
- Métallographie au microscope optique: pièces de contrôle d'échantillonnage sur la surface polie pour intercepter l'échantillon métallographique, sous un grossissement de 200x-500x pour observer l'épaisseur de la couche de déformation et la fissure. nécessite un contrôle de l'épaisseur de la couche de déformation à 50μm.
- Détection par ultrasons (UT)Convient pour l'inspection des fissures près de la surface et à l'intérieur, mais il est difficile de détecter les microfissures dans les miroirs extrêmement peu profonds, généralement utilisés en combinaison avec le PT.
Critères d'acceptation et recommandations pratiques pour l'aversion au risque
Lors de la signature de l'accord technique, l'acheteur doit clarifier les indicateurs quantitatifs et éviter les descriptions vagues « sans fissure ».
- Double contrôle de rugosité: Non seulement la luminosité du miroir (Ra≤ 0,2 μm) est requise, mais la valeur Rz (différence de hauteur en dix points) doit également être testée simultanément pour éviter la présence de fosses profondes localisées (dommages causés par le broyage).
- Association du test Salt Haze: Si l'environnement de travail de la pièce contient du brouillard salin, il est recommandé d'effectuer un essai de brouillard salin (ASTM B117) de 480 à 960 heures sur la surface polie. fissures accélèrent la propagation de la corrosion et la qualité du polissage peut être vérifiée indirectement par un essai de brouillard salin.
- Test de corrosion sous contrainte (SCC)Pour les pièces en alliage de titane dans un état de stress élevé, un test SCC à potentiel constant doit être effectué conformément à la norme ASTM G36 pour s'assurer que la surface polie n'a pas de défauts induisant une ouverture.
Les fournisseurs doivent fournir un dossier complet de contrôle du processus « avant polissage-après polissage », y compris le nombre de mèches de sable abrasif, les lots de composition de la solution de polissage, la pression de contact et les courbes de temps, afin de permettre la traçabilité en cas de microfissures par lots.
Questions fréquemment posées (FAQ)
Pourquoi les pièces en alliage d'aluminium sont-elles sujettes à la corrosion après polissage miroir?
Le processus de polissage détruira le film d'oxyde naturel sur la surface de l'aluminium. si le liquide de polissage est fortement acide ou si la passivation n'est pas neutralisée à temps après le polissage, la surface perdra sa protection et sera très vulnérable aux piqûres dans un environnement humide.
Peut-on utiliser le processus de polissage électrolytique pour polir les alliages de titane?
Oui, mais la température de l'électrolyte (généralement ≤60 ° C) et la tension doivent être strictement contrôlées. une surchauffe ou une tension trop élevée peut entraîner l'absorption d'hydrogène du titane, provoquant des fissures fragiles à l'hydrogène. un électrolyseur thermostatique et une surveillance de la densité de courant sont recommandés
Comment distinguer les rayures polies des microfissures?
Les rayures sont réparties linéairement, dans une seule direction et traversent généralement toute la surface; les microfissures sont bifurquées, réticulées ou irrégulières et extrêmement peu profondes. la zone de pénétration des fissures est généralement plus fine et intermittente que celle des rayures, détectée par pénétration fluorescente (PT).
Comment assurer la stabilité de la qualité de polissage lors de la production en série?
Établissez un tableau SPC (contrôle statistique du processus) pour surveiller la tendance de la valeur Ra et de la valeur Rz de la rugosité après polissage. chaque lot doit être échantillonné par pénétration fluorescente pour la première et la dernière pièce, et dès que les fluctuations dépassent la limite de contrôle, arrêtez-vous immédiatement pour ajuster la pression et le temps de polissage.
La rugosité de surface Ra0,4 μm est-elle suffisante comme critère d'acceptation des miroirs?
Ra0,4 μm appartient à la catégorie optique de haute précision, mais se concentrer uniquement sur Ra peut facilement ignorer Rz. Il est recommandé que les critères d'acceptation soient fixés à Ra≤ 0,4 μm et Rz≤ 0,8 μm et qu 'il soit confirmé qu' il n'y a pas de bandes de déformation microscopique avec un microscope métallographique 500x.
Conclusions et recommandations pour l'action
L'usinage CNC et le polissage miroir des pièces aérospatiales sont essentiellement une gestion complète de la ténacité des matériaux et de l'état de contrainte. Le risque de microfissures n'est pas incontrôlable, mais dépend de la combinaison raffinée des paramètres du procédé (pression, vitesse, fluide) et des méthodes de détection (PT, métallographie). En tant que fabricant de précision, ShowyMetal s'appuie sur 72 équipements CNC multi-axes et sur des systèmes stricts d'inspection optique et à trois coordonnées pour garantir une précision dimensionnelle de ± 0,01 mm. Il évite également efficacement les défauts latents sur la surface polie grâce à la confirmation du premier article et à l'inspection du processus.
Si vous êtes à la recherche d'un partenaire d'usinage avec des capacités complètes de traitement de surface et d'inspection pour les pièces structurelles en titane ou en aluminium de qualité aéronautique, nous vous invitons à envoyer des dessins et des spécifications techniques à notre équipe d'ingénieurs.Nous personnaliserons le schéma de processus complet comprenant le déstress, le polissage gradué et la détection de pénétration en fonction des caractéristiques du matériau, et nous vous fournirons un rapport d'inspection conforme aux normes aéronautiques.



