





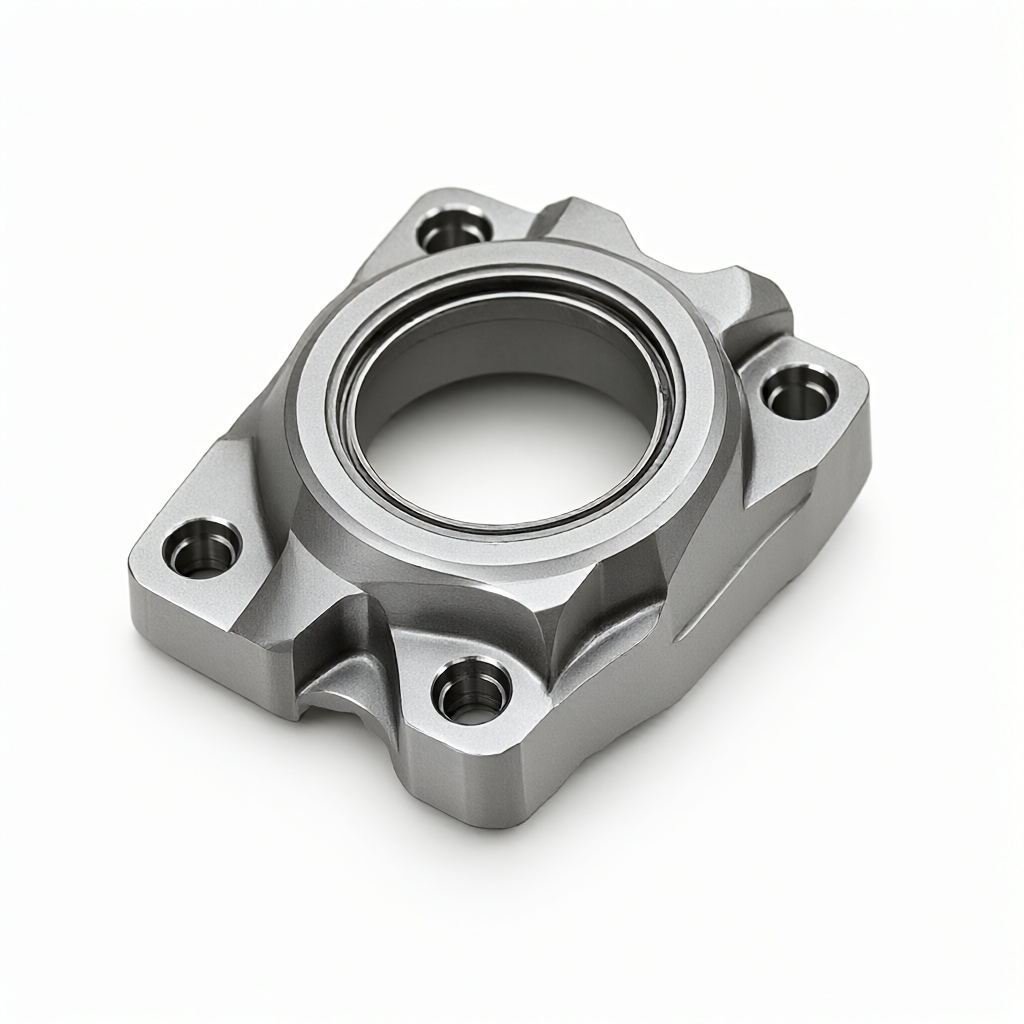
Usinage CNC de pièces aéronautiques: analyse des différences de coûts entre l'épreuve de petite série et la production de masse
Dans le secteur de la fabrication aéronautique, la structure des coûts de l'usinage CNC des pièces varie de manière non linéaire avec le nombre de commandes. Les principaux facteurs de coûts (généralement de 1 à 100 pièces) sont le développement du programme, la conception de l'outillage et la validation de la première pièce, tandis que la production de masse (plus de 100 pièces) réduit les coûts unitaires en répartissant les coûts fixes, en optimisant les chemins de traitement et en permettant des achats à grande échelle. Pour un fabricant comme ShowyMetal avec 72 équipements CNC (y compris un centre d'usinage 3/4/5 axes, un complexe de fraisage et de fraisage), fournir des conseils DFM via l'amarrage technique peut contourner les dangers de la production en série au stade de l'épreuve, ce qui permet un contrôle précis des coûts du cycle de vie complet.
Composition des coûts et points douloureux pour la phase d'épreuve en petites quantités
La première priorité dans la phase d'épreuve est « rapide », mais « rapide » s'accompagne souvent d'une prime élevée.Pour les pièces de qualité aéronautique, le coût de l'épreuve n'est pas uniquement déterminé par le matériau, mais se compose des coûts fixes suivants:
- Programmation et validation de simulation: La géométrie des pièces aéronautiques est complexe, impliquant souvent un usinage lié à 5 axes.Le temps nécessaire pour écrire le code G et effectuer la détection de collision, l'analyse d'interférence varie généralement de 8 à 40 heures.Cette partie du coût humain ne peut pas être répartie efficacement dans de petites quantités.
- Outillage et conception de gabarits non standard: Pour assurer une précision de ± 0,01 mm, les appareils généraux conventionnels peuvent ne pas répondre aux exigences de rigidité ou de positionnement et nécessitent des appareils spéciaux personnalisés. pour les alliages de titane ou les superalliages, la conception des appareils doit également tenir compte de la compensation de la déformation thermique.
- Essais de coupe et optimisation des paramètres: Le premier usinage doit subir une coupe d'essai pour vérifier les paramètres de coupe (vitesse de rotation, alimentation, profondeur de coupe). Si les exigences de finition de surface de la pièce atteignent Ra0, 4 μm, plusieurs finitions peuvent être nécessaires, ce qui augmente l'usure de l'outil et le temps de travail.
À ce stade, les acheteurs sont souvent confrontés à la contradiction entre « délai de livraison serré » et « processus stable ». Si le fournisseur est inexpérimenté, l'épreuve réussie mais la cohérence de la production de masse est médiocre, entraînera le risque de reprise ultérieure plus coûteuse.
Mécanisme central de réduction des coûts en phase de production
Lorsque le volume des commandes passe à la production en série (comme pour les commandes en série avec un délai de livraison de 15 à 25 jours), la structure des coûts change radicalement, principalement grâce aux mécanismes suivants:
- Partage des coûts fixesLes entrées ponctuelles telles que la programmation, la conception des appareils, etc. sont réparties entre des centaines ou des milliers de pièces et le coût de partage d'une pièce diminue considérablement.
- Verrouillage des paramètres de processus et automatisation: Les paramètres vérifiés par épreuve sont durcis et les lots suivants n'ont pas besoin d'être soumis à des essais de coupe fréquents. Avec le système de chargement et de déchargement automatique, il peut réduire l'intervention manuelle et améliorer la stabilité du temps de battement (Cycle Time).
- Outils et effet d'échelle matérielle: L'achat en vrac d'outils et de barres peut gagner de l'espace de négociation; en même temps, la méthode de serrage standardisée réduit le temps de remplacement (SMED) et améliore l'utilisation de l'équipement.
Par exemple, une pièce aérostructurale complexe en alliage d'aluminium peut coûter 800 ¥ par pièce pour l'épreuve, tandis que dans la production de masse de 1 000 pièces, le coût d'une pièce peut être réduit à environ 350 ¥. ce n'est pas seulement une baisse de proportion, mais aussi une économie cachée résultant de la réduction du taux de fin de vie grâce au « contrôle de la conformité des lots ».
Analyse comparative des paramètres clés de l'épreuve et de la production de masse
Pour une compréhension plus visuelle des différences, le tableau suivant compare les dimensions clés de l'épreuve en petites quantités à la production en série:
| Dimensions contrastantes | Épreuves en petites quantités (1-50 pièces) | Production en série (plus de 100 pièces) |
|---|---|---|
| Part des principaux coûts | Programmation/Conception de l'outillage> Frais de traitement> Frais de matériaux | Les frais de matériaux/frais de traitement sont principalement pris en compte, les coûts fixes représentent la proportion< 10% |
| Politique de sélection du matériel | Machines universelles 3/5 axes polyvalentes pour une adaptation flexible | Machines dédiées ou flottes de machines à grande vitesse pour maximiser l'efficacité du rythme |
| Contrôle de tolérance Focus | Vérification de la chaîne dimensionnelle, confirmation de la faisabilité du processus | Contrôle des valeurs CPK> 1,33 pour garantir la cohérence des lots |
| Mode d'inspection | 100% inspection pleine grandeur (confirmation du premier article) | Inspection par échantillonnage AQL ou inspection complète à 100% des caractéristiques clés |
| Traitement de surface | Traitement de petits lots, risque élevé de différence de couleur | Traitement de grand cylindre avec une forte consistance de couleur |
Il convient de noter que la cohérence de la surface est un indicateur clé pour les pièces d'apparence aéronautique. lors de l'épreuve en petites quantités, l'anodisation ou le placage en raison du petit lot est sujet à la déviation de la teinte; et lors de la production en série, grâce à un grand nombre de traitements du même cylindre, il peut être préférable d'assurer la stabilité de la qualité d'apparence "surface brillante élevée, pas de rayures".
Influence des caractéristiques des matériaux sur les différences de coûts
Les matériaux couramment utilisés pour les pièces aéronautiques comprennent l'aluminium aéronautique (par exemple, 7075), l'acier inoxydable (17-4PH, 316L), l'alliage de titane (Ti-6Al-4V) et les superalliages. difficulté de traitement de différents matériaux affecte directement l'élasticité des coûts:
- Alliage d'aluminium: Excellentes performances de coupe, peut être traité avec une alimentation élevée. La réduction des coûts de l'épreuve à la production de masse est généralement aussi élevée que 50%-60% en raison de la grande marge d'optimisation du chemin de processus.
- Titanium allié: Mauvaise conductivité thermique, facile à déformer. étape de l'épreuve doit contrôler strictement l'accumulation de copeaux et la déformation thermique, la complexité de l'outillage est élevée. Lors de la production en série, en améliorant le refroidissement et la gestion de la vie de l'outil, la réduction des coûts est relativement faible (environ 30%-40%), mais la valeur de la cohérence du lot est énorme.
- Superalliage à: Le durcissement de l'usinage est grave, l'usure de l'outil est rapide. le coût de l'épreuve est extrêmement élevé, principalement limité par le coût de l'outil et le temps d'usinage. l'avantage de la production de masse se reflète principalement dans les réductions d'achat d'outils et les économies d'heures de travail résultant de l'usinage automatisé.
Pour les ingénieurs, si la pièce permet le remplacement du matériau, l'évaluation du matériau de remplacement au stade de l'épreuve (par exemple, le remplacement d'une partie de l'alliage de titane par de l'acier à haute résistance) peut être un moyen efficace de réduire les coûts du cycle de vie complet, à condition que la résistance par rapport aux performances en fatigue soit confirmée par une analyse DFM pour satisfaire aux normes aéronautiques.
Comment optimiser la structure de coûts avec les recommandations DFM
La simple comparaison des prix unitaires est unilatérale, une stratégie d'achat brillante consiste à intervenir au stade de la conception. par le biais de recommandations DFM (Manufacturing Design), les coûts inefficaces peuvent être éliminés à la source:
- Simplifier les caractéristiques géométriques: Évaluer si toutes les cavités profondes, angle R intérieur doit être traité avec 5 axes? Si le traitement est changé à 4 axes ou split, le coût de l'outillage pour l'épreuve et la production de masse sera considérablement réduit.
- Optimisation des zones de toléranceSurface d'ajustement non critique, la tolérance est relâchée de ± 0,01 mm à ± 0,05 mm, ce qui peut augmenter l'efficacité du traitement de plus de 20% et n'affecte pas la fonction du produit fini.
- Processus de surface uniformeÉvitez l'utilisation de plusieurs finitions pour la même pièce (comme le brossage et l'anodisation), ce qui augmente non seulement les coûts de communication de l'épreuve, mais augmente également le temps d'attente du processus dans la production de masse, affectant la capacité de livraison rapide de 15 à 25 jours.
Les fournisseurs disposant d'une équipe d'ingénierie spécialisée peuvent indiquer ces points d'optimisation potentiels avant l'épreuve.Par exemple, ShowyMetal, lors de la personnalisation du graphique, combinera les données de mesure tridimensionnelles avec l'analyse de simulation pour proposer des améliorations visant la cohérence du lot, garantissant ainsi que la phase de production en série ne provoque pas d'arrêts fréquents en raison de défauts de conception.
Questions fréquemment posées (FAQ)
Quelle est la durée habituelle du cycle d'épreuve CNC pour les pièces aéronautiques?
En fonction de la complexité. 3-5 jours pour les pièces de type rotatif simples, 7-15 jours pour les pièces structurelles complexes à 5 axes. si un outillage personnalisé est nécessaire, le cycle peut être prolongé à 2-3 semaines.
Est-ce que les petites quantités (par exemple 20 pièces) sont beaucoup plus chères que l'épreuve?
Oui. 20 pièces appartiennent toujours à la catégorie "quasi-preuve", le partage des coûts fixes est insuffisant, le prix unitaire est généralement 40%-80% plus élevé que la production de masse de milliers de pièces. il est recommandé si la conception est stéréotypée, essayez de fusionner les commandes.
Comment assurer la cohérence de la finition de surface pour la production en série?
La clé réside dans la gestion de la durée de vie de l'outil et la normalisation du processus de polissage. utilisez la CMM pour vérifier la valeur de la rugosité de surface Ra et établir un modèle de limite d'apparence de surface comme base d'acceptation.
Quel est le plus grand risque de coût pour la production de masse de pièces en titane?
Est la fluctuation de l'efficacité de traitement causée par l'usure de l'outil. si l'outil tombe en panne et n'est pas remplacé à temps, cela peut entraîner une taille de lot extrêmement mauvaise ou des rayures de surface. il est recommandé d'utiliser une surveillance en ligne de l'outil ou une stratégie de remplacement régulier.
Est-il possible de tester le processus de traitement de surface pour la production de masse au stade de l'épreuve?
Oui, mais il faut prêter attention aux différences d'effet de traitement de surface entre les petits lots et les grands lots (tels que l'épaisseur du film d'oxyde, l'uniformité de la couleur). Il est recommandé de demander simultanément des tests de surface en petits lots lors de l'épreuve pour prédire le risque d'apparence de production en série.
Conclusions et recommandations d'action
L'optimisation des coûts pour l'usinage CNC des pièces aéronautiques ne consiste pas seulement à faire baisser le prix unitaire, mais à équilibrer la précision, l'apparence et le délai de livraison grâce à la gestion de l'ensemble du processus de "vérification de l'épreuve-durcissement du processus-contrôle de la masse".(tels que tridimensionnel, rugositomètre) et peut fournir des conseils DFM fournisseurs peuvent réduire efficacement les coûts cachés en raison de défauts de conception ou instabilité du processus. il est recommandé que vous tenez les dessins et la nomenclature à la main, contactez l'équipe d'ingénierie professionnelle pour l'estimation des coûts et l'analyse de faisabilité du processus, obtenir un plan de devis transparent pour vos besoins spécifiques en volume.



