





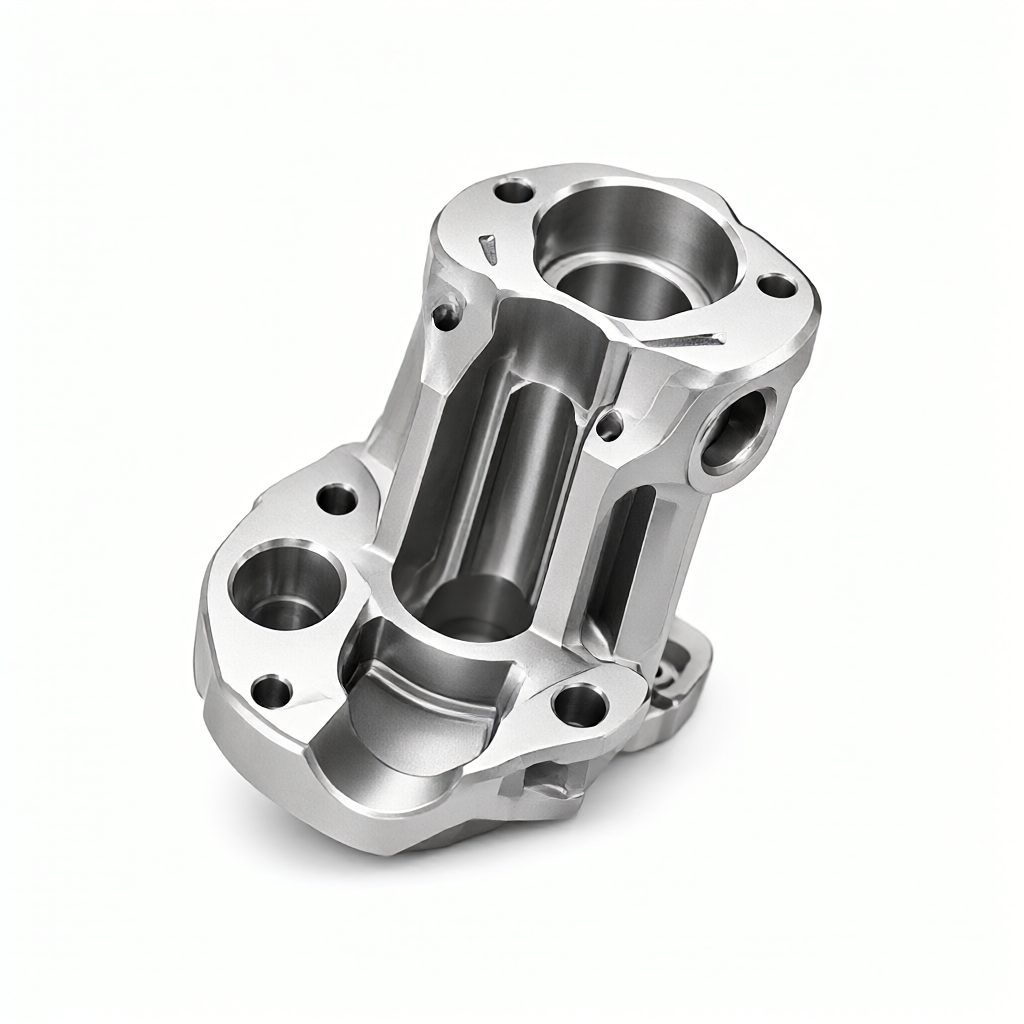
Dans le domaine aérospatial,Traitement des pièces en titaneLe contrôle de tolérance et la qualité de la couche d'oxyde de surface déterminent directement la précision d'assemblage et la durée de vie en fatigue.(Ti-6Al-4V), par exemple, son contrôle de la déformation thermique dans l'usinage de coupe, l'usure de l'outil et l'uniformité de l'épaisseur du film après le traitement de surface, sont les indicateurs de base les plus préoccupants pour les achats techniques et le personnel de R & D. Ce document, basé sur l'expérience de fabrication réelle, analyse en profondeur la stratégie de gestion des tolérances des matières premières aux produits finis et comment assurer la cohérence et la résistance à la corrosion de la couche d'oxyde sur des parois minces ou des surfaces complexes grâce à l'optimisation du processus, fournir une base technique vérifiable pour la sélection du projet et l'évaluation du devis.
Influence des caractéristiques des matériaux d'alliage de titane sur les tolérances d'usinage de précision
Difficultés de coupe et risque de dérive de tolérance pour les alliages TC4
TC4 (Ti-6Al-4V) est l'alliage de titane le plus largement utilisé dans l'aérospatiale, sa conductivité thermique est seulement d'environ 1/7 de celle de l'acier, l'accumulation de chaleur de coupe est susceptible de provoquer une augmentation locale de la température de la pièce, ce qui entraîne une forte affinité avec l'outil à haute température, un phénomène d'outil collant est extrêmement susceptible de se produire, ce qui entraîne une accélération de l'usure de l'outil et une diminution de l'intégrité de la surface.
- Exigences de rigidité:Pièces à paroi mince (épaisseur de la paroi <2mm) traitement, il est nécessaire d'utiliser une pince et un support hautement rigide pour éviter la déflexion causée par la force de coupe conduisant à une planéité ou une verticalité excessivement mauvaise.
- Sélection des couteaux:Il est recommandé d'utiliser un outil en carbure intégral, et le revêtement choisit le TiN ou l'AlTiN pour réduire le coefficient de frottement et réduire l'interférence de la force de coupe sur la précision dimensionnelle.
- Tolérance réservée:Les dimensions critiques recommandent de réserver une marge de rectification ou de finition de 0,02 à 0,05 mm sur la base du dessin pour éliminer les contraintes résiduelles de déformation thermique après le fraisage.
Stress Release & Tolérance Stabilisation Stratégie
Il y a une grande contrainte résiduelle à l'intérieur des pièces forgées ou moulées en alliage de titane, si elles ne sont pas libérées à temps après le traitement, une relaxation lente de la contrainte se produira dans les semaines à plusieurs mois, entraînant une déformation de la pièce. pour les pièces aériennes de haute précision, il est recommandé d'utiliser le processus "usinage brut-traitement de vieillissement-finition-vieillissement à nouveau-finition finale". par le traitement thermique intermédiaire libère plus de 80% de la contrainte, la stabilité dimensionnelle finale peut être contrôlée à ± 0,01 mm, ce qui répond aux exigences strictes de l'assemblage aéronautique.
Norme de contrôle de l'oxyde de surface de qualité aérospatiale
Fonction de la couche d'oxyde et épaisseur du film sélectionnée
La couche d'oxyde naturel (film passif) des alliages de titane est résistante à la corrosion, mais elle est facilement endommagée par des températures élevées, une humidité élevée ou des environnements d'impact. anodisation épaissit la couche d'oxyde par action électrochimique, fournissant une résistance supplémentaire à l'abrasion et à l'isolation. dans les pièces aérospatiales, le choix de l'épaisseur du film est généralement basé sur les besoins d'isolation ou les exigences de résistance à l'abrasion:
- Film standard (Type II):D'une épaisseur d'environ 5-25μm, il améliore principalement la résistance à la corrosion et convient aux parties conductrices non isolées.
- Oxydation dure (Type III):L'épaisseur peut atteindre 50-250μm, la dureté microscopique est considérablement améliorée, ce qui convient aux zones d'usure par frottement élevé, mais il faut faire attention à la fragilité de la couche de film.
Il convient de noter que l'épaisseur de la couche d'oxyde est grandement affectée par la température du substrat. conduction thermique lente en alliage de titane, si la circulation du liquide du réservoir est mauvaise ou si la densité de courant est trop élevée, la surchauffe locale peut entraîner une couche de film lâche, poreuse et même ramollissement de la matrice. par conséquent, les grandes pièces doivent utiliser le courant pulsé ou la technologie de refroidissement dynamique pour assurer l'uniformité de l'épaisseur du film.
Évitement des défauts de la couche d'oxyde et contrôle de la qualité
Les défauts courants de la couche d'oxyde comprennent le brûlage, la formation de cloques, le démembranage et la couleur inégale, principalement causés par un prétraitement incomplet, des impuretés excessives du liquide du réservoir d'oxydation ou un blindage de courant entre les pièces. pour éviter de tels problèmes:
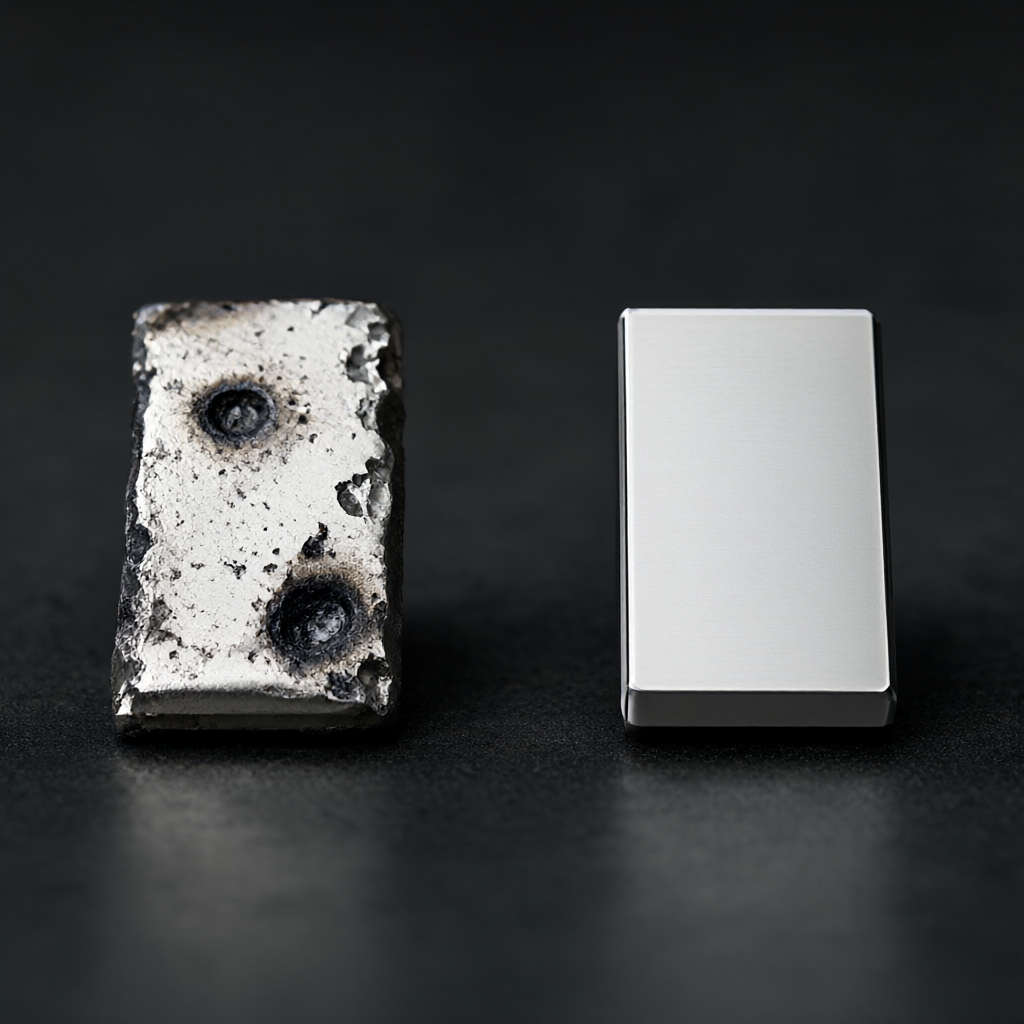
- Clé du pré-traitement:Les taches d'huile et le film passif doivent être complètement éliminés, il est recommandé d'utiliser un processus de lavage alcalin + décapage + passivation pour assurer une activité de surface constante.
- Conception de la pince:Le dispositif conducteur doit avoir une section suffisante pour éviter une densité de courant locale trop élevée; la partie non conductrice doit être enveloppée de matériau isolant pour empêcher l'ablation par court-circuit.
- Surveillance des processus:Chaque lot de production doit surveiller la conductivité, le pH et la température du liquide du réservoir, et le processus d'oxydation doit enregistrer la courbe tension-temps pour s'assurer que l'épaisseur du film respecte les tolérances du dessin.
Paramètres critiques du processus et correspondance tolérance/rugosité
Les différentes étapes d'usinage et les processus de traitement de surface ont un impact direct sur les tolérances finales et la rugosité de la surface. voici les plages de paramètres recommandées pour les alliages de titane TC4 dans l'usinage de pièces aéronautiques typiques, qui peuvent être utilisées comme référence pour l'évaluation DFM et la planification des processus:
| Les étapes du processus | Paramètres clés/Scope | Impact sur la tolérance/qualité | Scénarios applicables |
|---|---|---|---|
| Le fraisage grossier | Quantité de couteau à manger sur le dos ap 1,5 - 2,5 mm, alimentation f 0,1 - 0,15 mm/dent | Suppression de la majorité de la marge, relâchement du stress initial, grande fluctuation de taille | Épaississement des barres/forges |
| Fraisage semi-fini/fraisage fin | Quantité de couteau à manger sur le dos ap 0,1 - 0,2 mm, alimentation f 0,05 - 0,1 mm/dent | La taille tend à se stabiliser, il est nécessaire de contrôler le rapport de coupe et de profondeur pour empêcher le flottement, jusqu'à Ra 1,6 - 0,8 μm | Surfaces non ajustées et structurelles générales |
| Véhicules fins/Grinding | Alimentation f ≤ 0,05 mm/rev, refroidissement important du fluide de coupe | Élimination de la déformation de fraisage, dimension stable à ± 0,01 mm, finition Ra 0,4 - 0,2 μm | Surfaces d'ajustement de précision telles que la position du roulement et la surface d'étanchéité |
| Anodisé | Tension 10-20V, température 20- 3 - 5 °C et densité de courant 3-5 A/dm² | L'épaisseur du film augmente de 0,2 à 0,5 mm (à réserver), la dureté du film est améliorée et l'isolation est améliorée. | Connecteurs isolants, pièces structurelles résistantes à l'usure |
Remarque: l'épaisseur de la couche d'oxyde s'ajoutera à la taille de la pièce, les dessins de conception doivent être clairs sur la taille "avant" ou "après" oxydation et réserver la marge de traitement correspondante. normalement, l'oxydation dure doit être réservée à une marge unilatérale de 0,5 - 1,0 mm, et le film standard réservé à 0,2 - 0,5 mm.
Méthodes de détection et analyse des modes de défaillance
Taille critique et méthode de détection de l'épaisseur du film
Pour assurer la qualité des pièces aéronautiques, un système de contrôle à plusieurs niveaux doit être mis en place:
- Test dimensionnel:L'inspection grandeur nature est effectuée à l'aide d'une machine à mesurer tridimensionnelle (CMM) et les surfaces d'ajustement critiques utilisent des jauges pneumatiques ou des projecteurs optiques, garantissant une traçabilité des tolérances de ± 0,01 mm.
- Test d'épaisseur de film:Adopter une jauge d'épaisseur vortex (non destructive), mesurer à plusieurs endroits de la pièce (y compris les coins, les rainures), prendre la valeur minimale pour juger, conformément à la norme AMS 2472.
- Test de force de liaison:Pour le film d'oxyde dur, il est nécessaire d'effectuer un test de flexion ou un test de centaines de cellules pour s'assurer que la couche de film n'est pas pelée.
Modes de défaillance communs et schémas d'évitement
- Fissuration de la couche de film:On le voit plus souvent après l'oxydation dure, en raison de la grande fragilité de la couche de film et du refroidissement et du rétrécissement. évitement: réduire la tension d'oxydation, sectionner le film, augmenter le temps de refroidissement lent; éviter l'usinage ultérieur à haute température.
- ablation de la couche d'oxyde:Densité de courant locale trop élevée ou causée par le contact des pièces. contournement: optimiser l'isolation des appareils, utiliser le courant pulsé, assurer une circulation adéquate du liquide de réservoir.
- Dimensions extrêmement mauvaises:Déformation thermique du traitement ou marge d'oxydation insuffisante réservée. contournement: mise en œuvre du vieillissement intermédiaire, révision de la marge d'oxydation au stade DFM, confirmation de la taille complète du premier article.
Comparaison des schémas: fraisage CNC vs fraisage automobile composite
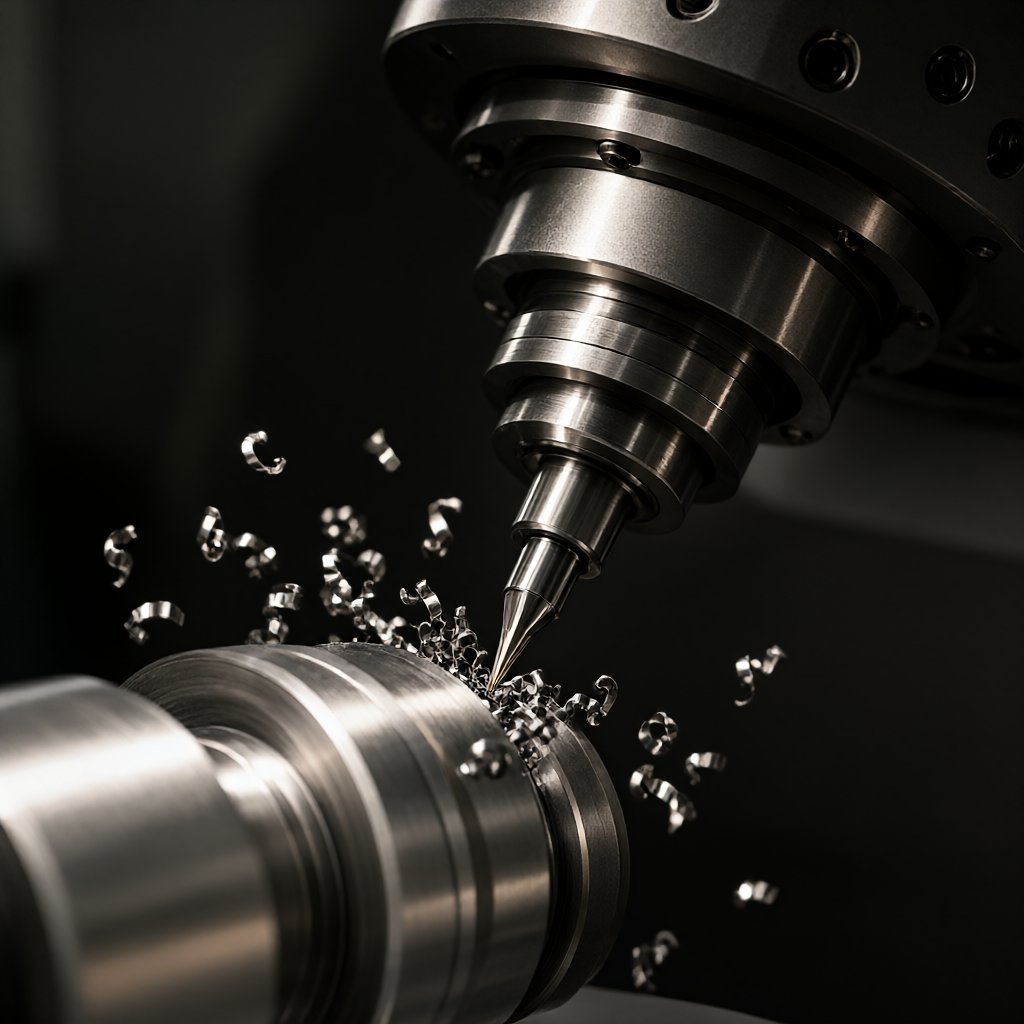
Pour les pièces en titane aéronautique avec des caractéristiques de type arbre, le choix du fraisage 3/5 axes ou du fraisage composite affecte directement la capacité de contrôle de tolérance et l'efficacité de production.
| Dimension de l'évaluation | Fraisage CNC 3/5 axes | Composé de fraisage de véhicule (broche décentrée/rigide) |
|---|---|---|
| Capacité de contrôle tolérance | Excellent dans les surfaces complexes, les surfaces d'ajustement nécessitent un serrage secondaire, l'erreur cumulative est légèrement plus élevée | Clip pour compléter la voiture, le fraisage, le perçage et l'attaque en une seule fois, le degré de coaxialité et de position est meilleur |
| Finitions de surface | Trajectoire limitée de la lame/fraise verticale, Ra habituellement 0,8 - 1,6 μm | Le chemin de tournage est continu, Ra peut atteindre 0,4 - 0,8 μm, ce qui est plus adapté à la surface d'étanchéité |
| Traitement avant oxydation | Il est nécessaire d'éviter les résidus de marques d'outils, le nettoyage de prétraitement nécessite une forte demande | Surface de coupe dense, nettoyage moins difficile et couche de film plus uniforme |
| Types de pièces applicables | Ailes nervurées, joints, coquilles complexes, pièces structurelles de forme différente | Arbre à disque de turbine, corps hydraulique, arbre de transmission, joint de précision |
| Cohérence du lot | Dépend de la répétabilité du programme et du clip, fluctuant légèrement plus lorsque les lots sont importants | Rigidité élevée, meilleure consistance du lot, adaptée aux pièces de précision en grandes quantités |
Conclusion: pour les pièces aéronautiques de type arbre et avec des exigences extrêmement élevées en matière de coaxialité et de finition, le fraisage automobile est recommandé en priorité; pour les pièces structurelles complexes de forme morphologique, le fraisage 3/5 axes est plus flexible. dans la production réelle, le processus hybride de « base de tournage + finition de fraisage » peut être envisagé pour équilibrer l'efficacité et la précision.
Points clés de l'évaluation des achats avec FAQ
Comment puis-je évaluer la capacité de contrôle de tolérance d'un fournisseur de traitement d'alliages de titane?
Les fournisseurs sont tenus de fournir un rapport CPK (indice de capacité de processus), CPK≥ 1,33 pour les dimensions critiques; vérifier s'ils ont une capacité de traitement de vieillissement intermédiaire et un équipement d'inspection tridimensionnel; confirmer leur dossier de gestion du liquide de réservoir d'oxydation et d'échantillonnage par échantillonnage de l'épaisseur du film.
L'épaisseur de la couche d'oxyde compte-t-elle pour la taille totale de la pièce?
Oui. la couche d'oxyde est fixée sur le substrat, le dessin doit être clair sur la taille "avant oxydation". généralement, il est nécessaire de réserver une marge d'oxydation sur la surface de raccordement, sinon l'oxydation entraînera une surinterférence ou une interférence.
Est-ce qu 'un film d'oxyde dur affecte les propriétés conductrices?
Le film d'oxyde dur (Type III) est extrêmement isolant, si la pièce doit conduire l'électricité, il faut choisir un film standard (Type II) et contrôler l'épaisseur du film à moins de 10μm, ou enlever localement la couche d'oxyde sur la surface de contact.
Combien de temps après le traitement des pièces de titane à paroi mince se produit la déformation de contrainte?
Les pièces forgées non vieillies peuvent subir une déformation significative dans les 1 à 4 semaines suivant le traitement. il est recommandé de vieillir sous vide immédiatement après le traitement et de rester stable pendant 72 heures avant de finir et de tester.
Quelles sont les limites du traitement de surface sur l'épaisseur minimale de la paroi?
L'oxydation dure convient aux pièces ayant une épaisseur de paroi>2mm; les films standard conviennent à une épaisseur de paroi>1 mm. Un revêtement PVD ou un refroidissement renforcé avant anodisation est recommandé pour les pièces à paroi extrêmement mince (<1mm), afin d'éviter les dommages thermiques.
Conclusion du
La qualité d'usinage des pièces en titane aérospatial dépend du contrôle systématique des caractéristiques du matériau, des paramètres du processus et du traitement de surface.De la réservation de marge au stade DFM, à la libération des contraintes dans le traitement, à la gestion du fluide du réservoir d'oxydation, chaque lien affecte la tolérance finale et l'intégrité de la couche de membrane.En choisissant un fournisseur avec une capacité d'usinage multi-axes, un processus de vieillissement intermédiaire et un système d'inspection strict de l'épaisseur du film, le risque du lot peut être efficacement réduit et assurer la fiabilité de la pièce dans un environnement de service exigeant.
Si votre projet implique des pièces de précision en alliage de titane ou le contrôle de la couche d'oxyde de surface, bienvenue pour envoyer des dessins et des exigences techniques, nous fournirons des conseils ciblés DFM avec un schéma de devis basé sur la faisabilité du processus et la capacité de tolérance.



